

Comment évaluer numérisation laser 3D pour le contrôle industriel
This article explains numérisation laser 3D, including part conditions, scanning workflow, data review, reporting, product fit, and practical sample-validation criteria.
Contexte d’atelier et besoins de mesure

Contexte d’atelier et besoins de mesure
La pression de contrôle ne vient plus seulement du bureau qualité. Elle s’est déplacée dans l’atelier, au plus près des pièces, des opérateurs et des changements de série.
Checklist de validation terrain
| Axe d’analyse | Point de décision | Conseil de déploiement |
|---|---|---|
| Pièce à contrôler | Vérifier taille, état de surface et tolérances clés par rapport au scan | Réaliser un essai complet sur une pièce représentative |
| Flux de données | Contrôler le passage du nuage de points au rapport qualité | Valider formats d’export et responsabilités de revue |
| Déploiement atelier | Évaluer formation, calibration, lumière ambiante et espace disponible | Conserver le test comme référence de déploiement |
Dans beaucoup d’usines occidentales, le contrôle dimensionnel reste pourtant calé sur des pratiques anciennes : un marbre, quelques gabarits, une machine à mesurer tridimensionnelle partagée entre plusieurs lignes. Ce modèle fonctionne tant que les cadences restent modérées et les géométries simples.
Il se dégrade dès que les volumes augmentent, que les tolérances se resserrent ou que les outillages évoluent plus vite.
Notes de termes
La pression de contrôle ne vient plus seulement du bureau qualité.
Limites des méthodes de mesure classiquesBeaucoup d’équipes qualité partent du principe qu’une machine à mesurer tridimensionnelle suffit pour valider une géométrie…
Intégration du scan 3D dans le flux de travailLa numérisation laser 3D ne trouve sa vraie valeur que lorsqu’elle s’insère dans un enchaînement maîtrisé : scan…
Beaucoup d’équipes projet traitent encore la numérisation laser 3D comme un simple achat d’instrument.
Le besoin de données fiables devient alors central. Une mesure tardive ou incertaine ne sert à rien pour corriger un process déjà engagé. Les responsables qualité cherchent des relevés exploitables immédiatement, compréhensibles par la production et traçables pour les audits clients.
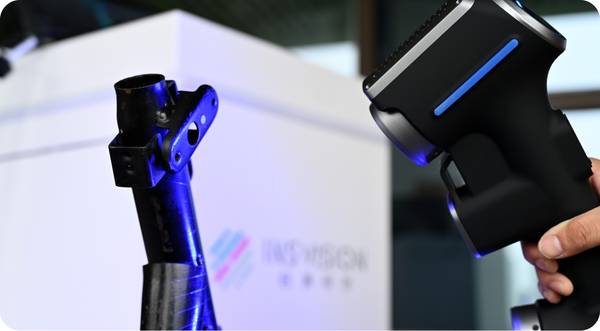
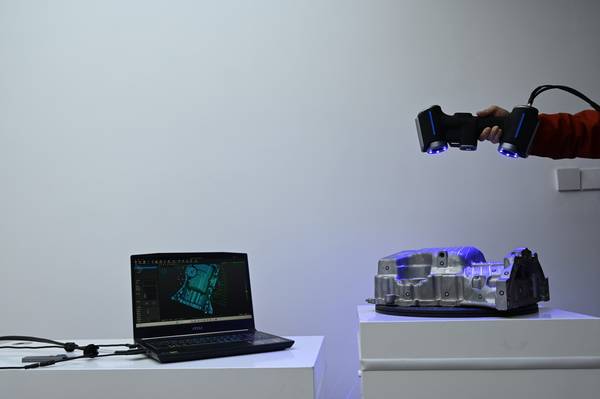
C’est dans ce contexte que la numérisation laser 3D change la donne. Elle permet de capturer une surface complète, d’évaluer des écarts de forme et de position, puis de générer un rapport sans déplacer la pièce vers une salle de métrologie.
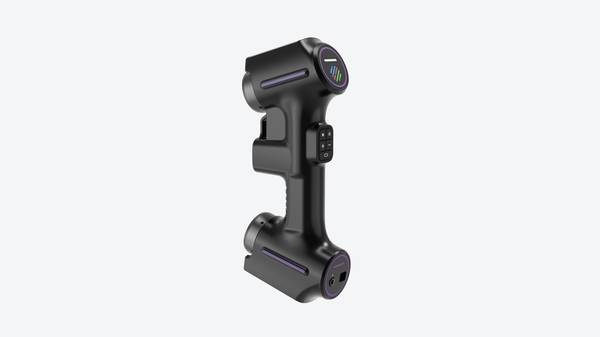
INSVISION a développé des systèmes adaptés à ces contraintes d’atelier, avec des produits comme l’AlphaScan qui combinent plusieurs modes de balayage pour traiter aussi bien des zones larges que des cavités profondes.
Reste une exigence que les acheteurs occidentaux formulent de plus en plus clairement : la validation des conditions limites.
Avant d’intégrer un scanner dans une ligne, ils veulent savoir comment l’appareil se comporte sur une pièce sombre, brillante ou vibrante, quelle est la répétabilité réelle sur un échantillon donné, et si le fichier de sortie peut être relu par leur logiciel de contrôle statistique.
Ces questions ne relèvent pas du détail. Elles déterminent si l’investissement tiendra dans la durée ou restera un outil de démonstration.

Limites des méthodes de mesure classiques
Beaucoup d’équipes qualité partent du principe qu’une machine à mesurer tridimensionnelle suffit pour valider une géométrie complexe. En pratique, c’est souvent l’inverse : plus la pièce devient organique ou usinée en une seule opération, plus la mesure par palpage atteint ses limites.
Une surface à double courbure, une nervure profonde, une zone de raccordement entre bossage et paroi mince — tout cela oblige l’opérateur à multiplier les orientations de palpeur, à construire des gammes longues et à accepter des zones non mesurées. Le résultat n’est pas seulement un nuage de points incomplet.
C’est une donnée qui laisse des angles morts dans le rapport dimensionnel.
Les ruptures de données sont rarement visibles au premier regard. Sur une turbine, un carter ou une pièce injectée, la MMT relève correctement les plans de référence, mais échoue souvent dans les congés, les contre-dépouilles ou les fonds de poche.
Le contrôle finit par documenter ce qui est accessible, pas ce qui est critique. Pour un responsable qualité, la conséquence est directe : une conformité affichée sur le rapport, mais une géométrie réelle partiellement validée.
Les décisions d’acceptation reposent alors sur un échantillonnage partiel, ce qui est difficile à défendre devant un client OEM.
Les délais aggravent le problème. Préparer un programme de palpage pour une pièce complexe peut prendre plus de temps que la mesure elle-même. Chaque changement de série, chaque retouche d’outillage, chaque demande de contrôle supplémentaire relance le cycle.
Dans un contexte aéronautique ou automobile, où les premières pièces doivent être validées rapidement, ces délais se transforment en goulets.
La numérisation laser 3D n’élimine pas toute préparation, mais elle réduit fortement la dépendance à la stratégie de palpage : on capture d’abord la surface complète, puis on décide des sections à analyser.
Cette inversion change la logique du contrôle, surtout pour les équipes qui doivent documenter des écarts de forme et pas seulement des cotes linéaires.
INSVISION, sur ces cas, intervient comme fournisseur de systèmes de numérisation laser 3D adaptés aux environnements de production. L’intérêt n’est pas de remplacer systématiquement la MMT, mais de couvrir ce qu’elle ne voit pas. Pour un acheteur industriel, la question n’est donc plus « faut-il numériser ?
» mais « quelles pièces restent aujourd’hui sous-contrôlées faute de données exploitables ? ». C’est là que la limite des méthodes classiques devient un critère d’investissement mesurable.
Intégration du scan 3D dans le flux de travail
La numérisation laser 3D ne trouve sa vraie valeur que lorsqu’elle s’insère dans un enchaînement maîtrisé : scan, comparaison, revue, rapport.
Ce n’est pas l’acquisition du nuage de points qui pose problème aujourd’hui, c’est la capacité à transformer ces données en décision qualité exploitable par l’atelier, le bureau d’études et le client final.
Un responsable qualité qui installe un scanner sans avoir défini cet enchaînement se retrouve avec un outil de mesure supplémentaire, pas avec un processus de contrôle amélioré.
La première étape consiste à définir les conditions limites avant même de lancer l’acquisition. Sur une pièce de tôle emboutie ou un carter de fonderie, l’opérateur doit savoir quelles zones nécessitent une résolution fine, quelles surfaces seront masquées, quelle tolérance de battement ou de profil doit être vérifiée.
Le système V-Track d’INSVISION, conçu pour le suivi optique de scanner 3D sans cibles magnétiques sur les pièces de grande dimension, répond à un besoin précis : maintenir la précision de mesure lorsque l’opérateur déplace le scanner autour d’une pièce qui dépasse le champ de vision d’un scan statique.
La classe laser 3R, inférieure à 5 mW, impose des précautions de sécurité oculaire, mais elle permet des projections visibles qui guident l’opérateur pendant la phase d’acquisition.
Vient ensuite la comparaison avec le modèle nominal. C’est ici que la chaîne logicielle fait la différence. Le nuage de points aligné sur la CAO doit produire des cartographies d’écarts exploitables, pas seulement des valeurs brutes.
Un ingénieur qualité occidental travaille avec des critères issus de l’ASME Y14.5 ou de l’ISO 1101 : localisation, profil de surface, perpendicularité.
La revue des écarts se fait sur poste, avec le bureau d’études en visioconférence si nécessaire, pour trancher entre un défaut de fabrication et un défaut de conception. Le scan 3D devient alors un outil de dialogue entre la métrologie et l’ingénierie, pas un simple contrôle de conformité.
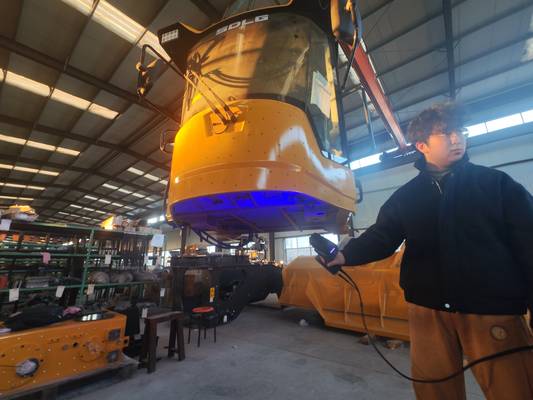
Le rapport final doit être reproductible et opposable. Un client aéronautique ou un donneur d’ordre automobile ne se contente pas d’une capture d’écran. Il attend un jeu de données structuré, horodaté, avec indication des écarts hors tolérance et des zones non mesurées.
La numérisation laser 3D, intégrée correctement, produit ce livrable sans ressaisie manuelle, ce qui réduit le risque d’erreur de transcription et accélère la libération des lots.
La validation par échantillon reste une étape incontournable : avant de déployer le flux sur une série complète, l’équipe qualité doit vérifier sur quelques pièces que la stratégie de scan couvre bien toutes les exigences du plan de contrôle.
Points de validation avant déploiement
Beaucoup d’équipes projet traitent encore la numérisation laser 3D comme un simple achat d’instrument. C’est une erreur. La partie matérielle est rarement le facteur limitant. Ce qui décide du succès ou de l’échec d’un déploiement, ce sont les conditions de validation définies avant même la première mesure.
Avant de valider une solution INSVISION, il faut résumer les cas réellement adaptés au site. Les pièces à surface mate, stable dimensionnellement et accessible sans démontage excessif sont les plus faciles à faire accepter par la production.
Les pièces brillantes, translucides ou soumises à des vibrations continues demandent une phase d’essai plus poussée. Sur un site aéronautique, par exemple, la numérisation laser 3D d’un carter usiné se valide plus rapidement que celle d’un conduit flexible ou d’une zone polie miroir.
Ce n’est pas une limite produit : c’est une question de préparation de surface et de stratégie d’acquisition.
Les éléments à vérifier sur site portent d’abord sur l’environnement. Température ambiante stable, éclairage homogène, absence de trépidations transmises par le sol, distance de travail compatible avec le volume à contrôler.
Ensuite, il faut vérifier la répétabilité sur une pièce de référence mesurée plusieurs fois dans les conditions réelles de l’atelier. Enfin, le format de sortie doit être confirmé avec le service qualité : nuage de points, maillage, rapport de comparaison GD&T ou export vers le logiciel de métrologie existant.
Une démonstration en salle blanche ne remplace jamais une validation dans l’environnement de production. Les demandes de personnalisation, comme le réglage de la classe laser, doivent être tranchées à ce stade, pas après l’installation.
Hangzhou Insvision Technology Co., Ltd.
Adresse : Batiment 1, no 1399, route Liangmu, district de Yuhang, Hangzhou, Zhejiang 311121, Chine
Ventes internationales : +86-153-3687-9807 / +86-191-5787-0082
Copyright © Hangzhou Insvision Technology Co., Ltd. Tous droits réservés.
Copyright © Hangzhou Insvision Technology Co., Ltd. Tous droits réservés.