

Comment évaluer comment fabriquer un scanner 3D pour le contrôle industriel
comment fabriquer un scanner 3D: Contexte d'atelier et besoins de mesure Contexte d’atelier et besoins de mesure Dans beaucoup d’ateliers, la mesure reste.
Contexte d’atelier et besoins de mesure
Contexte d’atelier et besoins de mesure
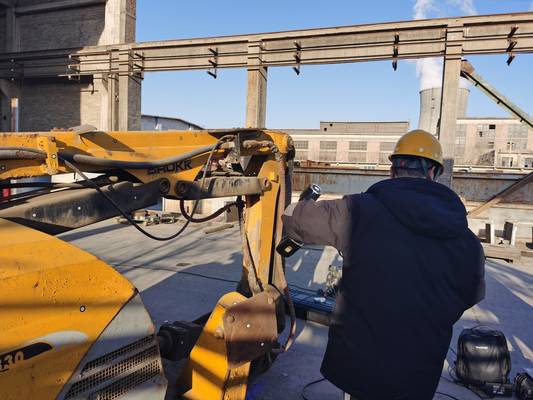
Dans beaucoup d’ateliers, la mesure reste encore un goulot silencieux. On s’en rend compte au moment du contrôle final, quand une non-conformité remonte après plusieurs opérations d’usinage, de formage ou d’assemblage. À ce stade, le coût ne se limite plus à la pièce rebutée.
Checklist de validation terrain
| Axe d’analyse | Point de décision | Conseil de déploiement |
|---|---|---|
| Pièce à contrôler | Vérifier taille, état de surface et tolérances clés par rapport au scan | Réaliser un essai complet sur une pièce représentative |
| Flux de données | Contrôler le passage du nuage de points au rapport qualité | Valider formats d’export et responsabilités de revue |
| Déploiement atelier | Évaluer formation, calibration, lumière ambiante et espace disponible | Conserver le test comme référence de déploiement |
Il faut mobiliser un technicien, immobiliser un poste, relancer une gamme, parfois renégocier un délai client.
Points clés
- Dans beaucoup d’ateliers, la mesure reste encore un goulot silencieux.
- Le constat est simple : dans la plupart des ateliers, la mesure reste un goulot d’étranglement silencieux.
- Beaucoup d’ateliers pensent encore qu’ajouter un scanner 3D ralentit les opérations.
- Beaucoup d’équipes projet imaginent que le succès d’un déploiement de scanner 3D dépend surtout de la précision du capteur.
La pression sur le contrôle vient de plusieurs côtés. Les séries sont plus courtes, les modifications de design plus fréquentes, et les exigences de traçabilité plus strictes.
Un contrôle par gabarit ou par machine à mesurer classique peut convenir sur une géométrie simple, mais il montre vite ses limites sur une surface libre, une zone interne difficile d’accès ou un assemblage déformable. Souvent, l’opérateur compense par l’expérience : il interprète, ajuste, refait une passe de mesure.
Cela crée une dépendance à des profils rares et ralentit la remontée d’information.
Ce qui manque, ce n’est pas seulement un outil de mesure plus rapide. C’est une donnée fiable, exploitable immédiatement, qui permet de comparer une pièce réelle au modèle numérique de référence.
Une donnée qui peut circuler entre la production, la qualité et le bureau d’études sans être retranscrite à la main ni reformatée. C’est précisément dans ce type de contexte que la question de comment fabriquer un scanner 3D revient en atelier.
Chez INSVISION, les solutions de numérisation comme AlphaVista s’intègrent dans cette logique. L’objectif n’est pas de remplacer systématiquement la MMT ou les instruments traditionnels, mais de couvrir les situations où la mesure doit être plus dense, plus mobile et plus proche de la pièce.
Le besoin de données fiables devient alors un levier opérationnel : moins de reprise, moins d’attente, des décisions de conformité prises plus tôt dans le flux.
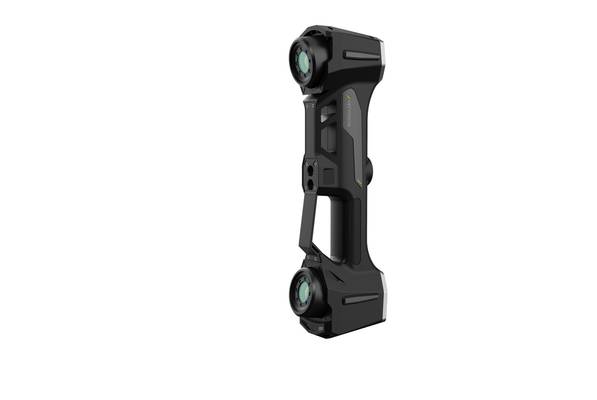
Sur le terrain, cela change la posture de l’équipe qualité. Au lieu de subir la mesure en fin de ligne, elle peut déclencher un contrôle dès la première pièce, vérifier une tendance de dérive en cours de série, ou archiver un état géométrique complet pour justifier une décision.
La valeur ne tient pas uniquement au temps gagné sur une mesure isolée. Elle tient à la capacité de sortir d’un contrôle par échantillonnage fragile, où l’incertitude se paie en retouches, en rebuts et en délais.
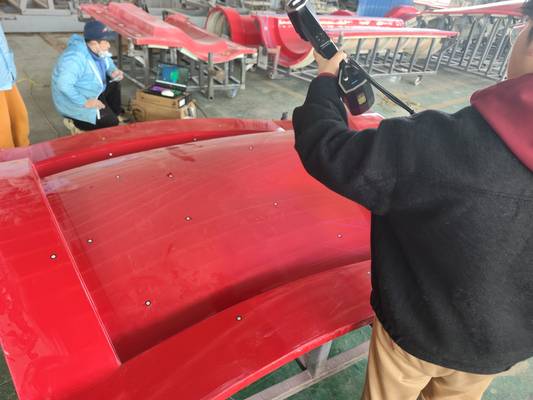
C’est ce glissement qu’il faut comprendre avant d’aborder le choix d’un équipement. Le contexte d’atelier ne demande pas d’abord une technologie. Il demande une réponse mesurable à trois questions : où perd-on du temps, où accumule-t-on du risque, et quelle donnée manque pour décider plus vite.
Limites des méthodes de mesure classiques
Le constat est simple : dans la plupart des ateliers, la mesure reste un goulot d’étranglement silencieux. Les outils traditionnels — pieds à coulisse, micromètres, colonnes de mesure, parfois machines à mesurer tridimensionnelles — fonctionnent bien tant que la pièce est simple.
Dès qu’une surface devient organique, qu’un congé se transforme en courbe continue ou qu’une cavité interne échappe à la ligne de visée, ces instruments montrent leurs limites.
On multiplie alors les points de mesure, on découpe le contrôle en plusieurs postes, on sollicite l’opérateur le plus expérimenté pour interpréter ce qui n’est pas directement mesurable.
Les géométries complexes posent un problème structurel : un palpeur ou une jauge ne capture qu’un point à la fois.
Pour un carter de turbocompresseur, une aube de turbine ou une pièce de tôlerie emboutie avec des rayons variables, la densité de points nécessaire dépasse rapidement ce qu’un relevé manuel peut fournir dans un temps acceptable.
Le résultat est une représentation partielle, lissée par l’œil humain, qui laisse passer des écarts de forme invisibles au premier contrôle.

Les ruptures de données constituent le deuxième blocage. Chaque changement d’outil, chaque reprise de pièce, chaque bascule entre un gabarit et un logiciel de métrologie crée une discontinuité. Les mesures sont consignées sur papier, saisies dans un tableur, comparées à un plan CAO parfois obsolète.
L’information existe, mais elle est fragmentée. Pour un responsable qualité qui doit justifier une décision devant un client, reconstituer l’historique complet d’une pièce devient une enquête.
Les délais, enfin, s’allongent mécaniquement. Un contrôle complet sur MMT peut immobiliser une pièce pendant plusieurs heures. Pendant ce temps, la production attend, le lot n’est pas libéré, la livraison glisse.
Dans les secteurs où le contrôle du premier article conditionne le lancement d’une série — aéronautique, dispositifs médicaux, énergie — ces délais se répercutent directement sur la trésorerie.
La question posée à INSVISION par de nombreux industriels n’est donc pas « comment fabriquer un scanner 3D », mais plutôt : comment obtenir une image complète, exploitable et traçable d’une pièce sans multiplier les heures de contrôle ?
Les réponses passent par une autre approche de la mesure, fondée sur la capture de surface dense et le traitement immédiat des écarts par rapport au modèle nominal. Ce changement de méthode ne supprime pas les outils classiques ;
il les repositionne là où ils restent pertinents, pour les cotes simples et les vérifications rapides, tandis que le contrôle géométrique global est confié à la numérisation.
Intégration du scan 3D dans le flux de travail
Beaucoup d’ateliers pensent encore qu’ajouter un scanner 3D ralentit les opérations. C’est souvent l’inverse : le goulot d’étranglement se déplace, mais il ne disparaît pas. La vraie question n’est pas de savoir comment fabriquer un scanner 3D, mais comment le brancher sur la chaîne décisionnelle existante.
Concrètement, une séquence type avec un équipement INSVISION se déroule ainsi : acquisition de la pièce, comparaison immédiate avec le modèle nominal, revue des écarts par l’équipe qualité, puis génération d’un rapport traçable.
Aucune étape ne nécessite d’exporter des fichiers vers trois logiciels différents ni d’attendre le retour d’un sous-traitant.
Ce qui change vraiment, c’est la fréquence des contrôles. Quand la mesure prend quelques minutes au lieu d’une heure, on ne réserve plus le contrôle au premier article ou à la fin de série.
On peut vérifier en cours de production, corriger un dérive d’outillage avant qu’elle ne produise des non-conformités, et documenter chaque décision. Le scan, la comparaison, la revue et le rapport s’enchaînent dans le même environnement de travail, sans rupture de responsabilité.
Points de validation avant déploiement
Beaucoup d’équipes projet imaginent que le succès d’un déploiement de scanner 3D dépend surtout de la précision du capteur. Sur le terrain, c’est rarement le facteur limitant.
Ce qui fait la différence, c’est la façon dont l’équipement s’intègre aux contraintes physiques de l’atelier, aux habitudes des opérateurs et au rythme réel des campagnes de mesure. Avant d’engager un investissement chez INSVISION, il faut valider quelques points simples mais rarement anticipés.
Première chose à regarder : le gabarit des pièces et la liberté de manipulation. Un scanner tenu à la main comme l’AlphaVista convient bien aux grandes surfaces, aux pièces de tôlerie, aux outillages ou aux zones difficilement accessibles.
Si le besoin porte sur des pièces volumineuses sans démontage possible, la liberté de mouvement devient un critère de cadence.
Les solutions avec suivi optique, comme le V-Track, apportent une profondeur de champ de 650 mm côté scanner et 2300 mm côté tracker, avec une zone de balayage pouvant atteindre 2600 mm × 2200 mm côté tracker.
Ces données permettent de vérifier si l’opérateur pourra couvrir la pièce sans repositionner constamment le matériel.
Ensuite, il faut valider les conditions de surface. Les pièces brillantes, sombres ou huileuses posent souvent problème en numérisation. Sur site, on teste systématiquement avec les pièces réelles du client, pas avec des échantillons neutres.
C’est là qu’on voit si un matifiant temporaire est nécessaire et si le temps de préparation reste acceptable dans le cycle de travail.
Le troisième point concerne le poste informatique. Les produits de la gamme a handheld numérisation 3D solution et BetaScan demandent au minimum Windows 10 en 64 bits, une carte graphique NVIDIA RTX 4060 ou supérieure, 8 Go de VRAM, un processeur Intel Core i7-13700H ou mieux et 32 Go de RAM.
Beaucoup d’ateliers disposent déjà de postes de DAO, mais ces configurations ne sont pas toujours adaptées au traitement de nuages de points. Vérifier ce point en amont évite une mauvaise surprise le jour du déploiement.
Enfin, il faut clarifier le livrable attendu. S’agit-il d’un contrôle dimensionnel avec rapport de conformité, d’une rétro-ingénierie, ou d’un suivi d’usure dans le temps ? La réponse change le flux de travail, le choix des logiciels d’exploitation et la manière dont les données seront archivées.
Une fois ces points validés, le déploiement devient une question d’organisation plutôt qu’une aventure technique.
Hangzhou Insvision Technology Co., Ltd.
Adresse : Batiment 1, no 1399, route Liangmu, district de Yuhang, Hangzhou, Zhejiang 311121, Chine
Ventes internationales : +86-153-3687-9807 / +86-191-5787-0082
Copyright © Hangzhou Insvision Technology Co., Ltd. Tous droits réservés.
Copyright © Hangzhou Insvision Technology Co., Ltd. Tous droits réservés.