

Scanner 3D Scant: fiabiliser le contrôle dimensionnel en atelier
Découvrez comment un scanner 3D Scant capture les formes complexes et améliore la répétabilité des mesures directement dans votre environnement de production.
Contexte d’atelier et besoins de mesure
Combien de temps votre équipe qualité passe-t-elle encore à interpréter des écarts que personne ne parvient à mesurer correctement ? Dans beaucoup d’ateliers d’usinage, de fonderie ou d’assemblage, la pression de contrôle augmente plus vite que les moyens de mesure disponibles.
Les clients demandent des rapports dimensionnels complets, les tolérances se resserrent, et les méthodes traditionnelles montrent leurs limites dès que la pièce sort des géométries simples.
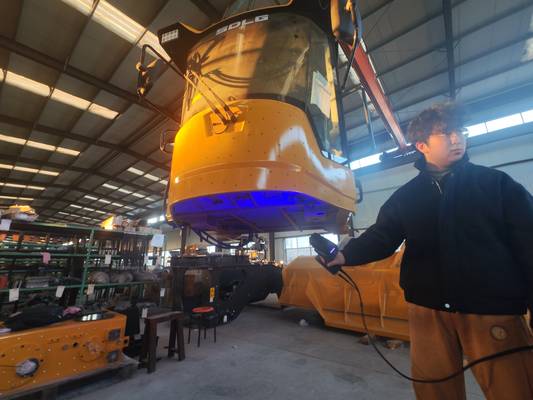
Checklist de validation terrain
| Axe d’analyse | Point de décision | Conseil de déploiement |
|---|---|---|
| Pièce à contrôler | Vérifier taille, état de surface et tolérances clés par rapport au scan | Réaliser un essai complet sur une pièce représentative |
| Flux de données | Contrôler le passage du nuage de points au rapport qualité | Valider formats d’export et responsabilités de revue |
| Déploiement atelier | Évaluer formation, calibration, lumière ambiante et espace disponible | Conserver le test comme référence de déploiement |
Flux de travail pratique
- Contexte d’atelier et besoins de mesure — Combien de temps votre équipe qualité passe-t-elle encore à interpréter des écarts que personne ne parvient à mesurer…
- Limites des méthodes de mesure classiques — Quand un atelier passe d’un contrôle par prélèvement à un contrôle systématique, la première difficulté ne vient pas du scanner…
- Intégration du scan 3D dans le flux de travail — Vous est-il déjà arrivé de constater un écart dimensionnel en fin de ligne, sans pouvoir remonter à l’opération qui l’a produit ?
- Points de validation avant déploiement — Avant d’intégrer un scanner 3D dans un flux de contrôle, une vérification sur site évite bien des allers-retours.
Le problème ne vient pas toujours du personnel. Il vient de l’écart entre ce que l’on doit vérifier et ce que les outils classiques peuvent réellement capturer. Un pied à coulisse mesure un diamètre, une jauge vérifie un alésage, un marbre contrôle un plan.
Mais que faire sur une surface gauche, un bord de tôle embouti, une zone interne peu accessible, ou un ensemble mécano-soudé qui se déforme après bridage ? On multiplie les points de mesure, on allonge les temps de contrôle, et malgré tout, la cartographie des écarts reste incomplète.
Dans un contexte de production où chaque rebut coûte cher et où une non-conformité non détectée peut bloquer une livraison, les industriels cherchent avant tout des données fiables, répétables et exploitables. Pas des relevés partiels qu’il faut recouper manuellement.
La numérisation 3D répond à ce besoin en capturant la forme réelle de la pièce dans son ensemble, puis en la comparant au modèle nominal.
Pour cela, un scanner 3D comme ceux proposés par INSVISION doit s’intégrer dans la logique d’atelier : rapidité de mise en œuvre, robustesse face aux conditions ambiantes, et compatibilité des données avec les logiciels de métrologie déjà en place.
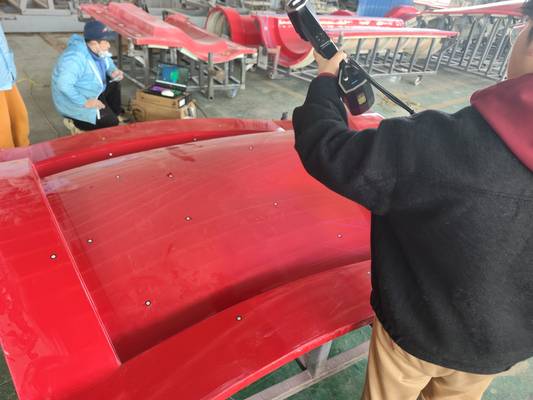
La pression de contrôle ne concerne plus seulement la salle de mesure. Elle s’étend au pied de machine, au poste de retouche, au contrôle de réception des outillages. Dans ces zones, l’environnement est moins maîtrisé, les opérateurs moins spécialisés, et les délais plus courts.
Le besoin n’est donc pas uniquement une question de précision brute. C’est une question de capacité à produire une information dimensionnelle exploitable, là où la décision doit être prise, sans dépendre d’un service centralisé saturé.
Cette section pose le cadre : comprendre pourquoi la mesure en atelier devient critique, quelles contraintes pèsent sur les équipes, et pourquoi une approche par numérisation 3D apporte une réponse cohérente face à ces exigences.
Limites des méthodes de mesure classiques
Quand un atelier passe d’un contrôle par prélèvement à un contrôle systématique, la première difficulté ne vient pas du scanner, mais de ce qu’on faisait avant.
Un marbre, un bras de mesure, une colonne de mesure ou un jeu de cales fonctionnent bien tant que la pièce reste simple : surfaces planes, alésages accessibles, arêtes nettes. Dès que la géométrie se complique, ces méthodes montrent leurs limites.
Une poche interne avec contre-dépouille, une nervure de fonderie, un congé de raccordement sur une tubulure soudée : l’outil ne passe pas, ou ne passe qu’en un point. On multiplie alors les relevés ponctuels, on complète au pied à coulisse, on estime le reste.
Le résultat n’est plus une mesure, c’est une interprétation.
Le deuxième problème, c’est la rupture de données. Avec un palpeur ou un bras de mesure, chaque point relevé est isolé. Entre deux points, on ne sait rien. Pour une surface gauche ou une zone de transition, cette absence d’information devient critique.
On croit valider une forme, alors qu’on ne contrôle que quelques sections. En contrôle dimensionnel, cela conduit souvent à accepter une pièce non conforme ou à rejeter une pièce bonne, simplement parce que la densité de points était insuffisante là où la déformation se concentrait.
Les délais aggravent la situation. Préparer un montage d’appui, définir un référentiel, palper vingt ou trente points, reporter les valeurs dans un tableur, comparer au plan : pour une pièce unitaire ou une petite série, le temps de contrôle dépasse parfois le temps d’usinage.
En MRO aéronautique ou en outillage, où chaque immobilisation coûte cher, ce déséquilibre n’est plus acceptable. Le besoin n’est pas seulement d’aller plus vite, mais de supprimer les allers-retours entre mesure, interprétation et décision.
Un scanner 3D comme ceux d’INSVISION change la logique : au lieu de relever des points choisis à l’avance, on capture l’ensemble de la surface accessible. Les zones complexes, les transitions, les défauts locaux apparaissent dans la donnée brute, pas après une hypothèse de l’opérateur.
La question n’est plus « où dois-je mesurer ? », mais « que faire de la donnée complète ? ». C’est un changement de méthode, pas un simple changement d’outil.
Intégration du scan 3D dans le flux de travail
Vous est-il déjà arrivé de constater un écart dimensionnel en fin de ligne, sans pouvoir remonter à l’opération qui l’a produit ? C’est précisément la question que se posent de plus en plus d’ingénieurs méthodes et de responsables qualité.
Le scan 3D ne remplace pas seulement un pied à coulisse ou une colonne de mesure : il change la manière dont les informations circulent entre la production, le contrôle et le bureau d’études. Avec un scanner 3D Scant intégré au poste, on ne mesure plus seulement une cote, on capture un état géométrique complet.
Ensuite, la comparaison avec le fichier de référence, la revue des écarts et la génération du rapport s’enchaînent dans la même session. Cela évite les allers-retours entre plusieurs logiciels, les ressaisies manuelles et les interprétations divergentes.
Pour une PME de mécanique comme pour un site de production automobile, l’enjeu n’est pas d’accumuler des nuages de points, mais de transformer rapidement une acquisition en information exploitable pour décider, corriger ou libérer une pièce.
Points de validation avant déploiement
Avant d’intégrer un scanner 3D dans un flux de contrôle, une vérification sur site évite bien des allers-retours. Le premier point concerne la stabilité de l’environnement.
Les variations de température, les vibrations transmises par les machines voisines ou un sol qui travaille peuvent dégrader la répétabilité des acquisitions. Dans un atelier d’usinage ou une zone de contrôle dimensionnel, il est préférable de valider ces conditions avant de figer la position du système.
Le deuxième élément à examiner est la nature des surfaces à numériser. Les pièces brillantes, transparentes ou fortement réfléchissantes imposent souvent une préparation : poudre matifiante, spray anti-reflet ou ajustement des paramètres d’exposition.
Cette étape conditionne directement la densité et la fiabilité du nuage de points. Les pièces sombres ou les états de surface hétérogènes méritent également un essai sur échantillon réel.
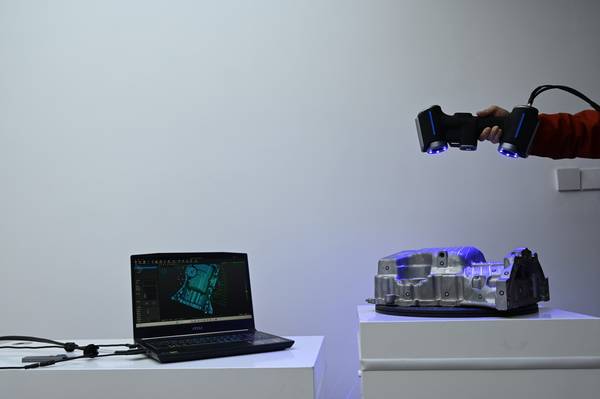
Enfin, la question du gabarit et de l’accessibilité reste déterminante. Sur des pièces de grandes dimensions ou des zones difficiles d’accès, il faut vérifier que le volume de travail couvert correspond bien à la taille de l’objet et que l’opérateur peut maintenir une distance de numérisation stable.
Pour les applications de métrologie sur site, INSVISION recommande de valider ces points avec une pièce représentative avant de déployer le scanner 3D sur l’ensemble d’une série.
Hangzhou Insvision Technology Co., Ltd.
Adresse : Batiment 1, no 1399, route Liangmu, district de Yuhang, Hangzhou, Zhejiang 311121, Chine
Ventes internationales : +86-153-3687-9807 / +86-191-5787-0082
Copyright © Hangzhou Insvision Technology Co., Ltd. Tous droits réservés.
Copyright © Hangzhou Insvision Technology Co., Ltd. Tous droits réservés.