

量産ラインの検査レポートに3Dスキャナーを組み込む実務ポイント
産業製造現場における難表面計測の課題 産業製造現場における難表面計測の課題 結論から先に述べる。 自動車OEM、航空機MRO、金型製造の現場で3Dスキャナー導入が進まない最大の理由は、装置の精度スペックではない。
産業製造現場における難表面計測の課題
結論から先に述べる。自動車OEM、航空機MRO、金型製造の現場で3Dスキャナー導入が進まない最大の理由は、装置の精度スペックではない。測定対象の表面状態が、従来の計測原理そのものの前提を崩している点にある。
選定項目と現場確認
| 確認項目 | 判断ポイント | 導入メモ |
|---|---|---|
| 産業製造現場における難表面計測の課題 | 結論から先に述べる。 | 自動車OEM、航空機MRO、金型製造の現場で3Dスキャナー導入が進まない最大の理由は、装置の精度スペックではない。 |
| 青色光3Dスキャナーの計測メカニズムと技術的特徴 | ハンドヘルド型青色光3Dスキャナーは、構造化された青色光パターンを対象物へ投射し、その反射光を内蔵カメラで連続的に捉えることで三次元座標データを生成する。 | まずプロジェクターが縞状や格子状のパターンを照射し、対象表面の凹凸によって歪んだ反射パターンをカメラが記録する。 |
| INSVISION AlphaVistaの難表面計測への適応力 | 従来の光学式3Dスキャナーは、鏡面反射や黒色光沢面、焼入れ後の油膜が残る金型などでデータの欠落が起きやすく、スプレー粉体を塗布して反射を抑える前処理が現場の負担になっていた。 | しかし、前処理を施せない航空機用チタン合金部品や、測定痕を避けたい精密金型では、この工程自体が品質リスクとなる。 |
接触式三次元測定機は長年、寸法検査の基準だった。ルビー球をワークに当て、点群を取得し、幾何公差を評価する。この方式は、測定面が安定した金属切削面であり、プローブ接触による変形や傷が問題にならないことを暗黙の前提としている。焼入れ金型の鏡面、チタン合金の鍛造肌、航空機エンジン部品のブレード面では、この前提が崩れる。プローブ圧による微細な弾性変形、表面粗さによる測定点のばらつき、あるいは接触痕そのものが不良品を生むリスクになる。
一般的な光学式計測も万能ではない。白色光やレーザーを使う方式の多くは、反射率の高い金属面、半透明の樹脂、黒色のカーボン部品でデータ欠落を起こす。現場ではスプレー状の粉体を塗布して対応することがあるが、これがまた別の問題を生む。塗布膜厚が測定値に乗る、洗浄工程が増える、粉体がクリーンルームや塗装前工程で使えない。
精益生産とIndustry 4.0の流れは、ここにさらに圧力をかける。検査室にワークを運び、温度安定を待ち、専任の測定者がプログラムを組む従来フローは、多品種少量生産のタクトに合わなくなっている。現場の品質エンジニアが求めるのは、測定室と同等の信頼性を持ちながら、加工機の脇で即座に形状データを出せる手段だ。
本記事では、難測定表面がなぜ計測を難しくするのかを原理面から整理し、青色光を使うハンドヘルド型3Dスキャナーがこの課題にどう対応するかを解説する。AlphaVistaを例に、反射面・焼入れ部品・チタン合金の測定で何が変わるのか、その境界条件まで含めて述べる。

青色光3Dスキャナーの計測メカニズムと技術的特徴
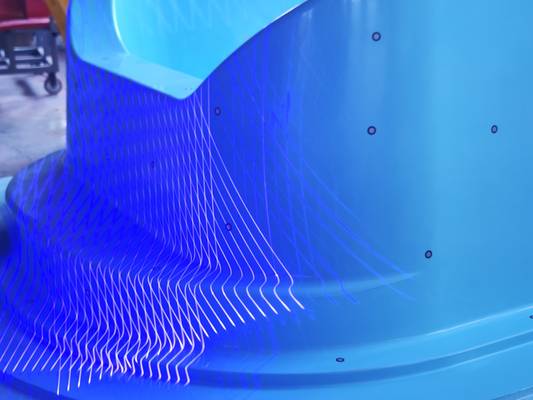
ハンドヘルド型青色光3Dスキャナーは、構造化された青色光パターンを対象物へ投射し、その反射光を内蔵カメラで連続的に捉えることで三次元座標データを生成する。まずプロジェクターが縞状や格子状のパターンを照射し、対象表面の凹凸によって歪んだ反射パターンをカメラが記録する。次に三角測量の原理に基づき、投射角度と反射角度の関係から各画素の奥行きを算出し、点群データへ変換する。この一連の処理を毎秒多数回繰り返すことで、スキャナーを手で動かしながらでも連続的に形状を捉えられる。
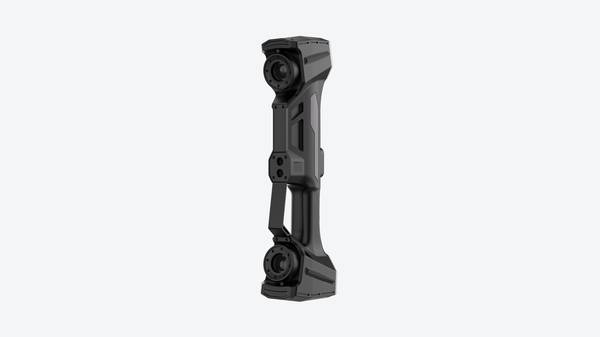
青色光は波長が短いため、赤色光や白色光と比べて表面散乱の影響を受けにくく、金属加工面や微細なテクスチャでも輪郭が安定しやすい。白色光方式はカラー情報の取得に適する一方、外乱光の多い現場ではコントラストが低下しやすい。赤色光レーザー方式は長距離計測や深い凹部への到達性で利点があるが、光沢面ではスペックルノイズの影響が現れやすい。青色光方式は、光沢のある金型面や機械加工部品など、反射抑制が求められる近距離計測に適している。
INSVISIONのAlphaVistaハンドヘルド青色光3Dスキャナーは、こうした青色光の波長特性を活かし、反射面や焼入れ金型、チタン合金航空部品など表面性状の扱いにくい対象にも対応する設計である。選定時には、対象物の表面状態、周囲照明、要求されるデータ密度と計測距離を先に整理し、その条件に合う光学方式かどうかを見極めることが実務上有効である。
INSVISION AlphaVistaの難表面計測への適応力
従来の光学式3Dスキャナーは、鏡面反射や黒色光沢面、焼入れ後の油膜が残る金型などでデータの欠落が起きやすく、スプレー粉体を塗布して反射を抑える前処理が現場の負担になっていた。しかし、前処理を施せない航空機用チタン合金部品や、測定痕を避けたい精密金型では、この工程自体が品質リスクとなる。
INSVISIONのAlphaVistaハンドヘルド青色光3Dスキャナーは、この難表面計測ニーズに応える製品設計を実現している。青色レーザー光源と高ダイナミックレンジ撮像の組み合わせにより、反射光の飽和を抑えながら微弱な拡散反射成分を捉えるため、金属光沢面でも安定した点群取得が可能だ。ハンドヘルド型の柔軟な操作性は、大型チタン鍛造品の曲面や金型キャビティ深部へのアプローチで特に有効で、現場の一般的な計測フローである「スキャン→メッシュ生成→CAD比較」の各段階でデータ欠落に起因する手戻りを減らす。
反射面・焼入れ金型・チタン合金といった難表面への適応力は、光学計測の原理的な限界を理解した上で、光源波長と撮像アルゴリズムの最適化によって実用域まで引き上げた点に価値がある。
産業現場での活用シーンと導入検討のポイント
「3Dスキャナーは測定室でしか使えない」という認識は、すでに現場実態とずれている。プレス部品の反射面検査、航空機MROでのチタン部品補修後の寸法確認、金型焼入れ後の形状評価——いずれも従来は接触式測定や治具検査に頼っていた領域だが、ハンドヘルドタイプの青色光スキャナーが現場測定の選択肢として定着しつつある。
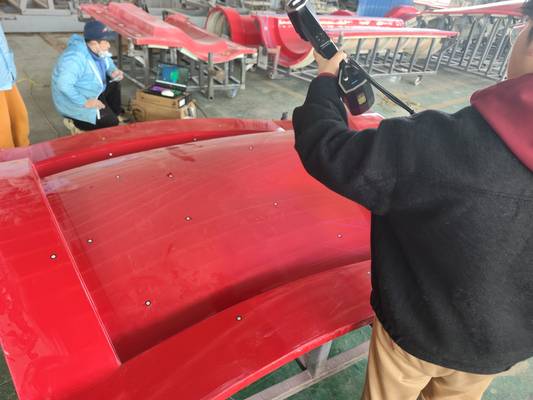
ある自動車部品工場では、プレス成形後のパネル部品について、反射の強い鋼板表面をスキャンし、CADデータとの面比較でスプリングバック傾向を確認している。航空機MRO事業者の事例では、チタン合金部品の補修溶接後に局所的な形状変化をスキャンし、許容公差内かどうかをその場で判断する運用が見られる。金型工場では、焼入れ後の金型キャビティ形状をスキャンし、変形量をヒートマップで可視化する流れが一般的になってきた。
導入検討時に確認すべき項目は、まず測定対象の表面性状である。反射面や黒色面、透明体などは光学方式ごとに得意不得意が分かれるため、実サンプルでの事前検証を省くべきではない。次にデータ出力形式。STLや点群だけでなく、CAD比較レポート、GD&T評価、ISO/ASME計測基準への適合性まで確認しておくと、品質部門との受け渡しが円滑になる。現場作業者の運用面では、スキャン中のフィードバック表示、キャリブレーション頻度、防塵・耐環境性などが継続運用の可否を左右する。
このシリーズのAlphaVistaは、反射面や焼入れ金型、チタン合金部品のような測定難易度の高い表面を対象としたハンドヘルド青色光3Dスキャナーであり、上記のような現場検査ワークフローに適合する設計となっている。測定対象と検査タスクを先に定義し、その後に装置側の適合性を評価する順序が、導入失敗を避ける実務上の要点である。
よくある技術的疑問とまとめ
Q:3Dスキャナーはどんな表面でも測定できるのか
できない。鏡面、透明体、深い黒色、微細な多孔質面は、光学的に情報を取りこぼしやすい。ただし青色光方式は、レーザー方式より反射面や金属光沢面への追従性が高い。現場で問題になるのは「完全に測れない」ことより「測れているように見えて点群が欠損している」ことだ。材質と表面状態を事前に確認するのが前提になる。
Q:ハンドヘルド型と固定式はどう使い分けるのか
固定式は視野が決まっており、バッチ寸法検査や小型部品の繰り返し測定に向く。ハンドヘルド型は金型の凹部、車体パネル、補修部など、対象物の方が動かせない現場で有効だ。生産ラインでは固定式、試作・保守・現物合わせではハンドヘルド型、という使い分けが実務的である。
Q:3Dスキャンデータを品質管理に活用できるのか
できる。スキャン点群をCADモデルやGD&T指示と照合し、面の偏差をカラーマップで可視化する手順は、初品検査や工程能力評価で一般的になっている。ただし触針式三次元測定機のような規格準拠の証明には、測定戦略と合否判定基準の整備が別に必要だ。
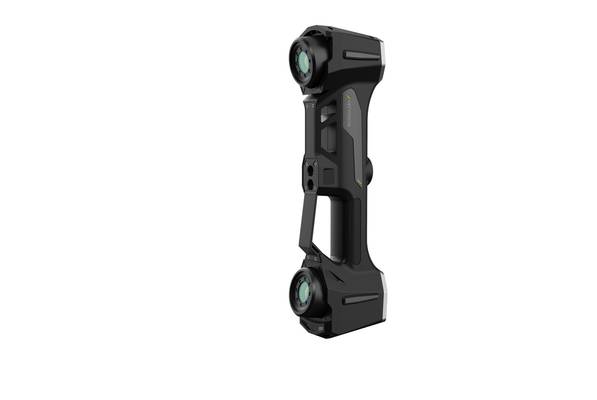
難表面計測では、青色光ハンドヘルド型の価値が際立つ。焼入れ金型、チタン合金部品、反射の強い加工面などは、従来なら粉を吹くか艶消しスプレーで前処理していた。このシリーズのAlphaVistaは、こうした難表面への対応を前提に設計されたハンドヘルド青色光3Dスキャナーで、前処理を減らしながら点群取得できる点が現場の利点になる。機種選定は「何を」「どこで」「何に使うか」の順で決める。対象物の材質とサイズ、測定環境、要求するデータ成果物を先に固め、その条件に合う方式とモデルを絞るのが遠回りに見えて確実だ。
杭州INSVISIONテクノロジー株式会社
住所:中国浙江省杭州市余杭区良睦路1399号1号棟 311121
© 杭州INSVISIONテクノロジー株式会社 無断転載を禁じます。
© 杭州INSVISIONテクノロジー株式会社 無断転載を禁じます。