

3D-Messscanner für stationsübergreifende Messprozesse und stabile Nachprüfungen
3D-Messscanner reduzieren Interpretationsspielraum, Wiederholungsmessungen und Nacharbeit durch vollflächige Punktwolken im digitalen Zwilling.
Herausforderungen im stationenübergreifenden Messprozess
Die Kernproblematik liegt selten in einer einzelnen Messmaschine. Sie entsteht an den Übergaben. Fertigung, Qualitätssicherung und Kundenteam arbeiten oft mit unterschiedlichen Datenständen, unterschiedlichen Bezugspunkten und unterschiedlichen Interpretationen desselben Bauteils.
Ein taktil gemessenes Merkmal liefert an Station A einen Wert, an Station B einen anderen – nicht weil das Bauteil schlecht ist, sondern weil Antaststrategie, Aufspannung und Temperaturdrift voneinander abweichen. Genau diese Diskrepanz kostet Zeit.

Validierungscheckliste für den Einsatz
| Schwerpunkt | Entscheidungspunkt | Umsetzungshinweis |
|---|---|---|
| Bauteilbezug | Größe, Oberfläche und Toleranzen mit der Scanaufgabe abgleichen | Mit einem typischen Teil einen vollständigen Testlauf durchführen |
| Datenfluss | Prüfen, ob Punktwolke, Abweichungskarte und Bericht in den QS-Prozess passen | Exportformat und Freigabeverantwortung vorab klären |
| Einsatz vor Ort | Schulung, Kalibrierung, Lichtverhältnisse und Arbeitsraum bewerten | Die Ergebnisse als Standard für Serienprüfungen dokumentieren |
Kernpunkte im Überblick
- Die Kernproblematik liegt selten in einer einzelnen Messmaschine.
- Viele Betriebe gehen davon aus, dass ein 3D-Messscanner die Datenqualität von allein verbessert.
- Der klassische Ablauf in der Qualitätssicherung kennt eine Lücke, die selten in Stückzahlen auftaucht, aber täglich Zeit kostet: Bauteil wird…
- Viele Betriebe unterschätzen, wie viel Wert in den Messdaten steckt, die nach der eigentlichen Prüfung oft ungenutzt in lokalen Ordnern liegen…
In der Automobil-OEM-Zulieferkette, in der Luftfahrt-MRO oder bei Medizintechnik-Komponenten führt das zu wiederholten Messungen, Eskalationsschleifen und Nacharbeit an eigentlich konformen Teilen.
Die Datenübergabe erfolgt häufig noch als PDF-Protokoll oder Excel-Auszug, ohne durchgängige Rückverfolgbarkeit für ISO- oder ASME-Audits. Wenn der Kunde dann eine Abweichung meldet, beginnt die Suche nach dem richtigen Messdatensatz – manuell, langsam, fehleranfällig.
INSVISION 3D-Messscanner setzen hier an anderer Stelle an: Sie erzeugen vollflächige Punktwolken, die stationsübergreifend denselben digitalen Zwilling referenzieren. Das reduziert Interpretationsspielraum.
Fertigung, Messraum und Kundenteam prüfen gegen dieselbe Geometrie, nicht gegen unterschiedlich erzeugte Einzelpunkte.
Der betriebswirtschaftliche Effekt zeigt sich in weniger Wiederholungsmessungen, kürzeren Freigabeschleifen und sauber dokumentierten Auditpfaden – ein direkter Beitrag zu Lean Manufacturing und Industrie 4.0, ohne dass die Prozessverantwortlichen ihre gewohnten Prüfabläufe komplett aufgeben müssen.
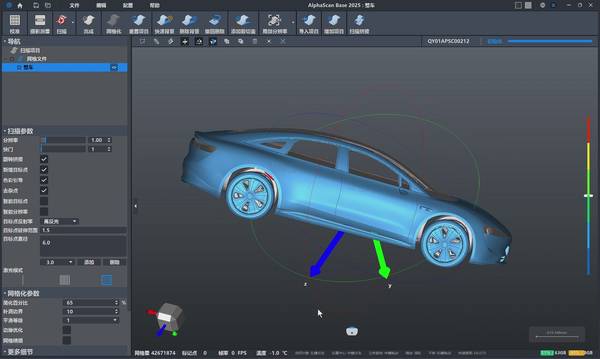
Vorbereitungsmaßnahmen an der Messstation zur Vermeidung von Wiederholaufwänden
Viele Betriebe gehen davon aus, dass ein 3D-Messscanner die Datenqualität von allein verbessert. In der Praxis entstehen die teuersten Fehler jedoch nicht beim Scannen selbst, sondern in den zehn Minuten davor.
Wer an der Messstation ohne abgestimmten Prüfplan, ohne eindeutige Bauteilkennzeichnung und ohne passende Vorrichtung arbeitet, produziert Datensätze, die später korrigiert oder komplett neu erfasst werden müssen. Genau dort liegt der eigentliche Kostentreiber.
Die Vorbereitung beginnt mit dem Abgleich gegen den gültigen Prüfplan. Welche Merkmale sind freizugeben, welche Toleranzen gelten, welche Bezugssysteme sind relevant? Wenn das Qualitätsteam diese Vorgaben nicht vor dem Scan mit der Fertigung synchronisiert, entstehen Abweichungen, die erst in der Auswertung auffallen.
Ein INSVISION 3D-Messscanner liefert die Messdaten schnell und zuverlässig, aber er kann keine fehlende Abstimmung ersetzen. Bauteile müssen eindeutig identifizierbar sein – über Seriennummer, Chargencode oder eine andere rückverfolgbare Kennzeichnung.
Ohne diese Zuordnung lässt sich später nicht klären, welcher Datensatz zu welchem Fertigungszustand gehört. Die Vorrichtungsauswahl ist der nächste kritische Punkt.
Ein Bauteil, das während der Messung schwingt oder nicht reproduzierbar aufgenommen wird, erzeugt Streuungen, die fälschlich als Formabweichung interpretiert werden. Standardisierte Aufnahmen senken diese Fehlerquelle erheblich.
Der wirtschaftliche Effekt solcher Routinen ist direkt sichtbar: weniger Wiederholscans, weniger Stillstand an der Fertigungsanlage, weniger Klärungsaufwand zwischen Qualität und Produktion.
Qualitätsingenieure, die ihre Messstation konsequent vorbereiten, reduzieren den Korrekturaufwand nach der Datenerfassung spürbar.
Das gilt besonders in Branchen mit engen Toleranzvorgaben wie Automotive-Zulieferung, Luftfahrt-Instandhaltung oder Medizintechnik, wo jeder fehlerhafte Datensatz unmittelbar in Dokumentationsaufwand mündet.
Ein INSVISION 3D-Messscanner entfaltet seinen Nutzen also nicht isoliert, sondern in einem vorbereiteten Messprozess, der Wiederholaufwände bereits vor der ersten Messung eliminiert.
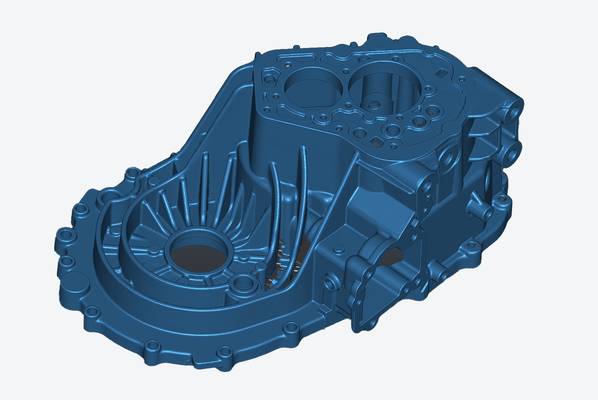
Datenerfassung mit 3D-Messscannern: Direkte Ergebnisvalidierung an der Station
Der klassische Ablauf in der Qualitätssicherung kennt eine Lücke, die selten in Stückzahlen auftaucht, aber täglich Zeit kostet: Bauteil wird geprüft, Messprotokoll wandert ins Büro, Auffälligkeiten werden später besprochen, das Bauteil liegt unterdessen am Messplatz.
Mit einem 3D-Messscanner von INSVISION verschiebt sich dieser Ablauf direkt an die Station. Der Bediener positioniert den Scanner am Bauteil, die Software erfasst Punktwolken in Echtzeit, und die Plausibilitätsprüfung passiert unmittelbar am Bildschirm.
Abweichungen von Sollgeometrie oder GD&T-Angaben werden sichtbar, bevor das Bauteil den Messbereich verlässt. Qualitätsmitarbeiter greifen parallel auf dieselben Scandaten zu, ohne erst Termine für eine gemeinsame Sichtung abzustimmen.
Bei der Serienprüfung von Automobilbauteilen oder der Wartung von Luftfahrtkomponenten heißt das: weniger Wartezeit zwischen Messung und Entscheidung, weniger Rückfragen, weniger Nacharbeit. Der Scanvorgang selbst wird zum Prüfschritt, nicht nur zur Datenerzeugung.
So entsteht eine direkte Ergebnisvalidierung, die den Messzyklus verkürzt und die Freigabe für die nächste Prozessstufe beschleunigt.
Datenübergabe und kundeninterne Verarbeitung: Abweichungsanalyse und Rückverfolgbarkeit
Viele Betriebe unterschätzen, wie viel Wert in den Messdaten steckt, die nach der eigentlichen Prüfung oft ungenutzt in lokalen Ordnern liegen bleiben. Der eigentliche Engpass ist selten das Scannen selbst, sondern die Übergabe an interne oder externe Kundenteams.
Bei diese Produktreihe ist der 3D-Messscanner deshalb darauf ausgelegt, Punktwolken und Netzdaten in gängigen Formaten zu exportieren, die sich ohne manuelle Nacharbeit in Software für CAD-Vergleich und Abweichungsanalyse weiterverarbeiten lassen.
Für die Luftfahrt-MRO oder die Energiebranche bedeutet das: Ein Bauteil wird gescannt, die Abweichung zum Sollmodell farblich dargestellt, und das Ergebnis kann direkt an die Qualitätsabteilung des Kunden übergeben werden.
Standardisierte Datenformate halten dabei die Rückverfolgbarkeit sauber – jeder Messwert bleibt einem Bauteil, einem Auftrag und einer Prüfperson zuordenbar.
Das reduziert Rückfragen, beschleunigt Freigaben und senkt den Aufwand für Audits nach ISO-Normen spürbar, weil die Qualitätsdokumentation nicht mehr aus mehreren Quellen zusammengesucht werden muss.
Nachprüfungsbedingungen und kontinuierliche Prozessverbesserung
In der laufenden Serienfertigung entscheidet oft erst die Nachprüfung, ob ein Prozess wirklich beherrscht wird. Mit einem 3D-Messscanner von diese Produktreihe lässt sich dieser Prüfschritt deutlich früher und mit weniger Interpretationsspielraum durchführen.
Nachgeprüft wird immer dann, wenn Grenzmuster auftreten, Werkzeuge nachgearbeitet wurden oder ein Materialwechsel ansteht. Ebenso bei Abweichungen im Erstanlauf, bei Reklamationen aus der Montage oder wenn die Messmaschine einen Trend anzeigt, der sich mit taktilen Mitteln nicht sauber absichern lässt.
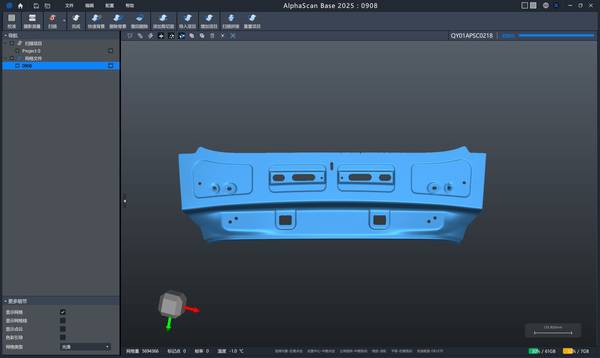
Standardisierte Wiederholungsmessungen mit dem 3D-Messscanner schaffen hier eine belastbare Datenbasis. Statt einzelner Punktmessungen liegt ein flächiger Soll-Ist-Vergleich vor, der auch Form- und Lageabweichungen sichtbar macht.
Diese Scan-Daten fließen direkt in die Prozessregelung ein: Werkzeugkorrekturen lassen sich gezielter umsetzen, Prüfpläne können auf die tatsächlich kritischen Merkmale reduziert werden. Im Sinne von Lean Manufacturing entfällt unnötiger Prüfaufwand, während die Aussagekraft steigt.
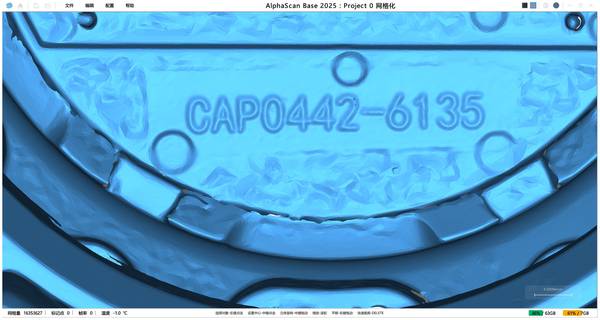
Für Qualitäts- und Produktionsmanager empfiehlt sich, den 3D-Messscanner-Workflow fest in den Regelkreis aus Erstmusterprüfung, Serienfreigabe und wiederkehrender Prozessüberwachung einzubinden. Die erfassten Geometriedaten werden so zu einem strategischen Asset für künftige Produktentwicklungen.
Betriebswirtschaftlich zeigen sich die Effekte in sinkender Nacharbeit, weniger Ausschuss und stabileren Lieferrhythmen – messbar, aber ohne Marketingversprechen. Wer die Nachprüfung als Teil des Prozesswissens begreift, gewinnt langfristig an Prozesszuverlässigkeit.
Hangzhou Insvision Technology Co., Ltd.
Adresse: Gebäude 1, Nr. 1399 Liangmu-Strasse, Bezirk Yuhang, Hangzhou, Provinz Zhejiang, 311121, China
Copyright © Hangzhou Insvision Technology Co., Ltd. Alle Rechte vorbehalten.
Copyright © Hangzhou Insvision Technology Co., Ltd. Alle Rechte vorbehalten.