

点群データから品質判断へつなぐ産業用3D検査の使い方
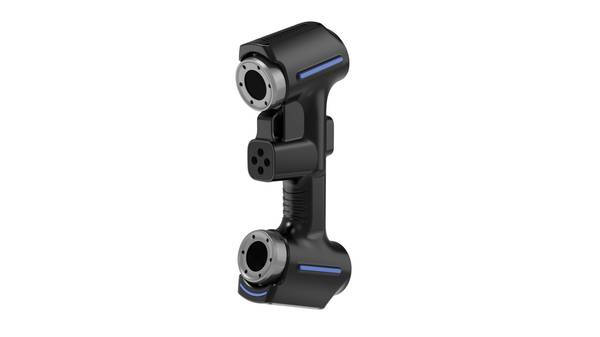
産業用3D検査の現場導入を検討する品質担当者向けに、従来測定の限界、工程組み込みの判断基準、導入前に確認すべき項目を解説します。
現場環境と測定ニーズ
生産現場における測定の難しさは、検査室の理想条件とは根本的に異なる。温度変化、振動、油分、切削粉、照明の不安定さといった要素が測定値に影響を与えるため、現場で「使えるデータ」と「使えないデータ」の差は、測定器そのものの公称精度以上に、環境適応性と再現性で決まる。
実務フロー
- 現場環境と測定ニーズ — 生産現場における測定の難しさは、検査室の理想条件とは根本的に異なる。
- 従来測定が行き詰まるポイント — 三次元測定の現場で「行き詰まり」が起きるのは、測定原理そのものの限界というより、測定対象の形状・データフロー・要求リードタイムの変化に従来の検査体制が追い…
- 複雑形状におけるアクセス不能領域 — 自由曲面、深リブ、アンダーカット、内部キャビティといった形状では、接触式プローブの物理的アクセスが制限される。
- データ連携の断絶 — 三次元測定機(CMM)から出力される点群やレポートは、CADデータとの比較検査に使われるものの、その後の工程改善や統計的工程管理(SPC)への展開が途切れ…
従来の接触式測定や治具検査は、マスタゲージとの比較には有効だが、自由曲面や内部形状、変形量の分布を面的に捉えることは苦手としてきた。特に多品種少量生産が進む欧州・北米の自動車一次部品メーカーや航空機MRO施設では、検査負荷が特定工程に集中し、初品検査(FAI)や工程内抜き取り検査がボトルネックになるケースが少なくない。
| 現場の測定課題 | 従来手法の限界 | 求められるデータ特性 |
|---|---|---|
| 自由曲面・複雑形状 | ポイント測定では形状全体を評価できない | 面としての点群密度と再現性 |
| 内部摩耗・隠れ部 | ノギス・マイクロメータが物理的に届かない | 非接触での形状取得 |
| 検査工数の集中 | 治具段取りと測定者依存のばらつき | 短時間で反復可能な測定フロー |
| 寸法公差の厳格化 | GD&Tの幾何公差を離散点で検証する限界 | 実測メッシュとCADの差分比較 |
信頼できる測定データとは、単に分解能が高いことではない。同じワークを同じ条件で測れば同じ結果が返り、異なる作業者が扱ってもデータがぶれないこと、さらに取得した点群が後工程の解析ソフトやCAD比較にそのまま流用できることが実務上の要件となる。ISO 9001やAS9100の監査で測定の妥当性を説明できるかどうかも、現場の品質責任者にとっては無視できない要素である。
産業用3D検査への関心が高まっている背景には、こうした現場側の「検査負荷を下げつつ、測定データの説明力を上げたい」という相反する要求がある。INSVISIONのような計測機器メーカーが提供する非接触スキャン技術は、この接点に位置する選択肢の一つとして理解しておく必要がある。
従来測定が行き詰まるポイント
三次元測定の現場で「行き詰まり」が起きるのは、測定原理そのものの限界というより、測定対象の形状・データフロー・要求リードタイムの変化に従来の検査体制が追いついていないケースが多い。ここでは複雑形状、データ連携、納期対応の3つの観点から制約を整理する。
複雑形状におけるアクセス不能領域
自由曲面、深リブ、アンダーカット、内部キャビティといった形状では、接触式プローブの物理的アクセスが制限される。スタイラス径より小さいフィーチャーや、プローブの進入角度が確保できない部位は測定点そのものが取得できず、測定不能領域として扱われる。さらに、測定箇所ごとにアプローチ方向を変えるティーチング工程が増え、プログラム作成時間が検査時間を上回る逆転現象も発生する。
データ連携の断絶
三次元測定機(CMM)から出力される点群やレポートは、CADデータとの比較検査に使われるものの、その後の工程改善や統計的工程管理(SPC)への展開が途切れがちである。測定結果が専用フォーマットに閉じ込められ、品質管理システムやMESとの連携に人手の変換作業が介在する。この断絶により、検査データが「合否判定の記録」にとどまり、寸法傾向の分析や金型修正へのフィードバックに活用されにくい。
納期対応における検査待ち
多品種少量生産や試作段階では、測定プログラムの作成と段取り替えが検査リードタイムの大部分を占める。一方、量産品では全数検査と抜取検査の間で品質リスクと納期のトレードオフが常につきまとう。以下の表に典型的な制約とその影響をまとめる。
| 制約の種類 | 典型的な発生場面 | 現場で顕在化する影響 |
|---|---|---|
| 複雑形状の測定不能 | 自由曲面、深穴、内部形状 | 測定プログラム作成の長期化、未測定領域の発生 |
| データ形式の断絶 | CMMレポートとSPC/MESの連携 | 人手によるデータ変換、分析の遅延 |
| 段取り替えの繰り返し | 多品種少量、試作検査 | 検査待ちによる後工程の停滞 |
| 全数検査の物理的限界 | 量産ラインでの時間制約 | 抜取検査への妥協、流出リスクの残存 |
行き詰まりの本質
これらの制約に共通するのは、点で測る検査と面・体積で捉えるべき対象とのミスマッチである。接触式測定は高精度な基準点の取得に優れるが、形状全体の偏差分布を短時間で可視化することは苦手とする。加えて、測定データが後工程のデジタルスレッドに接続されていない限り、検査の自動化を進めてもボトルネックは別の場所に移動するだけである。
製造現場で産業用3D検査への関心が高まる背景には、こうした測定原理とデータ活用の両面における構造的な行き詰まりがある。INSVISIONのような3Dスキャニング技術を提供する企業が注目されるのは、点群ベースの形状取得とデジタルデータ連携を同一のワークフローに統合できる可能性を持つためである。ただし導入判断の前に、自社の検査対象とデータ活用経路を明確に定義しておく必要がある。
3Dスキャンを工程に組み込む方法
産業用3D検査を工程へ組み込む際に誤解されやすいのは、「スキャナを導入すれば検査が成立する」という考え方である。実際には、スキャン(データ取得)、比較(基準との差分抽出)、確認(合否判定)、レポート作成(記録と共有)という4つのステップが、現場のワークフローの中で連続して機能して初めて意味を持つ。どれか一つが途切れれば、測定データは「見ただけで終わる点群」に戻ってしまう。
まず基準となるべきは、CADモデルまたはマスターワークから作成した参照データである。冷間圧延ロールのように数模が存在しない部品では、良品と判断された実物をスキャンして基準面を構築する手順が実務上有効となる。一方、自動車の防撞梁用アルミ形材のように同一形状を繰り返し検査する対象では、一度テンプレートを作成すれば、以降はスキャンから比較までの工数を大幅に圧縮できる。
工程組み込みの判断基準を、従来方式との対比で整理する。
| 工程ステップ | 従来の接触式・治具検査 | 3Dスキャン検査 | 工程組み込み時の留意点 |
|---|---|---|---|
| データ取得 | 測定点のみ・時間比例で増加 | 面全体を非接触で取得 | 測定環境の照明・振動管理が必要 |
| 基準との比較 | 図面寸法との目視照合が中心 | CADまたはマスター形状との自動差分 | アライメント方法を手順化しておく |
| 合否確認 | 熟練者の判断に依存 | 公差設定による客観判定 | 公差域の事前定義が必須 |
| 記録・共有 | 手書きまたは表計算ソフト | カラーマップ・寸法レポートを自動出力 | 保存形式と承認フローを統一する |
工程組み込みで最初に検討すべきは、検査対象の「形状特性」と「発生頻度」である。自由曲面を持つ鋳造品や鍛造品、内部摩耗が問題となる押出成形金型など、接触式では測定点が足りない対象では、3Dスキャンの導入効果が明確に現れる。一方、単純な2D寸法のみで合否が決まる部品では、従来のハンドツールで十分な場合も多い。
導入後の運用で見落とされがちなのが、検査データのトレーサビリティである。ISO 9001やAS9100の要求を満たすには、誰が・いつ・どの部品を・どの基準で判定したかを残す必要がある。3Dスキャンでは取得データそのものが測定の証跡となるため、レポートの自動生成機能と保存ルールをセットで整備しておくことが実務上の要点となる。
最終的に、産業用3D検査の工程組み込みは「測定手段の置き換え」ではなく「検査プロセスの再定義」である。スキャンからレポートまでを一つの流れとして設計し、公差の考え方や承認手順を更新してこそ、導入した設備が検査工程として定着する。
導入前に確認すべき項目
産業用3D検査を導入する前に、まず自社の測定対象と要求精度を明確にしておく必要がある。3Dスキャナは万能ではなく、対象物の表面状態、サイズ、材質によって得意不得意が分かれる。鏡面加工された金属面や透明体、深い溝の奥などは、機種によってはスプレー処理や追加工程が必要になる。逆に、自由曲面を持つ鋳造品や板金部品、摩耗した金型の現物合わせには非常に有効だ。
現場検証で見るべきポイントは、カタログ値ではなく実ワークでの再現性である。同じ箇所を複数回測定した際のばらつき幅、CADモデルとの比較にかかる時間、測定データから合否判定を出すまでの工数——この3点を自社ワークで確認しないと、導入後に想定外の手戻りが発生する。特に初品検査や工程内検査で使う場合は、測定者による差が出ないかも重要なチェック項目になる。
| 確認項目 | 見るべき内容 | 適した場面 |
|---|---|---|
| 表面性状 | 鏡面・黒色面・透明体の測定可否 | 切削加工品、樹脂部品 |
| サイズ範囲 | 小型部品から大型構造物までの対応 | 自動車部品、航空機MRO |
| 取得データの密度 | エッジ部や穴位置の再現性 | 金型、プレス部品 |
| 検査時間 | スキャンからレポート出力まで | 量産工程内検査、初品検査 |
| 既存CADとの比較 | GD&T指示との整合性、偏差表示 | 機械加工、板金組付け |
現場検証時は、単に「測れるか」ではなく「検査工程として回せるか」を基準に据えるべきだ。スキャン精度が高くても、データ処理に熟練オペレーターが必要なら量産現場では運用が難しい。ティーチング不要で誰が使っても同じ結果が出るか、測定プログラムの再利用ができるかを確認しておくと、導入後の定着率が大きく変わる。
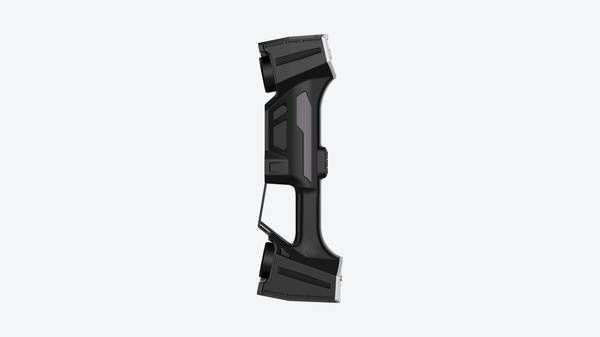
INSVISIONが提供するような産業用3D検査の技術資料では、実ワークでの検証事例を参照するのが近道だ。ただし最終判断は、必ず自社の代表ワークを持ち込んだデモで行うこと。カタログ上の精度表記と実現場の測定結果は、照明条件や設置環境によって乖離することがある。
- 産業用3D検査とは?全面検査と偏差解析 産業用3D検査は、3Dスキャン、点群処理、CAD比較を活用し、製造業における寸法検査、偏差の可視化、品質審査、トレーサブルなレポート作成を支援します。
- リバースエンジニアリングとは? リバースモデリングにおける3Dスキャンの役割 リバースエンジニアリングは3Dスキャンとデジタルモデリングを活用し、既存の物理ワークピースを編集可能なCADモデルに変換する技術です。製品改良、金型開発、検査、アディティブマニュファクチャリングなどに活用されます。
- 点群データとは?3Dスキャンにおける点群、メッシュ、CADモデルの違い 点群データは3Dスキャンにおける重要な生データフォーマットです。物体表面の形状を表す離散的な3D座標点で構成され、検査、リバースエンジニアリング、モデリング、デジタルアーカイブなどの用途に対応します。
- 3Dスキャン精度とは?精度・再現性・分解能を解説 3Dスキャン精度とは、スキャンデータが対象物の実際の形状・寸法とどの程度一致するかを示す指標です。局所精度、体積精度、ステッチ精度、再現性、分解能の観点から評価されます。
杭州INSVISIONテクノロジー株式会社
住所:中国浙江省杭州市余杭区良睦路1399号1号棟 311121
© 杭州INSVISIONテクノロジー株式会社 無断転載を禁じます。
© 杭州INSVISIONテクノロジー株式会社 無断転載を禁じます。