

automatisiertes 3D-Scannen: Grundlagen, Bewertungskriterien und Anwendungen
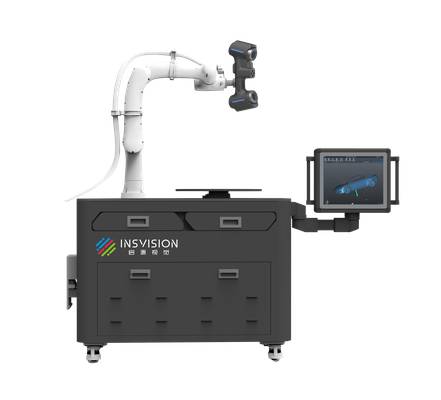
Automatisiertes 3D-Scannen liefert flächige, wiederholgenaue Messdaten für komplexe Bauteile und ersetzt manuelle Prüfmethoden im industriellen Umfeld.
Fertigungsumfeld und Messbedarf
Im industriellen Produktionsumfeld entsteht der Bedarf an Messtechnik nicht aus theoretischen Erwägungen, sondern aus der Prüfbelastung selbst. Wer Bauteile in Serie fertigt, steht unter einem doppelten Druck: Die Toleranzfenster werden enger, gleichzeitig steigen Stückzahlen und Variantenvielfalt.
Ein Qualitätsmanager in einem Automotive-Zulieferbetrieb muss heute hunderte Messpunkte pro Bauteil dokumentieren – nicht stichprobenartig, sondern rückverfolgbar und normkonform nach ISO oder ASME. Manuelle Prüfmittel stoßen dabei an Grenzen, die nichts mit der Qualifikation des Prüfers zu tun haben.
Wiederholgenauigkeit, Prüfzeit pro Werkstück und die Vergleichbarkeit zwischen Schichten lassen sich mit taktilen Methoden oder Lehren nur bedingt gewährleisten.
Hinzu kommt die geometrische Komplexität moderner Bauteile. Freiformflächen, Hinterschneidungen, tiefe Bohrungen und dünnwandige Strukturen verlangen Messdaten, die über einzelne Punkte hinausgehen.
Ein Flächenvergleich gegen das CAD-Modell, eine Form- und Lagetoleranz nach GD&T oder eine Erstmusterprüfung mit vollständigem Soll-Ist-Abgleich erfordern digitale Punktwolken. Genau hier setzt das automatisierte 3D-Scannen an: Es liefert belastbare, flächige Messdaten in einer Dichte, die manuell nicht erreichbar ist.
Entscheidend für den Einsatz im Fertigungsumfeld ist jedoch nicht nur die Datenqualität, sondern die Robustheit gegenüber Umgebungsbedingungen wie schwankenden Lichtverhältnissen, Vibrationen oder Temperaturdrift.
| Anforderung im Fertigungsumfeld | Konsequenz für die Messtechnik |
|---|---|
| Enge Toleranzen (z. B. Rundlauf, Ebenheit) | Hohe Punktdichte und wiederholbare Erfassung |
| Hohe Variantenvielfalt | Schneller Wechsel zwischen Prüfprogrammen |
| Rückverfolgbare Dokumentation | Digitale Messprotokolle mit Soll-Ist-Vergleich |
| Komplexe Geometrien (Freiform, Bohrungen) | Flächige 3D-Erfassung statt Einzelpunktmessung |
| Schichtbetrieb mit wechselndem Personal | Geringe Bedienerabhängigkeit der Messung |
Der Bedarf an belastbaren Messdaten wächst zudem dort, wo Fertigungsprozesse statistisch überwacht werden. Prozessfähigkeitsuntersuchungen (Cp/Cpk) benötigen Messreihen, die nicht durch subjektive Einflüsse verzerrt sind. Automatisierte Messabläufe reduzieren genau diese Streuung.
Ein System wie das AlphaAutoScan-400 von INSVISION adressiert diesen Bedarf, indem es die 3D-Erfassung in einen automatisierten Ablauf einbindet und damit die Messdatenerzeugung von der manuellen Bedienung entkoppelt.
Grenzen herkömmlicher Messprozesse
Herkömmliche Messprozesse – taktile Koordinatenmessgeräte, Lehren oder manuelle Schieblehren – stoßen bei komplexen Geometrien systematisch an ihre Grenzen. Das liegt nicht an mangelnder Sorgfalt des Prüfpersonals, sondern am Messprinzip selbst. Ein Taster erfasst immer nur diskrete Punkte.
Freiformflächen, Hinterschneidungen oder tiefe Bohrungen lassen sich damit nur unvollständig abbilden. Die Folge: Messunsicherheiten genau dort, wo die Bauteilkomplexität am höchsten ist.
Ein zweites, oft unterschätztes Problem ist die Datenkontinuität. Wer mit Einzelpunktmessungen arbeitet, erhält Punktwolken mit Lücken. Zwischen zwei Messpunkten bleibt die tatsächliche Oberflächenkontur unbekannt.
Für die Auswertung nach GD&T-Angaben oder für Soll-Ist-Vergleiche in der Erstmusterprüfung reicht das häufig nicht aus. Abweichungen zwischen den Messpunkten werden schlicht nicht erkannt.
Der dritte Engpass betrifft die Liefertermine. Wenn Messprogramme für jedes neue Bauteil aufwendig programmiert werden müssen, entstehen Wartezeiten.
Bei kleinen Losgrößen oder häufigen Variantenwechseln – typisch für Zulieferer im Automotive- oder Medizintechnikbereich – verschiebt sich der Engpass von der Fertigung in den Messraum.
| Grenze | Ursache | Typische Auswirkung |
|---|---|---|
| Komplexe Geometrien | Punktuelle Tasterfassung | Freiformflächen bleiben ungeprüft |
| Datenkontinuität | Diskrete Messpunkte statt Flächenscan | Abweichungen zwischen Messpunkten unerkannt |
| Liefertermine | Aufwendige Messprogrammierung | Durchlaufzeit steigt bei Variantenwechsel |
Diese Grenzen sind strukturell, nicht personell bedingt. Sie lassen sich durch bessere Schulung oder zusätzliche Messgeräte desselben Typs nur begrenzt abmildern.
Ein grundsätzlich anderer Ansatz – etwa das automatisierte 3D-Scannen, wie es INSVISION mit dem AlphaAutoScan-400 für die automatisierte 3D-Prüfung umsetzt – setzt an der Erfassungsmethode selbst an, nicht an deren Optimierung.
Einbindung des 3D-Scans in den Ablauf
Der Nutzen eines automatisierten 3D-Scannens entscheidet sich nicht am Messgerät, sondern an der Schnittstelle zwischen Scandaten und nachgelagerten Prozessen. Ein Scan, der als isolierte Punktwolke im Dateisystem liegt, erzeugt keinen Mehrwert.
Erst die Verknüpfung von Erfassung, Abgleich, Prüfung und Dokumentation macht aus Messtechnik einen beherrschbaren Prüfprozess.
Praktisch läuft der Ablauf in vier Stufen. Zunächst erfasst der Scanner die Bauteilgeometrie. Je nach Oberfläche und Zugänglichkeit kommen unterschiedliche Scanmodi zum Einsatz – etwa eine einzelne blaue Laserlinie für Tiefenbohrungen oder parallele Linien für flächige Bereiche.
Die erzeugten Punktwolken werden anschließend in ein Netzmodell überführt und gegen den CAD-Datensatz gelegt. Der Abgleich erfolgt über Best-Fit-Algorithmen oder referenzpunktbasierte Ausrichtung, abhängig davon, ob Form- oder Lagetoleranzen im Vordergrund stehen.
Die eigentliche Prüfung arbeitet mit hinterlegten Toleranzvorgaben. Abweichungen werden farbcodiert dargestellt, sodass Formfehler, Materialaufmaß oder Verzug unmittelbar erkennbar sind.
Für Bohrungen und Schnittkanten ist die intelligente Identifikation von Öffnungen relevant, da unvollständig erfasste Kanten die Auswertung verfälschen.
Das Berichtswesen schließt den Kreis. Prüfprotokolle müssen rückverfolgbar sein, idealerweise mit Verknüpfung zu Bauteil-ID, Prüfdatum und verwendetem Scanmodus.
In Branchen mit normativen Vorgaben – etwa AS9102 für die Luftfahrt oder PPAP im Automotive-Umfeld – ist die lückenlose Dokumentation kein Zusatznutzen, sondern Pflicht.
| Prozessschritt | Typische Aufgabe | Entscheidendes Kriterium |
|---|---|---|
| Scannen | Geometrieerfassung | Scanmodus passend zu Geometrie und Oberfläche |
| Abgleich | Ist-Soll-Vergleich | Ausrichtungsstrategie (Best-Fit vs. Referenzpunkte) |
| Prüfung | Toleranzbewertung | Hinterlegte GD&T-Angaben, Farbcodierung |
| Berichtswesen | Nachweisführung | Rückverfolgbarkeit, Exportformate, Normkonformität |
Ein häufig unterschätzter Punkt ist die Datenkonsistenz zwischen den Stufen. Wer Scanmodi während einer Messreihe wechselt, muss sicherstellen, dass die Einzelaufnahmen in einem gemeinsamen Koordinatensystem zusammengeführt werden.
Sonst entstehen scheinbare Abweichungen, die nicht am Bauteil liegen, sondern an der Erfassung.
Systeme wie der AlphaAutoScan-400 von INSVISION adressieren diesen Ablauf, indem sie die Scanerfassung in eine automatisierte Zelle integrieren. Die Prozesslogik bleibt jedoch dieselbe: Erfassen, Abgleichen, Bewerten, Dokumentieren.
Wer diese Kette nicht durchgängig beherrscht, automatisiert lediglich die Datenerzeugung – nicht die Qualitätssicherung.
Validierung vor dem Einsatz
Automatisiertes 3D-Scannen eignet sich nicht für jede Messaufgabe gleichermaßen. Die Entscheidung für ein robotergestütztes System hängt primär von drei Faktoren ab: Bauteilkomplexität, Wiederholrate und geforderte Messunsicherheit.
Einzelstücke mit geringer Toleranzanforderung rechtfertigen selten eine Automatisierungslösung. Serienprüfungen mit hohem Durchsatz oder Bauteile mit schwer zugänglichen Geometrien dagegen schon.
Vor der Inbetriebnahme sind mehrere Prüfungen vor Ort durchzuführen. Die Umgebungsbedingungen spielen dabei eine zentrale Rolle. Temperaturschwankungen über 2 K innerhalb einer Messkampagne können die Ergebnisse bereits verfälschen.
Schwingungen durch benachbarte Pressen oder Fördertechnik müssen gedämpft oder zumindest dokumentiert werden.
| Prüfpunkt | Typische Anforderung | Konsequenz bei Nichteinhaltung |
|---|---|---|
| Temperaturstabilität | ±2 K während des Scanvorgangs | Drift in der Punktwolke, Wiederholbarkeit sinkt |
| Bodenbeschaffenheit | Schwingungsarm, ausreichende Tragfähigkeit | Roboterbewegung ungenau, Kalibrierung instabil |
| Lichtverhältnisse | Keine direkte Sonneneinstrahlung auf Messfeld | Streulicht stört Laserprojektion |
| Referenzkalibrierung | Kugelstab oder kalibriertes Normal gemäß ISO 10360 | Systematische Abweichungen bleiben unentdeckt |
Die Validierung selbst umfasst üblicherweise eine Erstmusterprüfung mit bekannten Geometrien. Kalibrierte Prüfkörper mit definierten GD&T-Angaben liefern belastbare Aussagen zur Messunsicherheit.
Erst wenn diese Ergebnisse innerhalb der geforderten Toleranzgrenzen liegen, sollte das System für Serienmessungen freigegeben werden.
Für großflächige Bauteile wie Karosserieteile oder Verkleidungen aus dem Energieanlagenbau kommen Systeme mit erweitertem Scanfeld infrage. Ein Beispiel ist das AlphaAutoScan-400 von INSVISION, das als automatisiertes 3D-Inspektionssystem konzipiert ist und sich für solche Einsatzszenarien anbietet.
Die Eignung muss jedoch stets anhand der konkreten Bauteilgeometrie und der geforderten Prüfmerkmale verifiziert werden.
- Was ist industrielle 3D-Inspektion? Ganzflächige Prüfung und Abweichungsanalyse Industrielle 3D-Inspektion nutzt 3D-Scanning, Punktwolkenverarbeitung und CAD-Vergleich zur Unterstützung von Maßprüfung, Abweichungsvisualisierung, Qualitätsprüfung und nachverfolgbarer Berichterstellung in der Fertigung.
- Was ist Reverse Engineering? Die Rolle des 3D-Scannens bei der Rückwärtsmodellierung Reverse Engineering nutzt 3D-Scannen und digitale Modellierung, um vorhandene physische Werkstücke in bearbeitbare CAD-Modelle für Produktanpassung, Werkzeugbau, Prüfung und additive Fertigung umzuwandeln.
- Was sind Punktwolkendaten? Punktwolken, Netze und CAD-Modelle im 3D-Scanning Punktwolkendaten sind ein wichtiges Rohdatenformat im 3D-Scanning. Sie bestehen aus diskreten 3D-Koordinatenpunkten, die die Oberflächengeometrie von Objekten beschreiben und für Prüfungen, Reverse Engineering, Modellierung und Archivierung eingesetzt werden.
- Was ist 3D-Scan-Genauigkeit? Genauigkeit, Wiederholbarkeit und Auflösung erklärt Die 3D-Scan-Genauigkeit beschreibt, wie genau Scandaten mit der tatsächlichen Geometrie und den Abmessungen eines Objekts übereinstimmen. Sie wird anhand von lokaler Genauigkeit, volumetrischer Genauigkeit, Stitching-Genauigkeit, Wiederholbarkeit und Auflösung bewertet.
Hangzhou Insvision Technology Co., Ltd.
Adresse: Gebäude 1, Nr. 1399 Liangmu-Strasse, Bezirk Yuhang, Hangzhou, Provinz Zhejiang, 311121, China
Copyright © Hangzhou Insvision Technology Co., Ltd. Alle Rechte vorbehalten.
Copyright © Hangzhou Insvision Technology Co., Ltd. Alle Rechte vorbehalten.