

Von Scandaten zum Prüfbericht: 3D-Scannen großer Bauteile in der Praxis
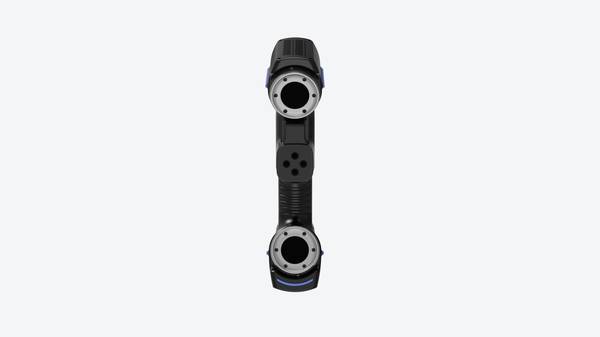
Erfahren Sie, wie 3D-Scannen großer Bauteile vollflächige Geometriedaten liefert, Prüfabläufe beschleunigt und dokumentierbare Messergebnisse nach ISO/ASME ermöglicht.
Fertigungsumfeld und Messbedarf
Im industriellen Produktionsumfeld entsteht der Bedarf an messtechnischer Erfassung großer Bauteile nicht aus akademischem Interesse, sondern aus konkreten Prüfpflichten. Werkstücke wie Gussgehäuse, Schweißbaugruppen oder spanend bearbeitete Strukturteile müssen nach definierten Toleranzvorgaben freigegeben werden.
Dabei geht es selten um einzelne Maße, sondern um Flächenprofile, Bohrungslagen und Formabweichungen, die in GD&T-Callouts oder Erstmusterprüfberichten dokumentiert sind.
Häufige Fragen
Worauf sollten Teams bei Fertigungsumfeld und Messbedarf achten?
Im industriellen Produktionsumfeld entsteht der Bedarf an messtechnischer Erfassung großer Bauteile nicht aus akademischem Interesse, sondern aus konkreten Prüfpflichten.
Worauf sollten Teams bei Grenzen herkömmlicher Messprozesse achten?
Konventionelle Messverfahren stoßen bei der Qualitätssicherung großer Bauteile regelmäßig an praktische Grenzen.
Worauf sollten Teams bei Einbindung des 3D-Scans in den Ablauf achten?
Der Begriff „3D-Scannen großer Bauteile“ beschreibt im industriellen Kontext nicht das Erzeugen eines singulären, perfekten Netzes, sondern einen regelbasierten Messprozess.
Die Prüfbelastung im laufenden Betrieb ist erheblich. Qualitätsabteilungen stehen vor der Aufgabe, Serienteile stichprobenartig zu kontrollieren, Erstmuster vollständig zu vermessen oder Nacharbeit gezielt zu validieren.
Konventionelle Verfahren stoßen hier an Grenzen: Lehrvorrichtungen sind starr und teuer, taktile Messmaschinen erfassen nur Punktwolken geringer Dichte. Gerade bei Freiformflächen oder komplexen Innenkonturen fehlen belastbare Flächendaten, um Soll-Ist-Abweichungen flächig zu beurteilen.
Der Bedarf richtet sich daher auf Messverfahren, die vollflächige Geometriedaten liefern, ohne den Prüfablauf übermäßig zu verlängern. Gefordert sind Wiederholgenauigkeit, dokumentierbare Messergebnisse und die Kompatibilität mit etablierten Auswerteprozessen nach ISO oder ASME.
Erst wenn diese Voraussetzungen erfüllt sind, lassen sich Prüfentscheidungen auf einer Datenbasis treffen, die einer Auditierung standhält.
Grenzen herkömmlicher Messprozesse
Grenzen herkömmlicher Messprozesse
Konventionelle Messverfahren stoßen bei der Qualitätssicherung großer Bauteile regelmäßig an praktische Grenzen. Das liegt selten an mangelnder Sorgfalt, sondern an grundsätzlichen Verfahrenseigenschaften.
Wer diese Grenzen kennt, kann entscheiden, wann das 3D-Scannen großer Bauteile eine sinnvolle Ergänzung oder Alternative darstellt.
Komplexe Geometrien. Taktile Messsysteme und Lehren arbeiten punktuell. Freiformflächen, Hinterschneidungen, tiefe Bohrungen oder abrupte Querschnittswechsel lassen sich damit nur unvollständig erfassen.
Ein Messarm erreicht vielleicht die Referenzpunkte, liefert aber keine flächige Aussage über den tatsächlichen Materialverlauf zwischen den Messpunkten. Gerade bei Gussteilen oder additiv gefertigten Komponenten mit organischen Strukturen bleibt die Messunsicherheit in nicht angetasteten Bereichen systematisch hoch.
Datenkontinuität. Herkömmliche Prüfprotokolle dokumentieren Einzelmaße – Durchmesser, Abstände, Winkel. Daraus entsteht kein zusammenhängendes digitales Abbild des Bauteils. Für Reverse Engineering, Verschleißanalysen oder den Soll-Ist-Abgleich über die gesamte Oberfläche fehlt die Datenbasis.
Abweichungen zwischen zwei Messpunkten bleiben unsichtbar, solange sie nicht zufällig innerhalb der Messstrategie liegen.
Liefertermine. Die Messzeit wächst bei punktuellen Verfahren nahezu linear mit der Anzahl der zu prüfenden Merkmale. Ein großes Bauteil mit 200 kritischen Maßen erfordert entsprechend lange Rüst- und Messzeiten. Kommt es zu Nacharbeit, beginnt der Zyklus erneut.
In der Serienfertigung oder bei dringenden Ersatzteilaufträgen wird die Messtechnik damit selbst zum Engpass.
| Grenze | Auswirkung bei großen Bauteilen | Typisches Symptom |
|---|---|---|
| Punktuelle Erfassung | Keine Aussage zwischen den Messpunkten | Unentdeckte Formabweichungen |
| Fehlende Flächendaten | Kein Soll-Ist-Vergleich über gesamte Kontur | Aufwändige Nachkonstruktion |
| Lange Messzyklen | Prüfung verzögert Auslieferung | Termindruck in der QS |
| Begrenzte Zugänglichkeit | Tiefe Bohrungen, Hinterschneidungen ungeprüft | Restrisiko bei Funktionsmaßen |
Ein Wechsel zu flächenhaften optischen Verfahren verändert diese Logik. Statt einzelner Maße entsteht ein vollständiges Punktewolkenmodell, das für verschiedene Auswertungen weiterverwendet werden kann. Die Messzeit hängt dann weniger von der Merkmalsanzahl ab als von der Bauteilgröße und der geforderten Auflösung.
Für Betriebe, die wiederkehrend große Komponenten prüfen, liegt genau darin der Ansatzpunkt, Durchlaufzeiten zu verkürzen und gleichzeitig die Aussagekraft der Prüfung zu erhöhen.
Einbindung des 3D-Scans in den Ablauf
Einbindung des 3D-Scans in den Ablauf
Der Begriff „3D-Scannen großer Bauteile“ beschreibt im industriellen Kontext nicht das Erzeugen eines singulären, perfekten Netzes, sondern einen regelbasierten Messprozess. Das Scannen selbst ist nur der erste Schritt.
Entscheidend ist die Einbindung in einen Ablauf, der aus vier aufeinanderfolgenden Phasen besteht: Erfassung, Abgleich, Prüfung und Berichtswesen. Ohne diese Kette bleibt der Scan ein unverbindliches Bild.
Die Erfassung großer Bauteile erfordert eine Strategie zur Segmentierung. Ein Scanner mit einem Messfeld von bis zu 650 mm × 550 mm arbeitet sich in überlappenden Bahnen über die Oberfläche.
Für tiefe Bohrungen oder Hinterschneidungen wird auf einen Modus mit einer einzelnen blauen Laserlinie gewechselt, für Flächen auf mehrere parallele Linien. Diese Kombination verhindert Datenlücken an kritischen Geometrien.
Der Abgleich erfolgt gegen das CAD-Nennmodell oder einen Referenzscan. Die Software berechnet Abweichungen als flächige Farbkarte und als Punktwolkenvergleich.
| Prozessschritt | Typische Aufgabe | Ergebnis |
|---|---|---|
| Scannen | Flächenerfassung, Bohrungsaufnahme | Polygonnetz, Punktwolke |
| Abgleich | Best-Fit oder RPS-Ausrichtung | Abweichungskarte, GD&T-Auswertung |
| Prüfung | Toleranzvergleich, Form- und Lagetoleranzen | i.O./n.i.O.-Entscheidung |
| Berichtswesen | Export als PDF, CSV oder QIF | Audit-fähige Dokumentation |
Die Prüfung großer Bauteile unterscheidet sich von der Kleinteilprüfung durch den Umgang mit thermischer Ausdehnung und Bauteilverformung. Deshalb sind Referenzpunktsysteme (RPS) oder 3-2-1-Ausrichtungen üblich.
Das Berichtswesen schließt den Kreis: Ohne nachvollziehbare Messprotokolle ist der Scan für Qualitätsmanager und Auditoren wertlos.
Validierung vor dem Einsatz
Bevor ein 3D-Scansystem für großvolumige Bauteile in den Messprozess integriert wird, steht die Validierung der Messaufgabe. Der zentrale Punkt ist nicht die Auflösung des Sensors, sondern die Frage, ob die geforderte Toleranz mit der erreichbaren Messunsicherheit unter realen Bedingungen eingehalten werden kann.
Wer diesen Schritt überspringt, riskiert Freigaben auf Basis nicht belastbarer Daten.
Die Einsatzfelder lassen sich grob nach Bauteilgröße und Genauigkeitsanforderung trennen. Für Flächen bis etwa 650 mm × 550 mm pro Scanfeld eignen sich kompakte Streifenlichtscanner mit mehreren blauen Laserlinien für die Präzisionserfassung und einer Einzellinie für Tiefenbohrungen.
Großflächige Strukturen wie Karosserieteile, Rotorblätter oder Schweißbaugruppen verlangen dagegen Systeme mit Scanfeldern bis 2200 mm × 2200 mm, die über photogrammetrische Markenreferenzen zusammengesetzt werden.
| Prüfpunkt vor Ort | Relevanz für großvolumige Teile |
|---|---|
| Referenzierung (Marker, Targets) | Entscheidet über globale Genauigkeit bei Mehrfachaufnahmen |
| Temperaturdrift des Bauteils | Verursacht Maßabweichungen bei langen Messzyklen |
| Zugänglichkeit von Hinterschneidungen | Bestimmt, ob Nachscannen mit Einzellinie nötig ist |
| Schwingungsarmut des Aufstellorts | Beeinflusst Reproduzierbarkeit der Einzelaufnahmen |
| Kalibriernachweis des Systems | Grundvoraussetzung für rückführbare Messergebnisse |
Bei der Validierung empfiehlt sich ein gestufter Ansatz: Zuerst ein kalibriertes Referenznormal mit bekannten geometrischen Merkmalen scannen, dann ein reales Bauteil mit vorhandenen Prüfmaßen abgleichen. Abweichungen zwischen Soll- und Ist-Geometrie lassen sich so früh von systematischen Scannerfehlern trennen.
Erst wenn diese Vorprüfungen stabil sind, sollte das System in die Serienmessung oder den Reverse Engineering-Workflow übernommen werden.

INSVISION bietet für solche Validierungsphasen Systeme mit unterschiedlichen Scanfeldgrößen an, die je nach Anforderung an Präzision und Flächenleistung gewählt werden können.
Die Entscheidung fällt nicht über Datenblattwerte allein, sondern über den Abgleich mit der konkreten Teilegeometrie und den geforderten Toleranzfeldern.
- Was ist industrielle 3D-Inspektion? Ganzflächige Prüfung und Abweichungsanalyse Industrielle 3D-Inspektion nutzt 3D-Scanning, Punktwolkenverarbeitung und CAD-Vergleich zur Unterstützung von Maßprüfung, Abweichungsvisualisierung, Qualitätsprüfung und nachverfolgbarer Berichterstellung in der Fertigung.
- Was ist Reverse Engineering? Die Rolle des 3D-Scannens bei der Rückwärtsmodellierung Reverse Engineering nutzt 3D-Scannen und digitale Modellierung, um vorhandene physische Werkstücke in bearbeitbare CAD-Modelle für Produktanpassung, Werkzeugbau, Prüfung und additive Fertigung umzuwandeln.
- Was sind Punktwolkendaten? Punktwolken, Netze und CAD-Modelle im 3D-Scanning Punktwolkendaten sind ein wichtiges Rohdatenformat im 3D-Scanning. Sie bestehen aus diskreten 3D-Koordinatenpunkten, die die Oberflächengeometrie von Objekten beschreiben und für Prüfungen, Reverse Engineering, Modellierung und Archivierung eingesetzt werden.
- Was ist 3D-Scan-Genauigkeit? Genauigkeit, Wiederholbarkeit und Auflösung erklärt Die 3D-Scan-Genauigkeit beschreibt, wie genau Scandaten mit der tatsächlichen Geometrie und den Abmessungen eines Objekts übereinstimmen. Sie wird anhand von lokaler Genauigkeit, volumetrischer Genauigkeit, Stitching-Genauigkeit, Wiederholbarkeit und Auflösung bewertet.
Hangzhou Insvision Technology Co., Ltd.
Adresse: Gebäude 1, Nr. 1399 Liangmu-Strasse, Bezirk Yuhang, Hangzhou, Provinz Zhejiang, 311121, China
Copyright © Hangzhou Insvision Technology Co., Ltd. Alle Rechte vorbehalten.
Copyright © Hangzhou Insvision Technology Co., Ltd. Alle Rechte vorbehalten.