

3D-Laserscanner für belastbare Messdaten in Fertigung und Qualitätssicherung
Erfahren Sie, wie ein 3D-Laserscanner flächige Punktwolken erzeugt, Soll-Ist-Vergleiche verbessert und produktionsnahe Prüfprozesse robuster macht.
Fertigungsumfeld und Messbedarf
In vielen Fertigungslinien entscheidet sich die Qualität eines Bauteils nicht erst am Ende der Prozesskette, sondern bereits dort, wo Geometrien unter realen Produktionsbedingungen entstehen.
Wer in der Automobilzulieferung, im Luftfahrt-MRO oder im Energieanlagenbau arbeitet, kennt das Problem: Temperaturschwankungen, Werkzeugverschleiß, Spannverzug und Nacharbeit verändern Sollgeometrien oft in Bereichen, die mit konventionellen Messmitteln nur punktuell oder gar nicht erfasst werden.
Genau hier entsteht der Bedarf an belastbaren Messdaten, die nicht nur eine Abweichung anzeigen, sondern die gesamte Ist-Geometrie des Bauteils abbilden.
Validierungscheckliste für den Einsatz
| Schwerpunkt | Entscheidungspunkt | Umsetzungshinweis |
|---|---|---|
| Bauteilbezug | Größe, Oberfläche und Toleranzen mit der Scanaufgabe abgleichen | Mit einem typischen Teil einen vollständigen Testlauf durchführen |
| Datenfluss | Prüfen, ob Punktwolke, Abweichungskarte und Bericht in den QS-Prozess passen | Exportformat und Freigabeverantwortung vorab klären |
| Einsatz vor Ort | Schulung, Kalibrierung, Lichtverhältnisse und Arbeitsraum bewerten | Die Ergebnisse als Standard für Serienprüfungen dokumentieren |

Kernpunkte im Überblick
- In vielen Fertigungslinien entscheidet sich die Qualität eines Bauteils nicht erst am Ende der Prozesskette, sondern bereits dort, wo Geometrien…
- Die Umstellung auf digitale Qualitätsworkflows hat in vielen westlichen Fertigungsbetrieben bereits stattgefunden, doch die Messtechnik hinkt an…
- Wie lässt sich ein 3D-Laserscanner in einen bestehenden Qualitätsablauf integrieren, ohne dass dabei parallele Datenwelten oder doppelte Prüfsch…
- Viele Betriebe gehen davon aus, dass ein 3D-Laserscanner nach dem Auspacken sofort belastbare Messdaten liefert.
Ein klassischer Prüfablauf mit Messschieber, Lehren oder taktiler Koordinatenmesstechnik liefert Einzelpunkte. Für Form- und Lagetoleranzen nach ISO GPS oder ASME Y14.5 mag das in manchen Fällen ausreichen.
Sobald jedoch Freiformflächen, Verzugsmuster oder flächige Abweichungen zu bewerten sind, reichen diskrete Messpunkte nicht mehr aus. Die Prüfbelastung steigt zusätzlich, weil Erstmusterprüfungen, Serienbegleitprüfungen und Reklamationsanalysen oft parallel laufen und unterschiedliche Datendichten erfordern.
Ein 3D-Laserscanner verändert diese Ausgangslage grundlegend. Statt weniger Messpunkte entsteht eine flächige Punktwolke, aus der sich Ist-Geometrie, Abweichungsbild und später auch ein Soll-Ist-Vergleich ableiten lassen.
Für Qualitätsingenieure bedeutet das: weniger Interpretationsspielraum, schnellere Rückmeldung an die Fertigung und eine Datenbasis, die sich für statistische Auswertungen, Trendanalysen oder Reverse Engineering weiterverwenden lässt.
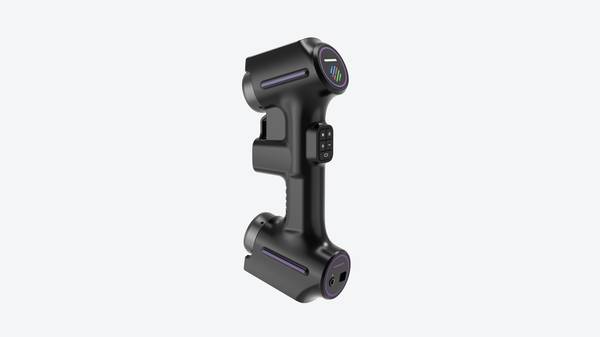
INSVISION setzt in diesem Umfeld auf Scanner, die für produktionsnahe Prüfaufgaben ausgelegt sind. Wichtig ist dabei nicht nur die reine Messgenauigkeit, sondern auch die Robustheit gegenüber wechselnden Lichtverhältnissen, unterschiedlichen Oberflächen und beengten Einbausituationen.
Wer solche Systeme in bestehende Qualitätsworkflows integriert, gewinnt vor allem eines: Messdaten, auf die sich Fertigungsentscheidungen tatsächlich stützen lassen.
Grenzen herkömmlicher Messprozesse
Grenzen herkömmlicher Messprozesse
Die Umstellung auf digitale Qualitätsworkflows hat in vielen westlichen Fertigungsbetrieben bereits stattgefunden, doch die Messtechnik hinkt an entscheidenden Stellen hinterher.
Wer heute Freiformflächen, Turbinenschaufeln oder Kunststoffteile mit Hinterschneidungen prüfen muss, stößt mit taktilen Messmaschinen und Lehren schnell an physikalische Grenzen.
Ein einzelner Messpunkt pro Antastvorgang liefert zwar eine hohe Einzelpunktgenauigkeit, sagt aber wenig über den tatsächlichen Flächenverlauf zwischen den Punkten aus.
Bei komplexen Geometrien wird dieses Problem offensichtlich: Je stärker die Oberfläche gekrümmt ist, desto mehr Messpunkte wären nötig, um Formabweichungen zuverlässig zu erkennen. Genau dort versagen starre Messstrategien.
Die Datenkontinuität bricht ab – zwischen den erfassten Punkten bleiben blinde Flecken, die erst bei der späteren Bauteilfreigabe oder im Montageprozess auffallen.

Hinzu kommt der Zeitfaktor. Ein vollständiges Messprogramm für ein Gussteil mit mehreren hundert Prüfmerkmalen kann auf einer Koordinatenmessmaschine mehrere Stunden dauern. Liefertermine geraten unter Druck, wenn die Erstmusterprüfung zum Engpass wird.
Ein 3D-Laserscanner erfasst dagegen in einer einzigen Aufnahme mehrere hunderttausend Punkte und schließt die Lücke zwischen Einzelpunktmessung und flächenhafter Geometrieerfassung.
INSVISION positioniert seine Scanner genau für diese Übergangssituation: weg vom punktuellen Prüfen, hin zum vollständigen digitalen Abbild des Bauteils, das sich in bestehende Prüfabläufe integrieren lässt, ohne die Lieferkette zu verlangsamen.
Einbindung des 3D-Scans in den Ablauf
Wie lässt sich ein 3D-Laserscanner in einen bestehenden Qualitätsablauf integrieren, ohne dass dabei parallele Datenwelten oder doppelte Prüfschritte entstehen?
Diese Frage stellt sich in der Praxis fast immer dann, wenn die Messtechnik nicht isoliert beschafft, sondern in Freigabe-, Erstmuster- und Serienprüfprozesse eingebunden werden soll.
Entscheidend ist nicht das Scannen allein, sondern der durchgängige Datenfluss: Scannen, Abgleich mit Referenzdaten, Prüfung und Berichtswesen. Ein 3D-Laserscanner von INSVISION erzeugt zunächst eine flächige Punktwolke des Bauteils.
Diese wird im nächsten Schritt gegen CAD-Daten oder einen hinterlegten Referenzscan gelegt. Abweichungen werden als farbcodierte Flächenvergleiche sichtbar, bevor Einzelmaße, Form- und Lagetoleranzen oder Wandstärken ausgewertet werden.
Der Vorteil gegenüber taktiler Einzelpunktmessung liegt in der Dichte der Messdaten: Statt weniger diskreter Punkte entsteht ein vollständiges Oberflächenbild, das sich für Erstmusterprüfberichte, Trendanalysen oder Rückführungen an die Fertigung weiternutzen lässt.
Damit der Scanner nicht zum Insellösung-Werkzeug wird, sollte der Export in gängige Prüf- und Auswerteformate vorab geklärt sein. Erst wenn Messdaten revisionssicher abgelegt und berichtsseitig weiterverarbeitet werden können, ist der 3D-Laserscanner Teil des Qualitätsregelkreises und nicht nur ein Messgerät im Labor.
Validierung vor dem Einsatz
Viele Betriebe gehen davon aus, dass ein 3D-Laserscanner nach dem Auspacken sofort belastbare Messdaten liefert. In der Praxis zeigt sich jedoch häufig das Gegenteil: Erst die systematische Prüfung vor Ort entscheidet darüber, ob die erfassten Punktwolken den Anforderungen der Qualitätssicherung standhalten.
Wer diesen Schritt überspringt, riskiert Abweichungen, die später in Erstmusterprüfberichten oder Reverse Engineering-Projekten teuer werden.
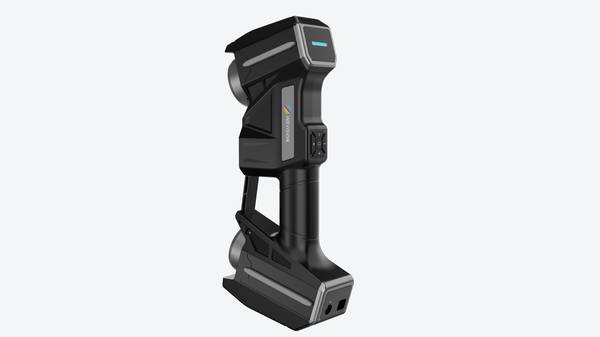
Für den Einsatz eines INSVISION 3D-Laserscanners eignen sich insbesondere Bauteile mit Freiformflächen, tiefen Kavitäten oder komplexen Geometrien, bei denen taktile Messsysteme an ihre Grenzen stoßen.
Typische Aufgaben sind der Soll-Ist-Vergleich nach ASME Y14.5, die Digitalisierung von Bestandsbauteilen ohne CAD-Daten sowie die schnelle Erfassung von Blechumformteilen im Automotive-Umfeld.
Weniger geeignet sind spiegelnde oder transparente Oberflächen ohne Mattierungsmittel, da diese die Laserreflexion stören und die Punktdichte unbrauchbar machen.
Vor der ersten Messung sollten Anwender drei Prüfungen durchführen. Erstens: Referenzkörper mit bekannten Maßen scannen und die Abweichung dokumentieren. Zweitens: die Umgebungsbedingungen kontrollieren — Temperaturschwankungen über mehrere Grad Celsius verfälschen insbesondere bei großen Bauteilen die Ergebnisse.
Drittens: den Arbeitsabstand des Scanners zum Objekt innerhalb des spezifizierten Tiefenschärfebereichs halten, da außerhalb dieses Fensters die Genauigkeit abfällt. Bei Tracker-Systemen gilt dies zusätzlich für die relative Position zwischen Scanner und Referenzmarken.

Die Validierung ist kein einmaliger Akt, sondern gehört in den laufenden Prüfprozess integriert. In der Luftfahrt-MRO und der Medizintechnik verlangen Auditoren zunehmend Nachweise, dass das Messsystem unter den tatsächlichen Werkstattbedingungen kalibriert und verifiziert wurde.
Ein dokumentierter Validierungsablauf — bestehend aus Referenzmessung, Umgebungscheck und Wiederholungsmessung an kritischen Geometrien — schafft hier die erforderliche Nachvollziehbarkeit. INSVISION-Systeme lassen sich in solche Abläufe einbinden, ohne dass der Messbetrieb unterbrochen werden muss.
Entscheidend ist, dass die Validierung als Teil des Qualitätsworkflows verstanden wird und nicht als lästige Pflichtübung vor dem eigentlichen Scannen.
Hangzhou Insvision Technology Co., Ltd.
Adresse: Gebäude 1, Nr. 1399 Liangmu-Strasse, Bezirk Yuhang, Hangzhou, Provinz Zhejiang, 311121, China
Copyright © Hangzhou Insvision Technology Co., Ltd. Alle Rechte vorbehalten.
Copyright © Hangzhou Insvision Technology Co., Ltd. Alle Rechte vorbehalten.