

3D-Scan von Bauteilen: Flächenhafte Messdaten für die Fertigung
Erfahren Sie, wie der 3D-Scan von Bauteilen taktile Messgrenzen überwindet und flächenhafte Daten für Soll-Ist-Vergleich und Prozessoptimierung liefert.
Fertigungsumfeld und Messbedarf
Wer regelmäßig durch Fertigungsbereiche geht, kennt den Kontrast: Auf der einen Seite hoch automatisierte Bearbeitungszentren, die in engen Toleranzfenstern arbeiten. Auf der anderen Seite Messmittel, die diesem Tempo nicht mehr folgen.
Ein Prüfplan verlangt vielleicht zwanzig Merkmale an einem Gussteil, aber die vorhandene Ausstattung erlaubt nur stichprobenartige Lehren- oder Tasterprüfungen. Damit entsteht eine Lücke zwischen dem, was gefertigt wird, und dem, was tatsächlich belegt werden kann.
Auswahldimensionen und Praxischecks
| Schwerpunkt | Entscheidungspunkt | Umsetzungshinweis |
|---|---|---|
| Fertigungsumfeld und Messbedarf | Wer regelmäßig durch Fertigungsbereiche geht, kennt den Kontrast: Auf der einen Seite hoch automatisierte Bearbeitungszentren, die in engen Toleranzf… | Auf der anderen Seite Messmittel, die diesem Tempo nicht mehr folgen. |
| Grenzen herkömmlicher Messprozesse | Wer komplexe Bauteile prüft, kennt das Problem: Die Messunsicherheit liegt oft nicht am Bauteil, sondern an der Messmethode selbst. | Herkömmliche taktile Verfahren, Lehren und selbst hochwertige Koordinatenmessgeräte stoßen bei Freiformflächen, tiefen Hinterschneidungen oder f… |
| Einbindung des 3D-Scans in den Ablauf | In vielen Betrieben beginnt ein Prüfauftrag noch immer mit dem Griff zur Messuhr oder zum Höhenmessgerät. | Der Kollege aus der Qualitätssicherung fährt einzelne Punkte ab, schreibt Werte in eine Liste und gleicht später manuell mit der Zeichnung ab. |
| Validierung vor dem Einsatz | In vielen Betrieben beginnt die Einführung des 3D-Scans von Bauteilen nicht mit der Anschaffung, sondern mit der Frage, wo das System tatsächlich ein… | Die sinnvollsten Einsatzfelder liegen dort, wo taktile Messmittel an ihre Grenzen stoßen: Freiformflächen, flexible Bauteile, schwer zugängliche… |
Die Prüfbelastung wächst dabei aus mehreren Richtungen gleichzeitig. Kunden fordern lückenlose Dokumentation, interne Freigabeprozesse verlangen belastbare Messdaten vor Serienstart, und die Teile selbst werden komplexer: Freiformflächen, Hinterschneidungen, dünnwandige Strukturen.
Genau hier stößt die klassische Einzelpunktmessung an Grenzen. Ein Taster liefert einen Punkt, aber keine Aussage über die Fläche dazwischen. Eine Lehre zeigt Gut oder Schlecht, aber nicht, warum und wo die Abweichung liegt. Für Prozessoptimierung ist das zu wenig.
Der Bedarf verschiebt sich deshalb hin zu flächenhaften, digital weiterverwendbaren Messdaten. Ein 3D-Scan von Bauteilen ersetzt nicht einfach die vorhandene Messtechnik, sondern ergänzt sie dort, wo Geometrie prüfbar wird, die bisher nur unzureichend erfasst werden konnte.
Entscheidend ist, dass die Daten nicht in einem proprietären Format enden, sondern als Netz oder Punktwolke in nachgelagerte Auswertungen fließen: Soll-Ist-Vergleich, Form- und Lagetoleranzen, Verschleißanalyse, Reverse Engineering.
Für die Fertigung bedeutet das: Messen wird vom Endkontrollschritt zur begleitenden Informationsquelle. Wer heute einen Scan erstellt, kann dieselben Daten für Erstmusterprüfung, Serienüberwachung und spätere Anpassungskonstruktionen nutzen.
Die Frage ist nicht mehr, ob ein Bauteil vermessen werden kann, sondern wie schnell die Daten belastbar vorliegen und welche Entscheidungen sich daraus ableiten lassen.
INSVISION positioniert seine industriellen 3D-Scanner genau an dieser Schnittstelle: schnelle Erfassung im Produktionsumfeld, verwertbare Daten für Qualität und Konstruktion, ohne den Umweg über externe Dienstleister.
Grenzen herkömmlicher Messprozesse
Grenzen herkömmlicher Messprozesse
Wer komplexe Bauteile prüft, kennt das Problem: Die Messunsicherheit liegt oft nicht am Bauteil, sondern an der Messmethode selbst. Herkömmliche taktile Verfahren, Lehren und selbst hochwertige Koordinatenmessgeräte stoßen bei Freiformflächen, tiefen Hinterschneidungen oder filigranen Übergängen an praktische Grenzen.
Die Antastkugel erreicht bestimmte Geometrien schlicht nicht, während die Erfassung dichter Punktwolken mit Einzelpunktmessung unverhältnismäßig viel Zeit kostet. Was auf der Zeichnung sauber definiert ist, wird im Messraum zum Kompromiss aus Erreichbarkeit, Toleranzfenster und verfügbarer Prüfzeit.
Bei der Datenkontinuität zeigt sich ein zweiter Engpass. Einzelmessungen liefern diskrete Punkte, aber keinen lückenlosen Oberflächenverlauf. Für Flächenrückführung, Verschleißanalyse oder den Abgleich mit CAD-Daten fehlt damit genau die Information, die moderne Fertigungsprozesse benötigen.
Ein 3D-Scan von Bauteilen mit INSVISION-Systemen setzt hier anders an: Die flächenhafte Erfassung erzeugt ein vollständiges digitales Abbild, das sich für Ist-Nominal-Vergleiche, Form- und Lagetoleranzen sowie nachgelagerte Auswertungen nutzen lässt. Aus diskreten Messwerten wird ein durchgängiger Datensatz.
Der dritte Faktor betrifft Liefertermine. Wenn die Erstmusterprüfung mehrere Tage blockiert oder die Serienfreigabe auf einzelne Messpunkte wartet, entsteht ein Engpass, der sich durch die gesamte Lieferkette zieht.
Qualitätsabteilungen geraten in die Situation, entweder den Prüfumfang zu reduzieren oder den Termin zu gefährden. Beides ist in der Praxis inakzeptabel. Die Kombination aus vollständiger Geometrieerfassung und deutlich verkürzter Messzeit adressiert genau diesen Konflikt.
Unternehmen, die ihre Prüfprozesse auf flächenhafte Digitalisierung umstellen, gewinnen nicht nur Datenqualität, sondern auch Planbarkeit zurück.
Einbindung des 3D-Scans in den Ablauf
Einbindung des 3D-Scans in den Ablauf
In vielen Betrieben beginnt ein Prüfauftrag noch immer mit dem Griff zur Messuhr oder zum Höhenmessgerät. Der Kollege aus der Qualitätssicherung fährt einzelne Punkte ab, schreibt Werte in eine Liste und gleicht später manuell mit der Zeichnung ab. Dieses Vorgehen funktioniert bei einfachen Geometrien.
Sobald jedoch Freiformflächen, Verzug oder innenliegende Verschleißzonen ins Spiel kommen, stößt die punktuelle Erfassung an ihre Grenzen.
Genau hier verändert der 3D-Scan von Bauteilen die Arbeitsweise nachhaltig – nicht als Ersatz für erfahrene Prüfer, sondern als Datengrundlage, die deren Arbeit belastbarer und schneller macht.
Der praktische Ablauf lässt sich in vier Schritten beschreiben, die nahtlos ineinandergreifen. Zuerst steht das Scannen.
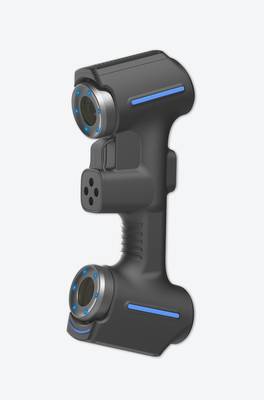
Ein Industrielles 3D-Scannersystem von INSVISION erfasst die Bauteiloberfläche flächig, unabhängig davon, ob es sich um ein frisch bearbeitetes Frästeil, ein gebrauchtes Werkzeug oder ein Rückläuferteil aus dem Feld handelt.
Die Punktwolke entsteht in kurzer Zeit und bildet auch schwer zugängliche Bereiche ab, die mit taktilen Messmitteln kaum erreichbar sind.
Danach folgt der Abgleich. Die erfasste Punktwolke wird im Messprogramm gegen den CAD-Datensatz oder – falls kein Modell vorliegt – gegen ein aus Gutteilen abgeleitetes Referenznetz gelegt. Abweichungen werden als farbcodierte Flächenvergleiche sichtbar.
Ein Verzug von wenigen Hundertstel Millimetern ist so auf einen Blick erkennbar, ohne dass der Prüfer jede Stelle einzeln anfahren muss. Diese Darstellung erleichtert auch die Kommunikation mit Fertigung und Konstruktion erheblich, weil alle Beteiligten dieselbe visuelle Abweichungsinformation sehen.
Der dritte Schritt ist die eigentliche Prüfung. Auf Basis des Abgleichs lassen sich Maße, Form- und Lagetoleranzen sowie GD&T-Merkmale direkt am digitalen Zwilling auswerten. Für Serienprozesse bietet sich an, einmal eine Prüfvorlage zu erstellen und diese dann für wiederkehrende Chargen zu verwenden.
Damit wird aus einer aufwendigen Einzelmessung ein reproduzierbarer Prüfablauf, der auch von wechselndem Personal konsistent durchgeführt werden kann.
Den Abschluss bildet das Berichtswesen. Statt handschriftlicher Messprotokolle entstehen automatisch generierte Prüfberichte mit Abweichungsbildern, Messwerten und Bewertungen. Diese lassen sich archivieren, an Kunden weiterreichen oder in bestehende CAQ- und ERP-Strukturen übernehmen.
Die Rückverfolgbarkeit wird verbessert, und Nachweise für Erstmusterprüfungen oder Serienfreigaben liegen ohne zusätzlichen Dokumentationsaufwand vor.
Für Unternehmen, die diesen Ablauf einführen, ist der entscheidende Punkt nicht die Anschaffung eines Scanners allein. Es geht darum, den Prüfprozess als durchgängige Datenkette zu verstehen: vom physischen Bauteil über die digitale Punktwolke bis zum freigegebenen Bericht.
Wer diese Kette sauber aufbaut, reduziert manuelle Übertragungsfehler, verkürzt die Prüfzeit bei komplexen Teilen und schafft eine belastbare Basis für Prozessverbesserungen.
INSVISION liefert dafür die technische Infrastruktur – die eigentliche Wirkung entsteht jedoch erst, wenn Messablauf, Toleranzbewertung und Dokumentation auf die betrieblichen Anforderungen abgestimmt werden.

Validierung vor dem Einsatz
In vielen Betrieben beginnt die Einführung des 3D-Scans von Bauteilen nicht mit der Anschaffung, sondern mit der Frage, wo das System tatsächlich einen Unterschied macht.
Die sinnvollsten Einsatzfelder liegen dort, wo taktile Messmittel an ihre Grenzen stoßen: Freiformflächen, flexible Bauteile, schwer zugängliche Innenkonturen oder schnelle Ist-Soll-Vergleiche direkt in der Fertigung.
Typische Kandidaten sind Erstmusterprüfungen, Verschleißanalysen an Werkzeugen, Rückführung von Bauteilen in CAD sowie die laufende Überwachung kritischer Maße an Guss- oder Schmiedeteilen. Vor der Freigabe für den Serieneinsatz sollten Verantwortliche jedoch einige Prüfungen vor Ort durchführen.
Dazu gehört die Wiederholgenauigkeit unter realen Umgebungsbedingungen, das Verhalten bei wechselnden Oberflächeneigenschaften und die Frage, ob die erzeugten Netzdaten ohne Nacharbeit in die vorhandene Prüfsoftware übernommen werden können.
INSVISION positioniert seine industriellen 3D-Scanner für genau solche Aufgaben: nicht als Laborgerät, sondern als Messmittel, das in laufende Qualitätsprozesse integriert wird.
Wer vorab mit Referenzbauteilen arbeitet, deren Kalibrierwerte bekannt sind, erhält schnell belastbare Aussagen über Genauigkeit und Prozessstabilität. Erst wenn diese Validierung abgeschlossen ist, sollte der Scanner für Serienprüfungen oder Reverse Engineering-Aufgaben freigegeben werden.
Hangzhou Insvision Technology Co., Ltd.
Adresse: Gebäude 1, Nr. 1399 Liangmu-Strasse, Bezirk Yuhang, Hangzhou, Provinz Zhejiang, 311121, China
Copyright © Hangzhou Insvision Technology Co., Ltd. Alle Rechte vorbehalten.
Copyright © Hangzhou Insvision Technology Co., Ltd. Alle Rechte vorbehalten.