

Industrieller 3D-Scanner für die Fertigung: Flächenhafte Qualitätssicherung statt Einzelmessung
Erfahren Sie, wie ein industrieller 3D-Scanner in der Fertigung Formabweichungen, Verzug und schwer zugängliche Konturen vollständig erfasst und mit CAD-Daten vergleicht.
Fertigungsumfeld und Messbedarf
Viele Betriebe gehen noch immer davon aus, dass taktile Messmittel für die laufende Qualitätssicherung ausreichen – bis ein Bauteil mit Freiformflächen, tiefen Taschen oder schwer zugänglichen Innenkonturen auf den Prüftisch kommt. Genau an diesem Punkt kippt die Rechnung.
Was mit Messschieber, Bügelmessschraube oder Lehrdorn in Minuten erledigt schien, wird plötzlich zur Stundenaufgabe, deren Ergebnis trotzdem lückenhaft bleibt.

Validierungscheckliste für den Einsatz
| Schwerpunkt | Entscheidungspunkt | Umsetzungshinweis |
|---|---|---|
| Bauteilbezug | Größe, Oberfläche und Toleranzen mit der Scanaufgabe abgleichen | Mit einem typischen Teil einen vollständigen Testlauf durchführen |
| Datenfluss | Prüfen, ob Punktwolke, Abweichungskarte und Bericht in den QS-Prozess passen | Exportformat und Freigabeverantwortung vorab klären |
| Einsatz vor Ort | Schulung, Kalibrierung, Lichtverhältnisse und Arbeitsraum bewerten | Die Ergebnisse als Standard für Serienprüfungen dokumentieren |
Im typischen Fertigungsumfeld – ob spanende Bearbeitung, Umformtechnik, Kunststoffspritzguss oder Schweißbaugruppen – entsteht der eigentliche Messbedarf nicht isoliert im Messraum.
Er verteilt sich über den gesamten Prozess: Erste Musterprüfung nach Werkzeugkorrektur, Stichproben während der Serie, Abweichungsanalyse bei Reklamationen, Rückwärtsdokumentation vor der Auslieferung. Jede dieser Stationen verlangt belastbare Geometriedaten, nicht nur einzelne Punktmesswerte.
Wer hier nur punktuell prüft, erkennt Formabweichungen, Verzug oder lokale Materialaufwölbungen oft erst dann, wenn bereits mehrere Teile gefertigt sind.
Die Prüfbelastung wächst zusätzlich durch kleinere Losgrößen und häufigere Umrüstungen. Ein Bauteil, das früher einmal pro Schicht vermessen wurde, muss heute vielleicht dreimal geprüft werden, weil Werkzeug, Materialcharge oder Maschinenparameter gewechselt haben.
Gleichzeitig steigen die Anforderungen an die Dokumentation: Kunden aus Automotive, Luftfahrt oder Medizintechnik erwarten lückenlose Nachweise, nicht nur ein Prüfprotokoll mit Soll-Ist-Abweichungen an fünf Messpunkten.
Genau hier setzt der Bedarf an flächenhaften, digital weiterverarbeitbaren Messdaten an. Ein industrieller 3D-Scanner von INSVISION erfasst die tatsächliche Bauteilgeometrie als Punktewolke oder Netz und macht sie mit CAD-Daten oder Referenzmustern vergleichbar.
Statt einzelner Maße entsteht ein vollständiges Abbild der Ist-Geometrie – inklusive Bereichen, die mit konventionellen Tastern nicht erreichbar sind. Der Vorteil liegt nicht allein in der Geschwindigkeit, sondern in der Vollständigkeit der Information.
Abweichungen werden dort sichtbar, wo sie tatsächlich entstehen: an Radien, Übergängen, Freiformflächen, Verrippungen oder Schweißnähten.
Für die Fertigungssteuerung bedeutet das: Entscheidungen basieren auf belastbaren Daten statt auf Erfahrungswerten oder Sichtprüfung. Korrekturschleifen am Werkzeug lassen sich gezielter anstoßen, Freigaben schneller erteilen, Reklamationen fundierter bewerten.
Der Messaufwand verschiebt sich von der nachgelagerten Kontrolle hin zur prozessbegleitenden Absicherung – ohne dass der Prüfablauf den Fertigungstakt unnötig belastet.
Grenzen herkömmlicher Messprozesse
Grenzen herkömmlicher Messprozesse
Viele Betriebe gehen noch immer davon aus, dass ein Koordinatenmessgerät oder ein Satz kalibrierter Lehren für die Qualitätssicherung ausreicht.
In der Praxis zeigt sich jedoch genau an dieser Annahme die größte Schwachstelle: Herkömmliche Messprozesse funktionieren zuverlässig, solange das Bauteil in das vorgegebene Raster passt. Sobald die Geometrie komplexer wird, geraten sie an ihre Grenzen.
Das erste Problemfeld sind komplexe Geometrien. Freiformflächen, tiefe Hinterschneidungen, verwundene Kanäle oder organisch geformte Bauteile lassen sich mit taktilen Tastern nur punktuell erfassen. Jede nicht erfasste Fläche bleibt eine Datenlücke.
Bei einem Turbinenschaufelprofil oder einem additiv gefertigten Kühlkanal bedeutet das: Der Messtechniker muss entscheiden, welche Punkte er aufnimmt und welche er auslässt. Diese Entscheidung ist immer ein Kompromiss zwischen Zeitaufwand und Datenvollständigkeit.
Ein 3D-Scanner von INSVISION arbeitet hier grundlegend anders, weil er die Oberfläche flächenhaft erfasst und auch Konturen abbildet, die mit einem Taster schlicht nicht erreichbar sind.
Das zweite Problem ist die Datenkontinuität. Ein taktiler Messpunkt ist eine Koordinate im Raum. Zwischen zwei Messpunkten liegt nichts. Für eine Erstmusterprüfung nach ASME Y14.5 oder eine Reverse Engineering-Aufgabe reicht das oft nicht aus, weil die tatsächliche Flächenkontur zwischen den Punkten unbekannt bleibt.
Wer aus solchen Daten ein CAD-Modell ableiten will, muss interpolieren und erhält am Ende eine Annäherung, keine Reproduktion. Genau hier liegt der Grund, warum viele Betriebe trotz vorhandener Messtechnik bei komplexen Bauteilen immer wieder in Nacharbeit laufen: Die Datenbasis trägt die Entscheidung nicht.
Das dritte Problem betrifft die Liefertermine. Wenn die Messung eines einzelnen Bauteils mehrere Stunden dauert und der Prüfbericht erst am Folgetag vorliegt, entsteht eine Warteschlange. Bei einer Losgröße von zwanzig Teilen bedeutet das: Die Produktion läuft weiter, während die Qualitätsdaten hinterherhinken.
Wird dann ein Fehler entdeckt, sind bereits weitere Teile gefertigt, die denselben Fehler tragen. Der Schaden multipliziert sich mit jedem Stück, das ohne belastbare Prüfdaten das Lager erreicht.
Ein flächenhafter Scanprozess verkürzt diese Rückkopplungsschleife erheblich, weil die Datenerfassung in Minuten statt Stunden erfolgt und der Soll-Ist-Vergleich unmittelbar nach dem Scan zur Verfügung steht.
Wer diese drei Grenzen kennt, erkennt auch, warum die Diskussion über Messtechnik keine rein technische ist. Sie ist eine Frage der Prozessstabilität, der Lieferfähigkeit und letztlich der Kosten pro geprüftem Bauteil.
Einbindung des 3D-Scans in den Ablauf
Wie bindet man einen 3D-Scanner in einen bestehenden Prüfablauf ein, ohne dass der Tagesbetrieb ins Stocken gerät? Genau diese Frage stellt sich jeder Fertigungs- oder Qualitätsleiter, bevor er ein optisches Messsystem einführt.
Der entscheidende Punkt liegt nicht im Scannen selbst, sondern darin, wie Scan, Abgleich, Prüfung und Berichtswesen praktisch ineinandergreifen.
Der Ablauf beginnt mit dem Scan des Bauteils. Je nach Bauteilgröße und geforderter Genauigkeit wird die Messung direkt in der Fertigungsumgebung oder im Messraum durchgeführt. Ein industrieller 3D-Scanner von INSVISION erfasst die Oberfläche dabei berührungslos und liefert eine vollständige Punktwolke.
Anders als bei taktilen Messungen entsteht kein punktuelles Prüfprotokoll, sondern ein digitales Abbild der gesamten Geometrie.
Im nächsten Schritt folgt der Soll-Ist-Abgleich. Die Scandaten werden in der Auswertesoftware gegen das CAD-Modell oder einen hinterlegten Referenzdatensatz gelegt. Abweichungen erscheinen unmittelbar als farbcodierte Flächenvergleiche.
Für die Qualitätssicherung bedeutet das: Form- und Lagetoleranzen, Wandstärken oder Verzüge werden auf einen Blick sichtbar, nicht erst nach langwieriger Einzelpunktmessung.
Die eigentliche Prüfung baut auf diesem Abgleich auf. Kritische Merkmale lassen sich als Prüfplan hinterlegen, sodass wiederkehrende Messaufgaben nach demselben Schema ablaufen. Das reduziert den Einfluss des jeweiligen Bedieners und macht Ergebnisse zwischen verschiedenen Schichten oder Standorten vergleichbar.
Bei Serienprüfungen entsteht so eine reproduzierbare Prüfroutine, die sich auch für Erstmusterprüfungen nach ASME- oder ISO-Vorgaben eignet.
Das Berichtswesen schließt den Kreislauf. Aus den ausgewerteten Scandaten lassen sich Prüfberichte generieren, die Abweichungen, Messwerte und Farbvergleiche dokumentieren. Diese Berichte dienen als Nachweis gegenüber Kunden, als Grundlage für Freigaben oder als Eingangsdokument für Nacharbeit und Korrekturmaßnahmen.
Der gesamte Prozess – Scannen, Abgleichen, Prüfen, Dokumentieren – läuft in einer durchgängigen Datenkette ab, ohne Medienbrüche zwischen Messprotokoll, Tabellenkalkulation und Bilddateien.
Für den operativen Nutzen heißt das: Die Messzeit pro Bauteil sinkt spürbar, weil nicht mehr Dutzende Einzelpunkte nacheinander angetastet werden müssen. Gleichzeitig steigt die Aussagekraft der Prüfung, da die gesamte Oberfläche erfasst wird.
Wer den 3D-Scan als festen Bestandteil des Prüfablaufs etabliert, bekommt nicht nur schnellere Ergebnisse, sondern auch eine belastbare Datengrundlage für Trendanalysen und kontinuierliche Verbesserung.
Validierung vor dem Einsatz
Der entscheidende Punkt ist nicht, ob ein 3D-Scanner misst, sondern ob er unter den realen Bedingungen Ihrer Fertigung reproduzierbar misst. Genau das klärt die Validierung vor Ort.
Zwei Bereiche stehen dabei im Mittelpunkt: die Einsatzfelder, in denen das System wirtschaftlich sinnvoll arbeitet, und die Prüfungen, die vor der Freigabe für den Serienbetrieb durchgeführt werden müssen.
Geeignete Einsatzfelder lassen sich entlang der Bauteilgröße und der Prüfaufgabe eingrenzen.
Bei kleineren bis mittelgroßen Komponenten wie Gussrohlingen, Schmiedeteilen oder spannend bearbeiteten Einzelteilen deckt ein INSVISION-3D-Scanner typische Aufgaben ab: Erstmusterprüfung, Serienüberwachung mit Soll-Ist-Vergleich, Verschleißanalyse an Werkzeugen und Reverse Engineering von Bestandskomponenten ohne CAD-Daten.
Größere Freiformflächen, etwa im Karosseriebau oder bei großflächigen Kunststoffteilen, verlangen dagegen eine andere Betrachtung. Hier entscheidet nicht allein die Einzelmessgenauigkeit, sondern die Stabilität über das gesamte Messvolumen.
Das industrial 3D-Scanner-System von INSVISION nennt hier eine Scannertiefenschärfe von 650 mm bei einem Scanbereich bis 1100 mm × 800 mm – Werte, die für viele mittelgroße Werkstücke ausreichen, aber bei sehr großen Baugruppen eine Mehrfachaufnahme mit Referenzierung erfordern.
Vor der Freigabe stehen drei Prüfungen an. Erstens die Wiederholbarkeit: Dasselbe Bauteil wird mehrfach gescannt, idealerweise mit Neuaufspannung, um die Streuung der Messwerte zu quantifizieren.
Zweitens die Genauigkeit im relevanten Toleranzfenster: Ein Scanner mit einer angegebenen Genauigkeit von bis zu 0,020 mm ist nicht automatisch für jede Passungsprüfung geeignet – die Messaufgabe muss im Verhältnis zur Toleranzbreite betrachtet werden.
Drittens die Praxistauglichkeit unter Werkstattbedingungen: wechselndes Umgebungslicht, Erschütterungen durch benachbarte Maschinen, Oberflächen mit starkem Glanz oder dunklen Beschichtungen. Diese Faktoren beeinflussen die Datenqualität oft stärker als das Datenblatt vermuten lässt.
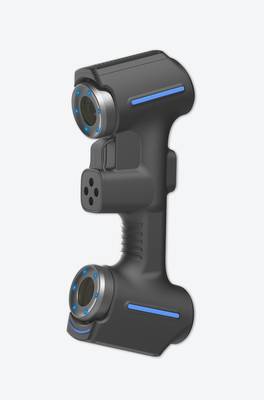
Die Validierung sollte mit einem konkreten Bauteil aus der laufenden Produktion erfolgen, nicht mit einem Kalibriernormal. Nur so zeigt sich, ob der Scanner in Ihren Abläufen funktioniert – und nicht nur im Labor des Herstellers.
Hangzhou Insvision Technology Co., Ltd.
Adresse: Gebäude 1, Nr. 1399 Liangmu-Strasse, Bezirk Yuhang, Hangzhou, Provinz Zhejiang, 311121, China
Copyright © Hangzhou Insvision Technology Co., Ltd. Alle Rechte vorbehalten.
Copyright © Hangzhou Insvision Technology Co., Ltd. Alle Rechte vorbehalten.