

Scanner 3D Calibry: contrôle dimensionnel fiable directement en atelier
Découvrez comment le scanner 3D Calibry simplifie le contrôle dimensionnel en atelier, de la capture des surfaces aux rapports d’écarts exploitables.
Contexte d’atelier et besoins de mesure
Dans un atelier d’usinage ou de tôlerie, la pression sur le contrôle dimensionnel ne cesse d’augmenter. Les séries sont plus courtes, les tolérances plus serrées, et les délais de mise en conformité plus courts.
Un opérateur qui devait autrefois contrôler une pièce avec un pied à coulisse, un micromètre ou une colonne de mesure se retrouve aujourd’hui face à des géométries complexes, des surfaces gauches, des zones internes difficiles d’accès.
Dans ce contexte, la mesure traditionnelle montre vite ses limites : elle échantillonne quelques points, laisse des zones entières non vérifiées, et dépend fortement du geste de l’opérateur.
Checklist de validation terrain
| Axe d’analyse | Point de décision | Conseil de déploiement |
|---|---|---|
| Pièce à contrôler | Vérifier taille, état de surface et tolérances clés par rapport au scan | Réaliser un essai complet sur une pièce représentative |
| Flux de données | Contrôler le passage du nuage de points au rapport qualité | Valider formats d’export et responsabilités de revue |
| Déploiement atelier | Évaluer formation, calibration, lumière ambiante et espace disponible | Conserver le test comme référence de déploiement |

Aperçu du scénario
Une lecture pratique de l’article consiste à partir de ce scénario :
- Contexte d’atelier et besoins de mesure: Dans un atelier d’usinage ou de tôlerie, la pression sur le contrôle dimensionnel ne cesse d’augmenter.
- Limites des méthodes de mesure classiques: Sur une ligne d’assemblage ou dans un atelier d’outillage, la mesure reste trop souvent une opération qui freine l…
- Intégration du scan 3D dans le flux de travail: Beaucoup d’ateliers considèrent encore le scan 3D comme un outil de laboratoire, réservé aux projets spéciaux ou a…
La question n’est plus seulement de savoir si une pièce est bonne ou mauvaise, mais de disposer de données fiables, complètes et exploitables pour documenter la conformité, alimenter un dossier de contrôle, ou préparer une reprise d’usinage.
Les responsables qualité cherchent des moyens de mesure qui s’intègrent au flux existant sans créer de goulot d’étranglement.
C’est précisément là qu’un scanner 3D Calibry change la donne : il permet de capturer la surface réelle de la pièce, de la comparer au modèle nominal, et d’obtenir une cartographie d’écarts exploitable par l’équipe de production.
Dans un atelier, chaque minute passée à mesurer est une minute non productive. Les méthodes par contact imposent souvent de déplacer la pièce vers un laboratoire de métrologie, d’attendre la disponibilité d’un technicien, puis de ressaisir les résultats dans un rapport.
Le scanner 3D Calibry, utilisé directement au plus près de la machine, réduit ces allers-retours. L’opérateur peut scanner la pièce sur le poste, visualiser immédiatement les écarts et décider si une correction est nécessaire avant de poursuivre la production.
Cette proximité avec le processus de fabrication change la nature du contrôle : il devient un outil de pilotage en temps réel plutôt qu’un simple constat en fin de série.
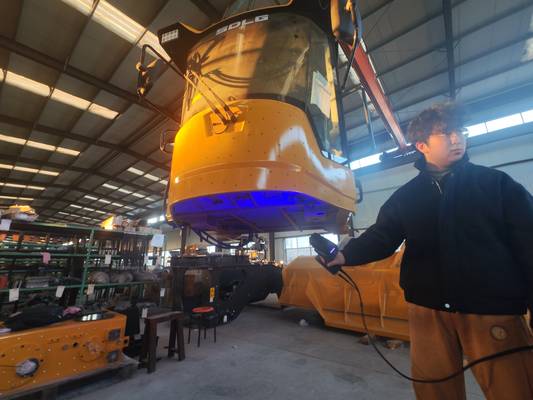
INSVISION positionne ses solutions de numérisation pour répondre à ce besoin de données fiables au plus près du terrain.
L’enjeu n’est pas de remplacer systématiquement la métrologie traditionnelle, mais de fournir une alternative rapide et suffisamment précise pour les contrôles courants, les premiers articles et les validations de réglage.
Le scanner 3D Calibry s’intègre dans cette logique : un équipement léger, utilisable en environnement de production, qui donne à l’équipe qualité une vision complète de la pièce sans interrompre longuement le flux.
Limites des méthodes de mesure classiques
Limites des méthodes de mesure classiques
Sur une ligne d’assemblage ou dans un atelier d’outillage, la mesure reste trop souvent une opération qui freine le flux. Un contrôleur prend une cote au pied à coulisse, note la valeur, déplace la pièce, reprend une autre cote. Pour une géométrie simple, cela fonctionne.
Dès que la pièce comporte des surfaces gauches, des poches profondes, des congés de raccordement ou des nervures internes, l’enchaînement devient laborieux. Les instruments classiques imposent un compromis permanent entre le temps passé, le nombre de points relevés et la représentativité du résultat.
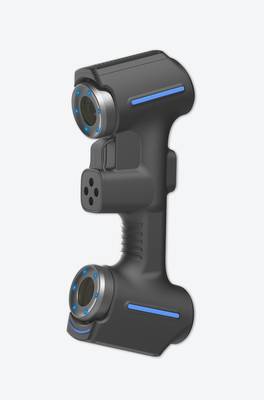
Les géométries complexes posent un premier problème structurel. Une cote linéaire ou un comparateur ne décrivent pas une surface. Ils donnent une information locale, souvent conditionnée par l’accès physique de l’outil.
Sur une pièce de fonderie, un carter de boîte de vitesses ou une pièce de tôlerie emboutie, les zones fonctionnelles sont rarement planes et rarement accessibles avec un palmer. L’opérateur mesure ce qu’il peut atteindre, pas nécessairement ce qui compte pour la fonction.
Le résultat est une validation partielle, qui laisse passer des écarts de forme invisibles au contrôle ponctuel.
La rupture de données est une autre limite, moins visible mais tout aussi coûteuse. Avec un moyen de mesure traditionnel, chaque relevé est isolé. Le rapport de contrôle compile des valeurs, mais il ne reconstitue pas la pièce.
Si le bureau d’études souhaite comparer la surface réelle au modèle nominal, il faut relancer une campagne de mesure. Si le service qualité veut analyser une dérive d’outillage, il doit croiser des relevés épars, souvent pris à des moments différents et avec des référentiels différents.
Cette discontinuité complique la traçabilité et rend difficile toute analyse de tendance.
Les délais s’en ressentent directement. Une pièce complexe peut nécessiter plusieurs heures de relevés manuels, puis un temps de mise en forme des données. Pendant ce temps, la machine est arrêtée, le lot est bloqué, la décision de libération attend.
Dans un contexte de production en petites séries ou de reprise d’outillage, ce délai devient un goulet d’étranglement. La tentation est alors de réduire le nombre de points contrôlés, ce qui dégrade encore la fiabilité de la décision.
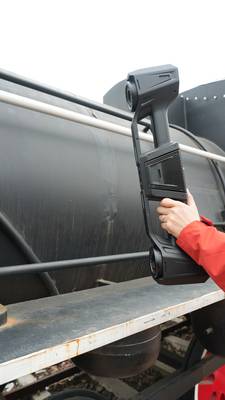
Face à ces contraintes, les scanners 3D industriels comme le scanner 3D Calibry proposé par INSVISION changent la logique de mesure. Au lieu de relever des points isolés, ils capturent une surface complète en une seule acquisition.
La pièce n’est plus décrite par une dizaine de cotes, mais par un nuage de points dense qui peut être comparé au modèle CAO, analysé en écart de forme ou utilisé pour une rétroconception.
Cette approche répond directement aux trois limites évoquées : elle couvre les géométries complexes, elle produit un jeu de données continu et elle réduit le temps nécessaire pour obtenir une information exploitable.
L’intégration d’un scanner 3D dans un flux qualité ne supprime pas les instruments classiques. Elle les repositionne. Le pied à coulisse reste utile pour une vérification rapide en cours de production.
Le scanner intervient lorsque la pièce exige une compréhension globale de sa géométrie, lorsque le contrôle doit être documenté ou lorsque les données doivent alimenter une analyse d’outillage.
Pour un responsable qualité, l’enjeu n’est pas de remplacer un outil par un autre, mais de choisir le bon niveau d’information pour chaque décision.
Intégration du scan 3D dans le flux de travail
Intégration du scan 3D dans le flux de travail
Beaucoup d’ateliers considèrent encore le scan 3D comme un outil de laboratoire, réservé aux projets spéciaux ou aux études R&D. C’est une erreur.
Dans les faits, un scanner comme le Calibry s’intègre directement dans une chaîne de contrôle classique, entre la réception des pièces et la validation finale, sans bouleverser l’organisation existante.
Le point de départ est souvent un contrôle dimensionnel qui prend trop de temps ou qui ne couvre pas assez de zones. Une pièce de fonderie, une tôle emboutie ou un support soudé peut présenter des écarts de forme que le pied à coulisse ne voit pas.
Le scan 3D apporte ici une donnée complète : au lieu de mesurer vingt cotes, on numérise toute la surface.
Dans un flux typique, l’opérateur scanne la pièce dès qu’elle sort de production ou à la réception fournisseur. Le maillage obtenu est importé dans le logiciel de comparaison. On l’aligne sur le modèle CAO ou sur une pièce de référence. Les écarts apparaissent sous forme de cartographie couleur.
Le rapport est généré dans la foulée, avec les captures d’écran et les valeurs demandées par le plan de contrôle.
L’intérêt pour un responsable qualité est immédiat : la revue de conformité se fait sur des données objectives, pas sur l’interprétation d’un opérateur. Le rapport peut être archivé, transmis au client ou joint au dossier de lot.
Pour un fournisseur, c’est aussi un moyen de documenter la conformité avant expédition et d’éviter les litiges à réception.
INSVISION positionne ses scanners dans cette logique de flux. Le Calibry, par sa prise en main et son encombrement réduit, se déplace facilement entre le poste de contrôle et la zone de production.
La connexion au poste de travail reste simple, et le traitement des nuages de points ne nécessite pas une station dédiée haut de gamme.
L’adoption se fait généralement par étapes. On commence par une famille de pièces critiques, puis on étend aux autres références une fois que les gabarits de rapport sont créés. Ce n’est pas un projet informatique lourd, mais une évolution progressive du poste de contrôle.
Points de validation avant déploiement
Points de validation avant déploiement
Avant d’intégrer un scanner 3D Calibry dans une chaîne de contrôle existante, la question que se posent la plupart des responsables qualité est simple : est-ce que l’équipement tiendra ses promesses une fois posé sur notre site, avec nos pièces, nos opérateurs et nos contraintes de cadence ?
La réponse ne se joue pas uniquement sur la fiche technique. Elle se joue sur une série de vérifications de terrain, réalisées avant que l’appareil ne devienne un maillon officiel du processus de mesure.
Le scanner 3D Calibry convient particulièrement aux ateliers qui travaillent sur des pièces de taille moyenne à grande, des outillages, des tôles, des pièces de fonderie ou des éléments de carrosserie.
Les cas réellement adaptés sont ceux où le besoin porte sur une numérisation rapide, une rétroconception fonctionnelle ou un contrôle dimensionnel qui ne justifie pas un passage systématique en machine à mesurer tridimensionnelle.
En revanche, si l’application exige une précision submicronique sur des géométries de quelques millimètres, mieux vaut orienter le projet vers une autre technologie. Cette clarification en amont évite bien des déconvenues.
Sur site, plusieurs éléments doivent être validés avant de considérer le déploiement comme acquis. D’abord, la stabilité de l’environnement : variations de température, vibrations transmises par les machines voisines, courants d’air dans un hall ouvert.
Le scanner 3D Calibry tolère des conditions d’atelier, mais un contrôle dimensionnel sérieux ne se fait pas dans un flux d’air permanent ou à côté d’une presse en fonctionnement. Ensuite, la préparation des surfaces : les pièces brillantes, transparentes ou très sombres peuvent nécessiter un poudrage matifiant.
C’est une étape simple, mais il faut vérifier qu’elle est acceptable pour les pièces concernées, notamment si elles doivent rester propres après mesure.
Autre point souvent négligé : la référence géométrique. Le nuage de points seul ne suffit pas pour un contrôle dimensionnel exploitable. Il faut définir, dès le départ, comment la pièce sera alignée — par rapport à un plan de jauge, à des alésages de référence, à un système de coordonnées pièce déjà utilisé en GPAO.
Si l’équipe qualité ne s’accorde pas sur ce point avant la première acquisition, les résultats risquent d’être justes métrologiquement mais inutilisables dans le flux documentaire existant.
Enfin, la compétence de l’opérateur mérite une attention particulière. Le scanner 3D Calibry est conçu pour être pris en main rapidement, mais la qualité des données dépend du geste de numérisation, du recouvrement entre passes et du choix des paramètres de résolution.
Une demi-journée de formation ciblée sur les pièces réelles de l’entreprise vaut mieux qu’une présentation générique en salle. C’est ce temps d’appropriation qui fait la différence entre un outil occasionnel et un poste de mesure réellement intégré à la boucle qualité.
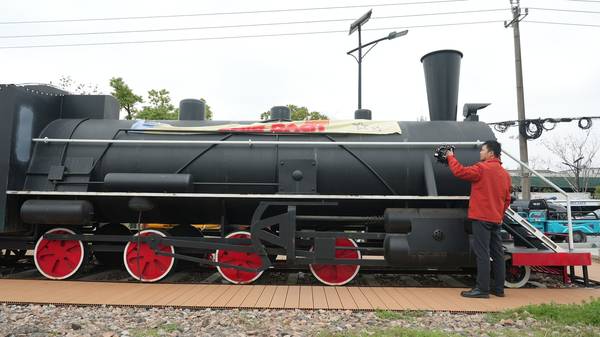
En synthèse, le déploiement d’un scanner 3D Calibry ne commence pas par l’installation du logiciel ni par le branchement du câble USB. Il commence par une lecture honnête des cas d’usage, des conditions d’atelier et des livrables attendus.
Une fois ces points validés, l’intégration dans le flux de contrôle devient une formalité — pas une remise en cause du processus.
Hangzhou Insvision Technology Co., Ltd.
Adresse : Batiment 1, no 1399, route Liangmu, district de Yuhang, Hangzhou, Zhejiang 311121, Chine
Ventes internationales : +86-153-3687-9807 / +86-191-5787-0082
Copyright © Hangzhou Insvision Technology Co., Ltd. Tous droits réservés.
Copyright © Hangzhou Insvision Technology Co., Ltd. Tous droits réservés.