

Scanner 3D Insize: fiabiliser le contrôle dimensionnel en atelier
Découvrez comment le scanner 3D Insize répond aux limites des méthodes classiques pour capturer des géométries complètes et renforcer le contrôle qualité.
Contexte d’atelier et besoins de mesure
Dans beaucoup d’ateliers, la mesure est encore traitée comme une formalité en fin de ligne. On sort un pied à coulisse, une jauge, parfois une machine à mesurer tridimensionnelle quand la pièce le justifie.
Mais dès que les cadences augmentent, que les tolérances se resserrent ou que les géométries deviennent plus complexes, cette logique atteint vite ses limites.
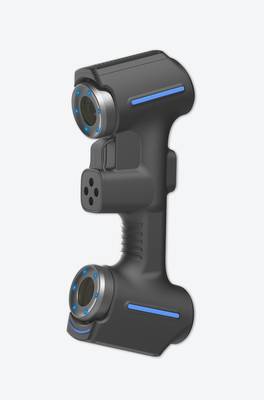
Checklist de validation terrain
| Axe d’analyse | Point de décision | Conseil de déploiement |
|---|---|---|
| Pièce à contrôler | Vérifier taille, état de surface et tolérances clés par rapport au scan | Réaliser un essai complet sur une pièce représentative |
| Flux de données | Contrôler le passage du nuage de points au rapport qualité | Valider formats d’export et responsabilités de revue |
| Déploiement atelier | Évaluer formation, calibration, lumière ambiante et espace disponible | Conserver le test comme référence de déploiement |
Points clés
- Dans beaucoup d’ateliers, la mesure est encore traitée comme une formalité en fin de ligne.
- Combien de temps votre équipe qualité passe-t-elle encore à contourner les zones que le palpeur ne peut pas atteindre ?
- L’intégration d’un scanner 3D ne se résume pas à l’achat d’un instrument de mesure.
- L’intégration d’un scanner 3D en environnement industriel ne se limite pas à l’achat d’un équipement.
Le vrai problème n’est pas seulement l’outil. C’est le décalage entre ce que le bureau d’études a défini, ce que la production a réellement fabriqué, et ce que le contrôle qualité peut démontrer de façon fiable.
Dans un contexte de lean manufacturing ou de production en flux tendu, une non-conformité détectée tardivement coûte beaucoup plus cher qu’un contrôle renforcé en amont.
Les équipes qualité subissent une double pression : prouver la conformité avec des données exploitables, tout en réduisant le temps passé hors production.
C’est là que les besoins changent. Il ne s’agit plus seulement de vérifier une cote critique, mais de capturer une géométrie complète, de la comparer à un modèle nominal, et de conserver un historique numérique.
Pour cela, les instruments de mesure traditionnels montrent leurs limites : zones difficiles d’accès, surfaces gauches, pièces déformables, relevés partiels impossibles à recouper.
Les industriels cherchent alors des solutions capables de produire des données denses, répétables et traçables, sans multiplier les manipulations.
Le scanner 3D insize s’inscrit dans cette logique. L’objectif n’est pas de remplacer systématiquement les outils existants, mais de couvrir les cas où la mesure ponctuelle ne suffit plus. Dans un atelier, cela signifie disposer d’un moyen de contrôle qui s’adapte aux pièces, et non l’inverse.
C’est ce changement de point de vue qui pousse de plus en plus d’équipes qualité à intégrer la numérisation 3D directement dans leur flux de validation, pour fiabiliser les décisions au plus près de la production.
Limites des méthodes de mesure classiques
Limites des méthodes de mesure classiques
Combien de temps votre équipe qualité passe-t-elle encore à contourner les zones que le palpeur ne peut pas atteindre ? C’est souvent la première question à se poser avant d’envisager un changement d’outillage métrologique.
Les instruments traditionnels — pieds à coulisse, micromètres, colonnes de mesure, machines à mesurer tridimensionnelles — restent parfaitement adaptés aux contrôles dimensionnels simples, aux cotes linéaires et aux tolérances géométriques bien définies.
Mais dès que la pièce sort du cadre géométrique prévisible, leurs limites apparaissent rapidement.
La première contrainte concerne les géométries complexes. Une surface organique, une nervure profonde, un congé de raccordement irrégulier ou une cavité interne difficilement accessible ne se laissent pas capturer par un contact ponctuel. Le palpeur suit une trajectoire programmée, point par point.
Si la forme réelle s’écarte du modèle nominal, la densité de points devient insuffisante pour qualifier l’écart de forme. On obtient une image partielle, lissée par l’interpolation entre des points trop espacés.
La deuxième limite, plus critique encore, est celle des ruptures de données. Avec une méthode point par point, chaque zone non mesurée est une zone sans information. Cela oblige à multiplier les passes, à repositionner la pièce, à créer des montages spécifiques.
Chaque changement de référentiel introduit un risque d’erreur d’alignement et allonge le cycle de contrôle. Pour une première pièce ou une petite série, l’accumulation de ces opérations peut représenter plusieurs heures de travail, sans garantie de couverture complète.
Les délais constituent la troisième contrainte structurelle. Une campagne de mesure traditionnelle sur une pièce de fonderie ou une tôle emboutie peut nécessiter une préparation longue : définition des gammes, création des programmes, étalonnage des capteurs, montage d’appui.
Si la pièce évolue en cours de développement, il faut recommencer. Dans un contexte de lean manufacturing et de réduction des temps de cycle, ce fonctionnement séquentiel freine la boucle de rétroaction entre la mesure et la correction du procédé.
Enfin, les méthodes classiques peinent à documenter l’état complet d’une pièce. Un rapport de contrôle par points indique si certaines cotes sont conformes, mais il ne fournit pas une cartographie dense des écarts de forme.
Pour analyser une dérive de procédé, comprendre une interaction entre surfaces ou préparer une reprise d’usinage, cette vision fragmentée oblige à formuler des hypothèses plutôt qu’à s’appuyer sur des données exhaustives.
C’est précisément sur ces points que les scanners 3D industriels, comme ceux proposés par INSVISION, apportent une réponse différente : une acquisition surfacique dense, sans contact, qui capture la géométrie réelle dans sa continuité et réduit les zones d’ombre.
Intégration du scan 3D dans le flux de travail
Intégration du scan 3D dans le flux de travail
L’intégration d’un scanner 3D ne se résume pas à l’achat d’un instrument de mesure. Elle modifie la séquence de contrôle, la manière dont les équipes qualité, production et méthodes échangent les données, ainsi que la traçabilité des décisions.
Pour un responsable qualité ou un ingénieur méthodes, la question n’est pas seulement « quelle précision », mais « comment le scan, la comparaison, la revue et le rapport s’enchaînent-ils concrètement dans une journée de production ».
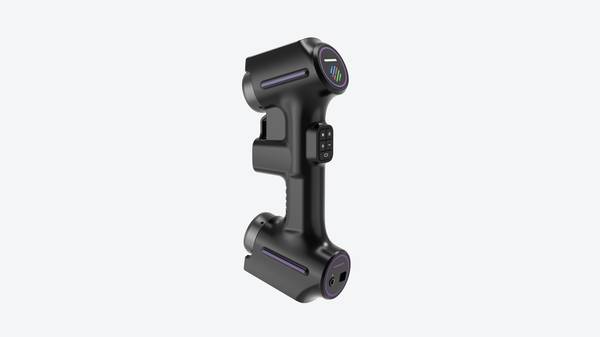
Le point de départ est presque toujours une pièce, un outillage ou un ensemble dont la géométrie réelle doit être confrontée à une référence : modèle CAO, plan coté, première pièce validée ou gabarit. Le scanner 3D INSVISION produit un nuage de points dense ou un maillage.
Ce relevé est ensuite aligné sur la référence dans le logiciel de métrologie. L’alignement est l’étape critique : un mauvais recalage déplace tous les écarts et fausse l’analyse.
On utilise en général un alignement par best-fit, par repères géométriques ou par système RPS, selon la cotation GD&T et la stratégie de contrôle.
Vient ensuite la comparaison. Le logiciel calcule les écarts point par point, les visualise sous forme de cartographie couleur et vérifie les tolérances dimensionnelles et géométriques.
C’est là que l’on distingue un simple relevé de forme d’une inspection métrologique : l’écart doit être interprété par rapport à la tolérance, pas seulement affiché en millimètres.
La revue technique réunit généralement le responsable qualité, l’ingénieur produit et parfois le fournisseur ou l’atelier d’outillage.
Le maillage coloré sert de support de discussion : on isole les zones hors tolérance, on vérifie si l’écart est local ou systématique, on décide d’une retouche, d’un réglage machine ou d’une dérogation.
Le scanner 3D INSVISION facilite cette revue en fournissant un fichier unique, consultable par plusieurs services sans retourner la pièce sur machine à mesurer.
Enfin, le rapport est généré automatiquement : captures d’écran des zones critiques, tableau des écarts, statut conforme/non conforme, horodatage et identification de la pièce. Ce rapport devient l’enregistrement qualité. Il peut être archivé, transmis au client ou joint au dossier de lot.
L’enchaînement scan → alignement → comparaison → revue → rapport forme une boucle courte, répétable d’une pièce à l’autre, et surtout documentée. C’est cette continuité qui transforme le scan 3D en outil de décision, pas seulement en instrument de mesure.
Points de validation avant déploiement
Points de validation avant déploiement
L’intégration d’un scanner 3D en environnement industriel ne se limite pas à l’achat d’un équipement. Les équipes méthodes et qualité qui déploient ce type d’instrumentation découvrent souvent que la préparation du site conditionne davantage la fiabilité des mesures que les spécifications du capteur lui-même.
Une campagne de numérisation mal préparée produit des nuages de points exploitables en apparence, mais inutilisables pour une analyse dimensionnelle sérieuse.
La première vérification concerne la nature des surfaces à numériser. Les pièces fortement réfléchissantes, transparentes ou recouvertes d’un film d’huile posent des difficultés physiques de rétroprojection lumineuse.
Dans ces cas, l’application d’un agent matifiant devient nécessaire, mais elle modifie l’épaisseur apparente de la pièce. Pour des tolérances serrées, de l’ordre de quelques centièmes de millimètre, cette couche supplémentaire doit être quantifiée et compensée.
Les équipes expérimentées valident ce point sur une pièce étalon avant de lancer une campagne complète.
La stabilité thermique du poste de mesure constitue un second point critique. Un scanner 3D INSVISION fonctionne par triangulation optique ; la dilatation différentielle entre la pièce, le support et le capteur introduit des écarts qui dépassent rapidement la résolution annoncée.
Une pièce en aluminium de 500 mm soumise à une variation de 5 °C se dilate d’environ 0,06 mm. Si la tolérance recherchée est de 0,05 mm, la mesure devient caduque avant même le premier cliché. La validation sur site doit donc inclure un relevé des variations thermiques sur une journée de production type.
L’environnement vibratoire mérite également une attention particulière. Les scanners industriels compensent partiellement les micro-déplacements, mais un sol soumis au passage de chariots élévateurs ou au fonctionnement de presses voisines peut dégrader la répétabilité.
Une vérification simple consiste à effectuer dix acquisitions successives d’une même surface sans déplacer la pièce et à analyser la dispersion des résultats.
Enfin, la question du référentiel de mesure doit être tranchée avant le déploiement. Pour les pièces de grande dimension, l’utilisation de cibles photogrammétriques ou d’un système de tracking s’impose.
Les données de la gamme industrial scanner 3D d’INSVISION indiquent une précision pouvant atteindre 0,020 mm pour le scanner et 0,025 mm pour le tracker, avec une profondeur de champ de 650 mm côté scanner.
Ces valeurs ne sont atteignables que si le positionnement des cibles respecte les préconisations géométriques du constructeur et si le volume de mesure est correctement contraint.
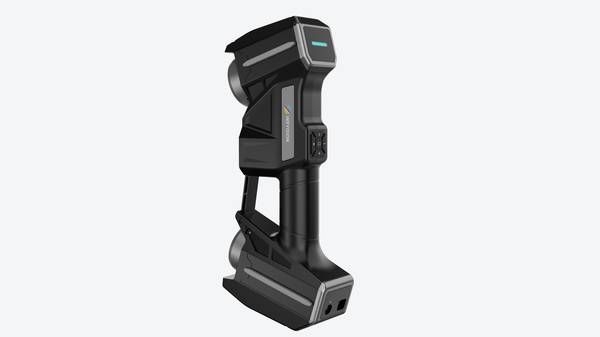
La validation préalable sur site doit donc couvrir quatre axes : préparation surfacique, stabilité thermique, isolation vibratoire et définition du référentiel. Chacun de ces points, négligé, peut dégrader la qualité des données bien au-delà des spécifications de l’instrument.
Les équipes qui formalisent cette phase de pré-déploiement réduisent significativement les non-conformités liées aux premières campagnes de numérisation et évitent les remises en cause coûteuses de résultats déjà livrés aux bureaux d’études.
Hangzhou Insvision Technology Co., Ltd.
Adresse : Batiment 1, no 1399, route Liangmu, district de Yuhang, Hangzhou, Zhejiang 311121, Chine
Ventes internationales : +86-153-3687-9807 / +86-191-5787-0082
Copyright © Hangzhou Insvision Technology Co., Ltd. Tous droits réservés.
Copyright © Hangzhou Insvision Technology Co., Ltd. Tous droits réservés.