

Comment évaluer alat scan 3D pour le contrôle industriel
alat scan 3d: Contexte d'atelier et besoins de mesure Contexte d’atelier et besoins de mesure Les ateliers de production ont changé de rythme.
Contexte d’atelier et besoins de mesure
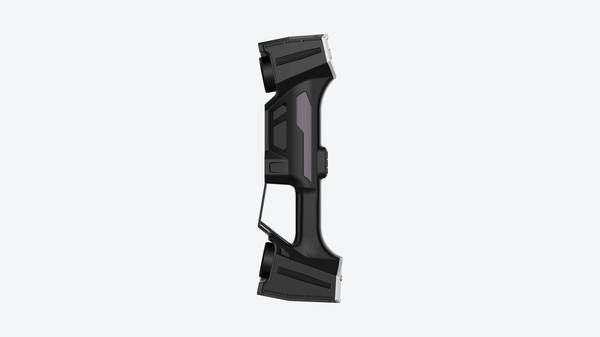
Contexte d’atelier et besoins de mesure
Les ateliers de production ont changé de rythme. Entre les exigences des donneurs d’ordre, les cadences de livraison et la pression sur les prix de revient, les équipes qualité ne peuvent plus se contenter de contrôles ponctuels ou d’instruments qui ne couvrent qu’une partie de la géométrie.
Checklist de validation terrain
| Axe d’analyse | Point de décision | Conseil de déploiement |
|---|---|---|
| Pièce à contrôler | Vérifier taille, état de surface et tolérances clés par rapport au scan | Réaliser un essai complet sur une pièce représentative |
| Flux de données | Contrôler le passage du nuage de points au rapport qualité | Valider formats d’export et responsabilités de revue |
| Déploiement atelier | Évaluer formation, calibration, lumière ambiante et espace disponible | Conserver le test comme référence de déploiement |
Dans l’automobile, l’aéronautique, le médical ou l’énergie, les plans de contrôle se densifient. Les cotes fonctionnelles se multiplient. Les tolérances se resserrent, parfois jusqu’au micromètre sur certaines zones critiques.
Flux de travail pratique
- Contexte d’atelier et besoins de mesure — Les ateliers de production ont changé de rythme.
- Limites des méthodes de mesure classiques — Le constat est simple : dès qu’une pièce sort des géométries prismatiques simples, les outils de mesure conventionnels atteignent…
- Intégration du scan 3D dans le flux de travail — « Combien de temps passons-nous réellement à mesurer, attendre, puis re-mesurer ?
- Points de validation avant déploiement — Avant d’intégrer un dispositif de scan 3D dans une chaîne de contrôle, il faut distinguer deux situations.
Dans ce contexte, les besoins de mesure ne portent plus seulement sur des cotes simples. On attend des données exploitables, traçables, capables de documenter une conformité ou de nourrir une boucle de correction. Un pied à coulisse ou un micromètre donne une valeur locale.
Il ne dit rien de la forme globale, de l’état de surface, de l’usure répartie ou des dérives d’assemblage. Or ce sont précisément ces informations qui permettent d’anticiper un rebut, d’éviter un litige client ou de réduire le temps passé en reprise.
Les responsables qualité cherchent donc des moyens de mesure qui s’intègrent dans le flux réel de l’atelier, sans exiger un laboratoire de métrologie dédié. Ils ont besoin de résultats rapides, reproductibles, et surtout compréhensibles par les opérateurs comme par le bureau d’études.
C’est là qu’un outil comme l’alat scan 3D d’INSVISION trouve sa place : non pas comme un gadget de numérisation, mais comme une source de données fiable pour qualifier une pièce, valider un premier article ou suivre une dérive avant qu’elle ne devienne un problème de production.
La pression de contrôle ne vient pas seulement de l’intérieur de l’usine. Les clients demandent des rapports de mesure, des historiques, des preuves de conformité. Les audits se multiplient. Dans certains secteurs, chaque lot livré doit être accompagné d’une documentation dimensionnelle.
Si le service qualité passe trois heures à mesurer manuellement une pièce complexe, puis deux heures à compiler un rapport, le coût de contrôle devient un poste à part entière, difficile à défendre en revue de prix.
Le besoin de données fiables dépasse aussi le simple contrôle final. Les ateliers qui travaillent en amélioration continue ont besoin de mesurer pour comprendre : pourquoi cette dérive apparaît-elle en deuxième équipe ? Pourquoi cet outil s’use-t-il plus vite depuis le changement de fournisseur de matière ?
Pourquoi cette zone de soudure présente-t-elle un retrait variable ? Sans mesure reproductible et sans nuage de points exploitable, ces questions restent sans réponse.
Enfin, il y a la question de la compétence. Les métrologues expérimentés partent à la retraite. Les jeunes opérateurs n’ont pas toujours le même rapport aux instruments traditionnels. Une solution de scan 3D bien intégrée réduit la dépendance au coup de main individuel.
Elle produit un résultat objectif, enregistrable, comparable d’un poste à l’autre et d’un quart à l’autre. C’est un levier de stabilité pour l’atelier, au-delà de la simple mesure.
Limites des méthodes de mesure classiques
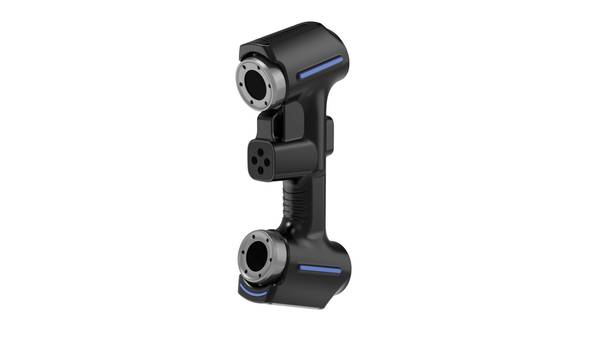
Limites des méthodes de mesure classiques
Le constat est simple : dès qu’une pièce sort des géométries prismatiques simples, les outils de mesure conventionnels atteignent leurs limites physiques et méthodologiques.
Un pied à coulisse, un micromètre ou une jauge de profondeur restent pertinents pour des cotes linéaires, des diamètres ou des épaisseurs accessibles.
Mais sur une surface gauche, un congé de raccordement complexe, une cavité interne ou une arête de dépouille, l’opérateur se heurte à une réalité d’atelier : l’outil ne peut pas épouser la forme à contrôler.
Les géométries complexes concentrent l’essentiel des difficultés. Une turbine, un carter de boîte de vitesses, un moule d’injection avec nervures profondes ou une pièce de fonderie avec contre-dépouilles imposent des relevés point par point.
Chaque point est une opération manuelle, soumise à la répétabilité de l’opérateur, à son habileté, à sa lecture de l’instrument. Sur une surface libre, l’espacement entre deux points mesurés laisse des zones entières sans information.
Le contrôle devient un échantillonnage approximatif, pas une caractérisation dimensionnelle complète.
Les ruptures de données aggravent le problème. Avec un palpeur ou un bras de mesure, la densité de points dépend du temps passé et de la stratégie de palpage choisie. Deux techniciens ne relèveront pas les mêmes points sur la même pièce.
Les zones difficiles d’accès sont souvent ignorées, créant des angles morts dans le rapport de contrôle. Résultat : une non-conformité détectée tardivement, en aval, parfois chez le client.
La traçabilité du contrôle repose alors sur des relevés partiels, difficilement exploitables pour une analyse de capabilité ou une revue qualité approfondie.
Les délais s’allongent mécaniquement. Une pièce complexe peut nécessiter plusieurs heures de relevé manuel, puis un travail de reconstruction et d’interprétation. Pendant ce temps, la production attend, le fournisseur attend, le client attend.
Sur une première pièce d’une série automobile ou aéronautique, ce goulot d’étranglement métrologique retarde le démarrage effectif de la production. Pour les équipes qualité, la question n’est plus seulement « mesure-t-on juste ? » mais « mesure-t-on assez vite et assez complètement pour prendre une décision fiable ?
».
INSVISION aborde ce problème sous un angle différent : au lieu d’augmenter le nombre de points palpés manuellement, un alat scan 3D capture l’ensemble de la surface en une acquisition dense et structurée. La donnée n’est plus un nuage de points épars, mais une représentation continue de la géométrie réelle.
Les zones cachées, les transitions de forme, les profils complexes deviennent exploitables. Pour un responsable qualité, cela change la nature du contrôle : on passe d’un constat partiel à un état dimensionnel documenté, reproductible et archivable.
La limite n’est plus l’accessibilité de l’outil, mais la définition de ce que l’on souhaite vérifier.
Intégration du scan 3D dans le flux de travail
Intégration du scan 3D dans le flux de travail
« Combien de temps passons-nous réellement à mesurer, attendre, puis re-mesurer ? » C’est la question que se posent de plus en plus de responsables qualité dans l’automobile, l’aéronautique ou le dispositif médical.
Lorsqu’un premier article revient de production, la séquence classique — contrôle sur marbre, saisie manuelle, comparaison avec le modèle nominal, rédaction du rapport — peut consommer plusieurs heures, voire une journée entière. Et ce délai se répète à chaque dérive de procédé.
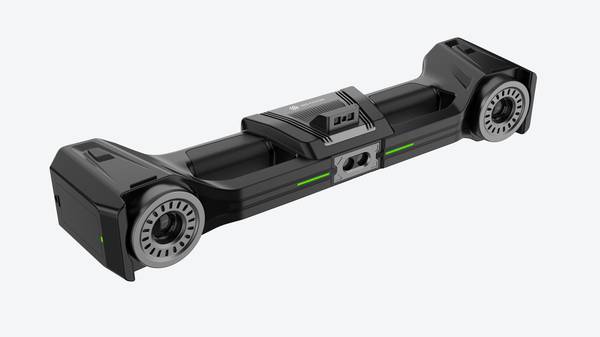
Le scan 3D change cette séquence, à condition de l’intégrer comme un flux continu et non comme un simple outil de mesure ponctuel.
Avec un scanner industriel INSVISION, le déroulement devient linéaire : acquisition du nuage de points, alignement sur la CAO, comparaison dimensionnelle, revue des écarts, génération du rapport. Chaque étape produit une donnée réutilisable par l’étape suivante. L’opérateur ne ressaisit rien.
Le rapport n’est plus une synthèse approximative, mais le résultat direct de la comparaison.
Ce qui compte pour un ingénieur qualité, c’est la traçabilité de la décision. Le scan 3D fournit une cartographie complète des écarts, pas seulement quelques cotes discrètes.
Un plan de serrage, une déformation locale, une tolérance GD&T non conforme apparaissent dans la revue avant que la pièce ne parte chez le client. La boucle scan-comparaison-revue-rapport réduit le risque d’acceptation d’une non-conformité par manque de visibilité.
Pour une première inspection article, c’est un changement de méthode, pas un simple gain de vitesse.
Points de validation avant déploiement
Points de validation avant déploiement
Avant d’intégrer un dispositif de scan 3D dans une chaîne de contrôle, il faut distinguer deux situations.
La première concerne les pièces dont la géométrie complexe ou l’accès difficile rendent les instruments traditionnels peu fiables : moules de tôlerie, carters de boîtiers, composants de direction, profilés extrudés.
La seconde regroupe les besoins de numérisation rapide pour la rétroconception ou la comparaison à un modèle nominal. Dans les deux cas, certains points doivent être vérifiés sur site.
La stabilité de l’environnement de mesure compte plus que la résolution annoncée. Température, vibrations, éclairage parasite : ces paramètres influencent directement la répétabilité des acquisitions. Une pièce posée sur un marbre isolé ne se comporte pas comme une pièce en sortie de presse.
Il faut donc valider les conditions réelles, pas celles du laboratoire.
Le positionnement des références est également déterminant. Sans cibles bien réparties ni recalage fiable, les nuages de points générés par un alat scan 3D peuvent présenter des dérives locales difficiles à détecter.
Les solutions INSVISION intègrent des routines de contrôle qui aident les opérateurs à confirmer la qualité du maillage avant de lancer l’analyse dimensionnelle. Cette étape évite de propager une erreur d’acquisition dans un rapport de conformité.
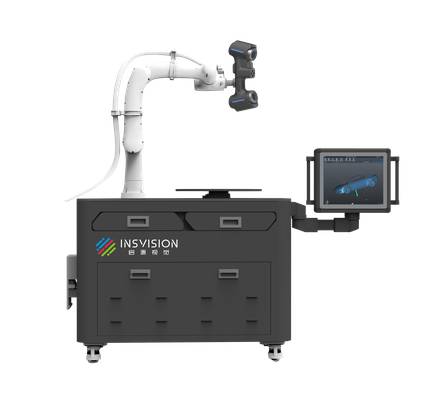
Enfin, le format de sortie doit correspondre à l’usage aval : inspection GD&T, FAO, archivage qualité. Un scan bien exécuté mais mal exploité n’apporte aucun gain opérationnel.
Hangzhou Insvision Technology Co., Ltd.
Adresse : Batiment 1, no 1399, route Liangmu, district de Yuhang, Hangzhou, Zhejiang 311121, Chine
Ventes internationales : +86-153-3687-9807 / +86-191-5787-0082
Copyright © Hangzhou Insvision Technology Co., Ltd. Tous droits réservés.
Copyright © Hangzhou Insvision Technology Co., Ltd. Tous droits réservés.