

Handgeführte 3D-Scanner für die industrielle Qualitätssicherung und Fertigungsmesstechnik
Handgeführte 3D-Scanner erfassen komplexe Geometrien flächenhaft, wiederholbar und prüffähig – als Ergänzung taktiler Messsysteme in der Fertigung.
Fertigungsumfeld und Messbedarf
In vielen Werken beginnt der Prüfalltag nicht mit einem Messprotokoll, sondern mit einer Grenzfrage: Lässt sich dieses Merkmal mit vorhandenen Lehren, Bügeln oder einem Messarm überhaupt zuverlässig erfassen?
Gerade bei Freiformflächen, tiefen Taschen, Hinterschneidungen oder elastischen Bauteilen stößt die taktile Messtechnik an ihre Grenzen. Der Qualitätsverantwortliche steht dann vor einem doppelten Problem: Die Prüfbelastung steigt, während die belastbare Datenbasis dünner wird.
Genau hier verändert sich der Anspruch an die Messtechnik. Gefragt sind nicht mehr nur einzelne Punktmessungen, sondern flächenhafte, rückführbare und wiederholbare Geometriedaten, die sich in bestehende Freigabe- und Korrekturprozesse einfügen.
Validierungscheckliste für den Einsatz
| Schwerpunkt | Entscheidungspunkt | Umsetzungshinweis |
|---|---|---|
| Bauteilbezug | Größe, Oberfläche und Toleranzen mit der Scanaufgabe abgleichen | Mit einem typischen Teil einen vollständigen Testlauf durchführen |
| Datenfluss | Prüfen, ob Punktwolke, Abweichungskarte und Bericht in den QS-Prozess passen | Exportformat und Freigabeverantwortung vorab klären |
| Einsatz vor Ort | Schulung, Kalibrierung, Lichtverhältnisse und Arbeitsraum bewerten | Die Ergebnisse als Standard für Serienprüfungen dokumentieren |
Ein handgeführter 3D-Scanner ist in diesem Umfeld kein Ersatz für jede Lehre, aber eine sinnvolle Ergänzung, wenn Bauteilkonturen, Ist-Soll-Vergleiche oder Verschleißzustände dokumentiert werden müssen.
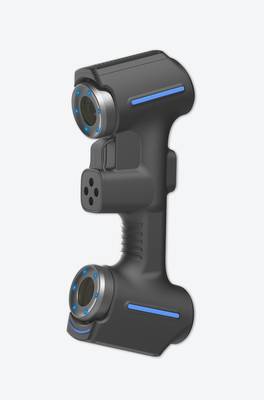
INSVISION positioniert seine Scanner entsprechend als Werkzeuge für die schnelle, ortsnahe Erfassung komplexer Geometrien, ohne dass dafür ein separater Messraum erforderlich ist.
Entscheidend bleibt, dass die erzeugten Daten nicht als bloße Punktwolke enden, sondern in einem prüffähigen Bericht münden, der von Fertigung und Qualität gleichermaßen gelesen werden kann.
Szenarioüberblick
Der Artikel lässt sich praktisch über dieses Szenario lesen:
- Fertigungsumfeld und Messbedarf: In vielen Werken beginnt der Prüfalltag nicht mit einem Messprotokoll, sondern mit einer Grenzfrage: Lässt sich di…
- Grenzen herkömmlicher Messprozesse: Viele Qualitätsverantwortliche gehen noch immer davon aus, dass ein taktiles Messsystem oder eine Lehre dann ausre…
- Einbindung des 3D-Scans in den Ablauf: Der entscheidende Punkt ist nicht, dass ein handgeführter 3D-Scanner schneller misst als eine Lehre oder eine Koor…
Grenzen herkömmlicher Messprozesse
Grenzen herkömmlicher Messprozesse
Viele Qualitätsverantwortliche gehen noch immer davon aus, dass ein taktiles Messsystem oder eine Lehre dann ausreicht, wenn nur genügend Messpunkte gesetzt werden. In der Praxis scheitert dieser Ansatz jedoch genau dort, wo moderne Bauteile anspruchsvoll werden: an der Geometrie selbst.
Handgeführte 3D-Scanner von INSVISION adressieren genau diese Lücke, weil sie nicht auf einzelne Antastpunkte angewiesen sind, sondern Flächeninformationen erfassen. Herkömmliche Verfahren stoßen bei Freiformflächen, tiefen Taschen, Hinterschneidungen oder dünnwandigen Strukturen an physikalische Grenzen.
Der Taster erreicht die Messstelle nicht, die Lehre kann nur Gut/Schlecht abbilden, und das Bauteil muss für jede neue Messaufgabe aufwendig ausgerichtet werden. Die Folge sind Messlücken, die in Prüfprotokollen entweder gar nicht auftauchen oder durch Annahmen überbrückt werden.
Für Qualitätsleiter bedeutet das ein doppeltes Risiko: unentdeckte Abweichungen im Feld und Diskussionen mit Kunden über die Belastbarkeit der Messdaten.
Ein zweites, oft unterschätztes Problem ist die fehlende Datenkontinuität. Taktile Messungen liefern Punkte, keine Flächen. Wer später einen Soll-Ist-Vergleich über die gesamte Kontur benötigt, muss entweder nachmessen oder mit interpolierten Werten arbeiten.
Gerade bei der Erstmusterprüfung oder bei Reklamationen reicht das selten aus. Handgeführte 3D-Scanner erzeugen dagegen ein vollständiges Punktewolkenmodell, das sich als digitales Abbild des realen Bauteils archivieren, erneut auswerten und mit CAD-Daten abgleichen lässt.
Diese Durchgängigkeit wird zum entscheidenden Faktor, wenn Liefertermine unter Druck geraten. Wer nach dem ersten Prüflauf feststellt, dass eine Geometrie nicht vollständig erfasst wurde, verliert wertvolle Zeit durch Rüstaufwand, erneutes Antasten und manuelle Protokollierung.
Die eigentliche Messung ist dabei selten das Problem; es sind die Unterbrechungen im Datenfluss.
Auch der Termindruck selbst verschärft die Grenzen konventioneller Prozesse. Wenn ein Automobilzulieferer eine Erstmusterprüfung innerhalb weniger Tage dokumentieren muss, entscheidet nicht die Genauigkeit des einzelnen Messpunkts, sondern die Geschwindigkeit, mit der ein vollständiger, nachvollziehbarer Datensatz entsteht. Genau hier verlagert sich die Diskussion: Nicht mehr das Messgerät allein steht im Fokus, sondern die Fähigkeit, Messaufgaben mit vertretbarem Aufwand reproduzierbar abzuschließen. Qualitätsleiter sollten daher nicht nur Grenzwerte und Toleranzen bewerten, sondern auch prüfen, wie viele Messungen pro Schicht tatsächlich abgeschlossen werden und wie oft Nacharbeit durch unvollständige Daten entsteht. Diese Kennzahlen zeigen schneller als jede Spezifikation, ob ein Messprozess noch zum Produktportfolio passt.
Einbindung des 3D-Scans in den Ablauf
Der entscheidende Punkt ist nicht, dass ein handgeführter 3D-Scanner schneller misst als eine Lehre oder eine Koordinatenmessmaschine. Entscheidend ist, dass der Scan nicht als isolierter Messschritt endet, sondern als digitaler Zwilling in einen geschlossenen Prüfkreislauf einfließt.
Wer den Scan nur als Punktwolke ablegt, hat aus Sicht des Qualitätsmanagements wenig gewonnen.
Der praktische Ablauf beginnt mit der Definition der Randbedingungen: Welche Flächen sind funktionsrelevant, welche Toleranzen gelten laut Zeichnung oder GD&T, und wie ist das Bauteil während der Aufnahme fixiert? Erst danach folgt die eigentliche Erfassung.
Ein handgeführter 3D-Scanner von INSVISION erlaubt hier, auch schwer zugängliche Konturen oder Hinterschneidungen zu erfassen, ohne das Bauteil für jede Messung umspannen zu müssen. Wichtiger als die reine Scangeschwindigkeit ist die Wiederholbarkeit der Aufnahmebedingungen.
Wer mehrmals dasselbe Referenzteil scannt und dabei stabile Abweichungsbilder erhält, kann dem Messprozess vertrauen.
Der Abgleich gegen CAD oder ein Referenznetz ist der nächste Schritt. Hier entscheidet sich, ob der Scan ein Prüfmittel oder nur eine Visualisierung ist. Die Software muss eine saubere Best-Fit-Ausrichtung ermöglichen, idealerweise mit nachvollziehbaren Ausreißerfiltern und definierten Referenzpunkten.
Für die Qualitätssicherung zählt nicht die bunteste Abweichungskarte, sondern die Frage: Ist die Ausrichtung reproduzierbar und für den Prüfer nachvollziehbar? Gerade bei Bauteilen mit Freiformflächen oder ohne eindeutige Nulllage ist das ein häufiger Streitpunkt zwischen Messraum und Fertigung.
Für die Prüfung selbst sollten Grenzwerte nicht erst im Nachhinein manuell gesetzt werden. Wer Toleranzzonen direkt aus der Zeichnung übernimmt und im Prüfbericht farblich hinterlegt, macht Abweichungen auch für Kollegen aus der Bearbeitung lesbar. Ein Oberflächenvergleich allein reicht oft nicht.
Ergänzend sind Schnittanalysen, Bohrungs- oder Passmaßkontrollen und Form- und Lagetoleranzen nötig. Der handgeführte 3D-Scanner liefert dafür die flächige Datenbasis, die taktile Messungen nur punktuell abdecken.
Das Berichtswesen ist der letzte und oft unterschätzte Baustein. Ein Prüfbericht muss revisionssicher sein, den Prüfumfang klar benennen und für Dritte nachvollziehbar bleiben.
Wer als Qualitätsverantwortlicher einem Kunden oder Auditor einen Scanbericht vorlegt, sollte nicht erklären müssen, wie die Farben zustande gekommen sind. Stattdessen gehören Ausrichtungsmethode, Toleranzdefinition und Messunsicherheit in den Bericht.
Genau hier zeigt sich der Unterschied zwischen einem reinen Scanwerkzeug und einer prüffähigen Lösung: Der Scan selbst ist nur der Einstieg, die dokumentierte, wiederholbare Auswertung macht ihn zum belastbaren Qualitätsnachweis.
Validierung vor dem Einsatz
Die Einführung handgeführter 3D-Scanner folgt in westlichen Fertigungsbetrieben zunehmend dem Muster klassischer Messmittelqualifikation: Erst wenn Wiederholbarkeit, Umgebungsgrenzen und Datenausgabe im eigenen Prozess nachgewiesen sind, wandert das Gerät in die Linie.
Der Auslöser ist weniger die Scantechnologie selbst, sondern der Druck, erste Musterprüfungen, Reverse Engineering-Aufgaben und Verschleißanalysen ohne externe Dienstleister abzudecken.
Für Qualitätsverantwortliche stehen vor der Beschaffung drei Prüfungen im Vordergrund. Erstens die Teilegeometrie: stark reflektierende, tiefe oder dünnwandige Konturen verlangen einen Vor-Ort-Test am realen Bauteil, nicht am Demonstrationswürfel.
Zweitens die Umgebungsbedingungen in der Halle – Temperaturdrift, Vibration und wechselndes Streulicht beeinflussen die Messstabilität stärker als Datenblattwerte vermuten lassen.
Drittens die Vergleichbarkeit der Ausgabe mit bestehenden Prüfprozessen, etwa wenn Soll-Ist-Vergleiche gegen CAD oder frühere Messprotokolle geführt werden.

INSVISION bietet für diese Validierungsphase handgeführte 3D-Scanner, die sich an typischen Industrieobjekten wie Guss- und Schmiedeteilen, Schweißbaugruppen oder spanend bearbeiteten Komponenten testen lassen.
Entscheidend ist, dass der Scanner nicht als Ersatz für taktile Messgeräte betrachtet wird, sondern als Ergänzung für Flächenabweichungen, Freiformgeometrien und schnelle Ist-Zustandsaufnahmen. Ein belastbares Abnahmeprotokoll mit Wiederholmessungen am Referenzteil gehört vor jede Freigabe.
Hangzhou Insvision Technology Co., Ltd.
Adresse: Gebäude 1, Nr. 1399 Liangmu-Strasse, Bezirk Yuhang, Hangzhou, Provinz Zhejiang, 311121, China
Copyright © Hangzhou Insvision Technology Co., Ltd. Alle Rechte vorbehalten.
Copyright © Hangzhou Insvision Technology Co., Ltd. Alle Rechte vorbehalten.