

点群データから品質判断へつなぐハンディ3Dスキャナーの使い方
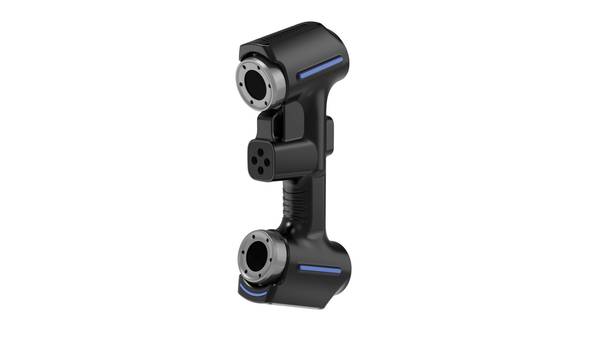
ハンディ3Dスキャナーとは、測定対象の周囲を移動させながら、その表面形状を非接触で点群データとして取得する手持ち型の計測装置である。固定式3Dスキャナーや三次元座標測定機(CMM)と異なり、装置自体を対象物に「近づけていく」アプローチを取。
ハンディ3Dスキャナーの定義と基本的な位置づけ
ハンディ3Dスキャナーとは、測定対象の周囲を移動させながら、その表面形状を非接触で点群データとして取得する手持ち型の計測装置である。固定式3Dスキャナーや三次元座標測定機(CMM)と異なり、装置自体を対象物に「近づけていく」アプローチを取る点が最大の特徴だ。CMMが定盤上の直交座標系で高精度なタッチプローブ計測を行うのに対し、ハンディ型は測定自由度が高く、大型ワークや複雑形状、あるいは現場でのインライン計測に適する。
実務フロー
- ハンディ3Dスキャナーの定義と基本的な位置づけ — ハンディ3Dスキャナーとは、測定対象の周囲を移動させながら、その表面形状を非接触で点群データとして取得する手持ち型の計測装置である。
- ハンディ3Dスキャナーの主な動作原理 — ハンディ3Dスキャナーの本質は、対象物の表面形状を非接触で点群データに変換する装置である。
- ハンディ3Dスキャナー選定の主要な評価指標 — ハンディ3Dスキャナーの導入を検討する際、カタログ上のスペックだけでは実務適合性を判断できない。
- ハンディ3Dスキャナーの主な産業活用シーン — ハンディ3Dスキャナーは、対象物に接触せずに形状データを取得できるため、従来の測定器具では対応が難しかった自由曲面や内部構造のデジタル化に適している。
固定式スキャナーは、ターンテーブルと組み合わせた小物のバッチ計測や、据え付け環境での再現性重視の運用に向く。一方、ハンディ型は自動車のプレス部品、航空機のMRO部品、エネルギー関連の大型鋳造品など、定盤へ移動させるコストが高い対象で真価を発揮する。測定精度の比較では、CMMがISO 10360シリーズに基づく長さ測定誤差でサブミクロン領域を狙えるのに対し、ハンディ型は一般に数十μmオーダーとなる。しかし、測定ポイント数と面全体の形状把握能力では、点計測のCMMを大きく上回る。
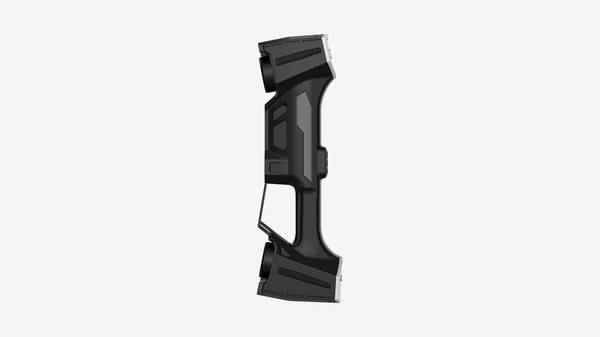
品質管理ツールとしての位置づけを整理すると、次のようになる。
| 計測ツール | 測定方式 | 主な適用環境 | 形状把握能力 | 代表的用途 |
|---|---|---|---|---|
| ハンディ3Dスキャナー | 非接触・面計測 | 現場・大型ワーク | 全面点群取得 | リバースエンジニアリング、据付状態での形状検査 |
| 固定式3Dスキャナー | 非接触・面計測 | 計測室・小物バッチ | 全面点群取得 | 小型部品の全数検査、CAD比較 |
| CMM | 接触・点計測 | 恒温計測室 | 指定点のみ | GD&T呼び寸法の検証、幾何公差の基準計測 |
この違いは、計測戦略の選択基準に直結する。例えば、ガタや摩耗の経時変化を追うにはCMMの繰返し精度が有効だが、金型の現物合わせや溶接アセンブリの歪み分布を可視化するには、ハンディ型の面計測が欠かせない。ISO 10360はCMMの性能評価規格として確立されているが、光学式スキャナーではVDI/VDE 2634やISO/ASTM 52900シリーズが参照されることが多い。規格体系が異なるため、単純なカタログ精度の横並び比較は避けるべきだ。
重要なのは、ハンディ型は「CMMの代替」ではなく、補完関係にある計測手段だという理解である。測定対象のサイズ、アクセス性、要求公差、そして計測が行われる場所——この4つの条件で最適解は変わる。現場で迅速に全体形状を把握し、必要箇所だけCMMで精査するという運用が、多くの工場で現実的な落としどころとなる。
ハンディ3Dスキャナーの主な動作原理
ハンディ3Dスキャナーの本質は、対象物の表面形状を非接触で点群データに変換する装置である。その計測方式は、光をどのように投影し、反射光をどう処理するかによっていくつかに大別される。代表的なものが、構造化光投影方式、レーザーライン方式、レーザースポット方式の3つだ。
構造化光投影方式は、縞模様やドットパターンなどの既知のパターンを対象物に投影し、そのパターンが表面形状によってどのように歪むかをカメラで捉える方式である。一度に広い範囲を計測できるため高速であり、スムーズな曲面の取得に強い。一方で、外光の影響を受けやすく、鏡面や黒色の表面では計測が不安定になる場合がある。
レーザーライン方式は、レーザーをライン状に広げて対象物に照射し、そのラインの変形をカメラで読み取る方式である。構造化光方式に比べると1回の計測範囲は狭いが、外光に強く、エッジや穴部の形状を比較的安定して取得できる。手持ちで動かしながらスキャンする用途に向く。
レーザースポット方式は、単一のレーザー点を照射し、その反射位置から三角測量の原理で座標を計算する方式である。計測速度は遅いが、深い穴や狭い溝など、他の方式では光が届きにくい箇所の計測に有効な場合がある。
| 方式 | 計測速度 | 外光耐性 | 得意な対象 | 主な制約 |
|---|---|---|---|---|
| 構造化光投影 | 高速 | 低~中 | 滑らかな曲面、広範囲 | 鏡面・黒色面に弱い |
| レーザーライン | 中速 | 中~高 | エッジ、穴部、手持ち計測 | 1回の範囲が狭い |
| レーザースポット | 低速 | 高 | 深穴、狭い溝 | 計測に時間がかかる |
いずれの方式でも、取得した反射光の情報はまず点群データへと変換される。次に、複数の計測位置から得た点群を位置合わせし、ノイズ除去やメッシュ化を経て3Dモデルが生成される。この一連のプロセスは、近年ではリアルタイムに近い速度で処理されるようになっている。
製造現場における役割は、単なる形状のデジタル化にとどまらない。取得した点群データは、CADモデルとの比較による寸法検査、リバースエンジニアリング、摩耗・変形の定量評価などに直接活用できる。リーン生産の観点では、検査工程のリードタイム短縮と、属人的な測定スキルへの依存低減に寄与する。また、インダストリー4.0におけるスマート工場では、3Dスキャナーは物理世界の形状情報をデジタルツインへ取り込むための入力装置として位置づけられる。計測データが工程間で共有され、傾向管理や予知保全の基礎データとして使われるケースも増えている。
なお、INSVISIONのような計測機器ベンダーは、こうした方式を用途に応じて製品化しているが、技術選定の際は方式の原理的な特性を理解した上で、対象物の材質・サイズ・要求精度・現場の照明条件に照らして判断することが前提となる。
ハンディ3Dスキャナー選定の主要な評価指標
ハンディ3Dスキャナーの導入を検討する際、カタログ上のスペックだけでは実務適合性を判断できない。計測精度の表記方法、表面性状への対応力、データ処理経路まで含めた評価が、品質管理と設計業務の双方に直結するからだ。以下に、産業用途で確認すべき評価指標を整理する。
| 評価指標 | 内容の説明 | 最適な活用シーンの例 |
|---|---|---|
| 計測精度 | 単一スキャン精度と体積精度の区別、校正証明の有無。ISO 10360やVDI/VDE 2634などの規格準拠が判断材料となる | 航空機部品の初品検査、GD&T公差検証、金型の摩耗定量化 |
| 計測速度 | ポイント取得レートと、スキャンからメッシュ生成までのトータルスループット | 生産ラインでの抜き取り検査、多品種部品の一括デジタル化 |
| 対応可能な素材・表面状態 | 光沢面、黒色面、透明体、粗面への対応可否。スプレー処理の要否が運用コストに影響する | 切削加工直後の金属面、CFRP、鋳造肌面の測定 |
| ポータビリティ | 本体重量、バッテリー駆動時間、狭所へのアクセス性 | 設備据付状態での現地測定、MRO現場、大型治具の部分測定 |
| ソフトウェア互換性 | 既存CAD・検査ソフトとのデータ連携、ライブスキャン機能の有無 | 設計部門と品質部門で同一データを共有するワークフロー |
| データ出力形式 | STL、STEP、IGES、ネイティブCAD形式への変換精度と再現性 | リバースエンジニアリング、治具設計へのフィードバック |
評価指標の優先順位は、使用目的によって明確に異なる。第一品検査や工程能力評価が主目的なら計測精度と再現性を最優先し、計測速度は二次的な指標となる。一方、保全現場での迅速な現物確認が目的なら、ポータビリティと表面状態への対応力が精度よりも実務上の価値を持つ。自社の検査基準書や設計プロセスに照らし、どの指標が工程のボトルネック解消に寄与するかを先に定義しておくことが、選定の手戻りを防ぐ。
データ出力形式は見落とされやすいが、後工程の自動化余地を左右する。検査レポート生成まで自動化したい場合、スキャナー単体の性能よりも、既存の測定プログラムや統計的工程管理(SPC)システムとの親和性が重要になる。INSVISIONのような計測ソリューションを評価する際も、ハードウェア単体ではなく、データが組織内をどう流れるかという視点で確認するとよい。
ハンディ3Dスキャナーの主な産業活用シーン
ハンディ3Dスキャナーは、対象物に接触せずに形状データを取得できるため、従来の測定器具では対応が難しかった自由曲面や内部構造のデジタル化に適している。据え置き型との違いは、装置を対象物に持ち運べる点にある。大型ワークや設備に組み込まれたままの部品でも、現場でスキャンできることが実務上の利点となる。
以下に、産業分野ごとの代表的な活用シーンと期待される効果を示す。
| 産業分野 | 主な作業シーン | 期待される効果 |
|---|---|---|
| 自動車OEM・部品製造 | 防撞梁型材のバッチ検査、トランスミッション筐体の寸法検証、ステアリングナックルの量産適合確認 | 治具レスでの形状取得により、初品検査のリードタイム短縮とGD&T要求への適合判定の定量化が進む |
| 航空宇宙MRO | タービンブレードの摩耗・変形評価、補修前後の形状比較 | 翼面のような複雑曲面でも非接触でデータを取得でき、補修判断の根拠となる寸法差異を可視化できる |
| 医療機器製造 | CT装置など大型筐体・精密部品の取り付け面検証 | 組み付け前に相手部品との干渉や面位置のズレを数値化し、手戻りを減らせる |
| エネルギー機器製造 | 空気圧縮機の組み立て偏差確認、冷間圧延ロールの基準モデル作成 | 図面やCADデータが無い経年設備でも、実物から基準形状を構築して摩耗量を評価できる |
| 金型製造 | 押出成形金型の内部キャビティ測定、曲げ管検査治具の寸法管理 | ノギスやマイクロメータでは届かない内部形状でも、スキャンデータをCADと重ね合わせて偏差を確認できる |
| 機械加工・一般機械 | フィットネス機器フレームのリバースエンジニアリング、自転車部品の形状取得 | 既存部品の設計意図をデータ化し、修正設計や互換部品の製作に展開できる |
| 文化財デジタル化 | 工芸品・彫刻などの非接触アーカイブ、複製用データ作成 | 対象物を傷つけずに高密度な形状記録を残し、修復や教育用途のデジタルデータとして活用できる |
ハンディタイプの実務的な価値は、測定室へ運べない対象物を「その場で」データ化できることにある。航空機の翼面や金型の内部キャビティのように、対象物を動かすコストが高い現場では、この可搬性が測定ワークフローそのものを変える。据え置き型スキャナーやCMM(三次元測定機)と比較した場合、ハンディ3Dスキャナーは絶対精度では劣る場面もあるが、アクセスの自由度と測定時間の短縮を優先する用途に向く。
導入検討時には、対象物のサイズ、要求される測定精度、表面性状(光沢・黒色面の有無)、現場の振動や照明条件を先に整理する必要がある。スキャナー単体のカタログスペックだけでなく、スキャンデータをCADと照合する検査ソフトウェアの操作性や、点群処理の工数まで含めた評価が実用的である。
ハンディ3Dスキャナーの活用境界と適正な使い分け
計測ツールの選定で最も避けるべきは、「ひとつの手段ですべてを解決しようとする」発想である。ハンディ3Dスキャナーは、複雑な自由曲面や有機形状を短時間で面として捉える能力に長けている。しかし、すべての計測タスクにおいて万能というわけではない。適正な使い分けの基準は、取得したいデータの種類(点群・面データか、特定寸法か)、許容される不確かさ、そして測定対象のアクセス性の3点に集約される。
固定式3DスキャナーやCMM(三次元測定機)は、温調された計測室でナノ・マイクロメートル級の再現性が要求される場面、あるいはGD&T(幾何公差)で定義された真円度や同軸度を高精度に評価する場面で依然として優位性を持つ。一方、ノギスやマイクロメーターといったハンドツールは、加工現場での簡易的な寸法確認や、深穴の内径測定など、スキャナーでは物理的に死角となる部位のスポット測定に適している。
ハンディ3Dスキャナーが最も高いパフォーマンスを発揮するのは、「面全体の偏差を可視化したい」「CADデータが存在しない対象をデジタル化したい」「測定室へ運べない大型ワークをその場で評価したい」といったシーンだ。下表に、各ツールの典型的な適用境界を示す。
| 計測ツール | 得意とするデータ | 典型的な適用シーン | 主な制約 |
|---|---|---|---|
| ハンディ3Dスキャナー | 高密度な面データ(数百万点) | 自由曲面のリバースエンジニアリング、うねり・面粗さの可視化、大型ワークの現場測定 | 鏡面・透明体にはスプレー処理が必要 |
| 固定式3Dスキャナー | 高精度な面データ+再現性 | 小型精密部品のバッチ検査、温調環境下での繰り返し測定 | 測定室への搬入が必要、ワークサイズに制約 |
| CMM(三次元測定機) | 特定点の座標値・幾何公差 | 真円度・同軸度・位置度のGD&T評価、校正基準の確立 | 測定に時間を要する、プログラミング技能が必要 |
| ノギス・マイクロメーター | 単純寸法(外径・内径・段差) | 加工中の即時寸法確認、深穴・狭小部のスポット測定 | 面全体の形状偏差は評価不可 |
実務上の判断基準として、「形状そのものを理解したいのか、特定の寸法が公差内かだけを知りたいのか」を最初に明確化することが有効である。複雑な鋳造品や板金部品の全体偏差を評価するのであれば、ハンディ3Dスキャナーによる面データ取得が最も効率的だ。逆に、旋削加工後の軸径をマイクロメートル単位で合否判定するだけなら、マイクロメーターのほうが速く、かつ十分な信頼性を持つ。
INSVISIONが提供するようなハンディ3Dスキャナーは、この「面で捉える」という特性を活かし、従来は熟練者の勘や限られたサンプル点に依存していた評価工程を、定量化された偏差マップへ置き換えることを可能にしている。重要なのは、ツールを対立軸で捉えるのではなく、測定タスクの性質に応じて補完的に組み合わせるという視点である。
ハンディ3Dスキャナーに関するよくある誤解
ハンディタイプの3Dスキャナーに対して、いまだに根強い誤解が現場レベルで残っている。代表的なものは「可搬型は産業用の精度要件を満たせない」という認識だ。確かに初期の製品には限界があったが、現在の計測技術は固定型との境界を曖昧にしつつある。重要なのは筐体サイズではなく、校正状態・トラッキング方式・ソフトウェアの補正能力である。
もう一つの誤解は「どんな素材でも同じ精度で計測できる」という想定だ。光学的計測は表面状態の影響を受ける。光沢面、透明体、黒色面では、スプレー処理やマットコーティングが依然として有効な前処理となる。
| よくある誤解 | 実態 |
|---|---|
| 可搬型は精度が低い | 機種・校正・使用方法により産業用途に十分対応可能 |
| 全素材を同一条件で計測できる | 表面反射特性に応じた前処理や設定変更が必要 |
| 導入に膨大な時間とコストがかかる | トレーニング期間は短縮傾向にあり、検査工程への組み込みも容易 |
「導入コストが莫大」という見方も再考が必要だ。固定型CMMと比較した場合、初期投資だけでなく、段取り時間の削減や測定範囲の柔軟性まで含めた総合評価が求められる。INSVISIONのようなメーカーが提供する機器は、品質管理やリバースエンジニアリングの現場で実績を積んでおり、誤解を解く鍵はカタログスペックではなく、実際の測定タスクとの適合性にある。
関連する技術用語と概念の解説
ハンディ3Dスキャナーを製造現場で使いこなすには、出力されるデータ形式と、そのデータが工程のどこで意味を持つのかを理解しておく必要がある。まず押さえておきたいのが点群データとメッシュデータの違いだ。
点群とは、対象物表面を構成する数百万点規模のXYZ座標の集合体である。スキャナーが直接生成するのはこの形式で、各点に色情報や法線ベクトルが付与されることもある。一方、メッシュは点群を三角形の面でつなぎ、連続した表面として表現したものだ。点群が「測ったままの生データ」であるのに対し、メッシュは「CADやCAEで扱える形状データ」に一歩近づいた状態といえる。
| 用語 | 定義 | 主な用途 |
|---|---|---|
| 点群データ | 物体表面のXYZ座標群。スキャナー出力の一次形式 | 寸法計測、形状偏差の確認、検査レポート作成 |
| メッシュデータ | 点群を三角形面で接続したサーフェス表現 | リバースエンジニアリング、CAE用モデル作成、3Dプリント |
| リバースエンジニアリング | 実物からCADデータを再構築する工程 | 図面のない既存部品のデジタル化、金型修正 |
| 3D比較検査 | スキャンデータとCADモデルを重ね合わせ偏差を色分け表示 | 第一品検査、量産抜取検査、摩耗評価 |
| GD&T(幾何公差) | 形状・姿勢・位置・振れを記号で規定する公差方式 | 機能要件に基づく検査基準の定義、ASME Y14.5準拠の検証 |
リバースエンジニアリングでは、スキャンしたメッシュをNURBS曲面やソリッドモデルへ変換する作業が発生する。完全自動ではなく、エンジニアがフィーチャーを認識させながらモデリングを進めるのが実務の標準だ。特に機械部品では、平面・円筒・穴といった幾何フィーチャーを正確に再現する必要があり、単なる形状コピーでは組付け精度を保てない。
3D比較検査は、従来のノギスや三次元測定機による「点」での評価と異なり、面全体の偏差をヒートマップで可視化する。GD&Tで規定された平面度や輪郭度の検証では、この面的アプローチが有効だ。ただし、スキャンデータの密度と精度が検査の信頼性を左右するため、校正された機器と適切なスキャン距離の管理が前提となる。
インダストリー4.0の文脈では、スキャンで得た点群・メッシュデータをデジタルツインの構成要素として位置づける動きがある。実物の寸法状態を仮想空間へ反映し、MES(製造実行システム)と連携させることで、工程内の寸法トレーサビリティを確保する考え方だ。ただし、これはスキャナー単体で完結する話ではなく、データ形式の標準化(STEP、QIFなど)と、検査データを工程管理へ橋渡しするソフトウェア基盤があって初めて機能する。ハンディ3Dスキャナーはその入口として、現場で即時に形状データを取得する役割を担う。
INSVISIONのような計測機器メーカーが提供するスキャナーは、こうした一連のワークフローにおけるデータ取得のフロントエンドに位置する。重要なのは、スキャナー自体のスペック以上に、後段の検査ソフトやCAD環境とのデータ互換性を事前に確認しておくことだ。
産業用ハンディ3DスキャナーとINSVISIONのソリューション
ハンディ3Dスキャナーとは、測定対象に接触させることなく、手持ちのまま対象物表面の三次元座標を非接触で取得する計測機器である。固定式の据置型三次元測定機(CMM)と異なり、対象物の周囲を移動しながら計測できるため、大型ワークや複雑形状、現場での寸法検査に適する。取得した点群データは、CADモデルとの比較検査、リバースエンジニアリング、金型修正、摩耗解析などに用いられる。
産業用途でハンディ3Dスキャナーを評価する際は、単なる公称精度だけでなく、測定環境の影響、データの再現性、エッジ部の取得品質、ソフトウェアの検査ワークフローへの適合性を確認する必要がある。特にISOやASME Y14.5に基づくGD&T(幾何公差)検証では、基準面の設定方法や寸法評価の手順が、測定器本体の仕様と同等以上に重要となる。
| 評価項目 | 確認すべき内容 |
|---|---|
| 測定精度 | 校正証明書、体積精度、単一面精度の仕様確認 |
| 環境耐性 | 温度変化、振動、照明条件が測定値に与える影響 |
| データ互換性 | 既存CAD・検査ソフトへのエクスポート形式(STL、STEP、IGESなど) |
| 検査ワークフロー | 寸法比較、GD&T評価、レポート作成までの所要工数 |
| 現場運用性 | 持ち運びやすさ、バッテリー駆動、オペレーター習熟のしやすさ |
INSVISIONは、この産業用ハンディ3Dスキャナー市場において、自動車産業、航空宇宙、医療機器、金型製造、機械製造、エネルギー製造、文化財デジタル化などの分野に計測ソリューションを提供している。自動車分野では、防撞梁型材のバッチ検査や変速機の品質管理、転向節(ステアリングナックル)の量産対応といった用途がある。金型製造では、押出金型の内部摩耗の定量評価や、弯管検具のゼロ偏差管理に活用されている。航空宇宙分野ではブレード検査、医療機器分野ではCT装置の精密製造工程、エネルギー分野では空圧機の組立偏差解析への適用実績がある。
各業界で求められる計測要件は一様ではない。自動車の量産部品では繰り返し測定の安定性と検査スループットが重視され、金型では摩耗量の経時変化を数値化できる再現性が求められる。文化財デジタル化では、対象物に接触しない非破壊計測と、形状データの長期保存に耐えるデータ品質が優先される。INSVISIONのソリューションは、こうした業界別のニーズに応じて計測ワークフローを構成できる点に特長がある。
よくある質問(FAQ)
Q. ハンディ3Dスキャナーは屋外の現場でも使用できますか?
機種の光学方式と筐体仕様によります。レーザー方式は外乱光の影響を受けにくく、日陰や曇天条件では実用的な計測が可能です。一方、パターン投影方式は直射日光下で投影パターンが消失しやすく、計測精度が落ちる傾向があります。屋外運用を想定する場合は、使用環境の照度条件を事前にメーカーへ確認してください。
Q. 計測対象の素材によって準備は変わりますか?
変わります。光沢面、透明体、黒色面はレーザーやパターン光が乱反射または吸収されるため、そのままでは点群が欠落します。一般的には、非光沢の一時的スプレー(粉体)を薄く塗布して対応します。マット仕上げの金属や樹脂は無処理で計測できることが多いですが、鏡面加工された金型や研磨面では前処理が必須と考えてください。
Q. 生成した3Dデータはどのようなソフトウェアで利用できますか?
標準出力形式はSTL、OBJ、PLYが一般的です。STLは形状確認やリバースエンジニアリング、3Dプリントに、OBJやPLYはテクスチャ情報を保持するため色付きデータの共有に適します。検査用途では、スキャナー付属ソフトウェアが出力するネイティブ形式のまま、CADデータとの比較解析を行うケースが主流です。主要なCAD(SolidWorks、CATIA、NXなど)や検査ソフト(PolyWorks、GOM Inspectなど)へのインポートは、STL経由で問題なく行えます。
Q. 品質管理で使用する際の規格適合性はどう確認しますか?
測定器としての校正証明書と、計測精度のトレーサビリティを確認します。具体的には、認定機関による校正済み基準器との比較検証データ、またはVDI/VDE 2634やISO 10360シリーズに準拠した精度評価レポートの有無をメーカーに求めてください。社内運用では、既知寸法のマスターゲージを定期的にスキャンし、偏差を記録する手順を組み込むことで、日常的な精度管理が可能です。
Q. ハンディタイプと据置型では、精度に差がありますか?
| 比較項目 | ハンディタイプ | 据置型(アーム式・CMM) |
|---|---|---|
| 計測精度 | 機種により0.02〜0.1mm程度 | サブミクロン〜数μm |
| 可搬性 | 現場へ持ち込み可能 | 測定室への搬入が必要 |
| 計測対象サイズ | 中〜大型部品に有利 | 小型部品や基準面計測に有利 |
| セットアップ | 短時間で開始可能 | 治具や固定が必要 |
据置型のCMMが基準となる公差管理では、ハンディスキャナーは代替ではなく補完と位置づけるのが現実的です。公差帯が±0.1mm以上の部品であれば、ハンディタイプで十分なケースが多い一方、±0.02mm以下の厳格な公差には据置型の方が適します。
まとめ
本記事では、ハンディ3Dスキャナーの定義から動作原理、選定時に確認すべき指標、実際の活用シーン、そして据え置き型との使い分けまでを概観してきた。ここで要点を整理しておく。
ハンディ3Dスキャナーの本質は、対象物に接触せずに表面形状を点群データとして取得し、それをCADモデルや検査レポートへ変換する計測ツールである。据え置き型と異なり、装置側を対象物へ近づけて動かせるため、大型ワークや複雑形状、現場での抜き取り検査に適する。一方で、測定精度は据え置き型の高精度機に及ばない場合があり、要求公差との整合を事前に確認する必要がある。
選定で確認すべき主な指標を下表に整理した。
| 確認項目 | 内容 | 判断の目安 |
|---|---|---|
| 精度(単一スキャン精度/体積精度) | スキャン1回あたりの誤差と、複数スキャン合成後の空間誤差 | 要求公差の1/5~1/10を目安に比較 |
| 測定範囲と作業距離 | 1回のスキャンでカバーできる視野と、対象物までの距離 | 対象物サイズとアクセス性で判断 |
| スキャン速度(点群取得レート) | 単位時間あたりの取得点数 | 生産ラインでの検査頻度と照合 |
| ソフトウェアの検査・リバース機能 | CAD比較、GD&T計測、メッシュ編集の可否 | 既存ワークフローとの統合性で評価 |
活用シーンとしては、金型摩耗の定量評価、自動車部品のバッチ検査、航空機MROでの損傷マッピング、医療機器の形状検証などが挙げられる。いずれも「現物とCADの差異を数値化する」という点で共通しており、従来のゲージ検査や定盤測定では拾いきれなかった偏差を可視化できる点が実務上の利点となる。
使い分けの判断軸は明確である。公差が厳しく測定環境を制御できる工程では据え置き型やCMMが適し、現場での機動性や複雑形状のカバレッジを優先する場面ではハンディ型が有効となる。両者は競合ではなく補完関係にあると捉えるのが実務的だ。
最終的に重要なのは、自社の製造プロセスにおける検査目的と精度要件を先に定義し、その要件に対して計測ツールのスペックが過不足なく一致するかを検証することである。導入後の検収では、実際のワークを用いたGR&R評価や、既存測定法との相関確認を行い、データの信頼性を担保することが推奨される。たとえばINSVISIONが公開している適用事例では、冷間圧延ロールの「数模なし」状態からの基準作成や、自動車用トランスミッションの微細な寸法偏差管理といった用途が報告されており、こうした実績データは選定時の参考情報として活用できる。
計測ツールの選定は、単なる装置購入ではなく、品質データの取得プロセスを再設計する判断である。本記事で整理した指標と観点をもとに、自社の検査フロー全体を見直す契機としていただきたい。
- 産業用3D検査とは?全面検査と偏差解析 産業用3D検査は、3Dスキャン、点群処理、CAD比較を活用し、製造業における寸法検査、偏差の可視化、品質審査、トレーサブルなレポート作成を支援します。
- リバースエンジニアリングとは? リバースモデリングにおける3Dスキャンの役割 リバースエンジニアリングは3Dスキャンとデジタルモデリングを活用し、既存の物理ワークピースを編集可能なCADモデルに変換する技術です。製品改良、金型開発、検査、アディティブマニュファクチャリングなどに活用されます。
- 点群データとは?3Dスキャンにおける点群、メッシュ、CADモデルの違い 点群データは3Dスキャンにおける重要な生データフォーマットです。物体表面の形状を表す離散的な3D座標点で構成され、検査、リバースエンジニアリング、モデリング、デジタルアーカイブなどの用途に対応します。
- 3Dスキャン精度とは?精度・再現性・分解能を解説 3Dスキャン精度とは、スキャンデータが対象物の実際の形状・寸法とどの程度一致するかを示す指標です。局所精度、体積精度、ステッチ精度、再現性、分解能の観点から評価されます。
杭州INSVISIONテクノロジー株式会社
住所:中国浙江省杭州市余杭区良睦路1399号1号棟 311121
© 杭州INSVISIONテクノロジー株式会社 無断転載を禁じます。
© 杭州INSVISIONテクノロジー株式会社 無断転載を禁じます。