

Was Sie bei der Implementierung von Autoscan Inspec2 über das Gerät hinaus prüfen sollten
Was Sie bei der Implementierung von Autoscan Inspec2 über das Gerät hinaus prüfen sollten. Hier zeigt sich die Relevanz begleitender Dienstleistungen.
Häufige Risiken bei der Einführung von 3D-Scannern in industrielle Qualitätsabläufe
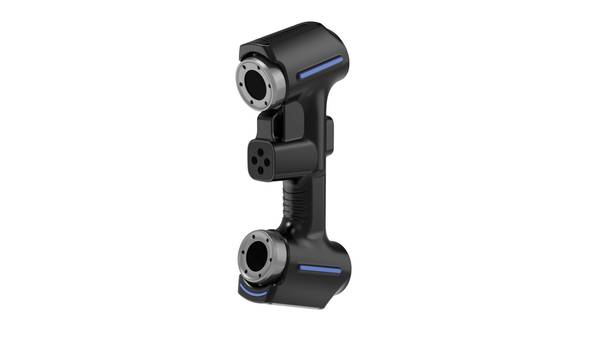
Viele Investitionen in industrielle 3D-Scan-Lösungen erzielen nicht die erwarteten Effekte, weil bei der Auswahl nur das Gerät selbst betrachtet wird.
Validierungscheckliste für den Einsatz
| Schwerpunkt | Entscheidungspunkt | Umsetzungshinweis |
|---|---|---|
| Bauteilbezug | Größe, Oberfläche und Toleranzen mit der Scanaufgabe abgleichen | Mit einem typischen Teil einen vollständigen Testlauf durchführen |
| Datenfluss | Prüfen, ob Punktwolke, Abweichungskarte und Bericht in den QS-Prozess passen | Exportformat und Freigabeverantwortung vorab klären |
| Einsatz vor Ort | Schulung, Kalibrierung, Lichtverhältnisse und Arbeitsraum bewerten | Die Ergebnisse als Standard für Serienprüfungen dokumentieren |
Die eigentliche Wertschöpfung entsteht jedoch erst, wenn der Scanner Teil eines bestehenden Qualitätsablaufs wird – nicht als isoliertes Messinstrument, sondern als integrierte Komponente der Prüf- und Freigabeprozesse.
In Branchen wie Automobilbau, Luft- und Raumfahrt, Medizintechnik und Energieversorgung scheitern Einführungen häufig an weichen Faktoren: Normenkonformität nach ISO- und ASME-Vorgaben, Anbindung an vorhandene MES- oder ERP-Systeme und die Akzeptanz bei Mitarbeitern, die jahrelang mit taktilen Messmitteln oder Lehren gearbeitet haben.
Wer diese Punkte unterschätzt, erhält am Ende teure Hardware, die im Messraum steht, aber nicht in den Freigabeprozess eingebunden ist.
Hier zeigt sich die Relevanz begleitender Dienstleistungen. Beim Einsatz des Autoscan Inspec2 von INSVISION geht es nicht nur um Scan-Punkte pro Sekunde, sondern um die Integration in bestehende Prüfpläne, die Abbildung von GD&T-Merkmalen und die Rückführung der Ergebnisse in die Qualitätsdokumentation.
Erst diese Einbettung entscheidet darüber, ob aus einer Anschaffung ein messbarer Nutzen wird oder ein weiteres ungenutztes System.
Musterprüfung und Lösungsbestätigung vor der Lieferung
Der entscheidende Punkt ist einfach: Eine automatisierte 3D-Scanlösung wie INSVISION Autoscan Inspec2 muss vor der Auslieferung nachweisen, dass sie mit den tatsächlichen Bauteilen des Kunden funktioniert – nicht nur mit idealisierten Prüfkörpern.
Deshalb durchläuft jede Konfiguration bei INSVISION eine standardisierte Musterprüfung, bevor die Anlage das Werk verlässt.
Kernpunkte im Überblick
- Der entscheidende Punkt ist einfach: Eine automatisierte 3D-Scanlösung wie INSVISION Autoscan Inspec2 muss vor der Auslieferung nachweisen, dass…
- Die Einführung neuer Messtechnik scheitert in der Praxis selten an der Hardware.
- Ein industrielles 3D-Messsystem ist kein Selbstläufer.
- Ein Autoscan Inspec2-System, das nach der Inbetriebnahme nur eine einzige Teilegeometrie prüft, bleibt hinter seinem wirtschaftlichen Potenzial…
Der Ablauf beginnt mit der Einsendung realer Kundenbauteile. Diese können aus unterschiedlichen Materialien bestehen – matt bearbeitetes Aluminium, glänzend polierter Stahl, dunkle Kunststoffe oder beschichtete Oberflächen – und in Größe und Geometrie stark variieren. Genau diese Bandbreite ist Gegenstand der Prüfung.
INSVISION testet, ob der Autoscan Inspec2 die geforderten Merkmale unter produktionsnahen Bedingungen zuverlässig erfasst. Dazu gehören nicht nur die reine Messdatenerfassung, sondern auch die Passung zu den Qualitätsanforderungen des Kunden: Werden die relevanten GD&T-Merkmale korrekt ausgewertet?
Entsprechen die Ergebnisse den Toleranzvorgaben aus Zeichnung oder CAD-Modell?
Ein zweiter Prüfblock betrifft die Ablaufintegration. Der Autoscan Inspec2 wird nicht isoliert betrachtet, sondern als Teil der bestehenden Qualitätsroutine.
Geprüft wird, wie sich der Scanprozess in die Taktzeit des Prüfablaufs einfügt, wie die Datenübergabe an nachgelagerte Systeme funktioniert und ob die Bedienlogik zu den Abläufen im Prüfraum oder an der Linie passt.
Gerade bei automatisierten Abläufen entscheidet nicht allein die Messgenauigkeit über den Nutzen, sondern die Frage, ob der Prozess ohne Sonderlösungen in den Alltag übernommen werden kann.
Das Ergebnis der Musterprüfung ist ein dokumentierter Nachweis. Kunden erhalten eine Zusammenstellung der geprüften Bauteile, der angewandten Messstrategie, der erzielten Ergebnisse und der Bewertung hinsichtlich der definierten Kriterien.
Diese Dokumentation dient zwei Zwecken: Sie schafft intern eine belastbare Grundlage für die Freigabeentscheidung und reduziert das Risiko, dass bei der Inbetriebnahme vor Ort unerwartete Abweichungen auftreten.
Wer die Musterprüfung ernst nimmt, verlagert einen Teil der Inbetriebnahme-Risiken in eine kontrollierte Vorphase – und genau das ist der betriebswirtschaftliche Sinn dieses Schritts. Investitionssicherheit entsteht nicht durch Versprechen, sondern durch belastbare Vorabnachweise mit den eigenen Bauteilen.
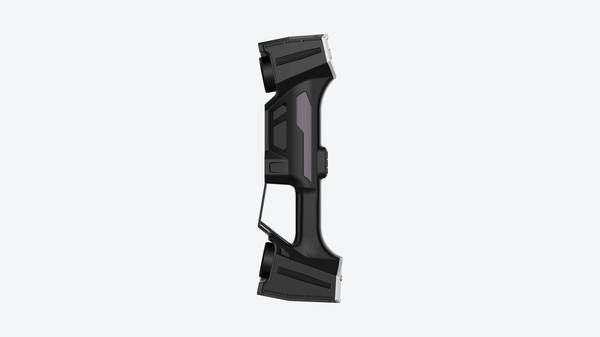
Reibungslose Integration in bestehende Qualitäts- und Produktionsabläufe
Die Einführung neuer Messtechnik scheitert in der Praxis selten an der Hardware. Sie scheitert an der Frage, wie sich das System in gewachsene Abläufe einfügt, ohne dass Qualitätsabteilung und Produktion ihre Arbeitsweise neu erfinden müssen.
Genau hier setzt die Implementierungsmethodik von INSVISION bei Autoscan Inspec2 an.
Der erste Schritt ist eine Bestandsaufnahme der vorhandenen Strukturen. INSVISION klärt vor der Installation, ob das System in einer Fertigungsumgebung mit schwankenden Temperaturen und Staubbelastung oder in einem klimatisierten Messraum betrieben wird.
Die physische Einrichtung berücksichtigt dabei nicht nur Stellfläche und Zugänglichkeit, sondern auch die Anbindung an bestehende Spannmittel, Prüfaufnahmen oder Referenzpunkte. Wer bereits mit taktilen Messmaschinen oder manuellen Lehren arbeitet, kann seine bewährten Aufspannkonzepte in der Regel weiterverwenden.
Ein häufig unterschätzter Punkt ist die Datenanbindung. Autoscan Inspec2 unterstützt die Entwicklung von Schnittstellen zu MES-Systemen und Datenbanken von Drittanbietern.
Das bedeutet: Messergebnisse werden nicht als isolierte Dateien auf einem lokalen Rechner abgelegt, sondern lassen sich in die bestehende Qualitätsdatenhaltung überführen. Prüfaufträge können aus dem MES übernommen, Messprotokolle automatisch dem richtigen Fertigungsauftrag zugeordnet werden.
Qualitätsmanager behalten so den Überblick, ohne Daten manuell zusammenführen zu müssen.
Auch die Ausgabeformate werden an interne Vorgaben angepasst. Ob Prüfbericht nach ISO- oder ASME-Vorgaben, farbcodierte Abweichungsdarstellung für die Fertigung oder Rohdatenexport für die statistische Prozesskontrolle – die Berichtsstruktur orientiert sich an dem, was Mitarbeiter bereits kennen.
Das reduziert Einarbeitungszeit und verhindert, dass parallel neue Auswerteroutinen entstehen.
Der entscheidende Effekt dieser Vorgehensweise liegt im vermiedenen Zusatzaufwand. Wenn Messergebnisse ohne Medienbruch in die bestehende Qualitätsdokumentation fließen und Prüfberichte so aussehen, wie es die interne Freigabepraxis verlangt, bleibt der operative Ablauf stabil.
Die Mitarbeiter müssen nicht zwischen Systemen wechseln, keine Daten doppelt erfassen und keine neuen Berichtsformate interpretieren. Die Technik wird Teil des Workflows, nicht zum zusätzlichen Projekt.
Schulung und regelmäßige Nachbetreuung für nachhaltigen Nutzungserfolg
Ein industrielles 3D-Messsystem ist kein Selbstläufer. In vielen Betrieben scheitert die Einführung neuer Messtechnik nicht an der Hardware, sondern daran, dass Qualitätsmitarbeiter und Produktionsteams im Tagesgeschäft nicht sicher mit dem System umgehen. Genau hier setzt INSVISION an.
Die praxisorientierten Schulungsangebote sind darauf ausgelegt, dass Anwender Autoscan Inspec2 nicht nur bedienen können, sondern die Messabläufe verstehen, interpretieren und in bestehende Prüfprozesse einbinden. Geschult wird direkt an realen Bauteilen aus der eigenen Fertigung, nicht an abstrakten Demoteilen.
Das verkürzt die Zeit bis zum produktiven Einsatz erheblich, weil die Teilnehmer von Anfang an mit den Geometrien, Toleranzvorgaben und Prüfmerkmalen arbeiten, die in ihrem Alltag tatsächlich vorkommen.
Ein typisches Beispiel: Ein Qualitätsmitarbeiter, der bislang mit Lehren und manuellen Messmitteln gearbeitet hat, lernt in der Schulung, wie er Freiformflächen mit Autoscan Inspec2 digital erfasst, den Soll-Ist-Abgleich durchführt und Abweichungen dokumentiert.
Der Fokus liegt auf Handlungssicherheit, nicht auf Feature-Wissen.
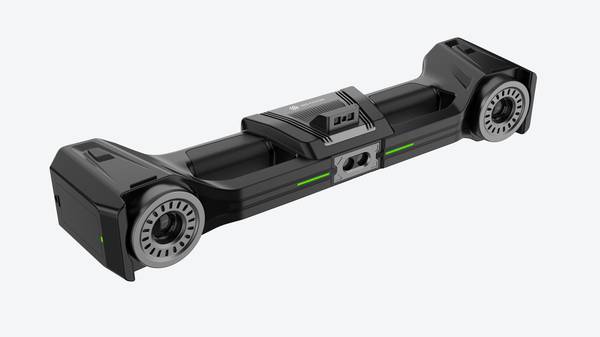
Nach der Inbetriebnahme endet die Begleitung nicht. Regelmäßige After-Sales-Reviews sind fester Bestandteil des Betreuungskonzepts. Dabei geht es nicht um Kontrolle, sondern um gemeinsame Nutzungsanalyse: Welche Prüfaufgaben laufen stabil? Wo gibt es wiederkehrende Bedienfehler?
Welche Messroutinen dauern länger als erwartet? Aus diesen Beobachtungen entstehen konkrete Anpassungen an den Messprogrammen, an der Bedienerführung oder an der Einbindung in die bestehende Qualitätsdokumentation.
Ein solcher Review-Termin liefert oft Erkenntnisse, die im hektischen Produktionsalltag untergehen, aber über Monate hinweg spürbare Effizienzverluste verursachen.
Wenn sich etwa die Produktionsanforderungen ändern, weil neue Bauteilvarianten eingeführt oder Toleranzen verschärft werden, lässt sich die Lösung im Rahmen dieser Nachbetreuung gezielt nachjustieren.
Dadurch bleibt Autoscan Inspec2 ein produktives Werkzeug im Qualitätsworkflow, statt mit der Zeit an den realen Anforderungen vorbeizulaufen.
Ein oft unterschätzter Effekt der kontinuierlichen Betreuung ist die Akzeptanz im Team. Messtechnik wird in vielen Betrieben von denjenigen als Bedrohung empfunden, die jahrelang mit konventionellen Methoden gearbeitet haben. Wenn Schulung und Nachbetreuung ernst genommen werden, verändert sich diese Wahrnehmung.
Die Anwender erleben, dass das System ihre Arbeit nicht ersetzt, sondern repetitive Messaufgaben beschleunigt und Entscheidungen objektiviert. Regelmäßige Review-Gespräche geben ihnen außerdem die Möglichkeit, Rückmeldungen zu geben und Verbesserungen anzustoßen.
Das stärkt die Bereitschaft, das System aktiv zu nutzen, statt auf alte Messwege zurückzufallen. Für die Qualitätsleitung bedeutet das weniger Korrekturaufwand bei fehlerhaften Messprotokollen und eine konsistentere Datenbasis für Erstmusterprüfungen, Serienfreigaben und Reklamationsbearbeitung.
Der Nutzungserfolg eines industriellen Messsystems bemisst sich letztlich nicht am Kaufdatum, sondern daran, ob es nach zwölf oder vierundzwanzig Monaten noch zuverlässig im Prüfalltag verankert ist. Schulung und Nachbetreuung sind der Faktor, der diesen Unterschied ausmacht.
Voraussetzungen für die langfristige Nutzung über mehrere Bauteilfamilien hinweg
Ein Autoscan Inspec2-System, das nach der Inbetriebnahme nur eine einzige Teilegeometrie prüft, bleibt hinter seinem wirtschaftlichen Potenzial zurück.
Die eigentliche Aufgabe in der ersten Phase nach der Implementierung besteht darin, das System aus der Projektlogik herauszulösen und in die bestehende Qualitätsroutine zu überführen. Wer das nicht aktiv steuert, erhält eine teure Insellösung.
Wer es richtig aufsetzt, bekommt eine Mess- und Prüfressource, die sich über mehrere Bauteilfamilien hinweg amortisiert.
Zwei Dinge entscheiden darüber, ob das gelingt. Erstens die messtechnische Vorbereitung: Prüfpläne, Auswertevorschriften und Freigabegrenzen sollten so dokumentiert werden, dass ein neues Bauteil nicht jedes Mal eine neue Programmierlogik erfordert.
Zweitens die organisatorische Einbindung: Das System muss in die Freigabeprozesse für Erstmuster, Serienprüfungen und Reklamationsanalysen eingebunden sein, nicht nur in das Labor eines einzelnen Projekts.
Praktisch bedeutet das: Qualitätsmanager sollten frühzeitig festlegen, welche Merkmale pro Bauteilfamilie geprüft werden, welche Toleranzvorgaben gelten und wie die Ergebnisdaten in die bestehende Dokumentation fließen. Die technische Seite unterstützt das durchaus.
Das System bietet mit Ethernet RJ-45 und USB 3.0 etablierte Schnittstellen, die sich in vorhandene Datennetze einfügen, und die Skalierungsoptionen in Richtung MES- und Drittsystem-Anbindung erlauben eine spätere Erweiterung, ohne dass die Messhardware ausgetauscht werden muss.
Für westliche Fertigungsbetriebe mit Lean- und Industrie-4.0-Initiativen ist genau diese Durchgängigkeit oft wichtiger als eine einzelne Messfunktion.
Für die langfristige Nutzung über mehrere Bauteilfamilien empfehlen sich drei Dinge. Erstens: Bauen Sie einen Prüfplan-Standard auf, der je Bauteilfamilie festlegt, welche Flächen, Bohrungen oder Formelemente erfasst werden und wie die Auswertung erfolgt. Das reduziert den Aufwand für neue Varianten deutlich.
Zweitens: Schulen Sie nicht nur Messtechniker, sondern auch Produktions- und Qualitätsmitarbeiter im Umgang mit den Ergebnisdarstellungen. Drittens: Starten Sie in den ersten Wochen nach der Implementierung mit zwei bis drei konkreten Szenarien, etwa Erstmusterprüfung, Serienüberwachung und Reklamationsanalyse.
So wird das System schnell Teil der laufenden Qualitätsarbeit statt eines Sonderprojekts.
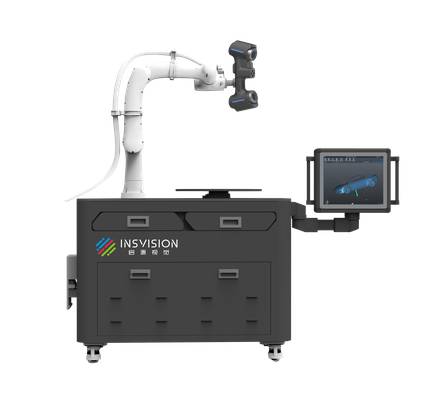
Der betriebswirtschaftliche Effekt liegt weniger in einer einzelnen Messung als in der Wiederholbarkeit. Wenn ein System über mehrere Bauteilfamilien hinweg konsistente Prüfdaten liefert, sinken Rüstzeiten, die Abhängigkeit von einzelnen Spezialisten nimmt ab, und Freigabeentscheidungen werden schneller.
Genau diese Faktoren zahlen langfristig auf die Kostenstruktur ein. INSVISION-Systeme lassen sich in dieser Hinsicht als Werkzeug verstehen, das mit den wachsenden Anforderungen einer Fertigung mitwächst, sofern die organisatorischen Voraussetzungen geschaffen werden.
Hangzhou Insvision Technology Co., Ltd.
Adresse: Gebäude 1, Nr. 1399 Liangmu-Strasse, Bezirk Yuhang, Hangzhou, Provinz Zhejiang, 311121, China
Copyright © Hangzhou Insvision Technology Co., Ltd. Alle Rechte vorbehalten.
Copyright © Hangzhou Insvision Technology Co., Ltd. Alle Rechte vorbehalten.