

Comment évaluer autoscan inspec2 pour le contrôle industriel
autoscan inspec2: Contexte d'atelier et besoins de mesure Dans un atelier d’usinage ou de tôlerie, la pression de contrôle ne vient pas seulement du bureau.
Contexte d’atelier et besoins de mesure
Dans un atelier d’usinage ou de tôlerie, la pression de contrôle ne vient pas seulement du bureau qualité.
Elle vient du rythme des îlots, des files d’attente devant la machine à mesurer tridimensionnelle, et des pièces qui restent bloquées en zone d’attente parce qu’un alésage ou un plan fonctionnel n’a pas encore été validé.
Les équipes de production ont besoin d’une réponse rapide, exploitable par l’opérateur, pas d’un rapport de métrologie qui arrive après le changement de série.
Checklist de validation terrain
| Axe d’analyse | Point de décision | Conseil de déploiement |
|---|---|---|
| Pièce à contrôler | Vérifier taille, état de surface et tolérances clés par rapport au scan | Réaliser un essai complet sur une pièce représentative |
| Flux de données | Contrôler le passage du nuage de points au rapport qualité | Valider formats d’export et responsabilités de revue |
| Déploiement atelier | Évaluer formation, calibration, lumière ambiante et espace disponible | Conserver le test comme référence de déploiement |
Points clés
- Dans un atelier d’usinage ou de tôlerie, la pression de contrôle ne vient pas seulement du bureau qualité.
- L’arrivée des scanners 3D industriels a progressivement modifié la façon dont les services qualité abordent les pièces à géométrie non prismatiq…
- Sur une ligne d’assemblage ou dans une cellule de contrôle, la numérisation ne vaut que si elle s’insère sans friction entre la réception de la…
- Avant de mettre en production un poste équipé d’un scanner INSVISION, l’équipe qualité et les responsables process passent en revue un certain n…
La difficulté classique se situe au croisement de deux exigences. D’un côté, le plan de contrôle impose des tolérances géométriques précises, des référentiels à respecter, parfois des exigences GD&T complexes. De l’autre, le flux de fabrication exige que ces validations ne créent pas de goulot.
Une machine à mesurer tridimensionnelle saturée, un gabarit usé, un contrôle visuel subjectif : autant de situations qui dégradent la fiabilité des données et allongent le temps de réaction.
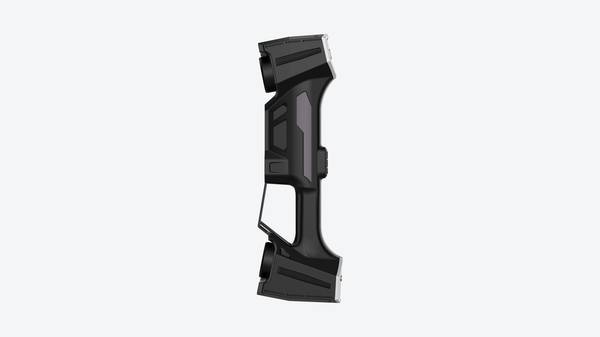
C’est dans ce contexte que les solutions de numérisation 3D comme l’INSVISION autoscan inspec2 trouvent leur place. L’enjeu n’est pas de remplacer systématiquement la MMT, mais de fournir une donnée géométrique dense, rapide à acquérir, directement comparable au modèle nominal.
Pour un responsable qualité, cela change la nature du dialogue avec la production : au lieu de discuter d’un point mesuré isolé, on peut examiner une cartographie complète des écarts et décider ensemble si la dérive constatée est acceptable ou non.
La pression de contrôle se traduit aussi par un besoin de traçabilité. Les donneurs d’ordres aéronautiques, médicaux ou énergétiques demandent de plus en plus souvent un dossier de contrôle numérique, consultable après coup, avec les relevés bruts et les analyses d’écarts. Un simple procès-verbal papier ne suffit plus.
L’atelier doit donc produire des données fiables, structurées, exportables vers le système qualité ou le MES, sans multiplier les manipulations manuelles.
Enfin, le contexte d’atelier impose des contraintes physiques bien réelles : variations de température, vibrations, pièces lourdes ou encombrantes, opérateurs qui ne sont pas nécessairement des spécialistes en métrologie.
Une solution de mesure pertinente doit fonctionner dans ces conditions, avec une prise en main suffisamment simple pour être utilisée au plus près de la production. C’est à cette condition que la donnée de contrôle devient un outil de pilotage, et non un simple enregistrement administratif.
Limites des méthodes de mesure classiques
Limites des méthodes de mesure classiques
L’arrivée des scanners 3D industriels a progressivement modifié la façon dont les services qualité abordent les pièces à géométrie non prismatique.
Pourtant, dans beaucoup d’ateliers, la mesure repose encore sur des outils qui montrent vite leurs limites dès que la surface devient organique, nervurée ou difficile d’accès. Une machine à mesurer tridimensionnelle reste performante sur des plans, des alésages ou des cotes linéaires bien définies.
Mais sur une aube de turbine, un carter de pompe ou une pièce de fonderie avec des dépouilles variables, le palpage point par point ne suffit plus à construire une image complète de la surface.
Le premier blocage concerne les géométries complexes. Une MMT travaille par points discrets. Pour reconstituer un profil de pale, il faut multiplier les trajectoires, gérer les collisions, programmer des orientations de stylet parfois incompatibles avec la forme réelle. Le temps de préparation grimpe.
Et malgré ces efforts, le nuage de points obtenu reste lacunaire dans les zones concaves, les congés de raccordement ou les arêtes de fonderie.
Le deuxième problème, moins visible mais tout aussi pénalisant, vient des ruptures de données. Entre le palpage d’une face et celui d’une autre, les référentiels peuvent dériver légèrement. Les recalages successifs introduisent des écarts qui s’accumulent.
Au final, le fichier livré au bureau d’études ou à la cellule de rétroconception contient des zones mortes. L’ingénieur doit alors reconstruire des surfaces à partir d’hypothèses, pas de mesures.
C’est exactement ce que les équipes de contrôle veulent éviter lorsqu’elles travaillent sur des écarts de forme ou des tolérances de profil serrées.
Le troisième facteur critique est le délai. Une campagne de mesure par palpage sur une pièce complexe peut mobiliser un technicien pendant plusieurs heures, hors programmation. Si l’on ajoute les allers-retours pour compléter une zone mal couverte, la boucle de contrôle s’allonge.
Dans un flux de production où la première pièce doit être validée avant le lancement d’une série, ce temps n’est pas neutre.
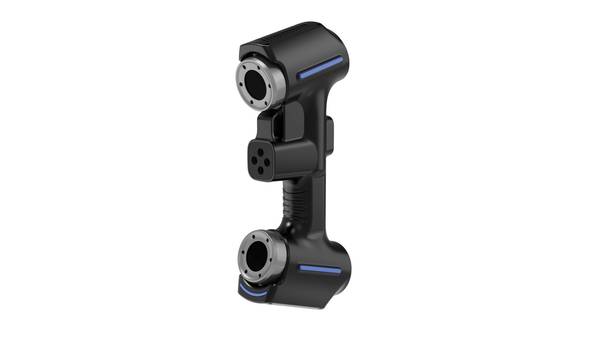
Les solutions de numérisation comme l’autoscan inspec2 d’INSVISION répondent à ce besoin en capturant l’ensemble de la surface en une seule acquisition continue, sans dépendre d’un maillage de points prédéfini.
Le gain ne se limite pas à la vitesse : c’est la continuité de la donnée qui change la manière de traiter les non-conformités, de documenter une dérive de process ou d’archiver un état géométrique réel avant modification.
Intégration du scan 3D dans le flux de travail
Intégration du scan 3D dans le flux de travail
Sur une ligne d’assemblage ou dans une cellule de contrôle, la numérisation ne vaut que si elle s’insère sans friction entre la réception de la pièce, la vérification dimensionnelle et la décision qualité.
Un flux classique part d’un besoin de contrôle sur échantillon ou à 100 %, passe par la préparation de la pièce, puis enchaîne acquisition, comparaison au modèle nominal, revue des écarts et édition du rapport.
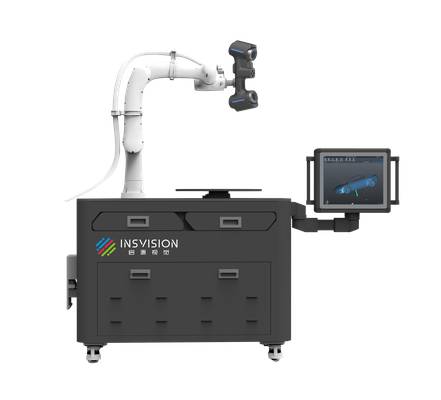
Dans une cellule équipée d’un scanner industriel INSVISION, cette séquence se déroule sans ressaisie manuelle des données. L’opérateur charge la pièce sur le plateau, lance le programme de mesure, et le nuage de points est immédiatement comparé aux tolérances définies en amont.
Les écarts hors spécification sont signalés dès la fin de l’acquisition, ce qui permet d’orienter la revue vers les zones réellement problématiques. Le rapport généré reprend les vues colorées, les valeurs mesurées et les statuts conformes ou non conformes.
Ce chaînage scan, comparaison, revue, rapport réduit le temps passé entre la détection d’un écart et la prise de décision. Pour une pièce de taille moyenne, l’ensemble du cycle peut tenir en quelques minutes, selon la densité de points demandée et la complexité des surfaces.
L’intérêt pour un responsable qualité est de disposer d’un historique cohérent, exploitable lors des audits ou des revues de dérive process. Les équipes méthodes y trouvent aussi une base pour ajuster les paramètres de fabrication sans attendre un passage en métrologie traditionnelle.
Cette intégration suppose toutefois que le scanner communique correctement avec les outils de comparaison et de traçabilité déjà en place, ce qui oriente le choix vers des équipements dotés d’interfaces standards et d’une architecture de données ouverte.
Points de validation avant déploiement
Points de validation avant déploiement
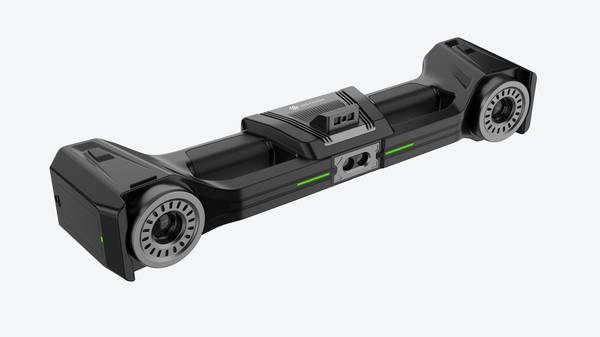
Avant de mettre en production un poste équipé d’un scanner INSVISION, l’équipe qualité et les responsables process passent en revue un certain nombre de points sur site.
Cette étape évite les mauvaises surprises au moment des premières pièces scannées, notamment sur les pièces à géométrie complexe ou les contrôles avec tolérances serrées.
Le premier élément à vérifier concerne l’environnement d’installation. L’industrial scanner 3D fonctionne dans une plage de température de 0 °C à 50 °C, mais un atelier soumis à de fortes variations thermiques peut introduire des dérives dimensionnelles sur les pièces et le système.
Il faut donc confirmer que le poste est à l’abri des courants d’air, des vibrations transmises par les équipements voisins et des sources de chaleur directes. La protection IP54 autorise une utilisation en environnement industriel normal, sans exposition prolongée aux projections ou à la poussière dense.
Le deuxième point porte sur l’alimentation et l’intégration réseau. L’industrial scanner 3D requiert une alimentation 48 VDC pour une puissance totale de 900 W. L’armoire électrique doit être dimensionnée en conséquence, avec une mise à la terre correcte.
Côté communication, le système utilise une interface Ethernet RJ-45 et USB 3.0. Le service maintenance ou l’intégrateur vérifie que le poste dispose d’un point réseau dédié, avec une adresse IP stable et un débit suffisant pour le transfert des nuages de points.
Si le contrôle doit être relié au MES ou à une base de données tierce, l’interface de développement prévue sur l’industrial scanner 3D permet d’envisager cette connexion, mais il faut valider en amont le format des données échangées et les droits d’accès aux bases.
Le troisième point concerne l’implantation physique et la capacité de charge. Avec un poids machine de 250 kg et un rayon de travail de 919 mm, le poste doit reposer sur un sol stable et plan. Le plateau rotatif accepte des pièces jusqu’à 50 kg.
Pour des pièces proches de la limite, l’équipe vérifie le centrage et le bridage avant le lancement du cycle. La zone de mesure maximale de 1 200 × 700 × 1 600 mm doit également être comparée à l’encombrement réel des pièces, en tenant compte des éventuels montages d’appui ou gabarits de maintien.
Enfin, un test de répétabilité sur pièce étalon ou sur une première pièce de référence permet de valider le comportement du système dans les conditions réelles du poste.
Ce contrôle initial aide à confirmer la stabilité du scan, la qualité du nuage de points et la cohérence des données transmises au logiciel d’exploitation avant le déploiement en série.
Hangzhou Insvision Technology Co., Ltd.
Adresse : Batiment 1, no 1399, route Liangmu, district de Yuhang, Hangzhou, Zhejiang 311121, Chine
Ventes internationales : +86-153-3687-9807 / +86-191-5787-0082
Copyright © Hangzhou Insvision Technology Co., Ltd. Tous droits réservés.
Copyright © Hangzhou Insvision Technology Co., Ltd. Tous droits réservés.