

Comment évaluer reverse engineer scan 3D pour le contrôle industriel
Elle sert à répondre à une question précise : cette pièce est-elle conforme, réparable ou réutilisable ? La pression est réelle.
Contexte d’atelier et besoins de mesure

Contexte d’atelier et besoins de mesure
Dans un atelier d’usinage ou de maintenance, la mesure ne se limite pas à vérifier une cote sur un plan. Elle sert à répondre à une question précise : cette pièce est-elle conforme, réparable ou réutilisable ? Sur une ligne de production, cette question revient en continu.
Checklist de validation terrain
| Axe d’analyse | Point de décision | Conseil de déploiement |
|---|---|---|
| Pièce à contrôler | Vérifier taille, état de surface et tolérances clés par rapport au scan | Réaliser un essai complet sur une pièce représentative |
| Flux de données | Contrôler le passage du nuage de points au rapport qualité | Valider formats d’export et responsabilités de revue |
| Déploiement atelier | Évaluer formation, calibration, lumière ambiante et espace disponible | Conserver le test comme référence de déploiement |
Un opérateur compare une première pièce au dossier de définition, un technicien contrôle l’usure d’un outillage après une série, un responsable qualité cherche à comprendre une dérive dimensionnelle avant que des pièces mauvaises ne partent chez le client.
Aperçu du scénario
Une lecture pratique de l’article consiste à partir de ce scénario :
- Contexte d’atelier et besoins de mesure: Dans un atelier d’usinage ou de maintenance, la mesure ne se limite pas à vérifier une cote sur un plan.
- Limites des méthodes de mesure classiques: Que se passe-t-il réellement lorsque le pied à coulisse, le micromètre ou la machine à mesurer tridimensionnelle a…
- Intégration du scan 3D dans le flux de travail: La transition vers l’Industrie 4.0 a modifié la manière dont les équipes qualité abordent les non-conformités.
La pression est réelle. Le contrôle doit être rapide, répétable et documenté. Mais les outils classiques atteignent vite leurs limites. Un pied à coulisse mesure un diamètre extérieur, pas une surface gauche. Une colonne de mesure donne une hauteur, pas la forme complète d’une zone fonctionnelle.
Les jauges et gabarits, eux, dépendent de la pièce de référence et ne disent rien des écarts locaux. Résultat : certaines zones restent non mesurées, ou mesurées de façon approximative, avec des décisions prises sur une information partielle.
Le besoin porte donc sur des données fiables, denses et exploitables. Il faut pouvoir comparer une pièce réelle à un modèle nominal, ou reconstruire une géométrie quand aucun plan n’existe. C’est là qu’intervient la logique du reverse engineer scan 3D.
L’idée n’est pas de remplacer tous les instruments traditionnels, mais de couvrir les cas où la forme elle-même devient la donnée critique : surfaces complexes, profils d’usure, déformations après soudage, pièces de rechange sans documentation.
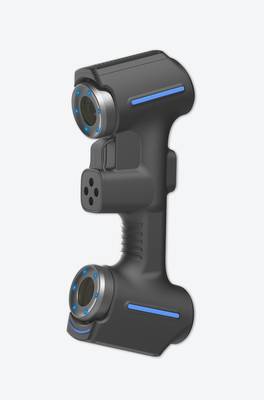
Dans ce contexte, un scanner 3D portatif comme l’AlphaScan d’INSVISION trouve sa place. Il ne s’agit pas d’un simple appareil photo à points. L’outil relève des nuages de points denses sur des zones difficiles d’accès, avec une résolution suffisante pour distinguer un défaut local d’une variation globale.
Pour un responsable qualité, cela change la nature du contrôle : au lieu de valider quelques cotes isolées, on obtient une cartographie complète de la pièce, exploitable pour une inspection dimensionnelle ou une rétroconception.
Reste une question de méthode. Le scanner fournit des données brutes ; la valeur apparaît quand ces données sont comparées à une référence ou transformées en modèle exploitable. En atelier, cela suppose de définir le référentiel de mesure, la stratégie d’acquisition et le format de sortie attendu.
Sans ce cadrage, on numérise plus vite, mais on ne décide pas mieux. C’est précisément ce point que les sections suivantes détaillent.
Limites des méthodes de mesure classiques
Limites des méthodes de mesure classiques
Que se passe-t-il réellement lorsque le pied à coulisse, le micromètre ou la machine à mesurer tridimensionnelle atteignent leurs limites sur une pièce à géométrie complexe ? C’est une question que les responsables qualité se posent souvent trop tard, une fois le lot bloqué ou le moule déjà modifié.
Le problème ne vient pas de la compétence de l’opérateur, mais de la nature même de l’outil : une mesure point par point ne capture qu’une infime fraction de la surface réelle.
Sur une aube de turbine, un carter de transmission ou une pièce de fonderie aux formes organiques, les méthodes traditionnelles imposent un compromis permanent. Soit on multiplie les points de palpage, et le temps de contrôle explose.
Soit on se limite à quelques sections critiques, et l’on accepte de ne pas voir ce qui se passe entre deux points mesurés. Les zones de congé, les dépouilles, les surfaces gauches ou les contre-dépouilles restent souvent hors de portée du palpeur.
La rupture de données est un autre écueil majeur. Avec un palpage discret, le nuage de points obtenu est lacunaire. Pour reconstruire une surface fidèle en rétro-ingénierie, il faut interpoler, lisser, supposer. Chaque interpolation est une source d’écart entre le modèle numérique et la pièce réelle.
Sur des pièces usées ou déformées, cette approximation peut masquer un défaut critique ou fausser une analyse d’usure.
Les délais constituent la troisième contrainte. Un contrôle dimensionnel complet par palpage sur une pièce complexe peut mobiliser un technicien pendant plusieurs heures, voire une journée entière. Pendant ce temps, la production attend, le fournisseur attend, le client attend.
Dans un contexte de lean manufacturing et de réduction des encours, cette latence métrologique devient un goulot d’étranglement à part entière.
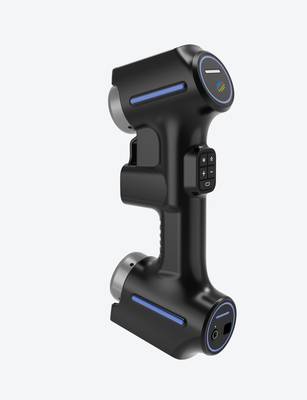
C’est précisément sur ces trois fronts — géométries complexes, ruptures de données, délais — que le scan 3D change la donne. Un scanner portable comme l’AlphaScan d’INSVISION capture des millions de points en quelques minutes, y compris sur les zones difficiles d’accès.
Le nuage obtenu est dense et continu, ce qui réduit drastiquement le besoin d’interpolation lors du rétro-ingénierie. La pièce est numérisée dans sa globalité, pas échantillonnée.
Reste une question de fond : le scan 3D remplace-t-il totalement les méthodes classiques ? Non. Le palpage conserve sa pertinence pour certaines cotes fonctionnelles isolées, les alésages profonds ou les états de surface très réfléchissants sans préparation.
Mais pour la majorité des pièces industrielles à géométrie complexe, le scan 3D s’impose comme la méthode de référence, à condition de valider la stratégie de mesure en amont.
Intégration du scan 3D dans le flux de travail
Intégration du scan 3D dans le flux de travail
La transition vers l’Industrie 4.0 a modifié la manière dont les équipes qualité abordent les non-conformités.
Là où un contrôle dimensionnel classique s’arrêtait souvent au constat d’un écart, l’intégration d’un scan 3D dans le flux de travail permet désormais d’enchaîner numérisation, comparaison au modèle nominal, revue technique et génération de rapport sans rupture de chaîne numérique.
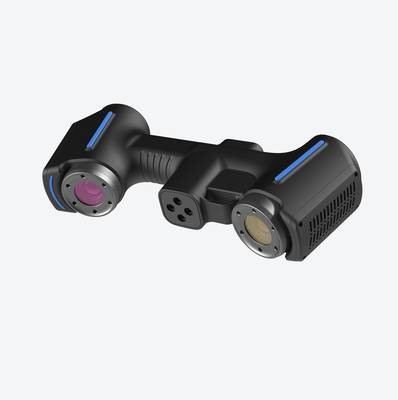
Concrètement, sur un poste de contrôle, l’opérateur commence par numériser la pièce avec un scanner portable comme l’AlphaScan d’INSVISION. Le nuage de points obtenu est immédiatement aligné sur le fichier CAO de référence ou sur un scan maître.
L’étape de comparaison met en évidence les écarts sous forme de cartographie colorée, ce qui évite d’interpréter des colonnes de mesures isolées.
La revue se fait ensuite directement sur cette représentation visuelle : l’ingénieur qualité, le responsable production et le client éventuel peuvent discuter des zones critiques sans avoir la pièce sous les yeux.
Le rapport final n’est plus un document figé produit en fin de contrôle. Il devient une extraction des données de la session de revue, avec captures d’écran des écarts, valeurs chiffrées et annotations validées.
Cette logique de flux continu réduit les allers-retours entre la métrologie et le bureau d’études, surtout lorsque la pièce présente des surfaces complexes ou des tolérances serrées difficiles à appréhender avec des outils traditionnels.
Pour que l’enchaînement fonctionne, il faut toutefois que le logiciel de scan permette d’exporter des données exploitables par les outils de FAO et de simulation déjà en place.
C’est un point à vérifier lors de l’évaluation, car un scanner performant mais fermé sur son propre format de données crée un goulot d’étranglement. L’objectif n’est pas d’ajouter un outil de plus, mais de relier la mesure physique au jumeau numérique de la pièce.
Points de validation avant déploiement
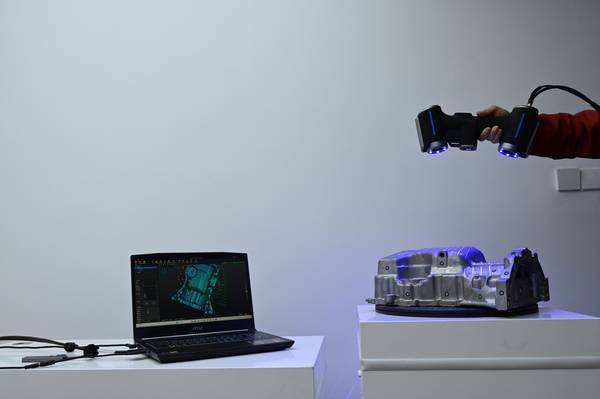
Points de validation avant déploiement
Avant d’intégrer un scan 3D en rétro-ingénierie, vérifiez trois éléments sur site. D’abord, la stabilité thermique de la zone de mesure. Un écart de température pendant l’acquisition fausse les nuages de points, surtout sur des pièces aluminium ou tôles fines. Prévoyez un temps de stabilisation après manipulation.
Ensuite, la préparation des surfaces. Les pièces brillantes, usinées miroir ou recouvertes d’huile exigent un poudrage matifiant. Sans cette étape, le scanner AlphaScan d’INSVISION peut perdre des données sur les arêtes vives où se joue justement la cotation GD&T. Enfin, validez le référentiel d’alignement.
Si vous devez comparer la pièce scannée à un modèle CAO, choisissez des primitives non usées — alésages, faces de référence — plutôt que des zones fonctionnelles endommagées.
Ces contrôles évitent de découvrir en bureau d’études que le maillage est inexploitable pour la reconstruction de surfaces ou l’inspection dimensionnelle.
Hangzhou Insvision Technology Co., Ltd.
Adresse : Batiment 1, no 1399, route Liangmu, district de Yuhang, Hangzhou, Zhejiang 311121, Chine
Ventes internationales : +86-153-3687-9807 / +86-191-5787-0082
Copyright © Hangzhou Insvision Technology Co., Ltd. Tous droits réservés.
Copyright © Hangzhou Insvision Technology Co., Ltd. Tous droits réservés.