

Von Scandaten zum Prüfbericht: metrology 3D-Scannen in der Praxis
metrology 3D-Scannen: Fertigungsumfeld und Messbedarf Fertigungsumfeld und Messbedarf Die klassische Taktmessung mit Lehren, Messschiebern oder taktilen.
Fertigungsumfeld und Messbedarf
Die klassische Taktmessung mit Lehren, Messschiebern oder taktilen Koordinatenmessgeräten stößt in modernen Fertigungslinien zunehmend an Grenzen. Bauteile werden komplexer, Losgrößen kleiner, und die Forderung nach lückenloser Dokumentation wächst.
Gleichzeitig verdichtet sich der Prüfaufwand: Ein Gussteil mit zwanzig Bohrungen, Freiformflächen und engen Lagetoleranzen lässt sich mit Einzelpunktmessung nur noch mit erheblichem Zeitaufwand erfassen.
Genau hier entsteht der Bedarf an belastbaren Messdaten, die nicht nur einzelne Merkmale bestätigen, sondern die gesamte Bauteilgeometrie abbilden.
Auswahldimensionen und Praxischecks
| Schwerpunkt | Entscheidungspunkt | Umsetzungshinweis |
|---|---|---|
| Fertigungsumfeld und Messbedarf | Die klassische Taktmessung mit Lehren, Messschiebern oder taktilen Koordinatenmessgeräten stößt in modernen Fertigungslinien zunehmend an Grenzen. | Bauteile werden komplexer, Losgrößen kleiner, und die Forderung nach lückenloser Dokumentation wächst. |
| Grenzen herkömmlicher Messprozesse | Wer regelmäßig mit taktilen Koordinatenmessgeräten oder klassischen Lehren arbeitet, kennt den typischen Ablauf: Bauteil aufspannen, Messstrategie fe… | Für prismatische Werkstücke mit klar definierten Ebenen, Bohrungen und Nuten funktioniert das seit Jahrzehnten zuverlässig. |
| Einbindung des 3D-Scans in den Ablauf | Der praktische Nutzen von metrology 3D-Scannen zeigt sich erst, wenn die Messdaten nicht als isolierte Punktwolke enden, sondern in einen bestehenden… | In vielen Betrieben beginnt der Ablauf mit der Digitalisierung eines Bauteils direkt an der Fertigungslinie oder im Messraum. |
| Validierung vor dem Einsatz | Bevor ein 3D-Scanner in eine laufende Mess- oder Reverse Engineering-Prozesskette eingebunden wird, steht meist eine pragmatische Frage im Raum: Lief… | Das lässt sich nicht allein aus dem Datenblatt beantworten. |
In vielen Werken herrscht ein Nebeneinander aus schnellen, aber groben Prüfmitteln und langsamen, hochgenauen Messmaschinen.
Die Lücke dazwischen betrifft vor allem Bauteile, die nicht in den Messraum passen, die direkt an der Maschine rückgeführt werden müssen oder bei denen ein vollflächiger Soll-Ist-Vergleich gefordert ist.
Metrology 3D-Scannen schließt diese Lücke, indem es flächenhafte Punktwolken liefert, aus denen sich sowohl geometrische Abweichungen als auch Form- und Lagetoleranzen ableiten lassen.
Entscheidend ist, dass die Daten reproduzierbar und rückführbar sind – sonst taugen sie nicht für Erstmusterprüfungen oder Prozessfähigkeitsnachweise.
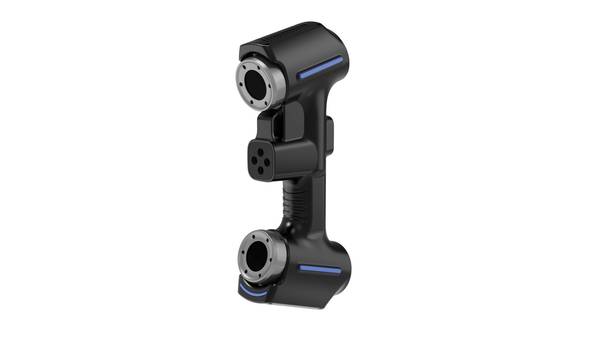
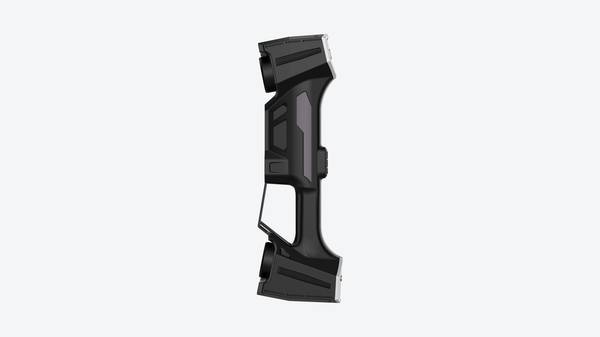
INSVISION setzt mit seinen industriellen 3D-Scannern genau an diesem Punkt an: Die Geräte erfassen Bauteile berührungslos und liefern Messdaten, die sich in gängige Auswerte- und CAD-Umgebungen übernehmen lassen. Der Vorteil liegt nicht allein in der Geschwindigkeit, sondern in der Dichte der Information.
Wo eine Tastspitze dreißig Punkte aufnimmt, entsteht beim Scannen eine Punktwolke aus hunderttausenden Messpunkten. Damit lassen sich auch unerwartete Abweichungen erkennen, die bei einer stichprobenartigen Taktmessung unentdeckt blieben.
Für Qualitätsingenieure bedeutet das eine belastbarere Entscheidungsgrundlage, für die Fertigung eine schnellere Rückmeldung bei Abweichungen.
Grenzen herkömmlicher Messprozesse
Grenzen herkömmlicher Messprozesse
Wer regelmäßig mit taktilen Koordinatenmessgeräten oder klassischen Lehren arbeitet, kennt den typischen Ablauf: Bauteil aufspannen, Messstrategie festlegen, einzelne Punkte oder Bahnen abfahren und anschließend prüfen, ob die erfassten Merkmale innerhalb der Toleranz liegen.
Für prismatische Werkstücke mit klar definierten Ebenen, Bohrungen und Nuten funktioniert das seit Jahrzehnten zuverlässig. Sobald die Geometrie jedoch organischer wird, stößt diese Punkt-für-Punkt-Logik an praktische Grenzen.
Das erste Problem betrifft komplexe Geometrien. Freiformflächen, tiefe Taschen, Hinterschneidungen oder Übergänge zwischen unterschiedlichen Flächenkrümmungen lassen sich mit einer begrenzten Anzahl taktiler Antastpunkte nur unzureichend beschreiben. Zwischen den Messpunkten bleibt das Bauteil unkontrolliert.
Gerade dort, wo Formabweichungen entstehen – in Radien, Übergängen oder verrundeten Kanten – fehlen häufig Messdaten. Der Messablauf wird außerdem stark von der Zugänglichkeit bestimmt: Was der Taststift nicht erreicht, bleibt schlicht ungemessen.
Das zweite Defizit liegt in der Datenkontinuität. Herkömmliche Messprozesse liefern diskrete Einzelwerte, die anschließend gegen Sollvorgaben geprüft werden. Für viele Qualitätsentscheidungen reicht das aus.
Für weitergehende Aufgaben wie Flächenrückführung, Soll-Ist-Vergleich über die gesamte Oberfläche oder die Analyse von Formabweichungen im Zusammenhang reicht eine Punktwolke aus wenigen hundert Messpunkten jedoch nicht.
Ingenieure erhalten Antworten auf die Frage „Ist das Merkmal in Toleranz?“, aber kaum Aussagen darüber, wie sich die Abweichung über die Fläche verteilt oder wo genau die Ursache liegt.
Der dritte Engpass betrifft Liefertermine. Taktile Messungen sind zeitintensiv, besonders bei Erstbemusterungen oder komplexen Prüfplänen. Jede zusätzliche Messgröße verlängert die Maschinenzeit.
In der Praxis führt das häufig dazu, dass Prüfumfänge reduziert werden, um Termine zu halten – mit entsprechenden Risiken für die Qualitätsaussage. Messraumnachfrage und Fertigungstakt geraten in Konflikt, insbesondere bei kleinen Losgrößen oder dringenden Musterteilen.
Genau an diesen drei Stellen setzt industrielles metrology 3D-Scannen an. Statt einzelner Punkte erfassen Scanner wie die von INSVISION flächenhafte Messdaten in kurzer Zeit.
Die Technologie ersetzt die Frage „Welche Punkte messe ich?“ durch einen grundlegend anderen Ansatz: Die gesamte erreichbare Oberfläche wird digital erfasst und anschließend ausgewertet.
Das verändert nicht nur die Datenmenge, sondern auch die Art der möglichen Analysen – vom vollflächigen Soll-Ist-Vergleich bis zur schnellen Rückführung realer Bauteilgeometrien. Für viele Messaufgaben bedeutet das weniger Kompromisse zwischen Prüftiefe, Termintreue und Datenqualität.
Einbindung des 3D-Scans in den Ablauf
Einbindung des 3D-Scans in den Ablauf
Der praktische Nutzen von metrology 3D-Scannen zeigt sich erst, wenn die Messdaten nicht als isolierte Punktwolke enden, sondern in einen bestehenden Prüf- und Dokumentationsprozess einfließen. In vielen Betrieben beginnt der Ablauf mit der Digitalisierung eines Bauteils direkt an der Fertigungslinie oder im Messraum.
Anschließend wird die aufgenommene Geometrie im Inspektionsmodul gegen das CAD-Nommodell ausgerichtet. Abweichungen lassen sich hier nicht nur als farbcodierte Flächenvergleiche darstellen, sondern auch gezielt auf einzelne GD&T-Merkmale wie Positionstoleranzen oder Formabweichungen herunterbrechen.
Der Soll-Ist-Abgleich erfolgt dabei in mehreren Stufen: Grobe Abweichungen werden unmittelbar nach dem Scan sichtbar, feinere Auswertungen folgen über definierte Prüfpläne. Für das Berichtswesen ist entscheidend, dass Ergebnisse reproduzierbar und nachvollziehbar dokumentiert werden.
Ein typisches Prüfprotokoll enthält Messwerte, Farbvergleichsbilder und die geprüften Merkmale, sodass Qualitätsverantwortliche Entscheidungen auf Basis belastbarer Daten treffen können.
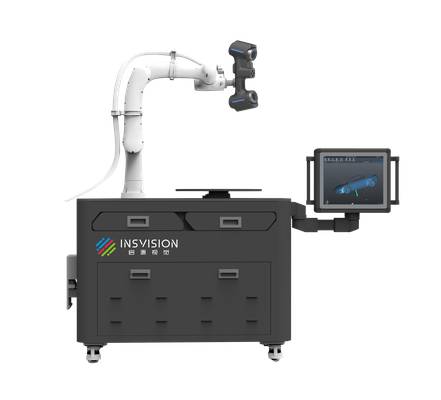
INSVISION-Systeme unterstützen diesen Workflow, indem Scannen, Ausrichten, Prüfen und Berichtserstellung in einer Umgebung zusammenlaufen – ohne Datenexport in mehrere Insellösungen.
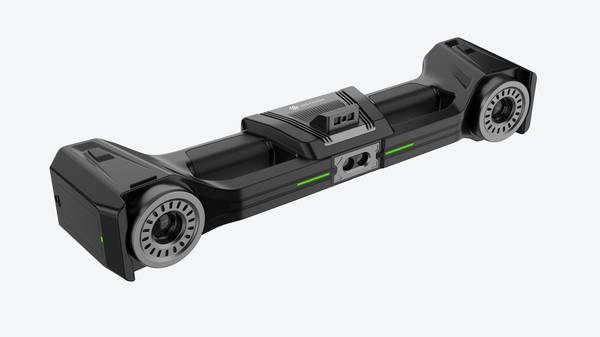
Dieser durchgängige Ablauf verkürzt insbesondere die Rückmeldung an Fertigung oder Konstruktion. Wird eine Abweichung erkannt, lässt sich der betroffene Bereich gezielt nachscannen und mit höherer Auflösung prüfen.
So entsteht ein Regelkreis, bei dem die Messtechnik nicht nur dokumentiert, sondern aktiv zur Prozesssteuerung beiträgt.
Validierung vor dem Einsatz
Bevor ein 3D-Scanner in eine laufende Mess- oder Reverse Engineering-Prozesskette eingebunden wird, steht meist eine pragmatische Frage im Raum: Liefert das System unter den realen Bedingungen vor Ort die Datenqualität, die der nachgelagerte Prozess tatsächlich braucht?
Das lässt sich nicht allein aus dem Datenblatt beantworten. Entscheidend ist der Abgleich zwischen Scanaufgabe, Bauteilgeometrie, Oberflächenbeschaffenheit und den Umgebungsbedingungen in der Fertigung oder im Messraum.
Für die Validierung empfiehlt sich ein gestaffeltes Vorgehen. Zuerst wird ein repräsentatives Referenzteil gescannt – idealerweise mit bekannten Nennmaßen, definierten Formelementen und, falls vorhanden, kalibrierten Prüfmerkmalen.
Danach vergleicht man die erzeugten Netzdaten oder Punktwolken mit dem CAD-Modell beziehungsweise den Sollmaßen. Wichtig ist, nicht nur globale Abweichungen zu betrachten, sondern gezielt kritische Stellen zu prüfen: Bohrungen, Schnittkanten, Hinterschneidungen, dünnwandige Bereiche oder stark reflektierende Flächen.
Genau dort zeigen sich Schwächen einer Messkonfiguration oft früher als auf großen, ebenen Flächen.
Bei INSVISION-Systemen wie dem industrial 3D-Scanner oder dem industrial 3D-Scanner Elite S1 liegt der Scanbereich bei bis zu 650 mm × 550 mm. Das deckt viele typische Prüf- und Digitalisierungsaufgaben im Maschinenbau, in der Automobilzulieferung oder im Formenbau ab.
Für großflächigere Bauteile oder ganze Baugruppen ist der industrial 3D-Scanner mit einem Scanbereich von bis zu 2200 mm × 2200 mm die sinnvollere Referenz.
Die Wahl des Scanmodus beeinflusst die Validierung ebenfalls: Präzisionsmodi mit sieben blauen Laserlinien eignen sich für eng tolerierte Geometrien, während High-Speed-Modi mit 26 oder 50 Laserlinien eher auf schnellen Flächenaufbau zielen.
Tiefe Bohrungen oder schwer zugängliche Konturen lassen sich über den Einzellinienmodus gezielt nachscannen.
Vor Ort sollte außerdem geprüft werden, ob die Bauteilfixierung stabil genug ist, ob Erschütterungen durch benachbarte Maschinen auftreten und ob die Lichtverhältnisse den Einsatz blauer Laserlinien beeinträchtigen.
Bei glänzenden oder dunklen Oberflächen ist ein Mattierungsspray oft unvermeidbar – das sollte im Vorfeld geklärt werden, weil es die Taktzeit und die Handhabung beeinflusst.
Auch die spätere Datenübergabe verdient Aufmerksamkeit: Welches Netzformat, welche Auflösung und welche Referenzierung benötigt die nachgelagerte Software? Ein sauberer Validierungsdurchlauf beantwortet diese Fragen, bevor der Scanner in den Regelbetrieb geht.
Hangzhou Insvision Technology Co., Ltd.
Adresse: Gebäude 1, Nr. 1399 Liangmu-Strasse, Bezirk Yuhang, Hangzhou, Provinz Zhejiang, 311121, China
Copyright © Hangzhou Insvision Technology Co., Ltd. Alle Rechte vorbehalten.
Copyright © Hangzhou Insvision Technology Co., Ltd. Alle Rechte vorbehalten.