

Por que a precisão declarada do white light scanner 3D não se reproduz no chão de fábrica
white light scanner 3D: O equívoco comum que leva a escolhas equivocadas em equipes de qualidade O equívoco comum que leva a escolhas equivocadas em equipes.
O equívoco comum que leva a escolhas equivocadas em equipes de qualidade
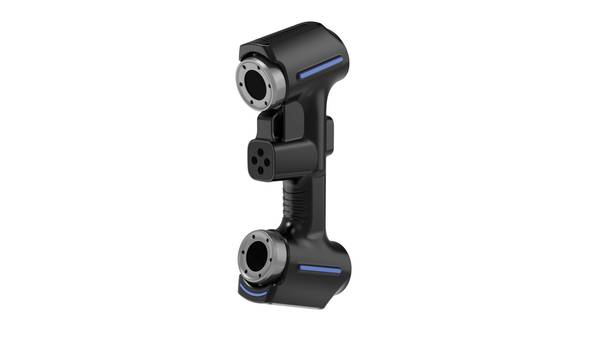
Nos últimos anos a digitalização da inspeção dimensional
Nos últimos anos, a digitalização da inspeção dimensional deixou de ser projeto piloto e virou rotina em plantas que operam sob ISO 9001, IATF 16949 ou AS9100.
Lista de validação em campo
| Área de foco | Ponto de decisão | Nota de implantação |
|---|---|---|
| Peça-alvo | Validar tamanho, superfície e tolerâncias críticas para a tarefa de escaneamento | Executar um teste completo com uma peça representativa |
| Fluxo de dados | Verificar nuvem de pontos, mapa de desvios e relatório de qualidade | Confirmar formatos de exportação e responsáveis pela revisão |
| Uso em campo | Avaliar treinamento, calibração, iluminação e espaço de trabalho | Registrar o teste como referência para aplicações repetidas |
Ainda assim, um padrão de compra persiste: filtrar fornecedores de white light scanner 3D pela precisão volumétrica declarada em folha de dados, como se um único número resumisse a capacidade do equipamento.
O raciocínio parece lógico — “precisão de scanner 3D industrial” vira critério de corte —, mas colapsa diante do chão de fábrica.
Perguntas frequentes
O que as equipes devem verificar em Nos últimos anos a digitalização da inspeção dimensional?
Nos últimos anos, a digitalização da inspeção dimensional deixou de ser projeto piloto e virou rotina em plantas que operam sob ISO 9001, IATF 16949 ou AS9100.
O que as equipes devem verificar em Para um responsável pela qualidade ignorar essas condições?
Para um responsável pela qualidade, ignorar essas condições de operação de scanner 3D significa assinar um relatório com repetibilidade que não se sustenta no chão de fábrica.
O que as equipes devem verificar em Por fim calibração rastreável?
Por fim, calibração rastreável.
Um gestor de qualidade em montadora automotiva, por exemplo, não mede apenas uma peça isolada em sala climatizada. Ele lida com vibração de linha, variação térmica, superfícies com brilho ou textura, acessos restritos e a necessidade de repetibilidade entre turnos.
Em manutenção aeroespacial, o desafio é capturar geometria real de componentes já desgastados, muitas vezes sem modelo CAD. Em dispositivos médicos, a rastreabilidade do laudo importa tanto quanto o desvio dimensional. Em energia, o objeto pode estar fixo, sujo ou inacessível por um dos lados.
Quando o valor nominal de precisão domina a decisão, critérios como faixa de profundidade de campo, área de varredura efetiva, robustez ao ambiente e fluxo de validação de amostras ficam de fora. O resultado é previsível: equipamento aprovado no papel, reprovado na rotina.
A escolha de equipamento de medição 3D exige, antes do número, uma análise das condições de contorno reais — e é exatamente esse o ponto que as equipes de qualidade mais experientes começam a colocar na mesa.
Por que a precisão de laboratório não se reproduz em cenários reais de fábrica
Você já tentou validar um white light scanner 3D com base apenas na ficha técnica e, ao colocá-lo na linha, viu o desvio aumentar sem explicação aparente? O problema raramente está no equipamento. Está nas condições de contorno que nenhum datasheet descreve.
Em laboratório, a iluminação é controlada, a peça está limpa, a temperatura é estável e o scanner opera sobre uma mesa antivibração. Em uma linha de montagem automotiva, a realidade é outra: luz natural entrando por claraboias, refletores de LED piscando, peças com óleo residual ou acabamento brilhante.
Em oficinas de manutenção aeroespacial, a peça pode ter revestimento poroso, cantos vivos desgastados e estar posicionada próxima a equipamentos que geram vibração contínua.
Essas variáveis afetam diretamente a medição 3D em fábrica. Superfícies espelhadas devolvem reflexos que confundem o sensor. Cantos vivos perdem definição. Vibrações de baixa frequência introduzem ruído que parece erro de varredura, mas é movimento relativo entre peça e equipamento.
O tempo de preparo também pesa: ajustar suportes, aplicar pó fosco em áreas brilhantes e estabilizar a peça pode consumir mais tempo que a própria digitalização.
Para um responsável pela qualidade ignorar essas condições
Para um responsável pela qualidade, ignorar essas condições de operação de scanner 3D significa assinar um relatório com repetibilidade que não se sustenta no chão de fábrica. O que funciona em bancada precisa ser validado em amostra real, sob as mesmas condições de iluminação, acabamento e vibração da produção.
É essa validação de contorno — e não apenas a acurácia nominal — que determina se o sistema INSVISION entrega dados confiáveis para inspeção dimensional ou se vira mais uma ferramenta subutilizada.
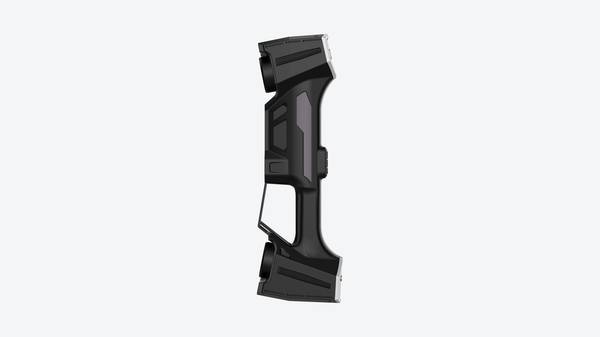
Validação prática: o que toda equipe de qualidade deve exigir antes da compra
A compra de um white light scanner 3D costuma começar com uma demonstração em condições ideais. Em bancada limpa, com peça de referência e iluminação controlada, qualquer equipamento parece suficiente.
O problema aparece depois, quando o scanner entra no chão de fábrica, com vibração, variação térmica e operadores em turnos distintos. É exatamente por isso que a validação prática precisa ir além da ficha técnica. Um líder de qualidade experiente não aceita assertividade genérica como evidência.
Ele exige dados gerados com as próprias peças da linha, nas mesmas condições em que o equipamento vai operar. Afirmações de desempenho sem vínculo com o processo real dizem pouco sobre o retorno do investimento.
Antes de aprovar um white light scanner 3D, a equipe de qualidade deve conduzir uma bateria de testes em campo, com critérios claros e saídas rastreáveis. A INSVISION, como fornecedora de scanners industriais 3D, reconhece que essa etapa é o que separa uma aquisição acertada de um ativo subutilizado.
O foco aqui é o que cobrar antes de fechar o pedido.
O primeiro teste inegociável é com amostras reais da própria linha de produção. Peças com geometria complexa, superfícies com acabamento variado, regiões de difícil acesso e tolerâncias apertadas. Não serve peça de demonstração do fornecedor.
A amostra precisa conter os desafios que o time de qualidade enfrenta diariamente — furos profundos, paredes finas, áreas brilhantes ou escuras. Se o white light scanner 3D não consegue digitalizar com densidade de nuvem suficiente essas superfícies, a aquisição falha antes de entrar em operação.
Durante o teste, é essencial comparar os desvios obtidos com o método atual de medição, seja máquina de medir por coordenadas, braço articulado ou gabarito.
O objetivo não é substituir tudo de imediato, mas validar que o scanner entrega dados utilizáveis para as análises que importam: GD&T, comparação com CAD, mapas de cor e relatórios de não conformidade.
O segundo ponto é repetibilidade em diferentes turnos e condições ambientais. Um scanner configurado pela manhã, com temperatura estável, pode apresentar deriva significativa à tarde ou no turno noturno.
A validação prática exige executar o mesmo roteiro de medição em pelo menos três momentos distintos, com operadores diferentes. Se o resultado varia além do aceitável sem que haja alteração na peça, o problema é do equipamento ou do procedimento — e isso precisa aparecer antes da compra.
Condições de iluminação ambiente, vibração de máquinas próximas e movimentação de empilhadeiras afetam a estabilidade de leitura de scanners ópticos. Testar em produção real, não em sala isolada, revela essas limitações. A repetibilidade não é apenas sobre precisão nominal;
é sobre confiança de que o dado gerado às 7h e às 19h sustenta a mesma decisão de qualidade.
O terceiro critério é compatibilidade com o ecossistema de software já existente. Muitas plantas industriais operam com sistemas de gestão da qualidade consolidados, fluxos de aprovação de PPAP, relatórios de capabilidade e softwares de metrologia dedicados.
Um white light scanner 3D que gera nuvens de pontos em formato proprietário, difíceis de importar no software de análise atual, cria retrabalho e fricção. Antes da compra, a equipe de qualidade deve pedir uma exportação real de dados — nuvem, malha, relatório de desvios — e abrir esses arquivos nos sistemas que já usa.
Se o fluxo exigir conversões manuais ou scripts adicionais, o custo operacional sobe silenciosamente. A INSVISION orienta que essa integração seja testada com dados da própria peça do cliente, não com arquivos genéricos.
A validação de scanner 3D inclui verificar se o dado chega ao SGQ no formato certo, com rastreabilidade de lote, operador e data.
Por fim calibração rastreável
Por fim, calibração rastreável. Todo equipamento de medição deve ter certificado de calibração emitido por laboratório competente, com padrões rastreáveis a organismos reconhecidos. Sem isso, os resultados do controle de qualidade 3D industrial não sustentam auditoria de cliente ou certificação de sistema.
A equipe de qualidade deve exigir evidência de calibração recente, procedimento de verificação intermediária e clareza sobre como o scanner mantém a exatidão ao longo do tempo. A frequência de calibração, o custo envolvido e o tempo de indisponibilidade do equipamento são fatores que afetam o orçamento total.
Um scanner que precisa voltar ao fabricante a cada seis meses, com frete internacional e parada de duas semanas, tem custo oculto relevante. Perguntar sobre verificação local, padrões de referência e suporte técnico para calibração intermediária evita surpresas.
A validação prática, conduzida com amostras reais, em turnos diferentes, com dados abertos nos sistemas atuais e calibração rastreável, reduz o risco de investimento de forma concreta. Não elimina todas as incertezas, mas transforma a decisão de compra em um processo baseado em evidências.
Para o líder de qualidade, é essa postura que sustenta a escolha de um white light scanner 3D diante da diretoria e garante que o equipamento entre em operação sem atropelos.
A INSVISION entende que o fornecedor sério não foge desses testes — ele os incentiva, porque sabe que o equipamento aprovado em campo é o que permanece em uso por anos.
Como a linha de white light scanner 3D da INSVISION se alinha a critérios de validação robustos
O ponto central é este: validação de equipamento de medição não se resolve com folha de especificação. Resolve-se com evidência de que o sistema funciona nas condições reais da sua fábrica — e é aí que a linha de white light scanner 3D da INSVISION precisa ser avaliada.
Três critérios importam quando a equipe de qualidade analisa um INSVISION scanner 3D. Primeiro, adaptação a superfícies. Peças usinadas, fundidas, estampadas ou com acabamento misto respondem de forma diferente à projeção de luz estruturada.
O equipamento deve manter estabilidade de captura mesmo com variação de refletividade e sob iluminação de chão de fábrica, sem exigir sala escura para cada medição.
Segundo, rastreabilidade dos dados. O scanner 3D para qualidade industrial precisa gerar nuvens de pontos e malhas que conversem com softwares de metrologia já usados em mercados globais. Sem isso, o dado medido não vira relatório de inspeção com histórico confiável para auditoria.
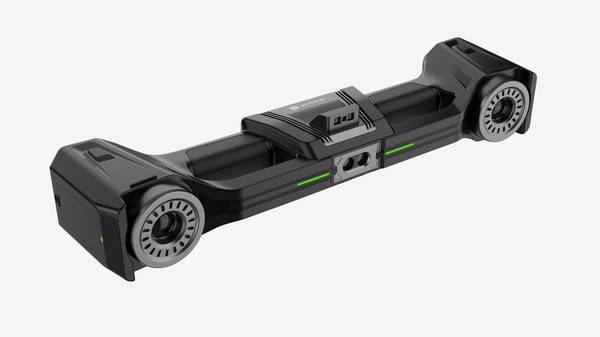
Terceiro validação com amostras do cliente
Terceiro, validação com amostras do cliente. Antes da implantação, vale testar o sistema com peças reais do seu processo — não com blocos-padrão genéricos. Isso reduz o risco de compra e antecipa limitações que só aparecem no uso diário.
Quais cenários industriais se beneficiam mais dessa abordagem de avaliação
A resposta curta: qualquer operação onde a liberação dimensional depende de evidência metrológica confiável, não de uma folha de especificações otimista.
Quando a escolha de um white light scanner 3D é validada contra peças reais do seu processo, o retorno aparece primeiro em cenários com tolerâncias apertadas, geometria complexa e custo alto de não conformidade.
Inspeção de moldes e ferramentais é o caso clássico. Um molde de injeção com raios de concordância pequenos, paredes finas e regiões de encaixe exige nuvens de pontos densas para comparar o ferramental usinado contra o CAD nominal.
A validação prática mostra se o equipamento consegue capturar cantos vivos e fundos de cavidade sem perder resolução. Em componentes automotivos como peças de suspensão e estruturas de segurança, o que está em jogo não é só dimensional — é rastreabilidade e consistência entre lotes.
A escolha baseada em validação com amostras reais confirma se o scanner entrega repetibilidade suficiente para apoiar decisões de contenção de linha.
No setor de energia, rolos de laminação e componentes de compressores trazem outro desafio: superfícies grandes, desgaste em serviço e necessidade de referenciar dados de desgaste ao longo do tempo.
A avaliação personalizada verifica se o white light scanner 3D mantém estabilidade em ciclos longos de medição e se o volume de trabalho cobre a área útil da peça. Dispositivos médicos com geometrias complexas, por sua vez, exigem documentação de inspeção que sobreviva a auditorias regulatórias.
Aqui, a validação prática precisa demonstrar que os relatórios gerados são revisáveis e rastreáveis.
Cada aplicação tem requisitos específicos de precisão, alcance e formato de saída. A vantagem de validar com peças do próprio processo é que o equipamento deixa de ser avaliado por números abstratos e passa a ser testado contra as condições reais de fixação, acabamento superficial e tolerância que sua operação exige.
Essa abordagem evita surpresas na implantação e garante que o investimento esteja alinhado às necessidades do processo.
Conclusão evite riscos ao priorizar validação de campo
Conclusão: evite riscos ao priorizar validação de campo sobre especificações isoladas
Existe uma crença comum de que, ao comparar equipamentos de medição óptica, basta olhar para a folha de especificações e escolher o menor valor de precisão declarado. Na prática industrial, essa abordagem tem levado muitas equipes de qualidade a decisões equivocadas.
Um white light scanner 3D pode apresentar excelente desempenho nominal em laboratório e, ainda assim, entregar resultados inconsistentes quando exposto a vibrações de chão de fábrica, variações térmicas, superfícies com refletividade heterogênea ou geometrias com reentrâncias profundas.
O dado de catálogo é um ponto de partida, nunca um atestado de desempenho no seu processo.
Por isso, a recomendação central deste artigo é direta: antes de aprovar qualquer investimento em equipamento de medição, conduza uma validação com amostras reais do seu portfólio.
Leve peças que já passaram por inspeção dimensional, preferencialmente com relatórios rastreáveis, e compare os desvios obtidos pelo scanner com os valores de referência. Observe não apenas a média dos desvios, mas a repetibilidade entre múltiplas aquisições e a estabilidade ao longo de um turno de trabalho.
Esses fatores, frequentemente negligenciados, determinam se a garantia de qualidade 3D será sustentável no dia a dia ou se o sistema se tornará mais uma ferramenta subutilizada.
As condições de contorno também merecem atenção especial. Temperatura ambiente, iluminação incidente, fixação da peça, distância de trabalho e preparação superficial afetam diretamente a qualidade da nuvem de pontos.
Equipamentos como os scanners industriais da INSVISION são projetados para operar em ambientes desafiadores, mas nenhum sistema óptico elimina completamente a influência do ambiente. Durante a validação, simule as condições reais de uso: se a medição ocorrerá próxima a uma prensa, faça o teste com a prensa em operação.
Se as peças chegam com resíduo de usinagem, valide antes e depois da limpeza. São detalhes aparentemente simples que separam um projeto de medição bem-sucedido de um ciclo interminável de ajustes e retrabalho.
Para equipes que buscam alinhamento com manufatura enxuta e Indústria 4.0, essa postura de validação de campo é ainda mais crítica.
Dados de medição não confiáveis geram desperdícios silenciosos: retrabalho, ajustes desnecessários de máquina, disputas com clientes sobre critérios de aceitação e, no limite, recall de lotes.
O investimento em um white light scanner 3D só se justifica quando os dados gerados são robustos o suficiente para orientar decisões de engenharia e produção sem retrabalho analítico.
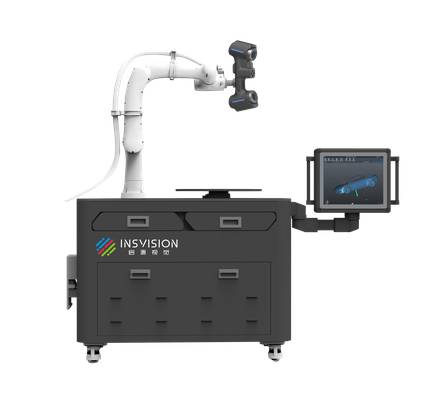
A orientação prática para encerrar: reveja seus processos atuais de medição e identifique onde as incertezas se acumulam.
Se houver dependência excessiva de gabaritos dedicados, gargalos na inspeção de primeiras peças ou dificuldade em documentar desvios de forma auditável, vale a pena iniciar um projeto piloto com amostras próprias.
Compare o desempenho do scanner com seu fluxo atual, documente as diferenças e só então avalie a expansão para outras linhas ou produtos. A decisão de compra deve ser consequência de evidências coletadas no seu chão de fábrica, não de comparações superficiais entre folhas de dados.
Hangzhou Insvision Technology Co., Ltd.
Endereço: Edificio 1, no 1399, Rua Liangmu, Distrito de Yuhang, Hangzhou, Provincia de Zhejiang, 311121, China
Copyright © Hangzhou Insvision Technology Co., Ltd. Todos os direitos reservados.
Copyright © Hangzhou Insvision Technology Co., Ltd. Todos os direitos reservados.