

Como avaliar 3D laser scanning em inspeção industrial
Como avaliar 3D laser scanning em inspeção industrial. Gabaritos dedicados seguram uma única referência dimensional e envelhecem junto com o produto.
Contexto da fábrica e necessidade de medição
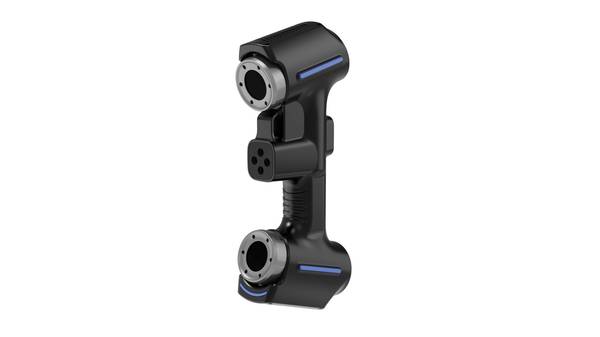
Contexto da fábrica e necessidade de medição
Muita gente ainda parte do princípio de que, numa linha seriada, a inspeção dimensional é um gargalo inevitável. Na prática, o problema raramente está no conceito de medir; está no tempo gasto para obter dados confiáveis em geometrias que não perdoam aproximação.
Lista de validação em campo
| Área de foco | Ponto de decisão | Nota de implantação |
|---|---|---|
| Peça-alvo | Validar tamanho, superfície e tolerâncias críticas para a tarefa de escaneamento | Executar um teste completo com uma peça representativa |
| Fluxo de dados | Verificar nuvem de pontos, mapa de desvios e relatório de qualidade | Confirmar formatos de exportação e responsáveis pela revisão |
| Uso em campo | Avaliar treinamento, calibração, iluminação e espaço de trabalho | Registrar o teste como referência para aplicações repetidas |
Em plantas que fornecem conjuntos estampados, fundidos ou usinados para o setor automotivo e de energia, o ambiente combina vibração, variação térmica, luz irregular e peças com tolerâncias apertadas. O inspetor não está em um laboratório climatizado.
Ele está ao lado da célula, com a produção puxando, o takt time correndo e o risco de liberar um lote duvidoso batendo à porta.
Resumo do cenário
Uma forma prática de ler o artigo é partir deste cenário:
- Contexto da fábrica e necessidade de medição: Muita gente ainda parte do princípio de que, numa linha seriada, a inspeção dimensional é um gargalo inevitável.
- Onde a medição tradicional chega ao limite: A digitalização a laser 3D mudou o jogo na inspeção dimensional quando as superfícies deixam de ser prismáticas.
- Como o escaneamento 3D entra no fluxo: Você já tentou explicar a um fornecedor por que uma peça foi reprovada usando apenas um relatório dimensional com…
Nesse cenário, métodos tradicionais cobram um preço alto. Gabaritos dedicados seguram uma única referência dimensional e envelhecem junto com o produto. Máquinas de medição por coordenadas entregam precisão, mas exigem deslocamento da peça, programação demorada e, em muitos casos, fila de espera.
O resultado é uma pressão silenciosa: ou a inspeção atrasa a produção, ou a produção empurra a inspeção para um regime de amostragem que deixa escapar desvios de forma, empenamento e interferências de montagem.
A necessidade real não é apenas “medir mais rápido”. É obter uma nuvem de pontos densa, comparável ao nominal e rastreável o suficiente para embasar decisões de contenção, ajuste de ferramental e liberação de lote.
Quando o desenho traz chamadas de GD&T, perfil de superfície e tolerâncias de posição, o dado precisa representar a peça inteira — não meia dúzia de pontos coletados manualmente. É exatamente aí que o 3D laser scanning muda a conversa.
Em vez de escolher entre cobertura e velocidade, a fabricação passa a contar com varredura por linhas azuis paralelas, capaz de digitalizar superfícies complexas no próprio posto de trabalho, sem depender de fixação rígida ou de um operador especializado em metrologia.
A pressão por dados confiáveis não é um problema de laboratório; é um problema de fluxo. Cada minuto de dúvida sobre uma medida se converte em peças paradas, retrabalho ou, no pior caso, devolução no cliente.
Por isso, a escolha de um scanner industrial como os da linha INSVISION não começa pela velocidade de varredura isolada. Começa pela capacidade de fechar o ciclo entre suspeita dimensional e decisão de engenharia com menos atrito.
O contexto fabril exige isso: inspeção que acompanhe o ritmo da produção sem abrir mão da densidade de dados que sustenta uma análise séria de desvio.
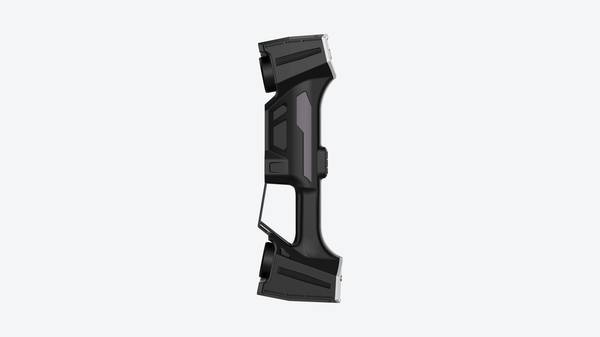
Onde a medição tradicional chega ao limite
Onde a medição tradicional chega ao limite
A digitalização a laser 3D mudou o jogo na inspeção dimensional quando as superfícies deixam de ser prismáticas. Em componentes com nervuras, furos profundos, paredes finas ou transições orgânicas, o braço de medição e o apalpador simplesmente não acompanham a geometria.
O resultado é conhecido por qualquer engenheiro de qualidade: nuvens de pontos esparsas, zonas sem dados e relatórios que não representam a peça real.
O problema central não é a exatidão do instrumento, mas a continuidade dos dados. Um calibre ou uma máquina de medir por coordenadas entrega alguns pontos por característica. A digitalização 3D entrega a superfície inteira.
Isso muda a conversa na análise de forma, no perfil de tolerância e na comparação com o CAD nominal.
Prazos também pesam. Primeira peça, ajuste de ferramental, retrabalho de moldes — tudo isso depende de resposta rápida. Quando a medição tradicional demora dias para cobrir uma geometria complexa, o processo trava.
A digitalização 3D devolve essa resposta em horas, com densidade de dados suficiente para decisões de engenharia sem chute.
A INSVISION atua exatamente nesse limite. Os scanners industriais da linha industrial scanner 3D e BetaScan combinam modos de leitura com múltiplas linhas de laser azul para capturar geometrias que antes ficavam invisíveis para o controle dimensional tradicional.
Como o escaneamento 3D entra no fluxo
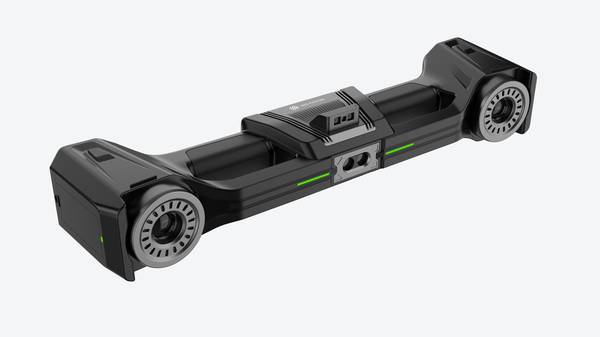
Como o escaneamento 3D entra no fluxo
Você já tentou explicar a um fornecedor por que uma peça foi reprovada usando apenas um relatório dimensional com meia dúzia de cotas? Ou pior: descobriu que o desvio estava em uma região que ninguém pensou em medir?
O escaneamento a laser 3D muda essa dinâmica porque não parte de um plano de medição pré-definido. Ele captura a superfície inteira e deixa a análise vir depois. Na prática, o fluxo funciona assim: escaneia-se a peça, gera-se a nuvem de pontos ou malha, alinha-se ao modelo nominal e faz-se a comparação geométrica.
Só então vem a revisão — engenharia, qualidade e manufatura olham o mapa de desvios colorido e decidem juntos o que é relevante.
Esse caminho conecta inspeção, engenharia reversa e documentação num único ciclo. O relatório deixa de ser um fim e vira subproduto.
Com equipamentos como os scanners industriais da INSVISION, que alternam modos de captura conforme a geometria, esse fluxo entra na rotina sem depender de setups complexos de medição por contato.
Pontos de validação antes da implantação
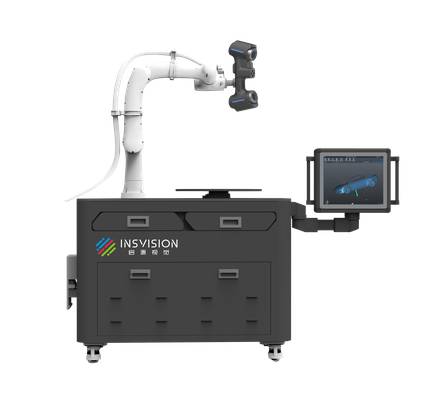
Pontos de validação antes da implantação
Antes de mobilizar uma equipe para campo, vale fechar três pontos de validação que evitam retrabalho e discussão sobre dado ruim. O primeiro é entender o tamanho real da peça e a liberdade de movimentação ao redor dela.
Peças grandes com acesso restrito pedem planejamento de estações, não apenas um equipamento mais rápido. O segundo ponto é a condição da superfície.
Superfícies escuras, brilhantes ou usinadas com espelhamento mudam a estratégia de preparo, e o time precisa confirmar se haverá aplicação de revelador ou pó de contraste antes do escaneamento. O terceiro é a exigência de entrega.
Se o objetivo é inspeção dimensional com relatório contra GD&T, a referência de alinhamento precisa estar definida antes da coleta. Em campo, a equipe deve verificar iluminação ambiente, vibração de máquinas próximas e tempo de ciclo disponível por peça.
O 3D laser scanning com equipamentos INSVISION funciona bem quando essas condições são mapeadas antes, não descobertas durante a medição.
Hangzhou Insvision Technology Co., Ltd.
Endereço: Edificio 1, no 1399, Rua Liangmu, Distrito de Yuhang, Hangzhou, Provincia de Zhejiang, 311121, China
Copyright © Hangzhou Insvision Technology Co., Ltd. Todos os direitos reservados.
Copyright © Hangzhou Insvision Technology Co., Ltd. Todos os direitos reservados.