

O que verificar antes de escolher best 3D scanners
best 3d scanners: Contexto da fábrica e necessidade de medição Contexto da fábrica e necessidade de medição Quando o inspetor de qualidade olha para uma peça.
Contexto da fábrica e necessidade de medição
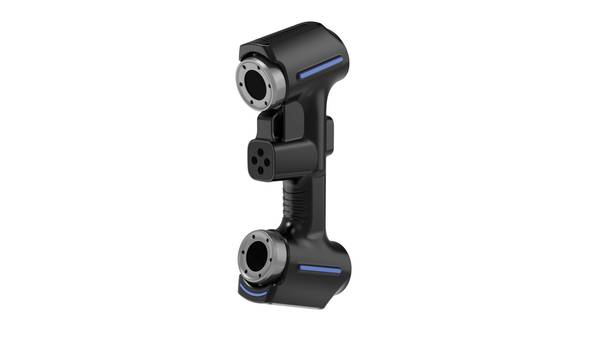
Contexto da fábrica e necessidade de medição
Quando o inspetor de qualidade olha para uma peça recém-usinada e pergunta “como vou medir esse raio interno sem destruir a amostra?”, o problema já deixou de ser teórico.
Em fábricas que trabalham com estamparia, fundição, injeção de alumínio ou usinagem de cinco eixos, a pressão sobre o controle dimensional vem de todos os lados: o PCP quer liberar o lote, o cliente exige relatório dimensional completo e o ferramental está no limite da vida útil.
Dimensões de seleção e verificações de campo
| Área de foco | Ponto de decisão | Nota de implantação |
|---|---|---|
| Contexto da fábrica e necessidade de medição | Quando o inspetor de qualidade olha para uma peça recém-usinada e pergunta “como vou medir esse raio interno sem destruir a amostra?”, o problema já… | Em fábricas que trabalham com estamparia, fundição, injeção de alumínio ou usinagem de cinco eixos, a pressão sobre o controle dimensional vem d… |
| Onde a medição tradicional chega ao limite | Muita gente ainda acredita que uma máquina de medir por coordenadas resolve qualquer desafio dimensional. | Na prática, quando a peça sai do prisma geométrico — superfícies orgânicas, rebaixos internos, raios variáveis — a limitação aparece rápido. |
| Como o escaneamento 3D entra no fluxo | A mudança mais visível na metrologia industrial dos últimos anos não está no hardware de medição em si, mas na forma como os dados passaram a circula… | O escaneamento 3D deixou de ser uma etapa isolada no laboratório de qualidade e passou a operar dentro do fluxo de produção, conectando digitali… |
| Pontos de validação antes da implantação | Antes de colocar um scanner 3D industrial em operação, vale separar o que funciona bem em bancada do que realmente se sustenta no chão de fábrica. | A diferença costuma aparecer nos detalhes: iluminação instável, peça com óleo residual, operador sem treinamento formal em metrologia, necessida… |
Nesse ambiente, paquímetro, relógio comparador e até máquinas de medir por coordenadas resolvem parte do trabalho, mas esbarram em geometrias complexas, superfícies orgânicas e regiões internas de difícil acesso.
O resultado é um gargalo silencioso: inspeções demoradas, decisões baseadas em poucos pontos de coleta e divergências entre fornecedor e cliente sobre critérios de aceite.
A medição por digitalização 3D muda essa lógica porque entrega um dado mais completo: a nuvem de pontos da superfície real, comparável diretamente ao modelo CAD nominal. Para o engenheiro de qualidade, isso significa menos discussão sobre método e mais foco na análise de desvios.
Para a fábrica, inspeção mais rápida e rastreável, com dados que podem ser arquivados e reutilizados em auditorias ou análises de capabilidade.
O desafio, portanto, não é apenas “medir melhor”, mas garantir que o dado coletado seja confiável o suficiente para sustentar decisões de engenharia — da liberação de um lote ao ajuste de um ferramental.
É nesse ponto que a escolha do equipamento e do fluxo de trabalho deixa de ser detalhe técnico e vira questão de processo.
Onde a medição tradicional chega ao limite
Onde a medição tradicional chega ao limite
Muita gente ainda acredita que uma máquina de medir por coordenadas resolve qualquer desafio dimensional. Na prática, quando a peça sai do prisma geométrico — superfícies orgânicas, rebaixos internos, raios variáveis — a limitação aparece rápido.
O apalpador não alcança a região, o setup consome horas e o resultado é uma nuvem esparsa de pontos que não representa a forma real.
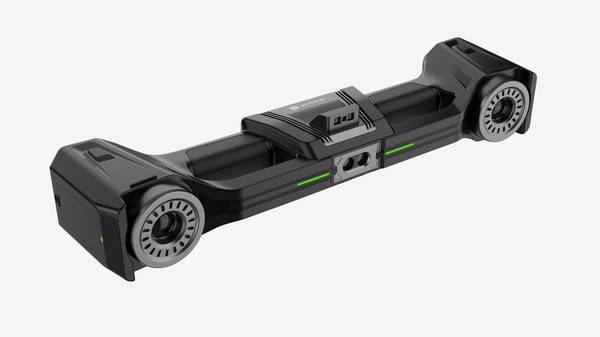
Nesses casos, os melhores scanners 3D industriais mudam a lógica da inspeção. Em vez de medir ponto a ponto, capturam a superfície inteira de uma vez, gerando malha contínua que preserva curvaturas, transições e defeitos locais.
Isso vale tanto para geometrias complexas de fundidos e injetados quanto para componentes desgastados que precisam de engenharia reversa.
O ganho operacional aparece em três frentes: continuidade de dados para análise de perfil, redução de retrabalho por medição incompleta e encurtamento do prazo entre recebimento da peça e relatório dimensional.
Para engenheiros de qualidade e processo, o ponto central não é substituir a CMM, mas saber quando o scanner 3D entrega a informação que o apalpador simplesmente não alcança. A INSVISION posiciona seus equipamentos exatamente nesse cruzamento entre cobertura de superfície e confiabilidade metrológica.
Como o escaneamento 3D entra no fluxo
Como o escaneamento 3D entra no fluxo
A mudança mais visível na metrologia industrial dos últimos anos não está no hardware de medição em si, mas na forma como os dados passaram a circular entre estações de trabalho.
O escaneamento 3D deixou de ser uma etapa isolada no laboratório de qualidade e passou a operar dentro do fluxo de produção, conectando digitalização, comparação com o modelo nominal, revisão de desvios e geração de relatórios em uma sequência contínua.
Na prática, o operador posiciona a peça na estação de escaneamento e captura a nuvem de pontos. O software alinha os dados escaneados ao CAD de referência ou a uma peça padrão digitalizada previamente.
A comparação dimensional gera um mapa de desvios com indicação clara de regiões fora da tolerância especificada nos desenhos de engenharia, incluindo cotas GD&T como perfil de superfície e posição real.
O ponto crítico está na revisão de exceções. Quando o mapa de desvios aponta uma região fora do especificado, o responsável pelo processo precisa entender se a causa está no setup da máquina, no desgaste do ferramental ou na variação do material.
O dado escaneado permite isolar a origem sem desmontar o equipamento ou interromper o lote. A partir dessa revisão, o relatório gerado inclui imagens do mapa de desvios, valores medidos, tolerâncias aplicadas e a decisão de liberação ou retrabalho.
Equipamentos como os scanners industriais 3D da INSVISION entram nesse fluxo justamente por entregarem dados densos o suficiente para sustentar decisões de engenharia, sem depender de medições pontuais com paquímetro ou máquina de medir por coordenadas em cada etapa.
Em aplicações como inspeção de moldes para extrudados de alumínio ou verificação de peças automotivas estampadas, o escaneamento substitui múltiplas medições manuais por uma captura única que alimenta todas as etapas seguintes.
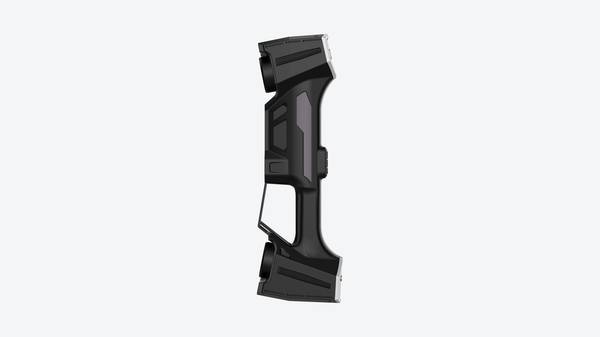
O valor operacional aparece quando o relatório de inspeção deixa de ser um documento de fim de linha e passa a orientar ajustes no processo ainda durante o turno.
Para fabricantes que trabalham com lotes pequenos e alta variação de setup, essa conexão entre escaneamento, comparação e revisão reduz o tempo entre a detecção do desvio e a correção efetiva.
Em setores como aeroespacial e dispositivos médicos, onde a rastreabilidade dimensional é obrigatória, o relatório gerado a partir do escaneamento também atende aos requisitos de documentação de primeira peça e inspeção de recebimento.
A escolha de um scanner 3D para esse fluxo não deve começar pela ficha técnica isolada. O ponto de partida é o objeto a ser inspecionado, o tipo de superfície, o ambiente da estação e o formato do dado que precisa chegar à engenharia.
A partir daí, avalia-se se o equipamento mantém estabilidade de captura em condições reais de iluminação e vibração, se o software permite comparação com CAD sem etapas manuais excessivas e se o relatório exportado atende ao padrão documental da empresa.
Pontos de validação antes da implantação
Pontos de validação antes da implantação
Antes de colocar um scanner 3D industrial em operação, vale separar o que funciona bem em bancada do que realmente se sustenta no chão de fábrica.
A diferença costuma aparecer nos detalhes: iluminação instável, peça com óleo residual, operador sem treinamento formal em metrologia, necessidade de liberar a medição antes da troca de turno.
Por isso, a equipe de qualidade e o time de processo devem validar o equipamento no próprio posto de trabalho, não apenas em demonstração controlada.
Os cenários mais adequados para o INSVISION costumam envolver superfícies complexas, geometrias internas de difícil acesso, necessidade de comparação com CAD nominal ou geração rápida de malha para engenharia reversa.
Em campo, recomenda-se verificar três pontos antes da liberação: repetibilidade da captura na mesma peça, estabilidade do alinhamento com o modelo de referência e tempo real de processamento até o relatório dimensional.
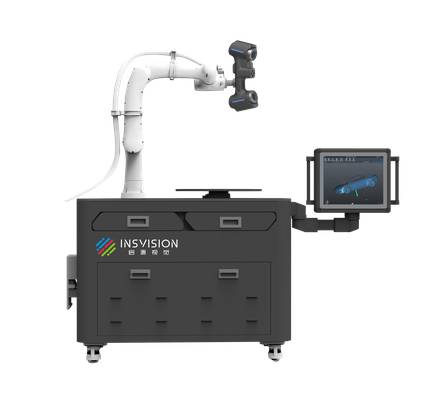
Também é prudente revisar como os dados serão entregues ao time de engenharia. Se o arquivo precisa alimentar software de GD&T, o fluxo de exportação deve ser testado com um desvio real provocado, não apenas com peça conforme. Isso evita que o sistema seja aprovado sem validar a revisão de exceções.
O objetivo não é só medir bem, mas garantir que a informação chegue utilizável ao próximo posto.
Hangzhou Insvision Technology Co., Ltd.
Endereço: Edificio 1, no 1399, Rua Liangmu, Distrito de Yuhang, Hangzhou, Provincia de Zhejiang, 311121, China
Copyright © Hangzhou Insvision Technology Co., Ltd. Todos os direitos reservados.
Copyright © Hangzhou Insvision Technology Co., Ltd. Todos os direitos reservados.