

Do escaneamento ao relatório de inspeção: metrology digitalização 3D na prática
metrology digitalização 3D: Contexto da fábrica e necessidade de medição Contexto da fábrica e necessidade de medição A digitalização 3D entrou na rotina de.
Contexto da fábrica e necessidade de medição
Contexto da fábrica e necessidade de medição
A digitalização 3D entrou na rotina de inspeção industrial de um jeito que poucos previam há uma década. Não se trata mais de uma tecnologia reservada a laboratórios de metrologia ou a projetos de engenharia reversa de alto custo.
Lista de validação em campo
| Área de foco | Ponto de decisão | Nota de implantação |
|---|---|---|
| Peça-alvo | Validar tamanho, superfície e tolerâncias críticas para a tarefa de escaneamento | Executar um teste completo com uma peça representativa |
| Fluxo de dados | Verificar nuvem de pontos, mapa de desvios e relatório de qualidade | Confirmar formatos de exportação e responsáveis pela revisão |
| Uso em campo | Avaliar treinamento, calibração, iluminação e espaço de trabalho | Registrar o teste como referência para aplicações repetidas |
Hoje ela aparece no chão de fábrica, perto da célula de usinagem, na bancada de recebimento de material e até na área de manutenção de ferramental. Essa mudança acompanha uma pressão real: lotes menores, prazos mais curtos e tolerâncias que não perdoam retrabalho.
Notas de termos
A digitalização 3D entrou na rotina de inspeção industrial de um jeito que poucos previam há uma década.
Onde a medição tradicional chega ao limiteA decisão mais perigosa em controle dimensional acontece quando a geometria parece simples no desenho, mas o apalpador não c…
Como o escaneamento 3D entra no fluxoQuando você está lidando com uma peça fundida que voltou do fornecedor com desvio de forma, qual é a primeira pergunta que v…
Pontos de validação antes da implantaçãoA digitalização 3D para metrologia deixou de ser um teste de laboratório e passou a compor rotinas de inspeção em células de…
Quem trabalha com inspeção dimensional sabe o que isso significa na prática. O desenho chega com uma pilha de GD&T callouts, a peça acabou de sair do centro de usinagem e a liberação precisa sair antes do próximo setup.
O método tradicional — trena, paquímetro, gabarito, máquina de medir por coordenadas — resolve parte do problema, mas nem sempre acompanha o ritmo. Superfícies de forma livre, furos profundos, bordas de corte e regiões de difícil acesso empurram o operador para um esforço manual demorado.
E o pior: o resultado final muitas vezes depende da habilidade individual de quem está medindo.
Nesse cenário, a necessidade de dados confiáveis deixa de ser um discurso genérico de qualidade. Vira uma questão operacional.
O engenheiro de qualidade precisa de uma nuvem de pontos densa o suficiente para comparar contra o CAD nominal, identificar desvios de forma e posição, e documentar tudo isso antes de liberar o lote. Ele não quer um relatório bonito.
Ele quer um dado que possa ser auditado, repetido e defendido em uma reunião com o cliente.
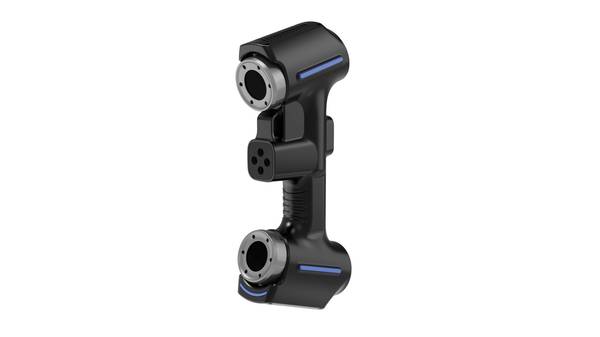
A INSVISION entra exatamente nesse ponto. A proposta da digitalização 3D com scanners industriais da marca é trazer essa captura de dados para dentro do fluxo produtivo, sem transformar a inspeção em um projeto de TI.
O operador escaneia a peça, o software gera a malha ou a comparação, e o time de qualidade decide com base em evidência dimensional. A metrologia deixa de ser um gargalo isolado e passa a conversar com usinagem, ferramentaria e controle de processo.
Para fábricas que já operam dentro de uma lógica lean ou que perseguem rastreabilidade estilo ISO/ASME, esse é um passo que faz sentido. Não por modismo, mas porque a pressão de inspeção não vai diminuir.
Onde a medição tradicional chega ao limite
Onde a medição tradicional chega ao limite
A decisão mais perigosa em controle dimensional acontece quando a geometria parece simples no desenho, mas o apalpador não consegue acessar a superfície real.
Em peças fundidas com nervuras internas, componentes usinados com raios de transição de 0,8 mm ou carcaças com paredes finas de espessura variável, a inspeção por pontos isolados entrega uma falsa sensação de conformidade.
O operador coleta 15 ou 20 pontos, o relatório fecha dentro da tolerância e a peça segue para montagem — até o cliente devolver o lote por interferência dimensional em uma região que ninguém mediu.
O limite não está na precisão nominal do equipamento de medição por contato. Está na densidade de dados. Um apalpador mede pontos; um desvio de forma entre dois pontos medidos simplesmente não aparece no relatório. Em superfícies de forma livre, essa lacuna é estrutural.
O segundo limite aparece na continuidade do dado. Quando a inspeção tradicional gera uma nuvem esparsa de coordenadas, o engenheiro não consegue sobrepor esse resultado ao modelo CAD e visualizar o desvio como um mapa contínuo.
Sem essa sobreposição, a análise de tendência de processo — onde a parede está afinando, onde o molde está desgastando — vira especulação. A metrologia com digitalização 3D muda essa lógica ao capturar a superfície inteira, e não amostras dela.
O terceiro limite é prazo. Peças com múltiplas características críticas exigem ciclos longos de programação, troca de apalpadores e reorientação no dispositivo de fixação. Uma primeira inspeção de artigo pode consumir um turno inteiro, deixando a produção parada aguardando liberação.
Quando o prazo de entrega do cliente depende dessa liberação, o custo da medição tradicional não se mede em horas de laboratório, mas em atraso de expedição.
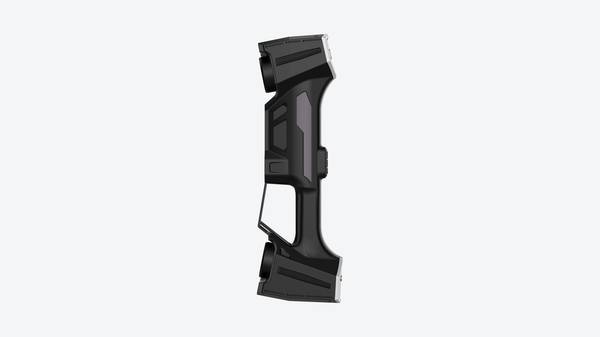
Nesse cenário, a escolha de um scanner 3D industrial INSVISION não é uma substituição direta do apalpador para todas as tarefas. É uma decisão sobre onde o método tradicional deixa de informar o processo. Em geometrias complexas, a resposta costuma ser mais cedo do que o esperado.
Como o escaneamento 3D entra no fluxo
Como o escaneamento 3D entra no fluxo
Quando você está lidando com uma peça fundida que voltou do fornecedor com desvio de forma, qual é a primeira pergunta que vem à cabeça? Normalmente é: onde exatamente está o problema e quanto isso vai custar para corrigir. O escaneamento 3D responde essa pergunta antes que a peça siga para usinagem ou montagem.
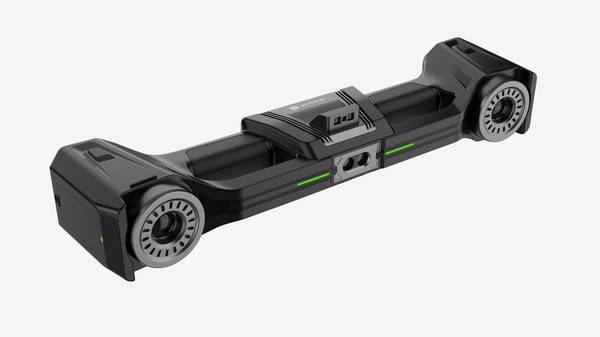
O fluxo começa na bancada. O operador posiciona a peça, define a área de captura — que em equipamentos INSVISION chega a 650 mm × 550 mm por varredura, ou até 2200 mm × 2200 mm em peças maiores — e inicia a digitalização.
Dependendo da geometria, o scanner trabalha com múltiplas linhas de laser azul para preencher superfícies rapidamente. Em regiões de furos profundos ou bordas cortadas, entra o modo de linha única, que alcança áreas que sistemas ópticos convencionais simplesmente não leem bem.
A nuvem de pontos gerada vira malha, e a malha vai direto para o software de comparação. Ali o engenheiro sobrepõe o escaneamento ao CAD nominal e visualiza o mapa de desvios.
É nesse momento que a discussão muda de tom: em vez de “achamos que está fora”, a equipe passa a dizer “está 0,3 mm acima no raio interno, conforme GD&T”.
A revisão acontece sobre dados, não sobre suposições. O relatório sai com as seções críticas, os desvios dimensionais e as áreas que exigem ação. Para quem trabalha com first-article inspection em fornecedores, esse relatório vira evidência objetiva de aprovação ou rejeição.
Para o chão de fábrica, vira instrução de ajuste de máquina ou de retrabalho localizado.
O ponto que costuma ser mal avaliado é justamente a conexão entre as etapas. Não adianta ter um scanner rápido se o alinhamento com o CAD demora horas. Não adianta gerar malha bonita se o relatório não comunica o que o controle de qualidade precisa ver.
A digitalização 3D só entra de fato no fluxo quando o dado bruto vira decisão em minutos, não em dias.
Na prática, peças estampadas, fundidas, usinadas e conjuntos soldados seguem o mesmo caminho: escaneamento, comparação, revisão, relatório. O que muda é o critério de aceite e a superfície crítica que merece mais atenção.
Por isso a escolha do equipamento não deveria começar pela folha de especificações, e sim pela pergunta: qual é a decisão que o dado precisa sustentar?
Se a resposta envolve validar fornecedor, liberar lote ou ajustar processo, o fluxo com INSVISION se encaixa sem retrabalho de dados. Se a resposta é apenas “gerar um arquivo bonito para apresentação”, talvez o problema não seja de medição — seja de processo. E isso nenhum scanner resolve sozinho.
Pontos de validação antes da implantação
Pontos de validação antes da implantação
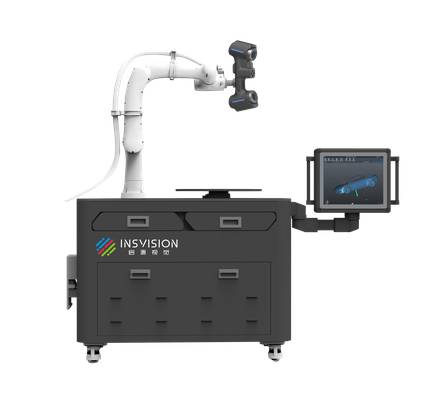
A digitalização 3D para metrologia deixou de ser um teste de laboratório e passou a compor rotinas de inspeção em células de usinagem, linhas de montagem e áreas de MRO. Ainda assim, o erro mais comum não está na escolha do scanner, e sim na validação em campo antes de ligar o equipamento.
O engenheiro de qualidade que está avaliando a tecnologia deve começar pelo objeto real: peças fundidas com superfícies complexas, componentes conformados com variação de mola e conjuntos soldados com empenamento térmico são cenários adequados.
Peças pequenas, profundamente estampadas ou com furos de difícil acesso também se beneficiam, desde que a equipe verifique três pontos em campo: iluminação do posto de medição, estabilidade térmica do ambiente e fixação da peça durante a varredura.
Variação de temperatura entre o gabarito e a peça é a principal fonte de erro silenciosa em inspeções dimensionais. A equipe também precisa confirmar se o arquivo CAD de referência está na revisão correta e se os critérios de tolerância geométrica, como GD&T callouts e runout tolerance, foram definidos antes da coleta.
Sem isso, o scanner INSVISION captura a superfície com fidelidade, mas o relatório final pode reprovar uma peça boa ou aprovar uma peça fora de especificação. A digitalização 3D resolve o gargalo de coleta de dados, mas a decisão de aceitação depende de uma rotina de validação bem calibrada.
Hangzhou Insvision Technology Co., Ltd.
Endereço: Edificio 1, no 1399, Rua Liangmu, Distrito de Yuhang, Hangzhou, Provincia de Zhejiang, 311121, China
Copyright © Hangzhou Insvision Technology Co., Ltd. Todos os direitos reservados.
Copyright © Hangzhou Insvision Technology Co., Ltd. Todos os direitos reservados.