

affordable hand held 3D scanners: critérios práticos para equipes de fabricação
affordable hand held 3d scanners: Contexto da fábrica e necessidade de medição Contexto da fábrica e necessidade de medição Por que uma linha de produção que.
Contexto da fábrica e necessidade de medição
Contexto da fábrica e necessidade de medição
Por que uma linha de produção que já opera com CMM, calibres passa/não passa e inspeção visual ainda acumula não conformidades que só aparecem no cliente final? Essa é a pergunta que costuma abrir as discussões técnicas quando falamos de medição dimensional em ambiente fabril.
A resposta raramente está na falta de instrumentos. Está na distância entre o que o instrumento consegue alcançar e o que a peça realmente exige.
Dimensões de seleção e verificações de campo
| Área de foco | Ponto de decisão | Nota de implantação |
|---|---|---|
| Contexto da fábrica e necessidade de medição | Por que uma linha de produção que já opera com CMM, calibres passa/não passa e inspeção visual ainda acumula não conformidades que só aparecem no cli… | Essa é a pergunta que costuma abrir as discussões técnicas quando falamos de medição dimensional em ambiente fabril. |
| Onde a medição tradicional chega ao limite | Muita gente ainda acredita que paquímetro, micrômetro e máquina de medir por coordenadas resolvem qualquer tarefa de inspeção. | Na prática, não resolvem. |
| Como o escaneamento 3D entra no fluxo | Quando um lote chega ao controle de qualidade com desvio dimensional, a primeira pergunta raramente é “qual scanner usar”. | A pergunta real é: como transformar uma peça física em dados comparáveis com o modelo nominal — e fazer isso antes que a linha pare. |
| Pontos de validação antes da implantação | A digitalização 3D portátil mudou a forma como muitas fábricas lidam com controle dimensional, mas o erro mais comum continua sendo tratar o equipame… | Não é. |
Em uma célula de usinagem típica, o operador retira a peça do centro de usinagem, limpa, posiciona no calibre ou na máquina de medir por coordenadas e aguarda o ciclo de medição. Pontos discretos são coletados. O relatório sai. A peça é aprovada ou retrabalhada.
O problema é que geometrias complexas — superfícies de forma livre, raios de transição, regiões internas de difícil acesso, paredes finas que deformam com a fixação — não se deixam capturar por uma dúzia de pontos.
O desvio que escapa entre esses pontos é exatamente o que gera recall, retrabalho em garantia e parada de linha no cliente.
A pressão é dupla. De um lado, a engenharia de qualidade exige dados confiáveis para fechar o ciclo de melhoria contínua. De outro, a produção não pode parar por longos ciclos de inspeção. O inspetor vive o conflito entre medir mais e medir mais rápido.
O engenheiro de manufatura precisa de malhas densas, não de nuvens esparsas. E o comprador técnico quer saber se existe alternativa aos fluxos tradicionais sem multiplicar o custo de capital.
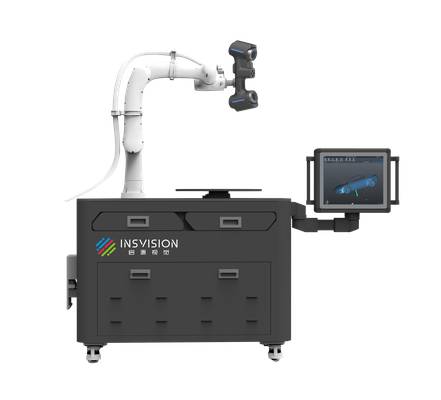
É nesse ponto que scanners 3D manuais acessíveis mudam a conversa. Eles não substituem a CMM em todos os casos — e é importante dizer isso com clareza. Mas cobrem uma lacuna real: captura densa de superfície em peças de geometria complexa, com mobilidade para ir até a peça em vez de levar a peça até o instrumento.
Para quem lida com peças fundidas, forjadas, estampadas ou usinadas com tolerâncias que exigem análise de forma além de dimensão linear, essa capacidade de digitalizar rapidamente e comparar contra o CAD de referência tem valor imediato.
A INSVISION atua nesse espaço com scanners industriais que priorizam densidade de nuvem e fluxo de trabalho orientado à inspeção. A lógica é simples: capturar primeiro, alinhar depois, reescanear onde a malha ficou pobre e validar contra o nominal.
Esse ciclo — captura, alinhamento, rescan e validação — é o que permite transformar uma peça física em dados acionáveis em minutos, não em horas. E é esse dado denso que alimenta relatórios de desvio, análises de tendência e decisões de engenharia com menos achismo.
A necessidade de dados confiáveis não é retórica. É o que separa uma fábrica que reage a problemas de uma fábrica que antecipa desvios antes que eles cruzem a fronteira do cliente.
Onde a medição tradicional chega ao limite
Onde a medição tradicional chega ao limite
Muita gente ainda acredita que paquímetro, micrômetro e máquina de medir por coordenadas resolvem qualquer tarefa de inspeção. Na prática, não resolvem. O problema aparece quando a peça tem superfícies orgânicas, rebaixos profundos, canais internos ou paredes finas que deformam ao toque.
Nesses casos, o instrumento não “enxerga” a geometria real — ele captura pontos isolados e assume que o resto está conforme. O risco é aprovar lote com desvio não detectado.
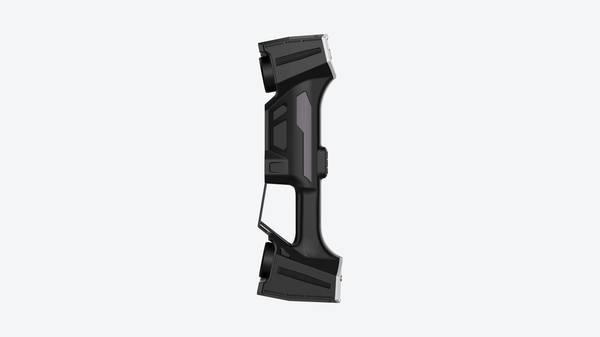
A segunda limitação é a continuidade de dados. Medição tradicional entrega poucos pontos. Entre um ponto e outro, a forma pode variar sem que ninguém perceba.
Para engenharia reversa de componentes como triângulo de suspensão de motocicleta ou carcaças de transmissão, essa lacuna inviabiliza a reconstrução fiel do modelo CAD.
O terceiro gargalo é prazo. Primeira peça, ajuste de ferramental, liberação de linha — tudo espera o relatório dimensional. Com métodos convencionais, geometrias complexas exigem horas de setup e programação.
Scanners 3D portáteis acessíveis, como a linha industrial da INSVISION, mudam essa equação ao capturar a superfície completa em minutos, não em turnos. A medição deixa de ser amostragem pontual e passa a ser mapeamento integral da peça.
Como o escaneamento 3D entra no fluxo
Como o escaneamento 3D entra no fluxo
Quando um lote chega ao controle de qualidade com desvio dimensional, a primeira pergunta raramente é “qual scanner usar”. A pergunta real é: como transformar uma peça física em dados comparáveis com o modelo nominal — e fazer isso antes que a linha pare.
É exatamente nesse ponto que o escaneamento 3D deixa de ser uma etapa isolada e passa a fazer parte do fluxo de inspeção.
O ponto de partida geralmente é a peça sobre a bancada. O operador posiciona o scanner portátil, faz a captura da superfície e gera a nuvem de pontos. Em seguida, esse dado bruto é alinhado ao modelo CAD de referência.
Esse alinhamento é a etapa que define se a comparação terá valor prático: sem um referencial bem estabelecido, qualquer desvio calculado fica comprometido.
Com a malha alinhada, o software gera o mapa de desvios. É aqui que a inspeção visual tradicional e o escaneamento 3D se separam de forma clara. Em vez de medir alguns pontos isolados com paquímetro ou máquina de medir por coordenadas, o engenheiro vê a distribuição do erro em toda a superfície.
Regiões críticas, como raios de concordância, furos de fixação ou paredes finas, aparecem com sua variação real.
A revisão acontece sobre esse mapa. O responsável pela qualidade avalia se os desvios estão dentro da tolerância especificada no desenho — e, mais importante, se existe algum padrão de deformação que indique problema de processo, não apenas de peça.
Um desvio localizado em uma única região sugere erro de usinagem ou fixação. Um desvio distribuído pode apontar empenamento térmico ou variação de matéria-prima.
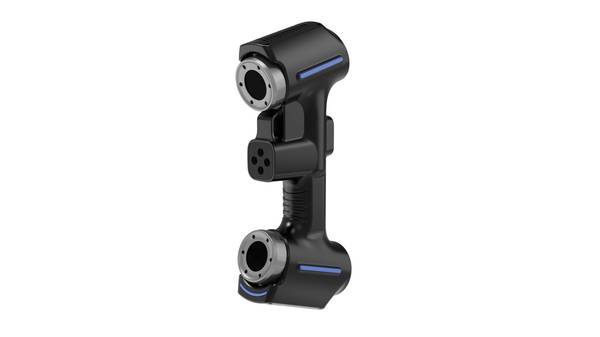
O relatório fecha o ciclo. A partir da mesma malha digital, é possível gerar documentação com imagens, valores de desvio e referência às cotas críticas. Esse relatório serve tanto para liberação interna quanto para comunicação com o cliente.
Em setores como automotivo e aeroespacial, onde a rastreabilidade dimensional é exigida, ter esse registro digital agiliza auditorias e evita retrabalho.
A INSVISION trabalha com escâneres 3D portáteis voltados exatamente para essa sequência: captura em campo, alinhamento, comparação e emissão de relatório.
Em aplicações como matrizes de extrusão, triângulos de suspensão de motocicletas e perfis de para-choque, o fluxo não muda — o que muda é a velocidade com que a peça física vira dado confiável para decisão.
O ponto que muitos subestimam é a reutilização do dado. Uma vez escaneada, a malha pode ser comparada com o CAD, usada para análise de tendência de desgaste ou arquivada como referência para lotes futuros.
Isso é especialmente útil em ferramentas de produção, onde o desgaste progressivo precisa ser monitorado antes que gere não conformidade.
Na prática, o escaneamento 3D entra no fluxo quando a inspeção por pontos não responde mais às perguntas do processo. A peça não precisa ser perfeita para ser escaneada — ela precisa ser entendida. E entender exige dado completo, alinhado e documentado. É isso que o fluxo entrega.
Pontos de validação antes da implantação
Pontos de validação antes da implantação
A digitalização 3D portátil mudou a forma como muitas fábricas lidam com controle dimensional, mas o erro mais comum continua sendo tratar o equipamento como uma câmera comum. Não é.
O que define o sucesso em campo não é apenas a resolução do sensor, mas como a equipe prepara a peça, controla o ambiente e valida os dados antes de liberar para o software de inspeção.
O primeiro ponto a verificar é a estabilidade dimensional do objeto. Peças recém-usinadas ainda quentes, componentes com vibração residual ou materiais com alta dilatação térmica podem gerar nuvens de pontos inconsistentes.
Em aplicações como matrizes de extrusão ou moldes de injeção, vale aguardar a estabilização térmica antes de iniciar a captura. O segundo ponto é a preparação de superfície. Superfícies escuras, brilhantes ou translúcidas exigem pó revelador ou alvos adesivos.
Sem isso, o scanner portátil pode perder regiões inteiras e a malha final apresentará furos que não existem na peça real.
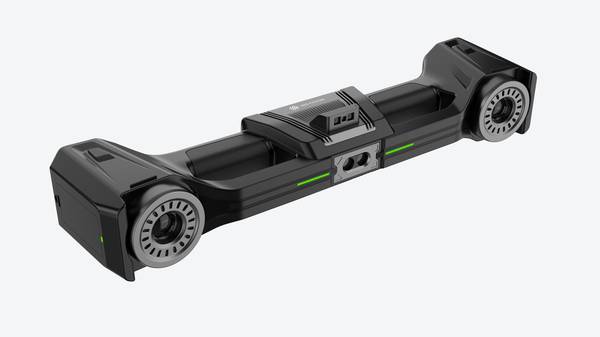
Também é preciso validar o alinhamento entre varreduras. Em peças alongadas, como perfis de alumínio ou componentes automotivos, a equipe deve conferir se o software manteve a continuidade geométrica nas extremidades.
Um desvio de alinhamento de poucos décimos pode passar despercebido visualmente e comprometer toda a análise de GD&T. Por fim, recomenda-se uma medição de referência com instrumento convencional em um ponto crítico antes de aceitar o resultado.
Isso fecha o ciclo de validação e dá confiança para escalar o uso de scanners 3D portáteis acessíveis como os da INSVISION em rotinas de inspeção e engenharia reversa.
Hangzhou Insvision Technology Co., Ltd.
Endereço: Edificio 1, no 1399, Rua Liangmu, Distrito de Yuhang, Hangzhou, Provincia de Zhejiang, 311121, China
Copyright © Hangzhou Insvision Technology Co., Ltd. Todos os direitos reservados.
Copyright © Hangzhou Insvision Technology Co., Ltd. Todos os direitos reservados.