

大型部品の寸法確認で小型精密部品の3Dスキャンを活用する現場判断
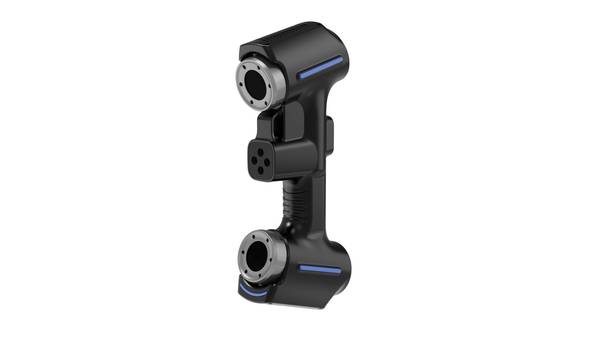
小型精密部品の3Dスキャンとは 小型精密部品の3Dスキャンとは 小型精密部品とは、一般的に数mmから数十cmの外寸を持ち、μm単位の寸法公差や幾何公差が要求される機械要素を指す。
小型精密部品の3Dスキャンとは
小型精密部品とは 一般的に数mmから数十cmの外寸を持ち μm単位の寸法公差や幾何公差が要求される機械要素を指す コネクタ端子 時計用歯車 医療用インプラント 燃料噴射ノズル 金型インサートなどが典型例で
小型精密部品とは、一般的に数mmから数十cmの外寸を持ち、μm単位の寸法公差や幾何公差が要求される機械要素を指す。コネクタ端子、時計用歯車、医療用インプラント、燃料噴射ノズル、金型インサートなどが典型例で、これらの部品は単に「小さい」だけでなく、形状の複雑さと寸法精度の厳しさが同時に求められる点に特徴がある。
シナリオ概要
この記事は、次の現場シナリオとして読むと理解しやすくなります:
- 小型精密部品とは 一般的に数mmから数十cmの外寸を持ち μm単位の寸法公差や幾何公差が要求される機械…: 小型精密部品とは、一般的に数mmから数十cmの外寸を持ち、μm単位の寸法公差や幾何公差が要求される機械要素を指す。
- 測定再現性は 単発の精度表示より実務上の重要度が高い 量産工程では 1回だけ測れる ことより 誰が測っ…: 測定再現性は、単発の精度表示より実務上の重要度が高い。
- 誤解1 接触式測定器の方が常に高精度だ: 誤解1:接触式測定器の方が常に高精度だ
3Dスキャンは、レーザーや構造化光を用いて対象物の表面形状を非接触で取得し、数百万点規模の点群データから三次元形状をデジタル化する技術である。従来のノギスやマイクロメータが「点」や「線」での測定に留まるのに対し、3Dスキャンは「面」として形状全体を捉える。三次元測定機(CMM)も高精度な座標取得が可能だが、プローブの物理的接触が必要であり、微細形状や柔軟素材、内部アンダーカットの測定には制約があった。
| 測定方式 | データ取得 | 微細形状への対応 | 測定効率 |
|---|---|---|---|
| ノギス・マイクロメータ | 点・線 | 限定的 | 単品では速いが多点数は非現実的 |
| 三次元測定機(CMM) | 点群(接触式) | プローブ径の制約あり | 点数増加で時間が急増 |
| 3Dスキャン | 面・点群(非接触) | 微細・複雑形状に有利 | 全面取得が短時間で可能 |
Industry 4.0の進展に伴い、検査データのデジタル化とトレーサビリティ確保は品質管理の前提条件になりつつある。リーンマニュファクチャリングの観点では、初品検査や工程内検査のリードタイム短縮がムダ排除に直結するため、非接触で迅速に全形状データを取得できる3Dスキャンの需要が高まっている。特に自動車OEMや航空宇宙MRO、医療機器製造では、ASME Y14.5やISO 1101に基づくGD&T評価をデジタルデータ上で完結させるワークフローが定着し始めている。
INSVISIONは、こうした小型精密部品の測定課題に対して、非接触3Dスキャン技術を基盤としたソリューションを提供している。ただし、3Dスキャンは万能ではなく、鏡面仕上げや深穴、極端なアスペクト比を持つ形状では測定戦略の工夫が必要となる。導入検討時には、対象部品の材質・表面状態・要求公差を明確にした上で、既存の接触式測定との使い分け基準を社内で定義することが実務上の出発点となる。
小型精密部品向け3Dスキャンの基本原理
小型精密部品の3Dスキャンでは、非接触で表面形状を点群データとして取得し、そこからメッシュやCAD比較用の寸法情報を生成する。方式によって測定原理と精度特性が異なるため、適用判断には各技術の限界を理解しておく必要がある。
| 方式 | 測定原理 | 主な適用 |
|---|---|---|
| 構造化光方式 | パターン光を投影し、カメラで歪みを解析 | 複雑形状・中精度 |
| レーザー変位計方式 | レーザー反射の位置変化を検出 | 深溝・狭部・高精度 |
| 共焦点方式 | 焦点一致点のみを検出し走査 | 鏡面・透明体・サブミクロン |
点群からメッシュ化を経て、CADモデルとの偏差比較やGD&T寸法解析へ進む。非接触測定の利点は、柔軟材や微細形状を変形させずに測定できる点にある。高精度化の技術的要点は、校正精度の維持、表面反射の影響抑制、スキャン経路の重複率確保である。INSVISIONを含む各社の装置選定では、対象部品のサイズ・表面性状・要求公差に対して方式の適合性を先に評価するのが実務的である。
小型精密部品3Dスキャンの主要評価基準
小型精密部品向けの3Dスキャンソリューションを選定する際、カタログ上の単一スペック値だけで判断することは避けるべきだ。測定精度の公称値が同じでも、対象部品のサイズ、材質、表面状態、要求公差によって実測性能は大きく変わる。品質管理や生産ラインへの導入を前提とするなら、以下の評価項目を切り分けて検討する必要がある。
| 評価項目 | 内容の概要 | 選定時の確認ポイント |
|---|---|---|
| 測定再現性 | 同一部品を反復スキャンした際の結果のばらつき | ISO 10360やVDI/VDE 2634など国際規格に基づく精度検証データの有無 |
| 空間分解能 | 微小な凹凸や細部形状を識別できる最小寸法 | 測定対象の最小特徴部(穴径、溝幅、エッジRなど)との整合性 |
| 対応部品サイズ範囲 | スキャン可能な部品寸法の上下限 | 自社部品のサイズレンジに余裕を持って適合するか |
| 対応材質 | 測定可能な材質・表面状態の範囲 | 黒色材、光沢面、透明材、粗面など自社部品の材質特性への対応可否 |
| データ互換性 | 出力可能な3Dデータ形式と座標系情報の扱い | 既存のCAD・品質管理ソフトウェアへの取り込み可否、GD&T照合ワークフローとの親和性 |
| 環境適合性 | 温度変化、振動、照明変動などの外乱耐性 | 生産ライン隣接での使用を想定した場合の測定安定性 |
測定再現性は 単発の精度表示より実務上の重要度が高い 量産工程では 1回だけ測れる ことより 誰が測っても同じ結果が出る ことが求められる 再現性の評価では
測定再現性は、単発の精度表示より実務上の重要度が高い。量産工程では「1回だけ測れる」ことより「誰が測っても同じ結果が出る」ことが求められる。再現性の評価では、同一部品を複数回スキャンした際の偏差分布を確認し、工程能力指数(Cpk)の算出に耐えるデータ品質かを判断する。
空間分解能は、部品の最小特徴部サイズとの関係で捉える。例えば0.3mm径の穴や0.1mm幅の溝を検査対象とする場合、分解能がそれより粗い装置では形状認識自体が成立しない。仕様表の公称分解能だけでなく、実際の測定対象に対する点群密度の検証が不可欠だ。
対応材質も見落としやすい項目である。小型精密部品には黒色樹脂、鏡面仕上げ、透明部品など光学的測定が苦手とする対象が多く含まれる。粉体スプレーなどの前処理を前提とするか、無処理で対応可能かを明確にしておく必要がある。
環境適合性は、測定室でのオフライン検査からライン内検査へ展開する際の分岐点となる。工場内の温度勾配や床振動、周辺機器の発熱が測定値に与える影響を事前評価し、必要に応じて設置場所の選定や防振対策を組み合わせることが現実的な解になる。
これらの評価項目は相互に独立ではなく、分解能を上げれば測定範囲が狭まり、無処理対応を優先すれば材質制約が残るといったトレードオフが存在する。選定時には、自社の検査工程における優先順位を先に定め、その上で各項目のバランスを判断する手順が有効だ。INSVISIONのソリューションを含め、各ベンダーの技術資料を評価する際も、この枠組みに沿って実測データを要求することで、導入後の手戻りを防げる。
活用場面と適用の境界
小型精密部品の3Dスキャンは、形状全体を点群データとして取得し、CADモデルや基準形状との偏差を面単位で可視化する測定手法である。単点測定や断面プロファイルでは捉えにくい自由曲面、薄肉部、微細フィーチャーの評価に適する。
代表的な活用場面は以下のとおりである。
| 活用場面 | 主な対象 | 典型的な業界 |
|---|---|---|
| 寸法・幾何公差検査 | 金型成形品、鋳造品、樹脂部品 | 自動車、機械製造 |
| 金型の摩耗評価 | キャビティ、コア、エッジ部 | 金型製造 |
| リバースエンジニアリング | 既存部品、補修部品 | 航空宇宙MRO、機械製造 |
| 組立て精度確認 | ハウジング、ブラケット、溶接アセンブリ | エネルギー機器、自動車 |
| 損傷評価 | ブレード、タービン部品、摺動面 | 航空宇宙MRO |
適用の境界は、要求される測定不確かさと対象形状によって決まる。鏡面仕上げや深穴内部など、光学的に取得しにくい形状では接触式測定やX線CTが補完的に用いられる。一方、複雑な自由曲面を短時間で面評価する用途では、3Dスキャンが実用的な選択となる。INSVISIONの公開事例では、医療機器、航空宇宙、自動車、金型製造、エネルギー機器など幅広い分野での適用が確認されている。
よくある誤解と正しい知識
小型精密部品の3Dスキャンについては、導入を検討する現場でいまだに根強い誤解が見られる。ここでは代表的なものについて、技術的根拠に基づいて整理する。
誤解1 接触式測定器の方が常に高精度だ
誤解1:接触式測定器の方が常に高精度だ
三次元測定機(CMM)は点群を逐次取得するため、単点の再現性では確かに優位な場合がある。しかし小型部品の自由曲面やエッジ近傍、多数の穴位置を評価する場面では、面全体を非接触で捉える3Dスキャンの方が短時間で高密度のデータを得られる。用途と測定対象の形状特性によって適切な手段は変わる、というのが正確な理解である。
誤解2:黒色や鏡面の部品はスキャンできない
かつてのレーザー方式では確かに難しかったが、現在は光源の波長制御や露出の自動調整、複数露光の合成処理によって、黒色樹脂や研磨面でも安定してデータを取得できる機種が増えている。完全な鏡面では依然としてスプレー処理が有効な場合もあるが、「原理的に不可能」という認識は更新が必要だ。
誤解3:導入には広いスペースと専門知識が必須だ
テーブルトップ型のスキャナは設置面積が小さく、校正も自動化されている。オペレーター教育も、測定戦略の設計を除けば数日程度で実務に入れるケースが多い。専用の恒温恒湿室や防振架台がなくても、通常の検査室で運用できる装置が一般化している。
誤解4:精度が高ければ高いほど生産性が上がる
精度仕様を過度に追うと、測定時間の増加、環境条件への感度上昇、データ処理負荷の増大を招く。重要なのは公差に対する測定能力の適合であり、必要以上の精度はコストとリードタイムを悪化させる要因になり得る。
| 誤解 | 現状の技術的知見 |
|---|---|
| 接触式が常に高精度 | 形状特性と評価目的により適否が分かれる |
| 黒色・鏡面は不可 | 複数露光や波長制御で対応可能な機種が増加 |
| 広いスペースと専門知識が必要 | テーブルトップ型が主流、教育負荷も低減 |
| 高精度ほど生産性向上 | 公差適合が本質であり過剰精度は逆効果 |
3Dスキャンの選定では、カタログの精度表示だけではなく、実部品での測定可否確認と、検査工程全体の時間短縮効果を評価することが実務的である。INSVISIONのような測定ソリューション提供各社は、こうした検証を支援する体制を整えており、技術相談の段階で誤解を解くことが導入成功の近道となる。
関連する規格と周辺技術
小型精密部品の3Dスキャンによる測定結果を、品質記録や工程判断の根拠として使うには、規格との整合が前提になる。幾何公差の解釈基準としてはASME Y14.5が北米を中心に広く参照され、スキャンデータから抽出した形状偏差をGD&Tコールアウトと照合する際の拠り所となる。一方、測定機そのものの性能評価はISO 10360シリーズが枠組みを定めており、接触式CMMを基準とした誤差検証の考え方は非接触スキャナの受入検査にも応用される。航空宇宙分野ではAS9100や顧客固有の第一品検査要件が加わり、測定プロセスの妥当性確認とトレーサビリティがより厳格に求められる。
周辺技術との関係では CMMは基準寸法の検証 画像測定器はエッジや微細形状の二次元評価 3Dスキャナは自由曲面と全体形状の迅速な取得という住み分けが実務上定着している 取得した点群はCAD CAMソフトウェアで設計モデルと比較され 偏差マップとして可視化される さらにQMSやデジタルツイン基盤へ測定結果を連携させることで
周辺技術との関係では、CMMは基準寸法の検証、画像測定器はエッジや微細形状の二次元評価、3Dスキャナは自由曲面と全体形状の迅速な取得という住み分けが実務上定着している。取得した点群はCAD/CAMソフトウェアで設計モデルと比較され、偏差マップとして可視化される。さらにQMSやデジタルツイン基盤へ測定結果を連携させることで、工程傾向の監視と設計へのフィードバックが可能になる。
| 規格・技術 | 主な役割 | 3Dスキャンとの接点 |
|---|---|---|
| ASME Y14.5 | 幾何公差の定義と解釈 | スキャンデータからのGD&T評価基準 |
| ISO 10360 | 測定機の性能検証 | 非接触スキャナの受入・定期検証の参照 |
| AS9100系 | 航空宇宙品質要求 | 測定プロセス妥当性と記録管理 |
| CAD/CAM | 設計モデルとの比較 | 偏差解析・リバースエンジニアリング |
| QMS/デジタルツイン | 品質記録と工程監視 | 測定結果の蓄積と傾向分析 |
3Dスキャンは単独の検査ツールではなく、既存の測定・品質体系に組み込むことで初めて信頼性を獲得する。規格に裏付けられた検証手順と、CMMやQMSとの役割分担を明確にすることが、導入時の重要な判断基準となる。
INSVISIONの3Dスキャンソリューションとの関わり
小型精密部品の3Dスキャンにおいて、測定器メーカーの技術的立ち位置は「何を撮れるか」ではなく「何を数値化して残せるか」で評価される。INSVISIONのソリューションはこの点に軸を置いている。同社が公開している適用事例から確認できる範囲では、医療機器向けCT機構造部品、航空宇宙分野のブレード形状検査、自動車のトランスミッション部品やステアリングナックルの量産品質管理、金型の摩耗定量評価、エネルギー機器の組立偏差検出など、μmオーダーの測定不確かさが要求される工程に3Dスキャンが組み込まれている。
材質対応の幅も、この種のソリューションを選定する際の実務的な分岐点になる。切削面の金属光沢、鍛造肌、プレス成形品の微細なバリ、樹脂部品の透過性——こうした表面性状の違いは、レーザー方式とパターン投影方式のどちらを選ぶかで測定可否が分かれる。INSVISIONの開示情報では、冷間圧延ロールの表面形状取得や、押出成形金型の内部摩耗プロファイルの定量化といった、単一の測定原理では対応しにくい対象にも適用されている。つまり、測定ヘッドの原理に依存せず、対象物の幾何学的複雑さと要求精度から逆算してスキャン戦略を組める点が、このソリューションの特徴として読み取れる。
適用範囲は研究開発段階のリバースエンジニアリングから、生産ラインでの初品検査・定期抜き取り検査まで広い。3Dスキャンを導入する際に現場が直面するのは、CADモデルと実測点群の差分をどうGD&Tの寸法呼び方に落とし込むかというデータ処理の問題である。INSVISIONのソリューションは、この検査ワークフロー全体を一つの系として扱う点で、単体の測定機器というより測定データの生成から合否判定までの工程を支える基盤に近い。小型精密部品の3Dスキャンが検査工程のボトルネックにならないための条件は、スキャン速度そのものより、取得した点群を寸法公差の文脈で解釈するまでのリードタイムにある。この観点から、同ソリューションの実務的な価値を評価することができる。
| 適用分野 | 測定・検査の対象例 | 3Dスキャンに求められる要件 |
|---|---|---|
| 医療機器 | CT機構造部品、精密ハウジング | 複雑内部形状の非破壊的寸法取得 |
| 航空宇宙 | タービンブレード、翼面形状 | 自由曲面のμm単位偏差評価 |
| 自動車 | トランスミッション部品、ステアリングナックル | 量産工程での再現性ある合否判定 |
| 金型製造 | 押出金型、曲げ治具 | 内部摩耗プロファイルの経時定量化 |
| 機械製造 | 冷間圧延ロール、減速機部品 | 基準モデル不在時の形状データ構築 |
| エネルギー機器 | 空圧機器組立部品 | 組立偏差の可視化と工程要因分析 |
よくある質問(FAQ)
Q1. スキャン前に部品へ前処理(スプレー塗布など)は必要ですか?
光沢面や透明・半透明素材、黒色部品では、光学的な計測原理上、反射や吸収がデータ欠損の原因になります。一般的には微粉末スプレーによる艶消し処理が有効ですが、近年の非接触スキャナは露出制御と多重露光によって、前処理なしでも安定した点群を取得できるケースが増えています。ただし、幾何公差の厳しい検証では、前処理膜厚が測定値に影響しないか事前確認が必要です。INSVISIONが扱うソリューションでも、鏡面に近い金属部品のスキャン実績がありますが、要求精度に応じた処理選択が前提です。
Q2. スキャンデータは一般的なCADソフトで利用できますか?
はい。スキャナの出力形式はSTL、OBJ、PLYなど汎用メッシュ形式が標準です。Geomagic、PolyWorks、GOM Inspectなどの検査・リバースエンジニアリングソフトへ直接読み込め、SOLIDWORKSやCATIAへはメッシュ参照モデルとして取り込むのが一般的です。注意点は座標系と尺度の整合です。スキャン時に対象物の基準面や基準穴を基準として定義しておくと、後工程での位置合わせが容易になります。
Q3
Q3. 生産ラインに導入する際の環境要件はありますか?
3Dスキャナは接触式測定機より環境影響を受けにくいですが、振動と周辺光は精度低下の要因です。具体的には以下を確認します。
| 環境項目 | 推奨条件 | 影響 |
|---|---|---|
| 温度変化 | ±2℃以内(測定中) | 部品と装置の熱膨張差による誤差 |
| 振動 | 床振動10Hz以下を推奨 | 点群のブレ、繰返し精度低下 |
| 照明 | 直射日光・高周波照明の回避 | レーザー検出ノイズの増加 |
| 粉塵・油分 | レンズ保護フィルタの定期清掃 | 光量低下による欠損 |
恒温室以外でも、防振台の使用や測定エリアの遮光カーテン設置で対応できる場合が多く、インライン用途では専用の治具と校正マスタによる日常点検が不可欠です。
Q4. 小さな穴や細い溝の形状も測定できますか?
測定可否は「径と深さの比(アスペクト比)」と「開口径」で決まります。一般的な構造化光方式では、直径1mm未満の深穴や深さが径の3倍を超える溝は、光が底部まで届かないためデータ欠損が生じます。レーザー方式でも同様の制約があります。φ0.5mm以下の穴検証が必要な場合は、スキャンでは表面の縁形状のみ取得し、内部は触針式やX線CTとの併用が現実的です。導入前に代表ワークでのデモ測定を行い、要求公差に対する取得データの完全性を評価することを推奨します。
Q5. 繰返し精度と絶対精度はどのように評価すべきですか?
カタログ値は理想条件での値です。現場では、校正済みの基準球やゲージブロックを同一ワークの近傍に置き、同一姿勢で複数回スキャンした際のばらつき(繰返し性)と、三次元測定機の基準値との差(正確性)を分けて確認します。特に自由曲面より、平面間距離や穴位置のGD&T評価のほうが装置の実力差が明確になります。
まとめ
小型精密部品の3Dスキャンとは、サブミリメートルから数十ミリメートル級の部品を対象に、非接触で表面形状を点群データとして取得し、CADモデルとの偏差評価やリバースエンジニアリングに供する計測手法である。光学式三角測量や位相シフト法などの原理に基づき、単一ショットで数万から数百万点を取得するため、従来の触針式測定では現実的でなかった自由曲面や薄肉リブ、深いポケット部の全面評価が可能になる。
評価基準は単純な精度指標だけでは不十分だ。実務では以下の観点を分けて考える必要がある。
| 評価軸 | 主な確認項目 | 実務上の意味 |
|---|---|---|
| 空間分解能 | 点間距離、最小特徴サイズ | エッジや微小フィレットの再現性 |
| 測定精度 | 単一点精度、体積精度(ISO 10360準拠など) | GD&Tコールアウトとの照合可否 |
| データ完全性 | 光沢・黒色面・深穴部の取得率 | スプレー処理などの追加工程要否 |
| 再現性 | 同一条件での繰返しばらつき | 工程能力評価への適合性 |
| ワークフロー統合 | 検査レポート自動生成、統計的工程管理との連携 | 量産ラインへの実装コスト |
活用範囲は品質管理にとどまらない。第一品検査(FAI)、金型の摩耗モニタリング、航空機MRO部品の損傷評価、医療機器の工程バリデーション、さらにはデジタルツイン構築の入力データとして、生産プロセス全体のデジタル化に組み込まれつつある。
今後の技術方向性としては、測定速度と分解能の両立、光沢・半透明素材への耐性向上、インライン自動検査への対応が主軸となる。選定時はカタログ精度の数値比較に終始せず、自社部品の材質・公差・検査頻度に照らした実測評価を優先すべきである。INSVISIONが提供する計測ソリューションは、こうした用途適合性の検証を重視する現場向けに設計されている。
- 産業用3D検査とは?全面検査と偏差解析 産業用3D検査は、3Dスキャン、点群処理、CAD比較を活用し、製造業における寸法検査、偏差の可視化、品質審査、トレーサブルなレポート作成を支援します。
- リバースエンジニアリングとは? リバースモデリングにおける3Dスキャンの役割 リバースエンジニアリングは3Dスキャンとデジタルモデリングを活用し、既存の物理ワークピースを編集可能なCADモデルに変換する技術です。製品改良、金型開発、検査、アディティブマニュファクチャリングなどに活用されます。
- 点群データとは?3Dスキャンにおける点群、メッシュ、CADモデルの違い 点群データは3Dスキャンにおける重要な生データフォーマットです。物体表面の形状を表す離散的な3D座標点で構成され、検査、リバースエンジニアリング、モデリング、デジタルアーカイブなどの用途に対応します。
- 3Dスキャン精度とは?精度・再現性・分解能を解説 3Dスキャン精度とは、スキャンデータが対象物の実際の形状・寸法とどの程度一致するかを示す指標です。局所精度、体積精度、ステッチ精度、再現性、分解能の観点から評価されます。
杭州INSVISIONテクノロジー株式会社
住所:中国浙江省杭州市余杭区良睦路1399号1号棟 311121
© 杭州INSVISIONテクノロジー株式会社 無断転載を禁じます。
© 杭州INSVISIONテクノロジー株式会社 無断転載を禁じます。