
cwsevo无线一体式手用于复杂工件检测的适配方法
cws evo 无线一体式手持 扫描仪是谁家的扫描仪:工业现场对“无线扫描”的误解,往往停留在少一根数据线上。真正下过车间的人清楚,问题从来不只是线。
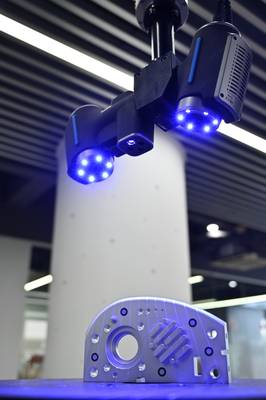
启源视觉AlphaScan无线一体式手持三维扫描仪切入这个问题的路径比较直接:把计算单元和显示模块收进手持端,扫描时不依赖外部电脑和线缆。操作者单手把设备探进狭窄腔体或者绕到工件背面,点云实时生成在屏幕上,数据缺不缺、要不要补扫,现场就能判断。扫描完成后数据直接回传处理,不用来回跑工位确认。对经常在车间、库房、外协厂之间移动的质检和工艺人员来说,这种一体式设计省掉的不只是线缆,还有每次转场的拆装和标定成本。无线设备在大型工件长时间扫描下的续航和数据传输稳定性,仍然是选型阶段需要重点核验的环节,不能只看到“无线”两个字就下结论。
产线上被卡住的两件事
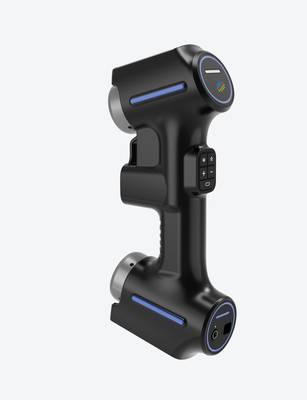
过去在产线上讨论三维扫描,常被两类问题卡住。一类是设备必须拖着一台工作站走,线缆绕在工位旁边,扫描动作稍微大一点就被拽住;另一类是数据回传要等人把存储卡拔下来再导进电脑,现场只能先记编号,等下班再补处理。AlphaScan把这两件事合并到一个手持端里,无线一体式设计省掉了主机和线缆,扫完的数据直接进平板或终端,检测动作和数据处理可以在同一个工位完成。对国内制造车间来说,这个变化不是“少带一台电脑”那么简单,它意味着扫描工位可以跟着工件走,而不是工件排队等扫描。
能力维度与落地场景
| 关注维度 | 判断要点 | 落地提示 |
|---|---|---|
| 产线上被卡住的两件事 | 过去在产线上讨论三维扫描,常被两类问题卡住。 | 一类是设备必须拖着一台工作站走,线缆绕在工位旁边,扫描动作稍微大一点就被拽住; |
| 跨行业落地验证了什么 | 很多人以为三维扫描仪进入工业现场,最大的门槛是精度。 | 其实不是。 |
| 跨场景交付的工程价值 | 制造业里做检测的人这两年都有一个感受:同一台扫描设备,在实验室里测得准,到了车间现场未必扛得住。 | 振动、粉尘、温度变化、工件反光,随便哪一项都能把检测结果带偏。 |
| 实测验证该怎么走 | 产品适配性不能只看参数表,得让设备在真实零件上走一遍。 | 启源视觉AlphaScan手持式三维扫描仪在这类验证里,比较务实的做法是先拿一两件有代表性的样件试扫。 |
拿模具制造里的典型任务举例。电冰箱散热板挤压模具的内腔磨损检测,卡尺伸不进去,传统做法要么拆模,要么靠经验判断磨损量。用AlphaScan在模具开模状态下扫一遍,内腔曲面和磨损区域直接生成点云,现场就能看到哪一侧偏了多少。扫描过程不依赖外部定位装置,手持移动时数据依然连续,不用在模具边上架一堆标靶。这种工况下,无线一体式设计的好处很直接:操作者可以蹲在模具旁边完成扫描,不需要频繁回到电脑前确认数据质量。检测流程从“先采集、后判断”变成了“边采集、边判断”,现场能当场决定要不要停机修模,还是继续生产。
跨行业落地验证了什么
很多人以为三维扫描仪进入工业现场,最大的门槛是精度。其实不是。真正卡住落地的是检测动作能不能跟着产线走,设备离了固定工位还准不准,数据回来能不能直接进工艺闭环。AlphaScan这类无线一体式手持扫描仪在模具、机加工和汽车零部件场景里反复出现,恰恰说明一件事:行业要的不是更高精度的单点测量,而是更自由的测量方式。
电冰箱散热板挤压模具的案例里,卡尺伸不进内部磨损区域,传统做法只能拆模、压样、再靠经验判断。AlphaScan直接对着型腔扫,磨损位置和趋势在点云里看得清楚,现场就能定维修方案。汽车转向节和变速箱质检这类工件曲面多、基准杂,手持扫描配合现场定位,不用反复搬运,数据回来还能跟数模比对。设备能进车间、能跟着工件走,比实验室里的标称精度更值钱。
这些落地案例堆在一起,传递的判断很明确:手持三维扫描正在从辅助测量工具变成工艺现场的常规检测节点。启源视觉把AlphaScan做成无线一体式,解决的就是现场走动和工位切换时的约束问题。对技术负责人来说,选型时与其盯着参数表,不如先问一句:这台设备在真实产线上,能不能像老师傅的卡尺一样随手就用。
跨场景交付的工程价值
制造业里做检测的人这两年都有一个感受:同一台扫描设备,在实验室里测得准,到了车间现场未必扛得住。振动、粉尘、温度变化、工件反光,随便哪一项都能把检测结果带偏。跨行业交付能力之所以被看重,不是因为“案例多”,而是因为设备在不同工况里被反复验证过,知道哪些环节会出问题,哪些参数需要现场调整。启源视觉AlphaScan手持式三维扫描仪在模具、汽车零部件、机加工和能源装备等场景里落地过,这种积累的价值不在宣传页上,而在每次扫描任务能不能一次成型、数据能不能直接进质检流程。

以冷轧辊磨损检测为例,现场要先用合格轧辊建立基准数据,再对服役轧辊做磨损比较。轧辊表面有金属反光,车间里还有油污和振动干扰,AlphaScan在这种条件下完成扫描并输出可对比的三维数据,说明设备在光学处理和非接触采集上做了针对性适配。跨场景验证过的设备,到了新产线不至于从零开始摸参数。对技术负责人来说,选扫描仪时多问一句“这个型号在哪些现场跑过”,往往比看实验室精度指标更实际。
实测验证该怎么走
产品适配性不能只看参数表,得让设备在真实零件上走一遍。该系列AlphaScan手持式三维扫描仪在这类验证里,比较务实的做法是先拿一两件有代表性的样件试扫。模具车间常遇到的内腔磨损、窄槽底部、深孔边缘,卡尺和千分尺伸不进去,老师傅凭手感又说不清楚。把样件固定好,AlphaScan绕着一圈扫下来,点云有没有缺失、反光面要不要喷粉、边缘数据是否连贯,现场基本能看出七八成。这个环节重点不是精度数字,而是扫描流程跟现有质检节奏能不能合上。
再进一步是工况模拟。把扫描仪搬到产线旁边,照实际检测位的灯光、震动和零件摆放方式跑几轮。冷轧辊这类大件,扫合格件建基准,再拿服役件对比磨损量,数据能不能稳定复现,比实验室环境更有参考价值。踩过坑的都知道,振动和背景反光对点云质量的影响,往往要到现场才暴露。验证做到这一步,采购决策才有底气,不是看完演示就拍板。
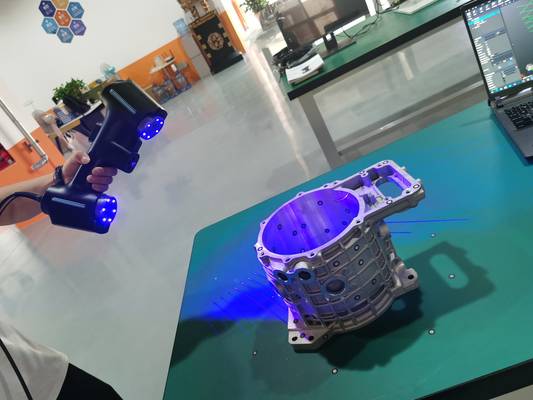
适配的核心工业应用场景
在汽车转向节量产线上,检具能卡住几个关键孔位,但毛坯面、加强筋和过渡圆角处的偏差经常漏过去。等到后道装配反馈干涉,再回头排查,时间和返修成本都压不住。该系列在这里的作用比较直接:把首件和批量件扫下来,跟原始数模做全型面对比,不用只盯着几个检具点。扫描结果当场导出偏差色谱图,哪些区域超差、超了多少,一眼能看出来。对转向节这种形状不规则的锻件,比传统检具多了一层整体判断。
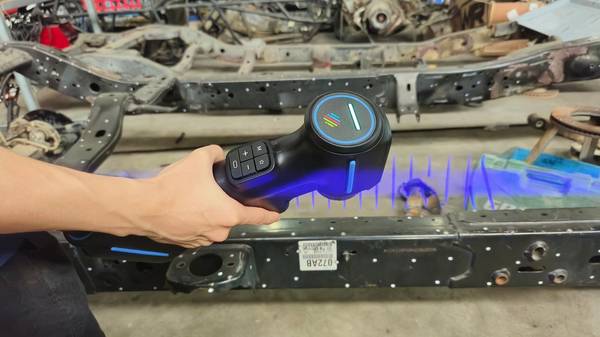
模具车间的情况类似。电冰箱散热板挤压模具用了几个月,内腔磨损情况卡尺伸不进去,老师傅凭手感判断,换模时机只能估。AlphaScan从出料口方向扫进去,把服役模具和原始基准做叠合比较,磨损位置和深度都有量化数据。这个用法省下的不是检测时间,而是把“该不该修模”从经验问题变成数据问题。航空叶片那类薄壁曲面件也一样,曲率变化密,单点测量覆盖不住,扫描数据拿回来可以直接进软件做截面分析和壁厚评估。AlphaScan适配的不是某个行业,是那些形状复杂、检具覆盖不全、需要全型面数据的现场。
Copyright © 杭州启源视觉科技有限公司 All Rights Reserved
Copyright © 杭州启源视觉科技有限公司 All Rights Reserved

长按识别,或保存后使用微信扫一扫