

3D-Scan-Auflösung: praktische Kriterien für Fertigungsteams
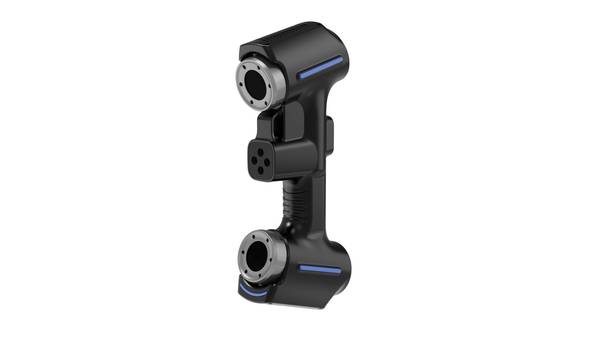
3D-Scan-Auflösung: Fertigungsumfeld und Messbedarf Fertigungsumfeld und Messbedarf Im produzierenden Gewerbe entsteht Prüfbelastung nicht erst in der.
Fertigungsumfeld und Messbedarf
Im produzierenden Gewerbe entsteht Prüfbelastung nicht erst in der Endkontrolle. Sie fällt überall dort an, wo Geometrie über Funktion entscheidet: bei der Erstmusterprüfung, beim Einfahren neuer Werkzeuge, bei Stichproben zwischen zwei Bearbeitungsschritten oder nach dem Rüsten einer Maschine.
Klassische Lehren und taktile Messsysteme liefern in diesen Situationen Punktwolken mit begrenzter Dichte – oft zu langsam, um Prozessabweichungen früh genug zu erkennen.
Praktischer Ablauf
- Fertigungsumfeld und Messbedarf — Im produzierenden Gewerbe entsteht Prüfbelastung nicht erst in der Endkontrolle.
- Grenzen herkömmlicher Messprozesse — Die messtechnische Erfassung eines Bauteils steht im industriellen Alltag vor einem grundlegenden Konflikt: Taktile und optische…
- Datenkontinuität als Schwachstelle — Das zweite Defizit betrifft die Datenkontinuität.
- Termindruck und Prüfaufwand — Der dritte Engpass entsteht an der Schnittstelle zwischen Qualitätssicherung und Produktionslogistik.
Der eigentliche Engpass liegt selten im Messen selbst. Er liegt in der Frage, ob die erfassten Daten belastbar genug sind, um daraus eine Freigabe oder eine Korrektur abzuleiten. Wer nur wenige Messpunkte pro Merkmal erfasst, kann Flächenform, Verzug oder lokale Verschleißzonen nicht sicher beurteilen.
Genau hier setzt der Bedarf an flächenhaften Messdaten an.
Typische Prüfsituationen und Datenanforderungen
| Fertigungskontext | Typische Prüfbelastung | Anforderung an Messdaten |
|---|---|---|
| Erstmusterprüfung | Vollständiger Soll-Ist-Vergleich nach Zeichnung | Flächenhafte Abweichung, keine Einzelpunktinterpretation |
| Werkzeugfreigabe | Verzug, Schwindung, Ebenheit nach dem ersten Schuss | Dichte Punktwolke über große Flächen |
| Serienbegleitende Prüfung | Stichproben bei engen Toleranzen | Wiederholgenaue Erfassung kritischer Merkmale |
| Instandhaltung / MRO | Verschleißbilder an schwer zugänglichen Konturen | Geometrieerfassung ohne Demontage |
Für Qualitätsverantwortliche bedeutet das: Eine Messstrategie ist erst dann robust, wenn sie Formabweichungen dort sichtbar macht, wo sie entstehen – nicht nur dort, wo zufällig ein Messtaster hinkommt.
Die 3D-Scan-Auflösung entscheidet dabei, ob eine lokale Delle als Rauschen untergeht oder als systematischer Fehler erkennbar wird.
In der Praxis zeigt sich das bei Bauteilen mit Freiformflächen, dünnwandigen Strukturen oder engen Passungen besonders deutlich: Wer mit zu geringer Auflösung scannt, erhält glatte, aber irreführende Ergebnisse.
INSVISION positioniert sich in diesem Umfeld als Anbieter messtechnischer Datenerfassung, deren Nutzen sich an der Verwertbarkeit der Punktwolke bemisst – nicht an der reinen Punktzahl.
Für die Auswahl eines Systems heißt das: Vor der Anschaffung klären, welche Merkmale tatsächlich flächenhaft beurteilt werden müssen und welche Auflösung nötig ist, um die relevante Toleranz sicher aufzulösen.
Grenzen herkömmlicher Messprozesse
Grenzen herkömmlicher Messprozesse
Die messtechnische Erfassung eines Bauteils steht im industriellen Alltag vor einem grundlegenden Konflikt: Taktile und optische Einzelpunktverfahren liefern präzise Werte, stoßen jedoch an Grenzen, sobald die Geometrie von einfachen Regelformen abweicht.
Eine Koordinatenmessmaschine (KMG) tastet definierte Punkte ab und vergleicht diese mit dem CAD-Modell. Bei Freiformflächen, Hinterschneidungen oder tiefen Kavitäten bleibt die Punktdichte zwangsläufig niedrig – zwischen den Messpunkten liegt ein ungeprüfter Bereich.
Der Prüfbericht dokumentiert damit eine Abweichung an diskreten Stellen, nicht die tatsächliche Flächenbeschaffenheit.
Datenkontinuität als Schwachstelle
Das zweite Defizit betrifft die Datenkontinuität. Ein taktiler Messlauf erzeugt eine Punktwolke, deren Dichte vom Prüfplan abhängt. Ändert sich die Toleranzspezifikation nachträglich – etwa durch eine verschärfte GD&T-Anforderung – muss der Messlauf neu programmiert und durchgeführt werden.
Das Bauteil selbst liefert keine erweiterbaren Rohdaten. Anders verhält es sich bei flächenhaften Verfahren: Ein Scan mit ausreichender 3D-Scan-Auflösung erzeugt einen digitalen Zwilling, der für Folgeauswertungen erneut herangezogen werden kann, ohne das Bauteil physisch erneut zu vermessen.
| Kriterium | Taktile Einzelpunktmessung | Flächenhafte 3D-Erfassung |
|---|---|---|
| Punktdichte bei Freiformflächen | Gering, planungsabhängig | Hoch, flächendeckend |
| Nachträgliche Auswertung neuer Merkmale | Neuer Messlauf erforderlich | Aus vorhandenem Scan möglich |
| Erfassung von Hinterschneidungen | Stark eingeschränkt | Geometrieabhängig möglich |
| Dokumentation der Ist-Kontur | Stichprobenartig | Vollständig |
Termindruck und Prüfaufwand
Der dritte Engpass entsteht an der Schnittstelle zwischen Qualitätssicherung und Produktionslogistik. Komplexe Erstmusterprüfungen auf dem KMG binden Maschinenkapazität über Stunden. Bei mehreren Messaufgaben konkurrieren Serienprüfung und Einzelteilanalyse um dieselbe Ressource.
Liefertermine geraten unter Druck, wenn die Prüfzeit den Fertigungsdurchlauf verlängert. Flächenhafte Scansysteme verkürzen die reine Erfassungszeit deutlich, entlasten das KMG und ermöglichen eine parallele Auswertung außerhalb der Messmaschine.
Die Grenzen herkömmlicher Prozesse liegen damit weniger in der Messgenauigkeit einzelner Punkte als in der unvollständigen Abbildung komplexer Geometrien, der fehlenden Wiederverwendbarkeit der Messdaten und dem sequenziellen Ablauf von Fertigung und Prüfung.
Einbindung des 3D-Scans in den Ablauf
Einbindung des 3D-Scans in den Ablauf
Die 3D-Scan-Auflösung ist kein isolierter Messwert, sondern eine Stellgröße, die den gesamten Prüfablauf beeinflusst.
Wer Auflösung nur als Punktabstand versteht, übersieht den eigentlichen Punkt: Sie bestimmt, welche Merkmale im digitalen Zwilling überhaupt sichtbar werden und welche Abweichungen später im Soll-Ist-Abgleich belastbar ausgewiesen werden können.
Ein praxistauglicher Ablauf folgt vier Schritten:
| Schritt | Tätigkeit | Relevanz der Auflösung |
|---|---|---|
| Scannen | Flächenhafte Erfassung des Bauteils | Legt fest, ob Kanten, Radien und Freiformflächen ausreichend aufgelöst sind |
| Abgleich | Registrierung gegen CAD-Nominal oder Referenzscan | Grobe Punktabstände erschweren die eindeutige Zuordnung bei komplexen Geometrien |
| Prüfung | Flächenvergleich, GD&T-Auswertung, Schnittanalysen | Zu niedrige Auflösung erzeugt Glättungseffekte und kaschiert lokale Formfehler |
| Berichtswesen | Abweichungsdarstellung, Falschfarbenbilder, Messprotokolle | Die dokumentierte Auflösung macht Ergebnisse nachvollziehbar und auditfest |
Der entscheidende Punkt liegt im Übergang vom Scannen zum Abgleich. Eine hohe 3D-Scan-Auflösung erzeugt dichte Punktwolken, die bei Freiformflächen oder engen Toleranzfenstern erst eine eindeutige Best-Fit-Ausrichtung ermöglichen.
Bei prismatischen Bauteilen mit klaren Bezugsebenen kann dagegen eine moderate Auflösung genügen – die Prüfmerkmale sind dort über geometrische Elemente definiert, nicht über Punktdichte.
Im Berichtswesen wirkt die Auflösung doppelt: als technischer Parameter, der die Messunsicherheit eingrenzt, und als Dokumentationsmerkmal für die Rückverfolgbarkeit. Qualitätsmanager sollten daher nicht nur den Abweichungswert festhalten, sondern auch die verwendete Scanauflösung.
Nur so lässt sich später beurteilen, ob ein „i.O.“-Ergebnis auf echter Geometrieerfassung beruht oder auf einer zu groben Digitalisierung, die kritische Abweichungen schlicht nicht abgebildet hat.
INSVISION verfolgt hier den Ansatz, den Scanparameter nicht als starren Wert zu behandeln, sondern auf das jeweilige Prüfmerkmal abzustimmen. In der Praxis bedeutet das: vor dem Scan die kleinsten relevanten Merkmale definieren, daraus die benötigte Auflösung ableiten und erst dann den Messablauf starten.
Das verhindert Datenfriedhöfe aus überdimensionierten Punktwolken ebenso wie unbrauchbare Messungen mit zu geringer Informationsdichte.
Validierung vor dem Einsatz
Die 3D-Scan-Auflösung beschreibt den kleinsten geometrischen Abstand, den ein Messsystem noch als getrennte Strukturen erfassen kann. Sie bestimmt, ob eine Prüfaufgabe überhaupt lösbar ist.
Wer feine Kühlkanäle, Dichtflächen oder Mikroverzahnungen messen will, braucht eine Auflösung, die deutlich unter dem kleinsten zu prüfenden Merkmal liegt. Faustregel aus der Praxis: mindestens Faktor 5 bis 10 zwischen Auflösung und kleinstem Toleranzmerkmal.
Vor der Beschaffung oder dem Einsatz eines Scanners stehen zwei Validierungsschritte an. Erstens die Aufgabenanalyse: Welche Merkmale müssen erfasst werden, welche Toleranzen gelten laut Zeichnung, und welche Oberflächeneigenschaften liegen vor? Zweitens die Vor-Ort-Prüfung am realen Bauteil.
Hier zählen Wiederholbarkeit, Rauschverhalten auf glänzenden oder dunklen Flächen und die Stabilität bei wechselnden Umgebungstemperaturen.
Geeignete Einsatzfelder lassen sich nach Prüfziel gruppieren:
| Einsatzfeld | Typische Prüfaufgabe | Relevanz der Auflösung |
|---|---|---|
| Erstmusterprüfung (FAI) | Vollständiger Soll-Ist-Abgleich mit CAD | Hoch, besonders bei GD&T-Merkmalen |
| Serienbegleitende Prüfung | Stichproben an kritischen Funktionsflächen | Mittel bis hoch |
| Reverse Engineering | Flächenrückführung ohne CAD-Daten | Mittel, abhängig von Freiformanteil |
| Verschleiß- und Schadensanalyse | Quantifizierung von Abweichungen an Bauteilen | Hoch bei Mikrodefekten |
Die Validierung vor Ort sollte mindestens drei Aspekte abdecken: Kalibrierstatus und dessen Nachweis, Messwiederholung an einem definierten Referenzmerkmal sowie den Abgleich mit einem unabhängigen Messverfahren, etwa taktiler Koordinatenmesstechnik.
Erst wenn diese Prüfungen belastbare Ergebnisse liefern, ist die 3D-Scan-Auflösung für den vorgesehenen Prüfumfang tatsächlich geeignet.
- Was ist industrielle 3D-Inspektion? Ganzflächige Prüfung und Abweichungsanalyse Industrielle 3D-Inspektion nutzt 3D-Scanning, Punktwolkenverarbeitung und CAD-Vergleich zur Unterstützung von Maßprüfung, Abweichungsvisualisierung, Qualitätsprüfung und nachverfolgbarer Berichterstellung in der Fertigung.
- Was ist Reverse Engineering? Die Rolle des 3D-Scannens bei der Rückwärtsmodellierung Reverse Engineering nutzt 3D-Scannen und digitale Modellierung, um vorhandene physische Werkstücke in bearbeitbare CAD-Modelle für Produktanpassung, Werkzeugbau, Prüfung und additive Fertigung umzuwandeln.
- Was sind Punktwolkendaten? Punktwolken, Netze und CAD-Modelle im 3D-Scanning Punktwolkendaten sind ein wichtiges Rohdatenformat im 3D-Scanning. Sie bestehen aus diskreten 3D-Koordinatenpunkten, die die Oberflächengeometrie von Objekten beschreiben und für Prüfungen, Reverse Engineering, Modellierung und Archivierung eingesetzt werden.
- Was ist 3D-Scan-Genauigkeit? Genauigkeit, Wiederholbarkeit und Auflösung erklärt Die 3D-Scan-Genauigkeit beschreibt, wie genau Scandaten mit der tatsächlichen Geometrie und den Abmessungen eines Objekts übereinstimmen. Sie wird anhand von lokaler Genauigkeit, volumetrischer Genauigkeit, Stitching-Genauigkeit, Wiederholbarkeit und Auflösung bewertet.
Hangzhou Insvision Technology Co., Ltd.
Adresse: Gebäude 1, Nr. 1399 Liangmu-Strasse, Bezirk Yuhang, Hangzhou, Provinz Zhejiang, 311121, China
Copyright © Hangzhou Insvision Technology Co., Ltd. Alle Rechte vorbehalten.
Copyright © Hangzhou Insvision Technology Co., Ltd. Alle Rechte vorbehalten.