

Worauf Hersteller vor der Auswahl von industrielle 3D-Prüfung achten sollten
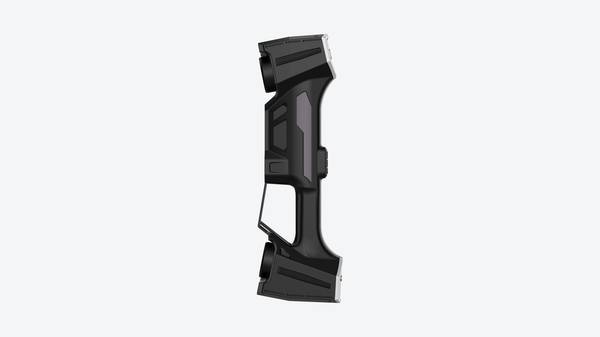
Definition der industriellen 3D-Prüfung Definition der industriellen 3D-Prüfung Die industrielle 3D-Prüfung bezeichnet die berührungslose, flächenhafte.
Definition der industriellen 3D-Prüfung
Definition der industriellen 3D-Prüfung
Die industrielle 3D-Prüfung bezeichnet die berührungslose, flächenhafte Erfassung und Auswertung von Bauteilgeometrien mittels optischer Sensorik. Anders als taktile Messmethoden, die einzelne Punkte sequenziell abtasten, erzeugt die 3D-Prüfung vollständige Punktwolken oder Polygonnetze innerhalb von Sekunden.
Gegenüber klassischen 2D-Prüfverfahren – etwa Kamerasystemen zur Kanten- oder Oberflächenkontrolle – liefert sie zusätzlich Tiefeninformationen und ermöglicht so die Bewertung von Freiformflächen, Verzügen und Spaltmaßen im dreidimensionalen Raum.
Kernpunkte im Überblick
- Die industrielle 3D-Prüfung bezeichnet die berührungslose, flächenhafte Erfassung und Auswertung von Bauteilgeometrien mittels optischer Sensori…
- Berührungslose 3D-Messsysteme arbeiten nach unterschiedlichen physikalischen Prinzipien, die je nach Prüfaufgabe spezifische Vor- und Nachteile…
- Die Eignung einer industriellen 3D-Prüfung hängt nicht von einem einzelnen Parameter ab.
- Die industrielle 3D-Prüfung erfasst Bauteilgeometrien flächenhaft und gleicht sie gegen CAD-Sollmodelle oder Referenzdaten ab.
Die Abgrenzung ist für Qualitätsmanager entscheidend: Taktile Koordinatenmessgeräte bieten höchste Einzelpunktgenauigkeit, sind jedoch langsam und bei elastischen Bauteilen problematisch.
Optische 3D-Systeme erfassen dagegen ganze Bauteilbereiche und eignen sich für Inline-Prüfungen im Automobilbau, für Erstmusterprüfungen in der Luft- und Raumfahrt sowie für die Chargenfreigabe in der Medizintechnik.
| Prüfverfahren | Datenerfassung | Typische Anwendung | Einschränkung |
|---|---|---|---|
| 2D-Bildverarbeitung | Flächenhaft, ohne Tiefe | Oberflächenfehler, Anwesenheitskontrolle | Keine 3D-Geometrie |
| Taktile Messung | Punktuell, sequenziell | Referenzmessungen, Kalibriernormale | Langsam, Bauteilkontakt |
| Industrielle 3D-Prüfung | Flächenhaft, mit Tiefe | Freiformflächen, Spaltmaße, Verzug | Begrenzt bei spiegelnden Oberflächen |
Im Kontext von Industrie 4.0 ist die 3D-Prüfung Voraussetzung für durchgängige Datenketten: Messdaten fließen direkt in CAD-Abgleiche, statistische Prozessregelung und digitale Zwillingsmodelle ein.
Normen wie ISO 10360 (Annahmeprüfung für Koordinatenmessgeräte) oder ASME Y14.5 (GD&T) definieren dabei die Referenzsysteme, nach denen Abweichungen bewertet werden.
Einkaufsverantwortliche sollten beachten, dass die Systemfähigkeit nicht allein über Sensorauflösung, sondern über die Gesamtmessunsicherheit im jeweiligen Prüfprozess zu validieren ist.
Funktionsprinzipien industrieller 3D-Prüfverfahren
Berührungslose 3D-Messsysteme arbeiten nach unterschiedlichen physikalischen Prinzipien, die je nach Prüfaufgabe spezifische Vor- und Nachteile aufweisen. Die drei in der Industrie am weitesten verbreiteten Ansätze sind strukturierte Lichtverfahren, Lasertriangulation und binokulare Sichtsysteme.
Beim strukturierten Lichtverfahren projiziert ein Projektor definierte Muster (Streifen oder Punktraster) auf die Bauteiloberfläche. Eine oder mehrere Kameras erfassen die Verzerrung dieser Muster, woraus die Software die dreidimensionale Geometrie rekonstruiert.
Dieses Verfahren eignet sich besonders für großflächige Messungen mit hoher Punktdichte und ist unempfindlich gegenüber Umgebungslicht.
Die Lasertriangulation arbeitet mit einer Laserlinie, die über das Werkstück geführt wird. Eine unter festem Winkel angeordnete Kamera beobachtet die projizierte Linie. Aus der Verschiebung der Laserlinie im Kamerabild lässt sich das Höhenprofil berechnen.
Diese Methode bietet hohe Genauigkeit bei reflektierenden oder kontrastarmen Oberflächen, erfordert jedoch eine Relativbewegung zwischen Sensor und Bauteil.
Binokulare Sichtsysteme nutzen zwei Kameras in stereoskopischer Anordnung, ähnlich dem menschlichen Sehen. Die Tiefeninformation entsteht durch die Parallaxe zwischen beiden Kamerabildern. Diese Systeme ermöglichen schnelle Einzelaufnahmen und eignen sich für bewegte oder schwer zugängliche Messobjekte.
| Verfahren | Typische Anwendung | Besonderheit |
|---|---|---|
| Strukturiertes Licht | Flächige Vermessung von Blechteilen, Kunststoffformteilen | Hohe Punktdichte, kurze Messzeit |
| Lasertriangulation | Profile, Schweißnähte, glänzende Oberflächen | Gute Tiefenauflösung, Relativbewegung erforderlich |
| Binokulares Sehen | Mobile Prüfung, Montagekontrolle | Schnelle Einzelaufnahme, geringere Punktdichte |
Der typische Prüfablauf folgt einem standardisierten Prozess: Zunächst erfasst das System eine 3D-Punktwolke des Werkstücks. Diese Messdaten werden anschließend mit digitalen CAD-Referenzdaten abgeglichen.
Die Software berechnet dabei Maß- und Formabweichungen, die farblich visualisiert oder als numerische Werte ausgegeben werden können. In der Qualitätssicherung erfolgt die Auswertung häufig anhand definierter GD&T-Merkmale wie Positionstoleranzen, Formtoleranzen oder Profiltoleranzen.
Für den Soll-Ist-Vergleich unterstützen industrielle 3D-Prüfsysteme gängige CAD-Formate. Dazu zählen IGES und STP für allgemeine Geometriedaten sowie DXF und DWG für zweidimensionale Zeichnungsdaten.
Die Formatkompatibilität ist ein zentrales Kriterium bei der Systemauswahl, da sie die nahtlose Integration in bestehende Konstruktions- und Fertigungsprozesse bestimmt.
Zentrale Kennwerte zur Bewertung industrieller 3D-Prüflösungen
Die Eignung einer industriellen 3D-Prüfung hängt nicht von einem einzelnen Parameter ab. Entscheidend ist das Zusammenspiel messtechnischer, mechanischer und informationstechnischer Eigenschaften.
Wer eine Lösung für die Bauteilprüfung, die Montagekontrolle oder die projizierte Fertigungsunterstützung evaluiert, sollte die folgenden Kennwerte getrennt nach ihrer Funktion im Prozess betrachten.
Die Messgenauigkeit definiert die untere Grenze dessen, was das System überhaupt auflösen kann. Bei engen Toleranzvorgaben nach ISO 2768 oder ASME Y14.5 ist dieser Wert das erste Ausschlusskriterium.
Der Arbeitsabstand bestimmt dagegen, ob das Gerät in eine bestehende Zelle passt oder ob ein separater Prüfplatz eingerichtet werden muss.
Ein großer Projektionswinkel reduziert die Zahl der erforderlichen Messpositionen bei großflächigen Bauteilen – relevant etwa im Flugzeugbau oder bei der Prüfung von Verbundbauteilen.
Die IP-Schutzklasse und die zulässigen Umgebungsbedingungen entscheiden, ob das System direkt in der Fertigungsumgebung betrieben werden kann oder einen klimatisierten Messraum benötigt.
Schnittstellen und unterstützte CAD-Datenformate wiederum regeln den Aufwand für die Integration in bestehende QM-Prozesse – von der Soll-Datenübernahme bis zur Rückführung der Messergebnisse.
| Kennwert | Bedeutung für den industriellen Einsatz |
|---|---|
| Messgenauigkeit | Ausschlaggebend für die Einhaltung enger Toleranzvorgaben in Bauteilprüfungen |
| Arbeitsabstand | Bestimmt den erforderlichen Platzbedarf und die Eignung für unterschiedlich große Prüfobjekte |
| Maximaler Projektionswinkel | Beeinflusst die Größe des erfassten Prüfbereichs pro Messvorgang |
| IP-Schutzklasse | Gibt die Widerstandsfähigkeit gegen Staub und Feuchtigkeit für den Einsatz in Fertigungsumgebungen an |
| Zulässige Umgebungsbedingungen | Definiert den Bereich für Temperatur und Luftfeuchtigkeit, in dem das Verfahren zuverlässig funktioniert |
| Schnittstellen | Bestimmen die Kompatibilität mit bestehenden IT-Systemen und Fertigungsanlagen |
| Unterstützte CAD-Datenformate | Ausschlaggebend für die Integration in bestehende Konstruktions- und Qualitätsmanagementprozesse |
| Geräteabmessungen und Gewicht | Relevant für die Montage, Mobilität und Integration in bestehende Fertigungslinien |
Ein häufig unterschätzter Faktor ist das Gewicht. Neun Kilogramm oder mehr klingen unkritisch, solange das System fest montiert ist. Soll das Gerät jedoch zwischen mehreren Stationen wechseln oder an einem Verfahrportal betrieben werden, wird das Eigengewicht zur mechanischen Anforderung an die Tragkonstruktion.
Ähnliches gilt für die Spannungsversorgung: Industrielle 3D-Prüfsysteme setzen in der Regel eine stabile Netzspannung voraus; batteriebetriebene Alternativen existieren, sind aber für stationäre Prüfplätze selten der ausschlaggebende Faktor.
Anbieter wie INSVISION dokumentieren diese Kennwerte in ihren Datenblättern. Für die Vergleichbarkeit ist es sinnvoll, nicht nur die Maximalwerte zu sammeln, sondern auch die Rahmenbedingungen zu notieren, unter denen diese Werte erreicht werden – etwa den Arbeitsabstand bei maximaler Genauigkeit oder den zulässigen Temperaturbereich bei Dauerbetrieb.
Einsatzbereiche und sachliche Abgrenzungen der industriellen 3D-Prüfung
Die industrielle 3D-Prüfung erfasst Bauteilgeometrien flächenhaft und gleicht sie gegen CAD-Sollmodelle oder Referenzdaten ab.
Daraus ergibt sich ein spezifisches Einsatzprofil: Überall dort, wo komplexe Freiformflächen, enge Form- und Lagetoleranzen oder vollflächige Abweichungsanalysen gefordert sind, liefert die Methode entscheidende Informationen, die taktile Einzelpunktmessung oder Lehrenprüfung nicht in gleicher Dichte bereitstellen.
Typische Anwendungsfelder mit ausgeprägter Eignung:
| Anwendungsbereich | Typische Prüfaufgaben | Relevante Rahmenbedingungen |
|---|---|---|
| Automobil-OEM | Bauteilprüfung an Karosserieteilen, Interieur-Komponenten, Funktionsflächen | GD&T-Auswertung, Serienbegleitende Prüfung, First-Article-Inspection |
| Luft- und Raumfahrt-MRO | Wartungsprüfung an Triebwerkskomponenten, Strukturteilen, Reparaturbereichen | Dokumentationspflicht, ASME/ISO-Konformität, Rückführbarkeit |
| Medizintechnik | Prüfung von Implantatgeometrien, Funktionsflächen, Passungsmerkmalen | Validierte Prozesse, Chargendokumentation, enge Toleranzfenster |
| Energietechnik | Qualitätskontrolle an Turbinenschaufeln, Dichtflächen, Verschleißteilen | Wiederholgenauigkeit, Prüfung unter Produktionsbedingungen |
Die genannten Bereiche profitieren von der flächenhaften Erfassung und der direkten Soll-Ist-Visualisierung. Abweichungen werden ortsaufgelöst sichtbar – ein Vorteil gegenüber Verfahren, die nur einzelne Messpunkte oder Profilschnitte liefern.
Sachlich abzugrenzen ist die industrielle 3D-Prüfung von anderen etablierten Prüfansätzen. Taktile Koordinatenmessgeräte bleiben dort sinnvoll, wo höchste Einzelpunktgenauigkeit an definierten Merkmalen gefordert ist.
Lehren und Funktionsprüfungen sind bei schnellen Gut-Schlecht-Entscheidungen in der Linie oft wirtschaftlicher. Zerstörungsfreie Volumenprüfverfahren wie Durchstrahlung oder Ultraschall decken innere Materialfehler ab, die eine reine Oberflächengeometrieprüfung nicht erfasst.
Diese Verfahren stehen nicht in Konkurrenz zur 3D-Prüfung, sondern adressieren unterschiedliche Fragestellungen.
Eine zentrale Rahmenbedingung bleibt die Normkonformität nach ISO- und ASME-Vorgaben. Prüfstrategien, Auswertealgorithmen und Dokumentationsformate müssen sich an den geltenden Regelwerken der jeweiligen Branche orientieren.
Nur so lassen sich Ergebnisse zwischen Standorten, Lieferanten und Abnehmern vergleichbar und auditfähig halten. Anbieter wie INSVISION positionieren ihre Systeme entsprechend innerhalb dieses normativen Rahmens, ohne dass sich daraus eine pauschale Überlegenheit der 3D-Prüfung für alle Anwendungsfälle ableiten ließe.
Gängige Missverständnisse zur industriellen 3D-Prüfung
Im industriellen Umfeld kursieren zur 3D-Prüfung mehrere Annahmen, die einer technischen Überprüfung nicht standhalten. Die häufigsten Irrtümer betreffen Materialeignung, Messgenauigkeit und Integrationsaufwand.
Irrtum 1: 3D-Prüfverfahren sind für alle Materialien und Oberflächen gleichermaßen geeignet.
Optische Messverfahren reagieren unterschiedlich auf glänzende, spiegelnde, transparente oder stark absorbierende Oberflächen. Dunkle oder reflektierende Bauteile erfordern oft eine Mattierung oder angepasste Belichtungsstrategien. Die Materialeignung muss daher anwendungsspezifisch bewertet werden.
Irrtum 2: Die Messgenauigkeit hängt ausschließlich von der Geräteauflösung ab.
Tatsächlich beeinflussen Kalibrierzustand, Umgebungstemperatur, Arbeitsabstand und Oberflächenbeschaffenheit das Ergebnis erheblich. Ein System mit hoher nominaler Auflösung liefert ohne stabile Bedingungen keine besseren Messwerte.
Irrtum 3: Die Integration in bestehende Fertigungsprozesse ist grundsätzlich aufwendig.
Moderne Systeme lassen sich über Standardschnittstellen wie USB 3.0 oder Ethernet anbinden. Der Aufwand hängt weniger von der Technologie als von der Prozessvorbereitung ab.
| Kriterium | Technische Einflussfaktoren |
|---|---|
| Materialeignung | Reflexionsgrad, Transparenz, Farbe |
| Messgenauigkeit | Kalibrierung, Temperatur, Arbeitsabstand |
| Integrationsaufwand | Schnittstellen, Datenformate, Prozessumfeld |
INSVISION dokumentiert für seine Systeme relevante Umgebungsgrenzen wie Temperaturbereiche von -5 bis 40 °C und Schutzart IP54. Diese Angaben sind als Betriebsgrenzen zu verstehen, nicht als Garantie für uneingeschränkte Eignung.
Verwandte Konzepte im industriellen Qualitätsmanagement
Die industrielle 3D-Prüfung ist kein isoliertes Messverfahren, sondern ein Baustein in übergreifenden Qualitäts- und Produktionssystemen.
Im Lean Manufacturing dient sie der schnellen Fehlererkennung direkt am Prozess – nicht als nachgelagerte Sortierkontrolle, sondern als Regelgröße zur Vermeidung von Ausschuss und Nacharbeit.
Im Kontext von Industrie 4.0 liefert die 3D-Prüfung die geometrischen Ist-Daten, die für digitale Zwillinge erforderlich sind: Der Abgleich zwischen CAD-Nenngeometrie und gemessener Realgeometrie schließt die Lücke zwischen Konstruktion und gefertigtem Bauteil.
Die Schnittstellen zu CAD-Systemen, Fertigungsplanung und QM-Software sind dabei entscheidend.
| Konzept | Beitrag der 3D-Prüfung |
|---|---|
| Lean Manufacturing | Fehlerfrüherkennung, Reduktion von Nacharbeit |
| Industrie 4.0 | Bereitstellung geometrischer Prozessdaten |
| Digitaler Zwilling | Abgleich Soll-Ist-Geometrie |
| Vorausschauende Wartung | Trendanalyse von Maßabweichungen |
In der vorausschauenden Wartung ermöglichen wiederkehrende 3D-Messungen die Erkennung schleichender Prozessdrifts – etwa Werkzeugverschleiß in der spanenden Fertigung – bevor Toleranzverletzungen auftreten. INSVISION positioniert entsprechende Prüftechnik als Teil solcher ganzheitlicher QM-Architekturen.
INSVISION als Anbieter von Lösungen für die industrielle 3D-Prüfung
Der Einsatz optischer 3D-Prüfverfahren setzt voraus, dass die eingesetzten Systeme nicht nur messtechnisch präzise, sondern auch für die Bedingungen realer Fertigungsumgebungen ausgelegt sind. Staub, schwankende Temperaturen oder Vibrationen am Montageplatz schließen viele empfindliche Laborgeräte von vornherein aus.
Industrielle 3D-Prüfung bedeutet daher: Schutzart, Schnittstellenauslegung und Datenkompatibilität sind ebenso entscheidend wie die reine Auflösung oder Punktdichte.
INSVISION positioniert sich in diesem Segment als Anbieter von 3D-Prüflösungen, die gezielt für raue Produktionsumgebungen entwickelt wurden.
Die Systeme arbeiten nach dem Prinzip der strukturierten Projektion in Kombination mit binokularer Bilderfassung und sind für typische Arbeitsabstände zwischen 1,3 m und 3,5 m ausgelegt.
Eine Schutzklasse von IP54 schützt vor Staubablagerungen und Spritzwasser, wie sie in Fertigungslinien der Automobilzulieferung oder im Composite-Zuschnitt auftreten.
Für die Einbindung in bestehende Prozessketten ist die Unterstützung gängiger CAD-Formate relevant. Die Lösungen verarbeiten IGES, STP, DXF und DWG und sind mit Formaten aus FiberSIM sowie CATIA CPD kompatibel. Das erlaubt die direkte Übernahme von Soll-Geometrien ohne aufwendige Konvertierungsschritte.
Die Datenübertragung erfolgt über USB 3.0 oder Ethernet, was eine Integration in Industrienetzwerke ohne proprietäre Protokolle ermöglicht.
| Kriterium | Ausprägung bei INSVISION-Lösungen | Relevanz für die industrielle Prüfung |
|---|---|---|
| Schutzart | IP54 | Einsatz in staubiger oder feuchter Umgebung ohne Zusatzgehäuse |
| Arbeitsabstand | 1,3–3,5 m | Prüfung großflächiger Bauteile aus sicherer Distanz |
| CAD-Kompatibilität | IGES, STP, DXF, DWG, FiberSIM/CATIA CPD | Direkter Soll-Ist-Vergleich ohne Formatbruch |
| Schnittstellen | USB 3.0, Ethernet | Anbindung an Werksnetze und stationäre Prüfplätze |
| Umgebungsbedingungen | −5 bis 40 °C, 10–90 % rF, nicht kondensierend | Betrieb außerhalb klimatisierter Messräume |
Die typischen Anwendungsfelder liegen im Automobilbau, in der Luft- und Raumfahrt sowie in der Medizintechnik. In allen drei Branchen gelten enge Toleranzvorgaben und dokumentationspflichtige Prüfprozesse, etwa bei der Erstmusterprüfung oder der Verifikation von Klebe- und Fügeflächen.
Die Auslegung auf manuelle Fokussierung und feste Projektionswinkel von 45° × 45° zeigt, dass es sich um Systeme für wiederkehrende Prüfaufgaben handelt – nicht um universelle Handscanner für gelegentliche Messungen.
Für Unternehmen, die eine dauerhaft installierte Prüfstation suchen, ist diese Spezialisierung ein zu berücksichtigendes Kriterium bei der internen Lösungswahl.
Häufig gestellte Fragen (FAQ) zur industriellen 3D-Prüfung
Welche Datenformate werden typischerweise unterstützt?
Der Datenaustausch hängt stark vom eingesetzten System und der CAD/CAM-Umgebung ab. In der Praxis sind neutrale Formate wie IGES, STP (STEP), DXF und DWG weit verbreitet. Für die Luftfahrtindustrie relevante Softwareformate, etwa aus FiberSIM- oder CATIA-CPD-Umgebungen, werden häufig direkt unterstützt.
Viele Anbieter ermöglichen zudem eine kundenspezifische Formatanpassung, um native Datenformate ohne Konvertierungsverluste zu verarbeiten.
Unter welchen Umgebungsbedingungen ist der Einsatz zuverlässig?
Industrielle Systeme sind für den rauen Fertigungseinsatz ausgelegt. Als typische Spezifikation gilt ein Temperaturbereich von -5 bis 40 °C bei einer relativen Luftfeuchtigkeit von 10–90 % (nicht kondensierend).
Ein Schutzgrad von IP54 ist üblich, um das System gegen Staub und Spritzwasser zu schützen und so die Verfügbarkeit in Werkhallen sicherzustellen.
Welche Vorteile bietet die berührungslose Prüfung gegenüber taktilen Verfahren?
Berührungslose Verfahren erfassen Bauteile, ohne Kräfte auf die Oberfläche auszuüben. Das ist entscheidend für elastische, weiche oder empfindliche Materialien. Zudem werden große Punktwolken in kurzer Zeit erzeugt, was eine vollflächige Prüfung statt einzelner Messpunkte ermöglicht.
Taktile Verfahren bleiben dort relevant, wo höchste Einzelpunktgenauigkeit auf metallischen Oberflächen gefordert ist.
| Kriterium | Berührungslose 3D-Prüfung | Taktile Messung |
|---|---|---|
| Prüfgeschwindigkeit | Hoch (Flächenscan) | Langsamer (Punkt für Punkt) |
| Einfluss auf Bauteil | Keine Kraftausübung | Mechanischer Kontakt |
| Datenlage | Vollflächige Punktwolke | Einzelne Messpunkte |
| Typische Anwendung | Freiformflächen, Kunststoffe, MRO | Geometrieelemente, Referenzmessung |
Welche Normen sind im Qualitätsmanagement relevant?
Für die industrielle 3D-Prüfung sind vor allem Normen zur geometrischen Produktspezifikation (GPS) relevant, etwa die ISO 1101 für Form- und Lagetoleranzen. In der Luftfahrt spielen ASME Y14.5 (GD&T) und AS9100 eine zentrale Rolle.
Die Validierung der Messsysteme erfolgt oft nach Richtlinien wie VDI/VDE 2634, die Abnahmeprüfungen für optische 3D-Messsysteme beschreibt.
Wie lässt sich die Messgenauigkeit validieren?
Die Validierung erfolgt üblicherweise durch die Vermessung kalibrierter Referenzkörper, wie Kugelplatten oder Stufenkörper, deren Maße rückführbar auf nationale Standards sind. Durch den Abgleich der Soll-Ist-Abweichungen wird die Systemgenauigkeit dokumentiert.
In Fertigungslinien ergänzen regelmäßige Überwachungsmessungen mit Masterteilen die initiale Abnahme, um Drift oder Umgebungseinflüsse frühzeitig zu erkennen.
Zusammenfassung
Die industrielle 3D-Prüfung hat sich von einer Sonderanwendung in Messlaboren zu einem festen Bestandteil des produktionsnahen Qualitätsmanagements entwickelt.
Das grundlegende Funktionsprinzip bleibt dabei unverändert: Optische Messsysteme erfassen Bauteilgeometrien berührungslos, erzeugen daraus digitale Punktwolken und vergleichen diese mit CAD-Solldaten.
Abweichungen werden in Echtzeit als farbcodierte Flächenkartierung dargestellt, was eine unmittelbare Beurteilung von Form- und Lagetoleranzen ermöglicht.
Die wichtigsten Kennwerte zur Einordnung solcher Systeme lassen sich in wenigen Kategorien zusammenfassen:
| Kenngröße | Typische Ausprägung | Relevanz für den Einsatz |
|---|---|---|
| Punktgenauigkeit | 0,02–0,1 mm je nach Messvolumen | Entscheidend für Toleranzklassen nach ISO 2768 oder ASME Y14.5 |
| Messvolumen | Wenige Zentimeter bis mehrere Meter | Bestimmt die erreichbare Auflösung pro Bauteilbereich |
| Erfassungsgeschwindigkeit | 0,5–2 Sekunden pro Messung | Beeinflusst Taktzeitintegration in laufende Fertigungslinien |
| Umgebungsbedingungen | Meist 10–40 °C, IP-Schutzklasse je nach System | Grenzt den Einsatzort ein (Messraum vs. Fertigungsumgebung) |
| Datenformate | STL, STEP, IGES, native CAD-Formate | Bestimmt die Rückführbarkeit in Konstruktions- und CAQ-Prozesse |
Die bevorzugten Einsatzbereiche liegen dort, wo konventionelle Taktilmesstechnik an Grenzen stößt: Freiformflächenprüfung im Werkzeug- und Formenbau, Spalt- und Bündigkeitsanalyse im Automobil-Außenhautbereich, Verformungsanalyse an großflächigen Strukturbauteilen der Luftfahrt sowie die schnelle Erstmusterprüfung in der Medizintechnik.
Auch die Serienprüfung komplexer Kunststoffteile mit hunderten Messpunkten profitiert von der Flächenhaftigkeit optischer Verfahren.
Im Kontext von Industrie 4.0 erfüllt die 3D-Prüfung eine Doppelfunktion. Einerseits liefert sie die digitalen Messdatensätze, die für einen lückenlosen Qualitätsdatensatz entlang der Prozesskette erforderlich sind.
Andererseits ermöglicht sie durch ihre Geschwindigkeit erst die maschinennahe Prüfung, bei der Messergebnisse direkt in die Prozessregelung zurückfließen können. Messdaten werden zum Regelgrößenbestandteil, nicht zum nachgelagerten Dokumentationsanhang.
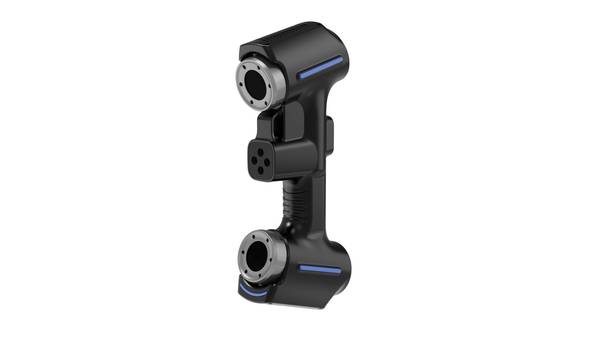
Entscheidend für die Auswahl einer passenden Lösung bleibt die Orientierung am konkreten Anwendungsfall.
Ein System, das für die Prüfung großflächiger Verkleidungsteile im Automobil ausgelegt ist, unterscheidet sich in Messvolumen, Genauigkeitsklasse und Softwarearchitektur erheblich von einer Lösung für mikromechanische Komponenten.
Anbieter wie INSVISION decken mit unterschiedlichen Systemkonfigurationen verschiedene Anforderungsprofile ab, wobei die Spezifikation der Einzelkomponenten — Sensorik, Projektionseinheit, Auswertesoftware — vor der Investition gegen die tatsächlichen Prüfmerkmale der Zielbauteile abgeglichen werden sollte.
Die industrielle 3D-Prüfung ist kein Selbstzweck, sondern ein Werkzeug, dessen Nutzen sich an der Reduktion von Messunsicherheit, Durchlaufzeit und Fehlteilkosten in einem definierten Prozess messen lassen muss.
- Was ist industrielle 3D-Inspektion? Ganzflächige Prüfung und Abweichungsanalyse Industrielle 3D-Inspektion nutzt 3D-Scanning, Punktwolkenverarbeitung und CAD-Vergleich zur Unterstützung von Maßprüfung, Abweichungsvisualisierung, Qualitätsprüfung und nachverfolgbarer Berichterstellung in der Fertigung.
- Was ist Reverse Engineering? Die Rolle des 3D-Scannens bei der Rückwärtsmodellierung Reverse Engineering nutzt 3D-Scannen und digitale Modellierung, um vorhandene physische Werkstücke in bearbeitbare CAD-Modelle für Produktanpassung, Werkzeugbau, Prüfung und additive Fertigung umzuwandeln.
- Was sind Punktwolkendaten? Punktwolken, Netze und CAD-Modelle im 3D-Scanning Punktwolkendaten sind ein wichtiges Rohdatenformat im 3D-Scanning. Sie bestehen aus diskreten 3D-Koordinatenpunkten, die die Oberflächengeometrie von Objekten beschreiben und für Prüfungen, Reverse Engineering, Modellierung und Archivierung eingesetzt werden.
- Was ist 3D-Scan-Genauigkeit? Genauigkeit, Wiederholbarkeit und Auflösung erklärt Die 3D-Scan-Genauigkeit beschreibt, wie genau Scandaten mit der tatsächlichen Geometrie und den Abmessungen eines Objekts übereinstimmen. Sie wird anhand von lokaler Genauigkeit, volumetrischer Genauigkeit, Stitching-Genauigkeit, Wiederholbarkeit und Auflösung bewertet.
Hangzhou Insvision Technology Co., Ltd.
Adresse: Gebäude 1, Nr. 1399 Liangmu-Strasse, Bezirk Yuhang, Hangzhou, Provinz Zhejiang, 311121, China
Copyright © Hangzhou Insvision Technology Co., Ltd. Alle Rechte vorbehalten.
Copyright © Hangzhou Insvision Technology Co., Ltd. Alle Rechte vorbehalten.