

Como avaliar scanner 3D para inspeção industrial em inspeção industrial
scanner 3D para inspeção industrial: Contexto da fábrica e necessidade de medição Contexto da fábrica e necessidade de medição Em uma linha de produção com.
Contexto da fábrica e necessidade de medição
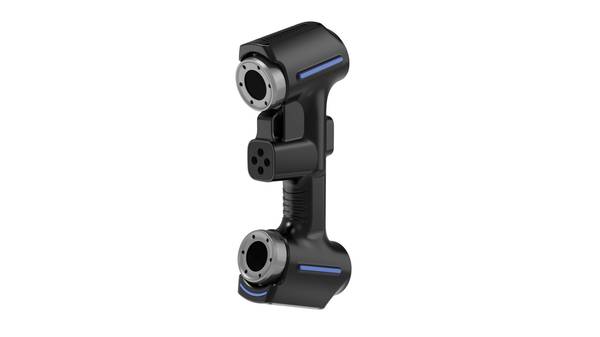
Contexto da fábrica e necessidade de medição
Em uma linha de produção com ritmo acelerado, a inspeção dimensional costuma ser o ponto em que o fluxo trava. Peças chegam da usinagem, da solda ou da injeção com prazos curtos para liberação, e a equipe de qualidade precisa responder se aquilo está conforme ou não. O problema raramente está na falta de instrumentos;
Lista de validação em campo
| Área de foco | Ponto de decisão | Nota de implantação |
|---|---|---|
| Peça-alvo | Validar tamanho, superfície e tolerâncias críticas para a tarefa de escaneamento | Executar um teste completo com uma peça representativa |
| Fluxo de dados | Verificar nuvem de pontos, mapa de desvios e relatório de qualidade | Confirmar formatos de exportação e responsáveis pela revisão |
| Uso em campo | Avaliar treinamento, calibração, iluminação e espaço de trabalho | Registrar o teste como referência para aplicações repetidas |
está na dificuldade de obter dados confiáveis em tempo hábil. Paquímetros, gabaritos e até máquinas de medir por coordenadas resolvem parte da tarefa, mas tropeçam em geometrias complexas, superfícies orgânicas ou regiões de difícil acesso.
Quando o desenho exige conferir perfis, alinhamentos e desvios de forma em uma única peça, o método tradicional exige múltiplas montagens e interpretações manuais que consomem horas.
Notas de termos
Em uma linha de produção com ritmo acelerado, a inspeção dimensional costuma ser o ponto em que o fluxo trava.
Onde a medição tradicional chega ao limiteQuem trabalha com controle dimensional em peças de geometria complexa já se fez esta pergunta: até quando o braço de medição…
Como o escaneamento 3D entra no fluxoEm uma célula de inspeção de peças usinadas, o erro mais caro costuma aparecer quando o desvio dimensional já passou para o…
Pontos de validação antes da implantaçãoAntes de liberar um scanner 3D para inspeção industrial no chão de fábrica, vale separar o que funciona em demonstração do q…
É nesse cenário que um scanner 3D para inspeção industrial muda a lógica do controle dimensional. Em vez de medir ponto a ponto, a digitalização captura a superfície inteira e gera uma nuvem densa de dados.
A comparação com o modelo nominal passa a ser visual e quantitativa, mostrando onde o desvio está concentrado e se ele respeita as tolerâncias especificadas. Para o responsável pela qualidade, isso significa menos tempo discutindo método de medição e mais tempo analisando causa raiz.
A pressão por liberação rápida não desaparece, mas a decisão passa a ser sustentada por evidências geométricas completas, não por amostragem pontual.
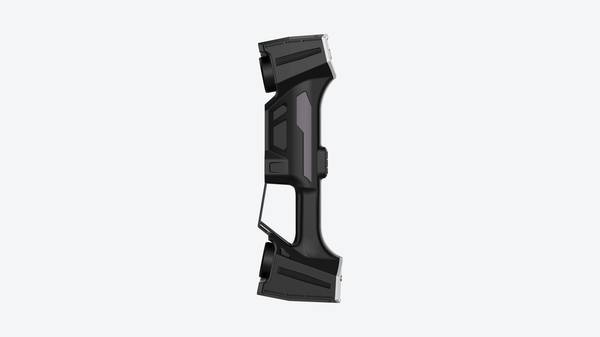
A INSVISION entra nesse contexto com equipamentos voltados para digitalização dimensional em ambiente industrial. A exigência central não é apenas capturar pontos, mas gerar dados que o software de inspeção consiga processar sem retrabalho.
Em peças grandes ou com muitas referências, a estabilidade da aquisição e a repetibilidade entre varreduras contam tanto quanto a resolução nominal.
O avaliador técnico que está montando um processo de inspeção costuma buscar exatamente isso: um fluxo que funcione no chão de fábrica, com operadores treinados, e não apenas em condições ideais de laboratório.
Onde a medição tradicional chega ao limite
Onde a medição tradicional chega ao limite
Quem trabalha com controle dimensional em peças de geometria complexa já se fez esta pergunta: até quando o braço de medição ou a máquina de coordenadas vai dar conta? Em superfícies orgânicas, canais internos, bordas com raios variáveis ou conjuntos soldados, o apalpador coleta pontos discretos.
O que fica entre um ponto e outro é inferência, não dado real.
O problema aparece em três frentes. Primeiro, a cobertura: geometrias com reentrâncias ou perfis aerodinâmicos exigem centenas de pontos para descrever uma única seção, e ainda assim o desvio de forma pode escapar.
Segundo, a continuidade: o relatório tradicional entrega desvios pontuais, não o mapa completo da superfície. Terceiro, o prazo: quanto mais complexa a peça, mais demorada a programação e a coleta. O gargalo deixa de ser a usinagem e passa a ser a medição.
É nesse ponto que um scanner 3D para inspeção industrial muda a lógica. Em vez de amostrar pontos, captura a superfície inteira. Em vez de planejar cada toque, varre a região de interesse e compara a nuvem de pontos com o CAD.
O ganho não está apenas na velocidade, mas na densidade de informação: desvios de forma, ondulações e transições que o apalpador simplesmente não enxerga passam a aparecer no mapa de cores.
Para o responsável pela qualidade, isso significa menos peças aprovadas com risco oculto e mais confiança na decisão de liberar ou reter um lote.
Como o escaneamento 3D entra no fluxo
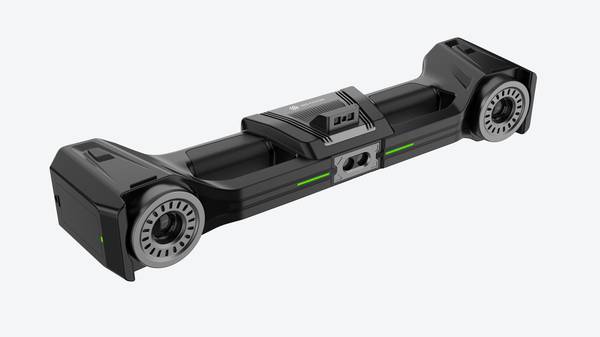
Como o escaneamento 3D entra no fluxo
Em uma célula de inspeção de peças usinadas, o erro mais caro costuma aparecer quando o desvio dimensional já passou para o lote seguinte. O scanner 3D para inspeção industrial muda esse ponto de controle porque permite capturar a superfície real da peça ainda na bancada, antes de liberar a produção.
O fluxo prático começa com o escaneamento da região crítica — furos, assentos de rolamento, superfícies de referência. Em seguida, a nuvem de pontos é alinhada ao CAD nominal e comparada por mapa de cores, mostrando onde o material está sobrando ou faltando.
A revisão técnica acontece sobre essa comparação, não sobre um relatório isolado de cotas soltas. Por fim, o relatório dimensional é gerado com as evidências geométricas já vinculadas ao desvio.
Para quem audita fornecedor ou fecha PPAP, essa sequência reduz retrabalho de interpretação e acelera a decisão de correção no ferramental.
Pontos de validação antes da implantação
Pontos de validação antes da implantação
Antes de liberar um scanner 3D para inspeção industrial no chão de fábrica, vale separar o que funciona em demonstração do que sobrevive à rotina real. O erro mais comum não é escolher um equipamento com pouca resolução, mas subestimar as condições do local e a variabilidade das peças.
Comece pela peça. Superfícies escuras, brilhantes ou usinadas com óleo residual mudam completamente o comportamento da captura. Se a célula de medição atende somente peças limpas e foscas, o ganho some na primeira troca de lote.
Teste com a peça no estado em que ela realmente chega à inspeção, não com corpos de prova preparados.
Depois, avalie fixação e repetibilidade. Peças grandes ou flexíveis exigem berços, grampos ou apoios que não interfiram na área escaneada. A INSVISION recomenda validar o setup completo três vezes: mesma peça, mesmo operador, mesmo turno.
Se o desvio entre repetições ficar dentro da tolerância dimensional exigida no desenho, o processo tem chance de ser aprovado em auditoria.
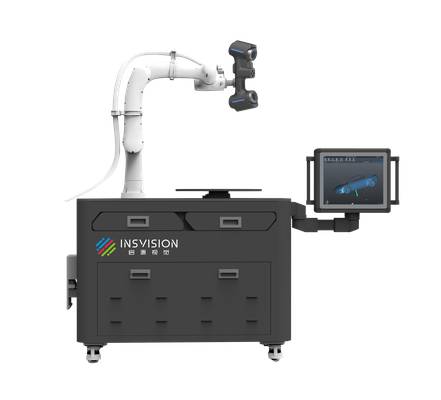
Confira também o ambiente. Vibração de pontes rolantes, variação térmica perto de portas de doca e iluminação direta sobre a região de captura afetam a estabilidade dos dados. Um scanner 3D para inspeção industrial não substitui o controle de processo; ele expõe onde esse controle está fraco.
Por fim, valide o formato de saída com a engenharia antes de fechar o escopo: relatório de mapa de cores, malha STL ou extração de cotas críticas. Sem essa definição, o equipamento vira gerador de nuvem de pontos sem dono.
Hangzhou Insvision Technology Co., Ltd.
Endereço: Edificio 1, no 1399, Rua Liangmu, Distrito de Yuhang, Hangzhou, Provincia de Zhejiang, 311121, China
Copyright © Hangzhou Insvision Technology Co., Ltd. Todos os direitos reservados.
Copyright © Hangzhou Insvision Technology Co., Ltd. Todos os direitos reservados.