

Comment évaluer numerisation 3D de pieces pour le contrôle industriel
numerisation 3d de pieces: Contexte d'atelier et besoins de mesure Contexte d’atelier et besoins de mesure Combien de pièces pouvez-vous réellement contrôler.
Contexte d’atelier et besoins de mesure
Contexte d’atelier et besoins de mesure
Combien de pièces pouvez-vous réellement contrôler sans ralentir la production ? Dans un atelier d’outillage ou de fabrication mécanique, cette question revient à chaque lancement de série.
Les plans exigent des tolérances serrées, les clients demandent des rapports de conformité, et le service qualité doit pourtant composer avec des moyens traditionnels qui restreignent le nombre de points mesurés.
Checklist de validation terrain
| Axe d’analyse | Point de décision | Conseil de déploiement |
|---|---|---|
| Pièce à contrôler | Vérifier taille, état de surface et tolérances clés par rapport au scan | Réaliser un essai complet sur une pièce représentative |
| Flux de données | Contrôler le passage du nuage de points au rapport qualité | Valider formats d’export et responsabilités de revue |
| Déploiement atelier | Évaluer formation, calibration, lumière ambiante et espace disponible | Conserver le test comme référence de déploiement |
Questions fréquentes
Que faut-il vérifier pour Contexte d’atelier et besoins de mesure ?
Combien de pièces pouvez-vous réellement contrôler sans ralentir la production ?
Que faut-il vérifier pour Limites des méthodes de mesure classiques ?
L’arrivée de la mesure optique dans les ateliers occidentaux a mis en évidence une réalité que beaucoup de responsables qualité connaissaient déjà : les instruments traditionnels…
Que faut-il vérifier pour Intégration du scan 3D dans le flux de travail ?
Beaucoup d’ateliers considèrent encore le scan 3D comme une opération de laboratoire, isolée du reste de la production.
Le contexte est souvent le même : pièces unitaires ou petites séries, surfaces complexes, délais courts. Une machine à mesurer tridimensionnelle peut donner des résultats fiables, mais elle immobilise la pièce, impose un environnement contrôlé et mobilise un technicien expérimenté.
Pendant ce temps, d’autres postes attendent. Résultat : on espace les contrôles, on mesure moins de sections, ou on accepte un risque dimensionnel non quantifié.
La pression vient aussi de l’amont. L’usinage, l’assemblage ou la retouche d’outillage demandent des retours rapides pour corriger un réglage ou valider une reprise. Sans donnée exploitable immédiatement, chaque décision repose sur l’expérience, pas sur la mesure.
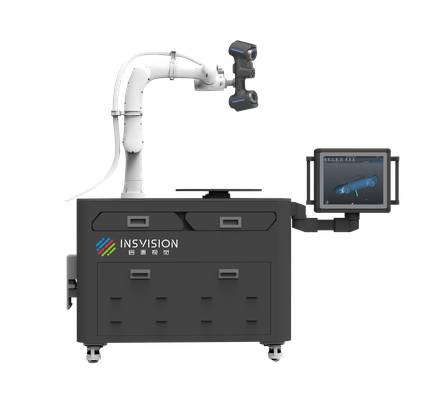
C’est précisément là que la numérisation 3D de pièces change la logique : elle permet d’acquérir une géométrie complète directement dans l’environnement de production, puis de la comparer au modèle nominal ou de l’exploiter pour la rétroconception.
INSVISION propose des scanners industriels conçus pour ce type d’usage. Leur intérêt n’est pas de remplacer systématiquement la MMT, mais d’apporter une capacité de mesure là où elle manque : sur le poste, sur une pièce complexe, ou dans un flux où la rapidité de décision compte autant que la précision.
Les données obtenues deviennent alors un support de dialogue entre la production, le bureau d’études et le contrôle qualité — avec une base factuelle commune, au lieu d’interprétations divergentes.
Dans ce contexte, le besoin ne se limite pas à « scanner une pièce ». Il s’agit de disposer d’un processus de mesure répétable, documenté, et suffisamment robuste pour être utilisé par des opérateurs qui ne sont pas tous métrologues.
C’est cette réalité d’atelier qui guide les choix techniques : encombrement, conditions ambiantes, préparation de surface, traitement des données et intégration au flux de travail existant.
Limites des méthodes de mesure classiques
Limites des méthodes de mesure classiques
L’arrivée de la mesure optique dans les ateliers occidentaux a mis en évidence une réalité que beaucoup de responsables qualité connaissaient déjà : les instruments traditionnels atteignent leurs limites dès que la pièce sort du cadre géométrique simple.
Une cale pied à coulisse ou une colonne de mesure traitent correctement un alésage, un plan, un diamètre. Mais sur une surface gauche, une nervure de fonderie ou un bord de tôle embouti, chaque point relevé devient une approximation.
La première contrainte concerne les géométries complexes. Les formes organiques, les dépouilles, les congés à rayon variable ou les zones à accès restreint obligent l’opérateur à multiplier les palpages, souvent sans garantie de représentativité. Le nuage de points obtenu reste lacunaire.
La seconde limite est la rupture de données. Avec un bras de mesure ou une MMT, le relevé est discret : quelques centaines de points, parfois quelques milliers, mais jamais une surface complète. Les écarts entre deux points mesurés restent invisibles.
Sur une pièce de tôlerie ou un carter de turbomachine, c’est précisément dans ces zones non relevées que se cachent les défauts de forme.
Enfin, les délais s’allongent mécaniquement. Préparer un programme de palpage, stabiliser la pièce, lancer la mesure, corriger les collisions : une campagne complète peut occuper une machine pendant plusieurs heures.
Pour une première pièce ou une petite série, ce temps de préparation devient disproportionné par rapport à la valeur de l’information recueillie.
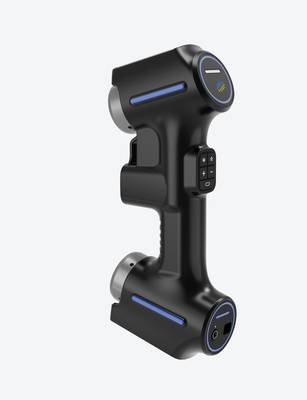
La numérisation 3D de pièces change ce rapport. Un scanner industriel INSVISION relève des millions de points en quelques secondes, sans contact, et restitue la surface réelle plutôt qu’un échantillon de coordonnées.
Pour un ingénieur qualité occidental habitué aux normes ISO et aux cotations GD&T, l’intérêt n’est pas de remplacer le palpage, mais de l’utiliser là où il est pertinent — et de couvrir le reste par une acquisition dense et rapide.
Intégration du scan 3D dans le flux de travail
Intégration du scan 3D dans le flux de travail
Beaucoup d’ateliers considèrent encore le scan 3D comme une opération de laboratoire, isolée du reste de la production. C’est une erreur.
Sur des pièces de fonderie, des outillages ou des carters usinés, la numérisation 3D de pièces ne prend réellement de la valeur que lorsqu’elle s’intègre dans un flux continu : acquisition, comparaison au modèle nominal, revue des écarts, puis génération d’un rapport exploitable par le bureau d’études et la qualité.
Sans cet enchaînement, on accumule des nuages de points sans décision derrière.
Le point de bascule se situe souvent au moment où le contrôle dimensionnel ne peut plus se limiter à quelques sections mesurées au pied à coulisse ou sur machine à mesurer tridimensionnelle.
Dès que la surface complète compte — défauts de forme, zones de dépouille, raccordements, retassures — le scan devient l’outil structurant. Encore faut-il que les données circulent correctement.
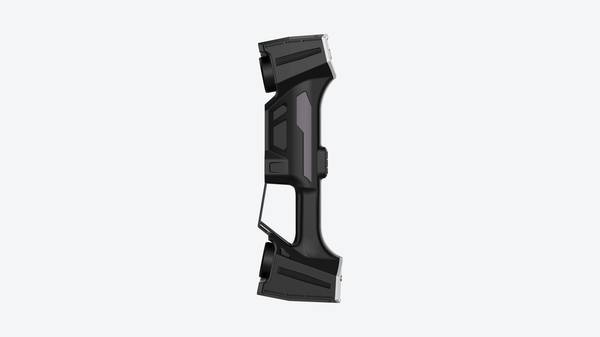
Dans un flux typique, l’opérateur commence par préparer la pièce : dépoussiérage, application éventuelle d’un matifiant sur les zones brillantes, positionnement de cibles lorsque la géométrie est peu texturée. L’acquisition avec un scanner INSVISION s’enchaîne ensuite par passes successives.
Les logiciels de traitement alignent automatiquement les vues et reconstruisent le maillage. Vient alors l’étape critique : l’import du modèle CAO de référence et l’alignement par best-fit ou par référentiel datums.
La carte de déviations colorée qui en résulte est plus parlante qu’un tableau de mesures isolées : elle montre immédiatement où la pièce dérive, sur quelle surface, avec quelle amplitude.
La revue se fait souvent en réunion qualité, avec le fichier de comparaison ouvert à l’écran. Les ingénieurs peuvent isoler une zone, mesurer un écart local, vérifier une tolérance géométrique. Le rapport généré ensuite reprend les vues annotées, les valeurs critiques et les conclusions.
Ce livrable peut partir directement vers le fournisseur ou l’atelier d’usinage, sans reformatage manuel.
Pour que cet enchaînement fonctionne en conditions réelles, la robustesse de l’acquisition compte autant que la précision annoncée. Les scanners INSVISION sont conçus pour fonctionner dans des environnements industriels allant de -5 à 40°C, avec une humidité relative de 10 à 90% sans condensation.
Cette tolérance aux conditions d’atelier évite de devoir climatiser une salle dédiée ou de reporter une campagne de mesure parce que la température du hall varie. L’interface USB 3.0 ou Ethernet simplifie également la connexion au poste de traitement, que ce soit en bord de ligne ou dans un bureau méthodes.
L’intégration réelle ne se joue donc pas sur une seule performance technique, mais sur la capacité du scan à alimenter les étapes suivantes sans friction.
Une fois la chaîne en place, la numérisation 3D de pièces devient un maillon discret du processus qualité, au même titre qu’un contrôle par attributs ou une mesure sur MMT.
Les opérateurs n’y pensent plus comme à une technologie de démonstration, mais comme à un moyen rapide de répondre à une question simple : la pièce est-elle conforme, et si non, où exactement ?
Points de validation avant déploiement
Points de validation avant déploiement
L’arrivée de scanners 3D rapides et précis change la façon dont les ateliers abordent le contrôle dimensionnel et la rétro-ingénierie.
On ne parle plus seulement de numériser une pièce : il s’agit d’intégrer l’outil dans un flux de production réel, avec des contraintes de cadence, de répétabilité et de mains différentes sur l’équipement.
Dans ce contexte, la numérisation 3D de pièces n’est pertinente que si le site est prêt à l’accueillir correctement. Avant de déployer un système INSVISION, quelques points de validation évitent les mauvaises surprises en atelier.
Les cas les mieux adaptés restent les pièces dont la géométrie est difficile à mesurer au pied à coulisse ou sur marbre : formes organiques, surfaces gauches, zones difficilement accessibles.
Un moule concave à forte brillance, par exemple, demande une acquisition fine des zones en retrait, des congés et des fentes étroites. Dans ces situations, le relevé manuel devient long, peu reproductible, et dépend trop de l’opérateur.
La numérisation apporte une cartographie complète de la surface, exploitable ensuite pour comparaison au nominal ou reconstruction de modèle.
Sur site, il faut vérifier trois choses avant de valider l’implantation. D’abord, l’environnement : la température doit rester dans une plage de -5 à 40 °C, avec une humidité relative de 10 à 90 % sans condensation.
Ensuite, la stabilité de la zone de mesure : les vibrations transmises par un pont roulant ou une presse voisine peuvent dégrader la répétabilité.
Enfin, la liberté de positionnement autour de la pièce : le scanner doit pouvoir couvrir l’ensemble de la surface sans masque important, quitte à prévoir un support rotatif ou des positions de reprise.
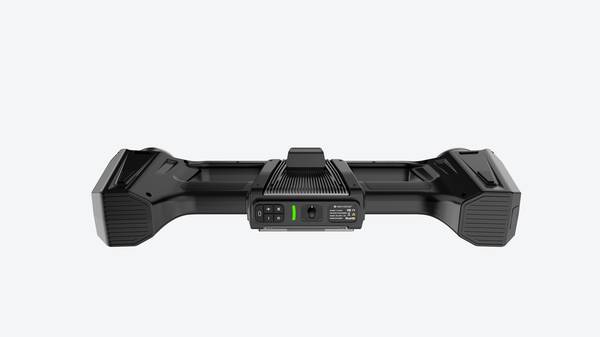
La préparation des surfaces est un point souvent sous-estimé. Certaines pièces brillantes ou transparentes demandent un poudrage matifiant, d’autres se scannent directement. Le choix dépend du matériau et de l’état de surface, pas du scanner lui-même.
Il faut aussi anticiper le traitement des données : formats de sortie, tolérance attendue, maillage ou nuage de points. Sur ce plan, INSVISION s’intègre dans des flux classiques de contrôle qualité sans imposer de refonte complète de la chaîne numérique.
L’essentiel est de définir en amont ce que l’on veut mesurer, avec quelle tolérance, et sous quel délai.
Hangzhou Insvision Technology Co., Ltd.
Adresse : Batiment 1, no 1399, route Liangmu, district de Yuhang, Hangzhou, Zhejiang 311121, Chine
Ventes internationales : +86-153-3687-9807 / +86-191-5787-0082
Copyright © Hangzhou Insvision Technology Co., Ltd. Tous droits réservés.
Copyright © Hangzhou Insvision Technology Co., Ltd. Tous droits réservés.