

scanner 3D portable
scanner 3D portable: Contexte d'atelier et besoins de mesure Contexte d’atelier et besoins de mesure Dans un atelier, la mesure n’est pas une formalité.
Contexte d’atelier et besoins de mesure

Contexte d’atelier et besoins de mesure
Dans un atelier, la mesure n’est pas une formalité administrative. Elle conditionne l’acceptation des pièces, le montage, la conformité client et, en cas de dérive, la capacité à réagir avant que les rebuts ne s’accumulent.
Les équipes production et qualité évoluent sous une double pression : sortir les pièces dans les délais, tout en garantissant des tolérances souvent serrées. Dès qu’une géométrie devient complexe — surfaces gauches, zones peu accessibles, pièces de grande dimension — les outils traditionnels montrent leurs limites.
Le pied à coulisse, la jauge ou même la MMT demandent du temps, de l’accès, et parfois un déplacement de la pièce vers la salle de métrologie. Pendant ce temps, la machine attend, l’opérateur attend, et la décision de libérer le lot est retardée.
Critères de sélection et contrôles terrain
| Axe d’analyse | Point de décision | Conseil de déploiement |
|---|---|---|
| Contexte d’atelier et besoins de mesure | Dans un atelier, la mesure n’est pas une formalité administrative. | Elle conditionne l’acceptation des pièces, le montage, la conformité client et, en cas de dérive, la capacité à réagir avant que les rebuts ne s… |
| Limites des méthodes de mesure classiques | Quand un atelier passe d’un contrôle sur marbre à un relevé numérique complet, le changement le plus visible ne se situe pas dans le logiciel ni dans… | Il se voit dans ce qui disparaît : les reprises manuelles, les allers-retours entre la machine à mesurer tridimensionnelle et le poste d’usinage… |
| Intégration du scan 3D dans le flux de travail | L’arrivée de scanners 3D portables réellement exploitables en atelier a changé la manière dont les équipes qualité abordent le contrôle dimensionnel. | Pendant longtemps, le scan 3D restait une opération de laboratoire, déconnectée du rythme de production. |
| Points de validation avant déploiement | L’arrivée des scanners 3D portables a changé la manière dont les équipes qualité abordent le contrôle dimensionnel. | Ce qui prenait autrefois une demi-journée en salle de métrologie peut désormais se faire au plus près de la pièce, sur presse ou en sortie d’usi… |
Le besoin réel n’est pas seulement de mesurer plus vite. C’est d’obtenir une donnée fiable, exploitable immédiatement, et suffisamment dense pour comprendre l’état réel de la surface ou de l’ensemble mécanique. Un scanner 3D portable répond à ce besoin en déplaçant l’instrument vers la pièce, et non l’inverse.
Il fournit un relevé complet, sous forme de nuage de points ou de maillage, que le service qualité peut comparer au modèle nominal ou utiliser pour documenter une non-conformité.
Dans les secteurs comme l’automobile, l’énergie ou la mécanique générale, les contrôles portent rarement sur une cote unique. On vérifie des profils, des jeux, des déformations, des positions relatives.
Les gabarits de contrôle, les montages d’inspection et les relevés manuels prennent du temps à préparer et ne couvrent qu’une partie du besoin. La pression s’accentue encore en production unitaire ou petite série, où chaque pièce engage une part importante de la marge.
Une erreur non détectée se traduit directement par une reprise, un litige ou un retard de livraison.
C’est dans ce contexte qu’INSVISION positionne ses solutions. La gamme AlphaScan, par exemple, est utilisée sur des pièces de fonderie, des outillages, des ensembles mécano-soudés ou des pièces de rechange.
L’intérêt n’est pas de remplacer systématiquement la MMT, mais d’apporter une capacité de mesure là où la MMT ne va pas, ou là où le délai d’immobilisation est inacceptable.
Le scanner 3D portable devient un outil de décision : on mesure sur poste, on compare en quelques minutes, et on tranche — pièce bonne, à reprendre, ou à isoler.
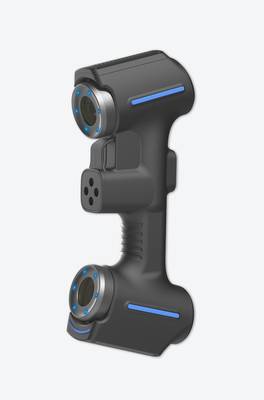
Les services méthodes y trouvent aussi un intérêt. Pour préparer une reprise d’usinage, documenter un état initial, ou valider un outillage avant lancement, disposer d’un relevé complet évite les allers-retours et les suppositions.
La donnée collectée alimente les dossiers qualité, les rapports clients et, progressivement, une mémoire numérique de l’atelier.
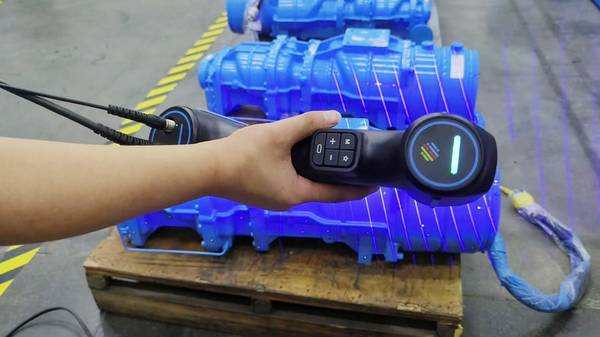
Le besoin de données fiables ne se limite donc pas au contrôle final. Il traverse toutes les étapes : réception, en-cours, finition, expédition.
Et c’est précisément là que la portabilité change la donne : elle réduit le délai entre le moment où une question se pose et le moment où l’atelier obtient une réponse mesurée.
Limites des méthodes de mesure classiques
Limites des méthodes de mesure classiques
Quand un atelier passe d’un contrôle sur marbre à un relevé numérique complet, le changement le plus visible ne se situe pas dans le logiciel ni dans le matériel lui-même.
Il se voit dans ce qui disparaît : les reprises manuelles, les allers-retours entre la machine à mesurer tridimensionnelle et le poste d’usinage, les heures passées à interpréter un nuage de points incomplet. Les méthodes classiques reposent sur des instruments précis mais ponctuels.
Un palpeur, une jauge, un bras de mesure, même bien étalonnés, ne capturent qu’une série de points discrets. Sur une surface gauche, une nervure profonde ou une zone de raccordement complexe, cette logique atteint vite ses limites.
L’opérateur doit choisir où mesurer, multiplier les positions, puis reconstituer mentalement la géométrie réelle. Ce processus introduit une variabilité propre à chaque contrôleur et laisse des zones entières sans donnée exploitable.
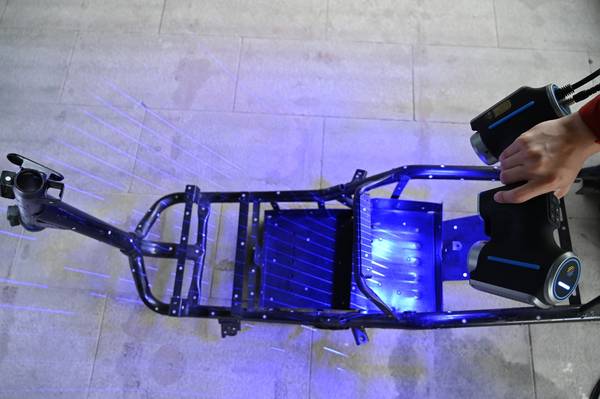
Les ruptures de données sont particulièrement coûteuses dans les premières phases d’un projet. Lors d’une première inspection d’article ou d’une reprise de pièce existante sans modèle CAO fiable, un relevé lacunaire oblige à revenir sur la pièce, parfois plusieurs jours après, pour compléter une section manquante.
Pendant ce temps, la production attend, le fournisseur attend, le client attend. Les délais ne viennent pas de la mesure elle-même, mais de la nécessité d’organiser une seconde campagne de relevés.
Pour les pièces de fonderie, les tôles embouties ou les composants plastiques présentant des déformations de retrait, la comparaison entre la pièce réelle et le modèle nominal exige une densité de points que les méthodes manuelles ne fournissent tout simplement pas.
Le scanner 3D portable change cette dynamique en capturant la surface complète en une seule session, sans imposer à l’opérateur de sélectionner à l’avance les zones critiques.
INSVISION a développé ses systèmes autour de cette logique de couverture totale : le relevé devient un inventaire de la géométrie réelle, pas un échantillonnage.
Sur une pièce de sécurité automobile ou un carter de transmission, les zones de congé, les dépouilles et les surfaces de joint sont saisies avec la même densité que les plans principaux.
Cette continuité de données supprime les ruptures qui, dans un flux classique, obligeaient à planifier des opérations de contrôle supplémentaires.
Le gain opérationnel se mesure moins en secondes gagnées pendant la mesure qu’en campagnes de relevés évitées et en décisions prises sur la base d’une information complète dès la première itération.
Intégration du scan 3D dans le flux de travail
Intégration du scan 3D dans le flux de travail
L’arrivée de scanners 3D portables réellement exploitables en atelier a changé la manière dont les équipes qualité abordent le contrôle dimensionnel. Pendant longtemps, le scan 3D restait une opération de laboratoire, déconnectée du rythme de production.
Aujourd’hui, avec un appareil comme le scanner 3D portable AlphaScan d’INSVISION, la numérisation s’intègre directement entre l’usinage, le montage et la validation finale, sans casser la cadence.
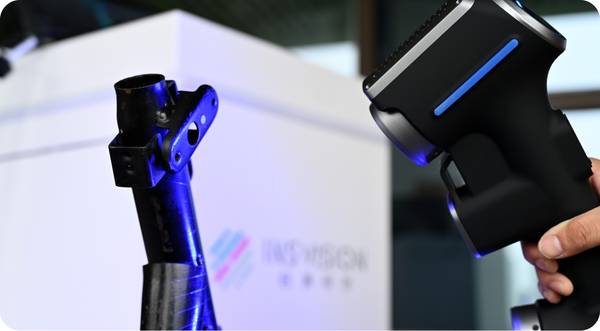
Le flux type s’enchaîne en quatre temps. D’abord, l’opérateur scanne la pièce brute, le sous-ensemble ou l’outillage directement au poste. Ensuite, le logiciel compare le nuage de points au modèle CAO ou à une pièce de référence.
Les écarts apparaissent immédiatement sous forme de cartographie colorée : plus besoin d’attendre un rapport séparé pour repérer une dérive de forme ou un hors-tolérance localisé.
Vient ensuite la revue. Les données de comparaison sont partagées avec le bureau d’études ou le responsable qualité, qui valide ou refuse la conformité en s’appuyant sur des mesures objectives, pas sur une interprétation visuelle. Enfin, le rapport est généré à partir des données brutes du scan.
Il documente les écarts, les tolérances appliquées et les zones contrôlées, ce qui renforce la traçabilité sans ajouter de saisie manuelle.
Concrètement, sur une première pièce ou un outillage de reprise, l’AlphaScan remplace plusieurs allers-retours vers une machine à mesurer tridimensionnelle. Le contrôle devient plus rapide, plus complet, et surtout réalisable par un technicien formé, sans dépendre systématiquement du métrologue.
C’est ce qui rend le scan 3D portable pertinent pour des scénarios de production en petites et moyennes séries, où la flexibilité compte autant que la précision.
Points de validation avant déploiement
Points de validation avant déploiement
L’arrivée des scanners 3D portables a changé la manière dont les équipes qualité abordent le contrôle dimensionnel. Ce qui prenait autrefois une demi-journée en salle de métrologie peut désormais se faire au plus près de la pièce, sur presse ou en sortie d’usinage.
Mais avant qu’un site industriel ne généralise l’usage d’un scanner 3D portable, quelques vérifications de terrain s’imposent. Un déploiement réussi ne dépend pas uniquement de la précision annoncée sur la fiche technique.
Il repose sur la cohérence entre les cas d’usage visés, l’environnement de mesure et les compétences disponibles.
Les cas réellement adaptés sont ceux où la pièce est difficile à déplacer, où les gabarits ou colonnes de mesure imposent des délais, ou encore lorsque la géométrie comporte des zones peu accessibles aux moyens traditionnels.
Les applications de rétro-ingénierie, de contrôle de premier article, de suivi d’usure d’outillage ou de comparaison à la CAO entrent typiquement dans ce périmètre.
En revanche, un scanner 3D portable n’est pas forcément la meilleure réponse pour des cotes simples relevées en grande série sur des pièces parfaitement accessibles, où un montage de contrôle classique reste plus rapide.
Sur site, plusieurs éléments doivent être validés avant la mise en route. D’abord, la stabilité thermique de la zone : les variations rapides de température faussent les acquisitions, même avec des systèmes compensés.
Ensuite, les conditions d’éclairage et les vibrations environnantes, surtout si le scan doit être réalisé à proximité de machines en fonctionnement.
Il faut aussi anticiper la préparation des surfaces : les pièces brillantes, huileuses ou très sombres peuvent nécessiter un poudrage matifiant, ce qui ajoute une étape au poste. Enfin, la qualification des opérateurs mérite une attention particulière.
Un scanner 3D portable confié à une équipe non formée produit des nuages de points inexploitables, et le gain de temps espéré se transforme en reprises de mesures.
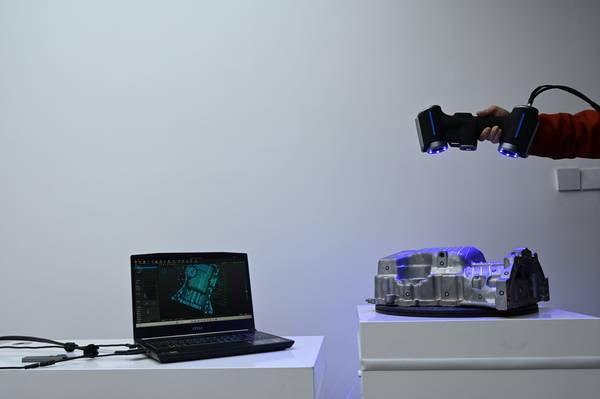
Pour les équipes qui évaluent une solution comme celles proposées par INSVISION, l’enjeu est de vérifier que le matériel retenu couvre bien l’étendue des pièces à contrôler et que le flux de données vers le logiciel de comparaison ou de rétro-conception est fluide.
Les démonstrations en conditions réelles, sur les pièces propres au site, restent le meilleur moyen de valider ces points. Un essai sur une pièce de démonstration ne dit rien de la tenue du système sur un carter de fonderie brut ou un outillage gras. C’est sur ces cas concrets que se joue la crédibilité du déploiement.
Hangzhou Insvision Technology Co., Ltd.
Adresse : Batiment 1, no 1399, route Liangmu, district de Yuhang, Hangzhou, Zhejiang 311121, Chine
Ventes internationales : +86-153-3687-9807 / +86-191-5787-0082
Copyright © Hangzhou Insvision Technology Co., Ltd. Tous droits réservés.
Copyright © Hangzhou Insvision Technology Co., Ltd. Tous droits réservés.