

Comment évaluer mesure dimensionnelle 3D pour le contrôle industriel
mesure dimensionnelle 3d: Contexte d'atelier et besoins de mesure Contexte d’atelier et besoins de mesure Dans beaucoup d’ateliers, la mesure dimensionnelle.
Contexte d’atelier et besoins de mesure
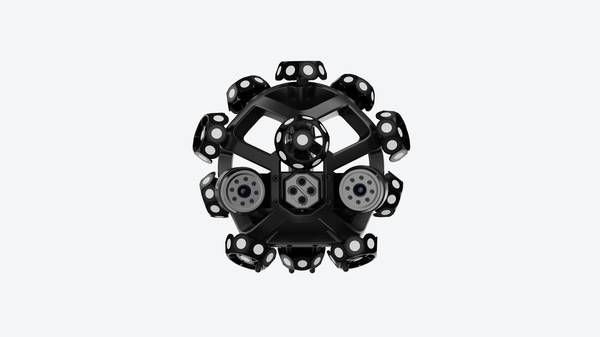
Contexte d’atelier et besoins de mesure
Dans beaucoup d’ateliers, la mesure dimensionnelle 3D ne remplace pas simplement un pied à coulisse. Elle change la manière dont on pose le problème. Avant, la question était souvent binaire : la pièce est-elle bonne ou mauvaise ?
Checklist de validation terrain
| Axe d’analyse | Point de décision | Conseil de déploiement |
|---|---|---|
| Pièce à contrôler | Vérifier taille, état de surface et tolérances clés par rapport au scan | Réaliser un essai complet sur une pièce représentative |
| Flux de données | Contrôler le passage du nuage de points au rapport qualité | Valider formats d’export et responsabilités de revue |
| Déploiement atelier | Évaluer formation, calibration, lumière ambiante et espace disponible | Conserver le test comme référence de déploiement |
Aujourd’hui, avec des pièces plus complexes, des tolérances plus serrées et des cadences plus courtes, la question devient : où est la dérive, à quel moment apparaît-elle, et comment la corriger avant qu’elle ne bloque une série ?
Flux de travail pratique
- Contexte d’atelier et besoins de mesure — Dans beaucoup d’ateliers, la mesure dimensionnelle 3D ne remplace pas simplement un pied à coulisse.
- Limites des méthodes de mesure classiques — Dans un atelier d’usinage ou un service qualité, la mesure dimensionnelle repose encore très souvent sur des outils traditionnels…
- Intégration du scan 3D dans le flux de travail — Vous vous demandez probablement à quel moment le scan 3D remplace réellement un contrôle traditionnel, et à quel moment il le ral…
- Points de validation avant déploiement — La généralisation du contrôle sans contact change la manière dont les équipes qualité abordent la validation d’un nouvel équipeme…
Le contexte de production impose des contraintes que l’on oublie rarement en laboratoire. Température variable, vibrations, opérateurs pressés, surfaces brillantes ou mates, pièces encore montées sur machine.
Dans ces conditions, un système de mesure doit fournir des données fiables sans exiger un environnement parfait. C’est précisément là que la pression de contrôle se fait sentir. Le service qualité ne demande plus seulement un rapport de conformité.
Il attend un nuage de points exploitable, une comparaison à la CAO, une carte d’écarts, parfois une analyse de tendance sur plusieurs pièces.
Le besoin réel, c’est de la reproductibilité. Deux opérateurs différents devraient obtenir des résultats comparables sur la même pièce. Un scan réalisé le matin devrait rester cohérent avec un scan du soir.
Et les données doivent pouvoir être relues par d’autres services, sans dépendre de l’interprétation d’un seul technicien.
INSVISION s’inscrit dans cette logique en proposant des scanners industriels qui visent d’abord la stabilité de la donnée. L’intérêt n’est pas de produire un bel affichage, mais de donner à l’équipe qualité une base numérique fiable pour décider.
Dans un atelier, une mesure n’a de valeur que si elle peut être répétée, comparée et archivée. Le reste est secondaire.
Limites des méthodes de mesure classiques
Limites des méthodes de mesure classiques
Dans un atelier d’usinage ou un service qualité, la mesure dimensionnelle repose encore très souvent sur des outils traditionnels : pied à coulisse, micromètre, colonne de mesure, machine à mesurer tridimensionnelle (MMT).
Ces instruments restent pertinents tant que la pièce présente des géométries simples, des plans de référence accessibles et des tolérances largement documentées. Mais dès que l’on sort de ce cadre, les limites apparaissent vite.
La première contrainte concerne les géométries complexes. Une surface gauche, une nervure interne, un congé de raccordement ou une zone peu accessible au palpeur posent immédiatement un problème de stratégie de mesure.
Le technicien doit choisir un nombre fini de points, souvent insuffisant pour caractériser correctement la forme réelle. Sur une pièce de fonderie ou une structure mécano-soudée, la variabilité locale échappe à l’échantillonnage discret.
La seconde limite, plus critique encore, est la rupture de données. Les méthodes classiques produisent des nuages de points épars, des sections isolées ou des cotations individuelles. On obtient une vision fragmentée de la pièce, pas une cartographie continue.
Pour une analyse de déformation, un contrôle d’usure interne ou une comparaison complète au modèle nominal, cette discontinuité complique sérieusement l’interprétation. Le responsable qualité doit reconstituer mentalement la géométrie à partir de mesures ponctuelles, ce qui augmente le risque d’erreur d’appréciation.

Enfin, les délais pèsent lourd. La programmation d’une MMT, le bridage de la pièce, l’exécution des palpages puis la rédaction du rapport peuvent prendre plusieurs heures. Pour une petite série, un contrôle de premier article ou une pièce unitaire en maintenance, ce temps devient disproportionné.
Les méthodes classiques atteignent ici leur limite pratique : elles sont précises mais lentes, ponctuelles mais incomplètes. C’est précisément dans ces situations que la mesure dimensionnelle 3D par numérisation optique change la donne.
Au lieu de multiplier les points de contact, on acquiert l’ensemble de la surface, rapidement et sans contact. INSVISION positionne ses scanners industriels sur ce besoin : couvrir ce que les outils classiques ne voient pas, sans allonger les cycles de contrôle.
Intégration du scan 3D dans le flux de travail
Intégration du scan 3D dans le flux de travail
Vous vous demandez probablement à quel moment le scan 3D remplace réellement un contrôle traditionnel, et à quel moment il le ralentit. La réponse tient moins à la technologie qu’à l’ordre des étapes.
En pratique, une séquence qui fonctionne en production suit toujours le même enchaînement : numérisation, alignement sur la référence, comparaison géométrique, revue des écarts, puis génération d’un rapport exploitable par l’atelier ou le client.
Le point critique est la validation de l’échantillon avant de lancer la série. Sur une première pièce, on ne cherche pas à tout scanner : on cible les surfaces fonctionnelles, les zones de dépouille, les congés, les plans de joint.
Une fois le maillage obtenu avec un scanner industriel INSVISION, on le superpose au modèle nominal ou à une pièce de référence numérisée. Les écarts sont alors visualisés sous forme de cartographie colorée, ce qui évite d’interpréter des colonnes de mesures isolées.
Ce flux fonctionne à condition de figer les réglages d’acquisition : même distance, même orientation, même résolution. Sinon, la comparaison entre deux lots n’a aucune valeur métrologique.
C’est là que la mesure dimensionnelle 3D apporte un avantage décisif : elle documente non seulement l’écart, mais aussi sa localisation et sa forme. Le rapport final devient un livrable de revue, pas un simple relevé.
En résumé, le scan 3D ne remplace pas le jugement du contrôleur. Il le déplace vers l’amont : définition de la référence, validation des zones critiques, et décision sur les écarts acceptables.
Points de validation avant déploiement
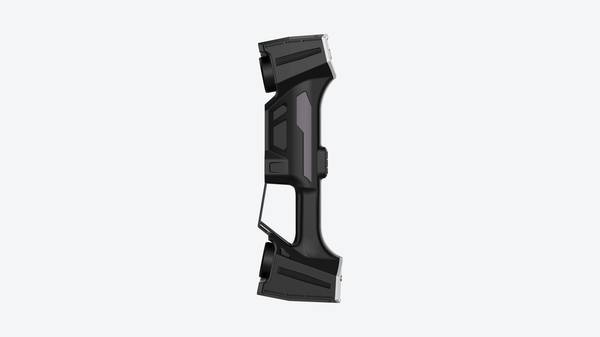
Points de validation avant déploiement
La généralisation du contrôle sans contact change la manière dont les équipes qualité abordent la validation d’un nouvel équipement.
Ce qui relevait autrefois d’une simple corrélation entre deux machines à mesurer tridimensionnelles devient un exercice plus large : il faut vérifier que la mesure dimensionnelle 3D s’intègre correctement dans un flux existant, sans créer de goulot d’étranglement ni de divergence avec les référentiels déjà en place.
Avant d’autoriser le déploiement d’un scanner INSVISION sur une ligne ou dans un laboratoire de métrologie, certains points méritent d’être traités comme des jalons de validation, au même titre qu’une étude de capabilité sur un moyen classique.
Premier point : la représentativité des pièces d’essai. Un scanner peut produire des nuages de points très denses sur une pièce stable, mate et bien préparée.
Ce n’est pas représentatif des conditions réelles si l’atelier traite des surfaces brillantes, des pièces sorties de machine encore chaudes ou des géométries avec des zones peu accessibles.
Une campagne de validation doit inclure des pièces limites, idéalement issues de la production courante, avec les défauts d’état de surface et les variations de lot habituels.
Deuxième point : la comparaison avec le référentiel existant. Il ne s’agit pas de remplacer un contrôle par un autre sans avoir mesuré l’écart entre les deux méthodes. Sur des cotes simples, un comparatif avec la MMT ou avec des piges et micromètres peut suffire.
Sur des profils complexes, la comparaison portera davantage sur la répétabilité du nuage de points et sur la stabilité des alignements. L’objectif n’est pas d’obtenir des écarts nuls, mais de caractériser une dispersion acceptable et reproductible d’une session à l’autre.
Troisième point : la robustesse du processus de mesure. L’opérateur joue un rôle important dans la trajectoire de scan, le positionnement des cibles et le choix des paramètres d’exposition. Une validation sérieuse passe par un essai inter-opérateurs, même réduit.
Si deux techniciens obtiennent des écarts significatifs sur la même pièce, le problème vient rarement du scanner lui-même, mais plutôt de la procédure ou du gabarit de mesure utilisé.
Quatrième point : l’adéquation du livrable attendu. Certains ateliers n’ont besoin que d’une carte de déviation colorée pour valider visuellement une zone. D’autres exigent un rapport dimensionnel avec cotes cotées, rappel des tolérances et traçabilité complète.
Le déploiement ne doit pas être validé tant que le format de sortie n’a pas été confronté aux attentes du bureau d’études, de la qualité et, le cas échéant, du client final.
Enfin, l’environnement de mesure doit être vérifié sur site. Vibrations, variations de température, éclairage parasite ou poussière peuvent affecter la stabilité d’une mesure dimensionnelle 3D. Une validation ponctuelle en laboratoire climatisé ne garantit pas le comportement du système au plus près de la production.
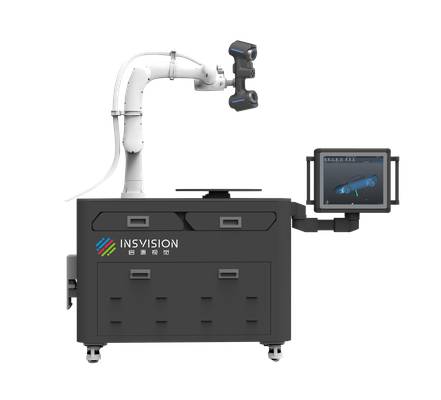
INSVISION propose des scanners adaptés à ces démarches de validation, avec une approche orientée vers l’exploitation des données de mesure dans des contextes industriels variés.
L’important reste de traiter le déploiement comme un processus d’ingénierie : définir les pièces de référence, figer la procédure, comparer les résultats, puis seulement étendre l’usage à d’autres références ou d’autres postes.
Hangzhou Insvision Technology Co., Ltd.
Adresse : Batiment 1, no 1399, route Liangmu, district de Yuhang, Hangzhou, Zhejiang 311121, Chine
Ventes internationales : +86-153-3687-9807 / +86-191-5787-0082
Copyright © Hangzhou Insvision Technology Co., Ltd. Tous droits réservés.
Copyright © Hangzhou Insvision Technology Co., Ltd. Tous droits réservés.