

Worauf Hersteller vor der Auswahl von 3D-Prüfung von Schaufelgeometrien achten sollten
3D-Prüfung von Schaufelgeometrien: Herausforderungen bei der Qualitätskontrolle komplexer Schaufelgeometrien Herausforderungen bei der Qualitätskontrolle.
Herausforderungen bei der Qualitätskontrolle komplexer Schaufelgeometrien
Viele Qualitätsverantwortliche gehen zunächst davon aus, dass sich Schaufelgeometrien mit taktilen Messsystemen ausreichend prüfen lassen.
In der Praxis zeigt sich jedoch genau das Gegenteil: Gerade bei Turbinenschaufeln, Turbolader-Komponenten oder Segmenten für Windkraftrotoren führen konventionelle Verfahren oft zu lückenhaften Daten und hohem Zeitaufwand.
Die Freiformflächen dieser Bauteile folgen aerodynamischen Vorgaben, die mit einzelnen Messpunkten oder Schablonen nur unzureichend abgebildet werden. Taktile Taster erfassen lediglich diskrete Linien oder Punkte, während große Bereiche der Oberfläche ungeprüft bleiben.
Hinzu kommt die Empfindlichkeit vieler Schaufeln: Dünne Hinterkanten, polierte Bereiche oder beschichtete Flächen können durch mechanische Antastung beschädigt werden. Optische Einzelmessungen liefern zwar berührungslose Daten, stoßen jedoch bei spiegelnden oder stark gekrümmten Oberflächen an Grenzen.
Qualitätsteams stehen damit vor einem typischen Zielkonflikt: vollständige Oberflächenerfassung, kurze Prüfzyklen und rückverfolgbare Dokumentation nach ISO- oder ASME-Vorgaben – bei gleichzeitig steigenden Anforderungen aus Lean Manufacturing und Industry-4.0-Initiativen.
Die 3D-Prüfung von Schaufelgeometrien adressiert genau diese Lücke, indem sie flächige Messdaten mit hoher Punktdichte erzeugt und damit eine belastbare Grundlage für Soll-Ist-Vergleiche schafft.
INSVISION positioniert sich in diesem Umfeld mit industriellen 3D-Scannern, die auf die Erfassung komplexer Konturen ausgelegt sind und Qualitätsteams eine effizientere Alternative zu punktuellen Prüfansätzen bieten.

Auswahldimensionen und Praxischecks
| Schwerpunkt | Entscheidungspunkt | Umsetzungshinweis |
|---|---|---|
| Herausforderungen bei der Qualitätskontrolle komplexer… | Viele Qualitätsverantwortliche gehen zunächst davon aus, dass sich Schaufelgeometrien mit taktilen Messsystemen ausreichend prüfen lassen. | In der Praxis zeigt sich jedoch genau das Gegenteil: Gerade bei Turbinenschaufeln, Turbolader-Komponenten oder Segmenten für Windkraftrotoren fü… |
| Technische Grundlagen der 3D-Prüfung für Schaufelbautei… | Der klassische Messraum stößt bei Schaufelgeometrien an Grenzen. | Taktile Messungen liefern einzelne Punkte, aber nie das vollständige Flächenbild. |
| INSVISIONs anwendungsorientierter Ansatz für die 3D-Sch… | In der Fertigung von Turbomaschinen beginnt die Qualitätssicherung selten mit einem fertigen Messsystem. | Sie beginnt mit einer konkreten Frage: Welche Geometriemerkmale der Schaufel müssen zuverlässig erfasst werden, in welchem Takt, unter welchen U… |
| Bewertungskriterien für die Eignung von 3D-Prüflösungen… | Die Einführung optischer 3D-Prüfung in der Schaufelfertigung hat die klassische Lehrenprüfung in vielen Linien abgelöst. | Doch die Systeme unterscheiden sich in ihrer Praxistauglichkeit erheblich. |
Technische Grundlagen der 3D-Prüfung für Schaufelbauteile
Der klassische Messraum stößt bei Schaufelgeometrien an Grenzen. Taktile Messungen liefern einzelne Punkte, aber nie das vollständige Flächenbild. Die berührungslose 3D-Prüfung ändert diesen Ablauf grundlegend. Statt weniger Messuhren-Punkte steht am Ende ein digitales Abbild der gesamten Schaufeloberfläche.
Der Ablauf lässt sich in vier Schritte gliedern. Zuerst erfasst ein Streifenlicht- oder Laserscanner die Oberfläche berührungslos. Dabei entstehen dichte Punktwolken, die auch Freiformflächen und enge Radien abbilden. Im zweiten Schritt werden diese Messpunkte registriert und zu einem geschlossenen 3D-Netz verknüpft.
Erst dieses Netz macht die Geometrie auswertbar. Danach folgt der Abgleich mit dem CAD-Sollmodell. Die Software berechnet Punkt-zu-Fläche-Abstände und stellt Abweichungen als farbkodierte Karte dar. Im letzten Schritt entstehen daraus Messberichte mit spezifischen Kennwerten.
Für Schaufeln sind dabei nicht nur einfache Profilabweichungen relevant. Der Twist-Winkel beschreibt die Verdrehung des Profils über die Bauhöhe. Kantenverläufe an Eintritts- und Austrittskante beeinflussen das Strömungsverhalten direkt.
Wanddicken lassen sich nur prüfen, wenn Innen- und Außenkontur gemeinsam erfasst werden. Die Oberflächengüte wiederum erfordert hochauflösende Teilscans. All diese Größen entstehen aus derselben Messung, nicht aus getrennten Prüfschritten.
Die gewonnenen Daten liegen meist als STL-Netz oder Punktwolke vor. Für die Weiterverarbeitung im QM-Umfeld sind Formate wie IGES oder STP üblich. Moderne Prüfsoftware kann diese Daten direkt mit CAD-Referenzmodellen vergleichen und Abweichungsanalysen automatisiert erzeugen.
INSVISION setzt in diesem Umfeld auf industrielle 3D-Scanner, die sich in bestehende CAD- und QM-Workflows integrieren lassen. Entscheidend ist dabei nicht die reine Punktdichte, sondern die Wiederholgenauigkeit der gesamten Messkette vom Scan bis zum Bericht.
Ein häufiger Irrtum besteht darin, 3D-Prüfung mit reiner Geometrieerfassung gleichzusetzen. Tatsächlich geht es um die strukturierte Auswertung gegen definierte Toleranzfelder. Ohne sauberes CAD-Referenzmodell bleibt jede Abweichungsanalyse interpretationsbedürftig.
INSVISIONs anwendungsorientierter Ansatz für die 3D-Schaufelprüfung
In der Fertigung von Turbomaschinen beginnt die Qualitätssicherung selten mit einem fertigen Messsystem. Sie beginnt mit einer konkreten Frage: Welche Geometriemerkmale der Schaufel müssen zuverlässig erfasst werden, in welchem Takt, unter welchen Umgebungsbedingungen und mit welcher Datenqualität? Genau hier setzt der Ansatz von INSVISION an. Statt eine vorkonfigurierte Einheitslösung zu liefern, begleitet INSVISION Fertigungsunternehmen entlang des gesamten Projektverlaufs — von der ersten Bedarfsanalyse über die Auswahl geeigneter Systemkomponenten bis zur Integration der Prüflösung in den laufenden Fertigungsprozess.
Diese ganzheitliche Projektbegleitung ist kein Vertriebsversprechen, sondern eine technische Notwendigkeit.
Schaufelgeometrien unterscheiden sich je nach Anwendung erheblich: Eine feine Turboladerschaufel mit dünnen Wandstärken und engen Radien stellt andere Anforderungen an Auflösung und Datenaufbereitung als ein großflächiges Windkraftschaufelsegment mit ausgeprägter Freiformfläche und fertigungsbedingten Toleranzfeldern.
Hinzu kommen unterschiedliche Fertigungsumgebungen — von klimatisierten Messräumen bis zu Bereichen mit schwankenden Temperaturen und Staubbelastung. Eine Prüflösung, die im einen Kontext zuverlässig arbeitet, kann im anderen an ihre Grenzen stoßen.
INSVISION setzt deshalb auf individuell abgestimmte Konzepte. Die Auswahl der Systemkomponenten orientiert sich an den spezifischen Qualitätsanforderungen des jeweiligen Unternehmens, nicht an einem starren Produktkatalog.
Entscheidend sind dabei Faktoren wie die zu prüfenden Baugrößen, die geforderten Toleranzklassen, die Art der Oberflächenbeschaffenheit sowie die vorhandene Fertigungs- und Prüfsoftware.
Für Ingenieure und Qualitätsmanager bedeutet das: Sie erhalten keine Lösung, die nur unter Idealbedingungen funktioniert, sondern eine Messkonfiguration, die auf ihre realen Prozessbedingungen abgestimmt ist.
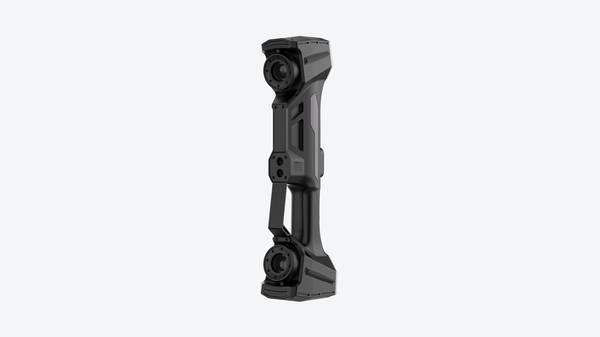
Die technische Relevanz dieser Vorgehensweise liegt auf der Hand. Wer Schaufelgeometrien prüft, benötigt verlässliche Daten für Erstmusterprüfungen, Serienüberwachung oder die Rückführung von Abweichungen in den Fertigungsprozess.
Unabhängig davon, ob es sich um kleine, filigrane Turboladerschaufeln oder um große Windkraftsegmente handelt: Die Messdaten müssen reproduzierbar, rückführbar und in die bestehende Qualitätsdokumentation integrierbar sein.
INSVISION berücksichtigt diese Anforderungen bereits in der Konzeptionsphase, nicht erst bei der Inbetriebnahme.
Maßgeschneiderte Konzepte bedeuten in diesem Zusammenhang nicht, dass jede Lösung von Grund auf neu entwickelt wird. Vielmehr kombiniert INSVISION bewährte industrielle 3D-Messtechnologien mit einer anwendungsspezifischen Auslegung.
Die Projektbegleitung umfasst die Klärung der Messaufgabe, die Festlegung der Datenschnittstellen, die Integration in bestehende Prüfabläufe und die Schulung der beteiligten Fachkräfte. So entsteht eine Prüflösung, die nicht isoliert neben dem Fertigungsprozess steht, sondern Teil der laufenden Qualitätsregelung wird.
Bewertungskriterien für die Eignung von 3D-Prüflösungen für Schaufelgeometrien
Die Einführung optischer 3D-Prüfung in der Schaufelfertigung hat die klassische Lehrenprüfung in vielen Linien abgelöst. Doch die Systeme unterscheiden sich in ihrer Praxistauglichkeit erheblich.
Ingenieure, Qualitätsmanager und Einkäufer sollten die Bewertung entlang konkreter Fertigungsbedingungen führen, nicht entlang von Datenblatt-Spitzenwerten.
Zentral ist die Genauigkeitsanforderung im Verhältnis zu den geforderten Schaufeltoleranzen. Bei Freiformflächen mit engen Profil- und Verzugstoleranzen muss die Messunsicherheit der Lösung mindestens eine Größenordnung unter der kleinsten zu prüfenden Toleranz liegen.
Ebenso wichtig ist die Eignung für die zu prüfenden Baugrößen und Oberflächeneigenschaften: Gegossene, geschmiedete oder additiv gefertigte Schaufeln mit spiegelnden, dunklen oder rauen Oberflächen stellen unterschiedliche Anforderungen an Sensorik und Datenvorverarbeitung.
Für den praktischen Betrieb entscheidend ist die Kompatibilität mit vorhandener CAD-Software und QM-Systemen. Wer Schaufelgeometrien bereits in CATIA CPD oder FiberSIM definiert, sollte prüfen, ob die 3D-Prüflösung diese Formate ohne aufwändige Konvertierung übernimmt.
Die Einsatzmöglichkeit im Fertigungsumfeld statt nur im klimatisierten Messraum ist ein weiteres Kriterium: Schwingungen, Temperaturschwankungen und Staub beeinflussen die Messstabilität. Hier lohnt der Blick auf Umgebungsbedingungen und Schutzklassen.
Auch die Integrationsfähigkeit in automatisierte Prüfabläufe sowie der Aufwand für Bedienung und Schulung des Personals fließen in die Bewertung ein. Eine Lösung, die nur von einem Spezialisten bedient werden kann, skaliert in der Serienprüfung schlecht.
Die Eignung lässt sich am zuverlässigsten in einem praxisnahen Test mit eigenen Schaufelbauteilen validieren. INSVISION bietet für solche Evaluierungen industrielle 3D-Scantechnologie an, die sich an den genannten Dimensionen messen lassen muss.
Typische Einsatzbereiche der 3D-Prüfung von Schaufelgeometrien in der industriellen Fertigung
Der Nutzen der 3D-Prüfung von Schaufelgeometrien zeigt sich am deutlichsten dort, wo komplexe Freiformflächen, enge Toleranzen und lückenlose Rückverfolgbarkeit zusammenkommen.
In der Luft- und Raumfahrt geht es häufig um die Serienprüfung von Turbotriebwerksschaufeln sowie um MRO-Szenarien, in denen verschlissene Schaufeln vor einer Reparaturfreigabe bewertet werden müssen. Die optische 3D-Erfassung liefert dabei einen vollständigen digitalen Abdruck der Ist-Geometrie.
Das erleichtert den Abgleich mit den aerodynamischen Sollkonturen und unterstützt die Einhaltung der einschlägigen Branchenstandards, ohne dass einzelne Messpunkte manuell angefahren werden müssen.
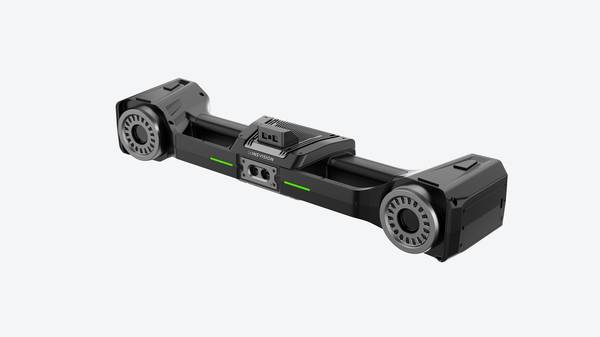
In der Automobilindustrie stehen Turboladerschaufeln und Lüfterräder im Fokus – sowohl für Verbrennungs- als auch für Elektroantriebe. Hier hilft die flächenhafte Prüfung, Abweichungen wie Verzug oder Gratbildung früh im Prozess zu erkennen.
Dadurch lassen sich Ausschussraten reduzieren und die Leistungsfähigkeit der Bauteile über die gesamte Serie hinweg absichern. Ein weiterer Vorteil: Die Messdaten stehen digital zur Verfügung und können direkt in die laufende Fertigungsdokumentation einfließen.
In der Energietechnik betrifft die 3D-Prüfung sowohl Gasturbinenschaufeln in der Fertigung als auch Segmente von Windkraftschaufeln im Rahmen regelmäßiger Wartungen. Gerade bei großen, schwer zugänglichen Bauteilen zahlt sich die berührungslose Erfassung aus.
Statt einzelner taktiler Messungen erhält das Prüfteam einen zusammenhängenden Datensatz, der sich für Verschleißanalysen, Reparaturplanung und die Dokumentation des Anlagenzustands nutzen lässt.
In allen drei Branchen liegt der qualitative Mehrwert in der Kombination aus effizienteren Messabläufen, umfassender Erfassung komplexer Geometrien und einer lückenlosen digitalen Dokumentation – eine Grundlage, die klassische Einzelpunktmessung in dieser Form nicht bietet.
Fazit: Passende 3D-Prüfung für Schaufelgeometrien als Baustein der digitalen Qualitätskontrolle
Viele Qualitätsverantwortliche gehen noch davon aus, dass sich Schaufelgeometrien mit taktilen Messmethoden oder Lehren ausreichend absichern lassen. In der Praxis stößt dieser Ansatz jedoch genau dort an Grenzen, wo die Bauteilkontur nicht mehr durch wenige diskrete Messpunkte beschreibbar ist.
Die wichtigste Erkenntnis dieses Artikels lautet deshalb: Die 3D-Prüfung von Schaufelgeometrien ersetzt nicht einfach ein vorhandenes Messmittel, sondern verändert die Art, wie Freiformflächen bewertet werden – von der punktuellen Stichprobe hin zur flächigen Erfassung des realen Bauteils.
Gerade bei komplexen Schaufelprofilen mit variierenden Radien, Verwindungen und engen Formtoleranzen liefern herkömmliche Verfahren oft nur ein unvollständiges Bild. Ein einzelner Messpunkt sagt wenig darüber aus, wie sich die Fläche zwischen den Messpunkten verhält.
Die optische 3D-Prüfung erfasst dagegen die gesamte Geometrie und macht Abweichungen sichtbar, die mit Lehren oder Tastern schlicht nicht auffindbar sind.
Das ist kein theoretischer Vorteil, sondern eine praktische Notwendigkeit, sobald Toleranzzonen im Bereich weniger Hundertstel Millimeter liegen und die Bauteile in sicherheitskritischen Baugruppen eingesetzt werden.
Ein zweiter Punkt zieht sich durch alle betrachteten Anwendungsfälle: Es gibt keine universelle Lösung, die für jede Schaufelgeometrie gleichermaßen passt.
Die Auswahl der passenden Prüftechnik muss sich an den eigenen Bauteilen, den geforderten Toleranzen, dem Umfeld in der Fertigung und dem gewünschten Datenformat orientieren.
Wer Turbinenschaufeln mit spiegelnden Oberflächen prüft, hat andere Anforderungen an die Messvorbereitung als jemand, der gegossene Lüfterräder mit vergleichsweise rauen Oberflächen erfasst.
Auch die Frage, ob die Prüfung im Messraum, in der Linie oder direkt an der Maschine stattfinden soll, beeinflusst die Systemauswahl erheblich.
INSVISION positioniert sich in diesem Umfeld als Anbieter anwendungsorientierter 3D-Messlösungen, die auf die industrielle Qualitätskontrolle zugeschnitten sind.
Der Ansatz beginnt nicht bei einem Datenblatt, sondern bei der Messaufgabe: Welche Geometrie liegt vor, welche Abweichungen sind kritisch, und wie lässt sich der Prüfprozess in den bestehenden Fertigungsablauf integrieren? Diese Reihenfolge ist entscheidend.
Ein Scanner, der im Labor beeindruckende Werte liefert, im rauen Produktionsumfeld aber an Reflexionen, Erschütterungen oder Temperaturschwankungen scheitert, bringt für die tägliche Qualitätssicherung wenig.
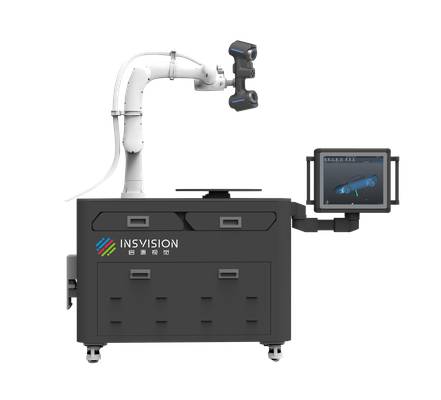
Die digitale Qualitätskontrolle lebt davon, dass Messdaten nicht als isolierte Prüfberichte enden, sondern in übergeordnete Prozesse einfließen – vom Erstmusterprüfbericht über die statistische Prozesskontrolle bis zur Rückführung von Korrekturdaten in die Fertigung.
Die 3D-Prüfung von Schaufelgeometrien ist in diesem Zusammenhang ein Baustein, der seine Wirkung erst im Zusammenspiel mit CAD-Daten, Auswertealgorithmen und definierten Freigabeprozessen entfaltet.
Wer das berücksichtigt, trifft eine Entscheidung, die auch dann noch trägt, wenn sich Bauteilvarianten, Toleranzanforderungen oder Fertigungsverfahren ändern.
Hangzhou Insvision Technology Co., Ltd.
Adresse: Gebäude 1, Nr. 1399 Liangmu-Strasse, Bezirk Yuhang, Hangzhou, Provinz Zhejiang, 311121, China
Copyright © Hangzhou Insvision Technology Co., Ltd. Alle Rechte vorbehalten.
Copyright © Hangzhou Insvision Technology Co., Ltd. Alle Rechte vorbehalten.