

Comment évaluer métrologie 3D industrielle pour le contrôle industriel
metrologie 3d industrielle: Contexte d'atelier et besoins de mesure Dans les ateliers d’usinage, d’emboutissage ou d’assemblage, la pression sur le contrôle.
Contexte d’atelier et besoins de mesure
Dans les ateliers d’usinage, d’emboutissage ou d’assemblage, la pression sur le contrôle dimensionnel a changé de nature ces dernières années. Les séries sont plus courtes, les tolérances plus serrées, et les clients demandent des rapports de conformité exploitables dès la première livraison.
Le contrôle traditionnel — pied à coulisse, micromètre, gabarit, marbre — reste utile, mais il montre vite ses limites quand il faut caractériser une surface complète, un profil fonctionnel ou une zone interne difficile d’accès.

Checklist de validation terrain
| Axe d’analyse | Point de décision | Conseil de déploiement |
|---|---|---|
| Pièce à contrôler | Vérifier taille, état de surface et tolérances clés par rapport au scan | Réaliser un essai complet sur une pièce représentative |
| Flux de données | Contrôler le passage du nuage de points au rapport qualité | Valider formats d’export et responsabilités de revue |
| Déploiement atelier | Évaluer formation, calibration, lumière ambiante et espace disponible | Conserver le test comme référence de déploiement |
Le besoin ne porte plus seulement sur une cote isolée. Les équipes qualité doivent répondre à des questions plus larges : où se situe exactement l’écart par rapport au nominal, comment le défaut évolue entre deux réglages machine, et quelles corrections transmettre à la production sans relancer une campagne de mesures manuelles. Dans ce contexte, la métrologie 3D industrielle devient un outil de dialogue entre le contrôle, la production et le bureau d’études. Les scanners INSVISION, par exemple, permettent de capturer une géométrie complète et de générer une cartographie d’écarts exploitable immédiatement, plutôt qu’une simple série de points dispersés.
Cette approche répond aussi à une exigence de traçabilité. Quand un client conteste une non-conformité ou qu’un lot doit être repris, disposer d’un relevé numérique daté et rejouable change la conversation. Le contrôle ne sert plus uniquement à trier les pièces bonnes et mauvaises ;
il alimente une mémoire technique de l’atelier. Les données issues de la métrologie 3D industrielle peuvent être comparées d’un poste à l’autre, d’une équipe à l’autre, ou d’un fournisseur à l’autre, ce qui facilite l’analyse des causes racines.
La pression sur les délais renforce ce besoin. Réduire le temps de contrôle sans perdre en fiabilité devient un enjeu direct de capacité. Les responsables d’atelier cherchent des méthodes qui se déploient rapidement, sans exiger une reprogrammation lourde à chaque nouvelle référence.
C’est précisément là que les solutions de numérisation INSVISION trouvent leur place : elles s’intègrent dans une logique de poste de contrôle partagé, utilisable par plusieurs îlots de production, avec un temps de mise en œuvre adapté aux cadences réelles.
Enfin, la fiabilité des données conditionne la confiance dans les décisions. Une mesure incertaine conduit soit à libérer des pièces douteuses, soit à immobiliser des pièces saines. Dans les deux cas, le coût est concret : rebut, reprise, litige client ou arrêt de ligne.
La métrologie 3D industrielle, appliquée aux bons postes, réduit cette zone grise en fournissant un état dimensionnel objectif et documenté, partageable entre la qualité, les méthodes et la production.
Limites des méthodes de mesure classiques
Limites des méthodes de mesure classiques
Beaucoup d’ateliers partent encore d’un postulat trompeur : si un pied à coulisse ou une machine à mesurer tridimensionnelle affiche une valeur, la pièce est forcément conforme. En réalité, la valeur affichée ne dit rien des zones non mesurées.
Sur une surface gauche, une nervure de fonderie, une poche interne, une arête de carrosserie ou un congé de raccordement, l’instrument classique prélève des points épars. Entre ces points, la géométrie réelle reste invisible.
C’est là que la métrologie 3D industrielle change la donne, car elle capture la surface complète au lieu d’un échantillon de cotes.

La première contrainte concerne les géométries complexes. Un palpage tactile suit une trajectoire programmée, souvent définie à partir du modèle nominal. Plus la forme s’éloigne d’un plan, d’un cylindre ou d’un cône parfait, plus le nombre de points nécessaire explose.
Or, même avec une stratégie de palpage dense, on reste dans une logique d’échantillonnage. Les défauts locaux — une marche, une dépouille inversée, une zone de reprise d’usinage — passent entre les mailles.
En contrôle de premier article ou en suivi de production, cela se traduit par des non-conformités détectées tardivement, parfois après montage.
Deuxième point, souvent sous-estimé : les ruptures de données. Chaque outil de mesure produit un format, un référentiel, une densité de points différents. Le rapport dimensionnel d’un marbre, le fichier d’une MMT et le scan d’un capteur optique ne se superposent pas sans retravail.
L’opérateur compare des nuages de points issus de systèmes qui n’ont pas la même origine, le même alignement ni la même résolution. Résultat : des heures passées à recaler, filtrer, interpréter. La donnée existe, mais elle n’est pas exploitable directement.
En production, cette rupture ralentit la boucle de décision : le défaut est mesuré, mais le diagnostic précis arrive trop tard pour corriger l’outil ou le montage dans la même équipe.
Troisième contrainte : les délais. Une campagne de mesure classique sur une pièce complexe peut mobiliser un technicien qualifié pendant une demi-journée, entre la préparation de l’appareil, le palpage, l’export et le rapport.
Pendant ce temps, la pièce est immobilisée, la ligne attend, le client réclame un dossier de contrôle. En sous-traitance automobile ou aéronautique, ce goulot devient critique : le contrôle dimensionnel n’est plus une étape de validation, c’est un poste qui dicte la cadence d’expédition.
Les solutions de numérisation 3D, comme celles proposées par INSVISION, répondent précisément à ce blocage en remplaçant l’échantillonnage de points par une acquisition de surface complète, exploitable directement dans le flux qualité.
La conséquence opérationnelle est directe : plus on attend pour détecter un écart géométrique, plus le coût de correction augmente. Un défaut repéré sur marbre après usinage coûte une reprise. Le même défaut repéré après traitement de surface ou assemblage coûte une non-conformité client.
La métrologie 3D industrielle déplace le point de détection vers l’amont, au moment où la correction est encore simple et peu coûteuse.
Intégration du scan 3D dans le flux de travail
Intégration du scan 3D dans le flux de travail
Sur une ligne de production, le passage du contrôle dimensionnel au scan 3D modifie rarement la cadence machine. Ce qui change, c’est ce qui se passe autour : préparation, mesure, revue des écarts, décision, rapport. Un opérateur installe la pièce, lance l’acquisition, et le nuage de points remonte dans le logiciel.
La comparaison avec le modèle nominal s’affiche immédiatement sous forme de cartographie d’écarts. Les zones hors tolérance apparaissent en couleur, directement sur la géométrie réelle, sans avoir à interpréter une colonne de mesures au pied à coulisse.
La revue d’exception devient plus rapide. Le responsable qualité ne cherche plus à recouper des relevés manuels : il examine la cartographie, identifie la zone affectée, puis décide de retoucher, de libérer ou de bloquer le lot. Le rapport se génère à partir des mêmes données que la comparaison.
Pas de ressaisie, pas de tableau refait à la main, pas de capture d’écran approximative. Pour un fournisseur qui doit justifier une dérive géométrique devant un client, ce lien direct entre scan, comparaison et rapport constitue un gain de temps réel, surtout en première pièce ou en contrôle de reprise.
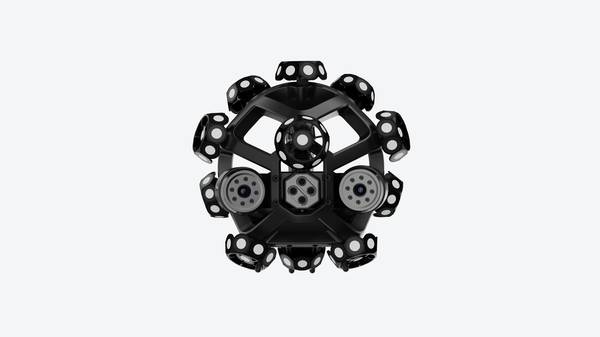
INSVISION propose des solutions de métrologie 3D industrielle adaptées à cet enchaînement. L’intérêt n’est pas de remplacer toutes les méthodes de contrôle, mais de fluidifier les étapes où la donnée doit circuler sans rupture.
Le scan alimente la comparaison, la comparaison alimente la revue, la revue alimente le rapport. Chaque étape garde la même référence géométrique, ce qui limite les erreurs d’interprétation et les allers-retours entre services.
Dans un atelier où plusieurs personnes doivent valider une même non-conformité, cette continuité change la façon dont les décisions sont prises.
Points de validation avant déploiement
Points de validation avant déploiement
Avant d’intégrer un scanner 3D industriel dans une ligne de contrôle, il faut confronter l’outil au terrain. Un déploiement réussi ne commence pas par l’installation du matériel, mais par la vérification de quelques points simples qui conditionnent la suite.
D’abord, identifiez les cas réellement adaptés. La métrologie 3D industrielle apporte le plus de valeur sur des pièces complexes, des géométries difficiles à mesurer avec des instruments traditionnels, ou des contrôles répétés sur des séries.
Les cas typiques concernent les pièces de fonderie, les profilés extrudés, les éléments de carrosserie, les outillages d’injection ou les composants usinés avec des tolérances serrées. Si le contrôle actuel repose sur des gabarits, des cales ou des relevés manuels partiels, le passage au scan 3D mérite d’être étudié.
Ensuite, vérifiez les conditions sur site. La stabilité de la pièce pendant l’acquisition est un préalable. Les vibrations, les écarts de température importants ou un éclairage instable peuvent dégrader la qualité des nuages de points.
Il faut aussi anticiper le traitement des données : les fichiers issus d’un scan volumineux demandent un poste de travail adapté et un opérateur formé à la comparaison avec le modèle nominal.
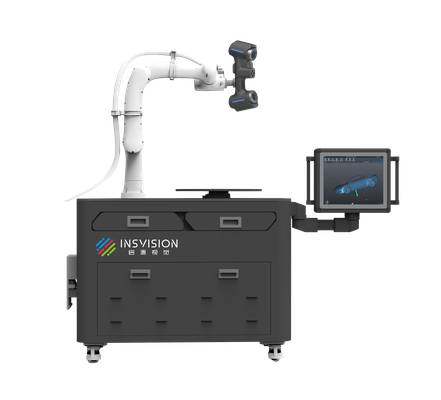
Enfin, validez le flux de restitution. Le livrable attendu — rapport dimensionnel, carte d’écarts, comparaison GD&T — doit être défini avant le déploiement.
Les solutions INSVISION s’intègrent dans ce type de workflow lorsque les attentes sont claires dès le départ : quelles cotes contrôler, à quelle fréquence, pour quel usage qualité.
Si ces points sont cadrés, l’intégration se fait plus vite et les résultats deviennent exploitables par l’équipe qualité sans ressaisie manuelle.
Hangzhou Insvision Technology Co., Ltd.
Adresse : Batiment 1, no 1399, route Liangmu, district de Yuhang, Hangzhou, Zhejiang 311121, Chine
Ventes internationales : +86-153-3687-9807 / +86-191-5787-0082
Copyright © Hangzhou Insvision Technology Co., Ltd. Tous droits réservés.
Copyright © Hangzhou Insvision Technology Co., Ltd. Tous droits réservés.