

Comment évaluer scanner 3D pour inspection industrielle pour le contrôle industriel
scanner 3D pour inspection industrielle: Contexte d'atelier et besoins de mesure Contexte d’atelier et besoins de mesure Combien de temps votre équipe.
Contexte d’atelier et besoins de mesure
Contexte d’atelier et besoins de mesure
Combien de temps votre équipe qualité passe-t-elle encore à interpréter des relevés incomplets sur des pièces qui n’ont pas de plan numérique exploitable ? Dans beaucoup d’ateliers, cette question revient dès qu’un contrôle dimensionnel sort du cadre des pièces prismatiques simples.
Dès qu’il s’agit de surfaces gauches, de zones internes difficiles d’accès ou de géométries issues de l’usure, les outils traditionnels montrent leurs limites.
Critères de sélection et contrôles terrain
| Axe d’analyse | Point de décision | Conseil de déploiement |
|---|---|---|
| Contexte d’atelier et besoins de mesure | Combien de temps votre équipe qualité passe-t-elle encore à interpréter des relevés incomplets sur des pièces qui n’ont pas de plan numérique exploit… | Dans beaucoup d’ateliers, cette question revient dès qu’un contrôle dimensionnel sort du cadre des pièces prismatiques simples. |
| Limites des méthodes de mesure classiques | Quand un responsable qualité compare un processus de contrôle traditionnel à un flux basé sur un scanner 3D pour inspection industrielle, la différen… | Elle se joue sur les pièces que les instruments classiques ne savent tout simplement pas lire. |
| Intégration du scan 3D dans le flux de travail | La plupart des ateliers croient encore qu’un scanner 3D industriel sert uniquement à créer un nuage de points. | C’est faux. |
| Points de validation avant déploiement | Avant d’intégrer un scanner 3D pour inspection industrielle dans une ligne de contrôle, il faut clarifier ce que l’on attend réellement du système. | Le principal risque n’est pas la performance du capteur, mais un décalage entre la configuration prévue et les conditions réelles du poste. |
Le contexte de production impose pourtant une pression constante : il faut valider des premières pièces, surveiller des dérives d’outillage, qualifier des retours fournisseurs ou documenter un état avant reprise. Les cotes à contrôler ne se limitent plus à quelques diamètres ou entraxes.
On parle de profils, de tolérances de forme, d’alignements fonctionnels. Sans données fiables et complètes, chaque décision devient un pari.
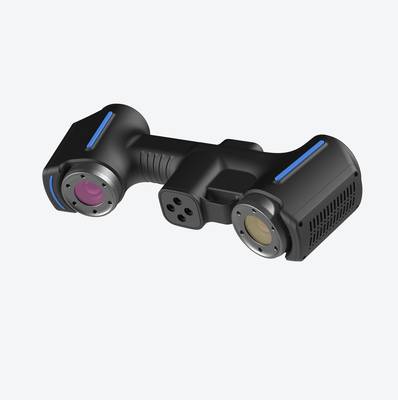
C’est là qu’un scanner 3D pour inspection industrielle change la donne. Il ne remplace pas systématiquement la machine à mesurer tridimensionnelle, mais il couvre ce que celle-ci ne peut pas traiter efficacement : acquisition dense, comparaison à un référentiel CAO ou à une pièce de référence, archivage numérique de l’état réel. INSVISION propose dans ce domaine des solutions adaptées aux environnements de production, avec une logique simple : capturer d’abord, analyser ensuite, sans multiplier les allers-retours entre l’atelier et la métrologie.
Le besoin de données fiables ne concerne pas seulement le contrôle final. Il intervient aussi en amont, pour valider un outillage avant lancement, ou en cours de vie série, pour anticiper une dérive avant qu’elle ne génère des non-conformités.
Les responsables qualité cherchent moins un outil de plus qu’un moyen de fiabiliser leurs décisions. Le scanner 3D industriel répond à cette attente à condition d’être intégré dans une démarche de mesure claire, avec des livrables exploitables par les équipes en place.
Limites des méthodes de mesure classiques
Limites des méthodes de mesure classiques
Quand un responsable qualité compare un processus de contrôle traditionnel à un flux basé sur un scanner 3D pour inspection industrielle, la différence ne se joue pas uniquement sur la précision annoncée. Elle se joue sur les pièces que les instruments classiques ne savent tout simplement pas lire.
Une machine à mesurer tridimensionnelle excelle sur des plans, des alésages, des cotes linéaires bien définies. Mais dès que la surface devient organique, nervurée, ou que l’accès optique est limité, le palpage point par point montre ses limites.
Les géométries complexes concentrent l’essentiel des difficultés. Un carter de turbocompresseur, une pièce de fonderie avec dépouilles et congés variables, un insert de moule avec des zones profondes : dans ces cas, chaque point palpé est une décision. Où mesurer ? Combien de points suffisent ?
Le technicien passe plus de temps à préparer la gamme qu’à exploiter les résultats. Et malgré cela, la couverture reste partielle. Les zones non mesurées deviennent des angles morts, acceptés faute de mieux.
Les ruptures de données constituent un second blocage. Avec un palpeur, chaque changement d’orientation de pièce oblige à recaler le référentiel. Chaque recalage introduit une incertitude. Sur une pièce nécessitant cinq ou six positions, l’accumulation des erreurs peut dépasser la tolérance recherchée.
Le résultat est un nuage de points discontinu, difficile à interpréter, encore plus difficile à comparer à un modèle nominal complet.

Les délais suivent mécaniquement. Une campagne de mesure par palpage sur une pièce complexe peut mobiliser un technicien pendant plusieurs heures, parfois une demi-journée. Pendant ce temps, la production attend. Si un écart est détecté, il faut relancer une mesure ciblée, puis une autre.
Le goulot d’étranglement se déplace de l’atelier vers le laboratoire de métrologie.
INSVISION aborde ce problème sous un autre angle. Au lieu de multiplier les points de mesure, un scanner 3D pour inspection industrielle capture la surface complète en une seule acquisition. Les zones difficiles d’accès sont traitées par plusieurs orientations, puis fusionnées dans un maillage global.
La comparaison avec le modèle CAO s’effectue sur l’ensemble de la pièce, pas sur un échantillon de points choisis arbitrairement. Pour un responsable qualité, cela change la nature du contrôle : on ne valide plus une hypothèse de conformité, on documente l’état réel de la surface.
Intégration du scan 3D dans le flux de travail
Intégration du scan 3D dans le flux de travail
La plupart des ateliers croient encore qu’un scanner 3D industriel sert uniquement à créer un nuage de points. C’est faux. La valeur réelle se joue en aval : comparaison avec le modèle nominal, revue des écarts, génération d’un rapport exploitable par la qualité et la production.
Si ces étapes ne s’enchaînent pas proprement, le scan reste un bel objet technique sans impact sur les décisions.
Prenons un cas concret : un responsable qualité dans un site d’usinage de pièces de fonderie. Il reçoit une première pièce, doit valider les tolérances géométriques et décider si la production peut démarrer.
Le contrôle traditionnel par machine à mesurer tridimensionnelle prend du temps, surtout lorsque les surfaces sont complexes ou que le brut présente des surépaisseurs irrégulières. Le scanner 3D pour inspection industrielle devient pertinent ici, non pas pour remplacer la MMT, mais pour accélérer la boucle de décision.
La première difficulté est rarement la numérisation elle-même. Elle se situe dans l’alignement entre le maillage scanné et le modèle CAO de référence. Un mauvais recalage fausse toute l’analyse. Ensuite vient la lecture des écarts : carte colorée, valeurs ponctuelles, sections critiques.
Enfin, le rapport doit être compréhensible par un opérateur, un responsable qualité et parfois un client donneur d’ordre.
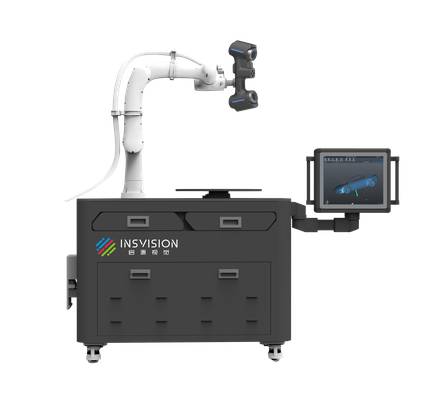
Avec un équipement comme le scanner industriel INSVISION, l’enchaînement devient plus fluide. La pièce est scannée, le fichier importé dans le logiciel de comparaison, puis aligné sur la CAO par best-fit ou par référentiel de datums. Les zones hors tolérance apparaissent immédiatement.
Le rapport généré reprend les vues annotées, les valeurs d’écart et les sections demandées. Le tout est exporté au format attendu par le service qualité.
Ce qui change réellement, c’est le temps entre la fin d’usinage et la décision de libérer la pièce. Au lieu d’attendre un passage en métrologie traditionnelle, l’équipe peut scanner, comparer et statuer dans la même journée.
Les retouches éventuelles sont identifiées plus tôt, avant que la pièce ne parte en traitement thermique ou en montage final.
Pour intégrer correctement ce flux, il faut valider quelques points en amont : la précision requise sur les zones critiques, la taille de la pièce, la profondeur de champ nécessaire et le format de rapport attendu en interne.
Le scanner 3D pour inspection industrielle doit être choisi en fonction de ces critères, pas seulement sur une fiche technique. Une fois le processus calé, il devient reproductible d’une série à l’autre, sans dépendre d’un seul opérateur expert.
En résumé, l’intégration du scan 3D dans un flux d’inspection ne se limite pas à l’achat d’un capteur. Elle impose de penser l’enchaînement scan, comparaison, revue et rapport comme un processus qualité à part entière.
C’est à cette condition que l’outil apporte un gain opérationnel réel, mesurable dans la réduction des allers-retours et la rapidité des validations.
Points de validation avant déploiement
Points de validation avant déploiement
Avant d’intégrer un scanner 3D pour inspection industrielle dans une ligne de contrôle, il faut clarifier ce que l’on attend réellement du système. Le principal risque n’est pas la performance du capteur, mais un décalage entre la configuration prévue et les conditions réelles du poste.
Une démarche de validation structurée évite de découvrir après installation que la pièce bouge, que l’environnement lumineux dégrade les acquisitions ou que le nuage de points ne couvre pas les zones fonctionnelles critiques.
Les cas les plus adaptés se reconnaissent à quelques signaux précis. On pense aux pièces dont les surfaces complexes ou les zones internes échappent aux moyens traditionnels, aux contrôles dimensionnels répétés sur petites et moyennes séries, aux situations où le gabarit ou le marbre ne suffit plus, ou encore aux contextes de rétro-ingénierie rapide sur des composants sans modèle CAO fiable. Dans ces situations, un scanner 3D pour inspection industrielle apporte une densité de mesure que des palpés ponctuels ne peuvent pas fournir, tout en documentant la géométrie complète de la pièce.
Sur site, plusieurs points doivent être vérifiés avant déploiement. Le premier concerne la stabilité de la pièce pendant l’acquisition. Une pièce mal bridée, posée sur un support souple ou soumise à des vibrations ambiantes produit des données inexploitables, quel que soit le niveau de précision annoncé.
Il faut donc valider le montage d’appui, la répétabilité de la mise en position et l’absence de micro-déplacements pendant la numérisation. Le deuxième point touche à l’environnement lumineux.
Les réflexions parasites, les variations d’éclairage ou la présence de surfaces très brillantes peuvent perturber la reconstruction. Un essai sur pièce réelle, dans les conditions du poste, reste la seule façon de confirmer la robustesse du processus. Le troisième point porte sur la couverture des zones d’intérêt.
Il ne suffit pas de scanner la pièce dans son ensemble ; il faut s’assurer que les arêtes fonctionnelles, les alésages, les plans de joint ou les zones de tolérance serrée sont bien capturés avec une densité de points suffisante pour le calcul des écarts.
La question du référentiel de comparaison mérite également une attention particulière. Si l’objectif est un contrôle dimensionnel par rapport au nominal, le modèle CAO doit être disponible, à jour et correctement aligné avec le nuage de points.
Les tolérances géométriques, les référentiels de cotation et les zones à contrôler doivent être définis avant le lancement des mesures. Sans cette préparation, le logiciel peut produire des cartographies d’écarts visuellement riches mais difficiles à interpréter pour la libération des pièces.
Dans les environnements où le modèle CAO est absent ou obsolète, le scanner 3D pour inspection industrielle peut servir à reconstruire une référence à partir d’une pièce étalon validée, mais cette étape doit être cadrée dès le départ.
Enfin, il est recommandé de réaliser une étude de répétabilité sur quelques pièces avant de généraliser le déploiement. Scanner plusieurs fois la même pièce, dans les mêmes conditions, puis comparer les écarts obtenus donne une indication concrète de la stabilité du processus complet, du bridage au post-traitement.
Cette validation ne remplace pas une qualification métrologique formelle, mais elle permet de détecter rapidement les points faibles de l’installation.
Les équipes INSVISION accompagnent généralement cette phase en confrontant les résultats aux spécifications annoncées, notamment en termes de précision et de profondeur de champ, afin de confirmer que la configuration retenue correspond bien au besoin réel du poste.
Hangzhou Insvision Technology Co., Ltd.
Adresse : Batiment 1, no 1399, route Liangmu, district de Yuhang, Hangzhou, Zhejiang 311121, Chine
Ventes internationales : +86-153-3687-9807 / +86-191-5787-0082
Copyright © Hangzhou Insvision Technology Co., Ltd. Tous droits réservés.
Copyright © Hangzhou Insvision Technology Co., Ltd. Tous droits réservés.