

O que verificar antes de escolher escanear peça 3D
escanear peça 3d: Contexto da fábrica e necessidade de medição Contexto da fábrica e necessidade de medição Em uma linha de produção típica, a inspeção.
Contexto da fábrica e necessidade de medição
Contexto da fábrica e necessidade de medição
Em uma linha de produção típica, a inspeção dimensional raramente acontece em condições ideais. A peça chega quente do processo, o operador precisa liberar o lote antes do próximo setup, e o desenho técnico nem sempre reflete o que realmente saiu da ferramenta.
Lista de validação em campo
| Área de foco | Ponto de decisão | Nota de implantação |
|---|---|---|
| Peça-alvo | Validar tamanho, superfície e tolerâncias críticas para a tarefa de escaneamento | Executar um teste completo com uma peça representativa |
| Fluxo de dados | Verificar nuvem de pontos, mapa de desvios e relatório de qualidade | Confirmar formatos de exportação e responsáveis pela revisão |
| Uso em campo | Avaliar treinamento, calibração, iluminação e espaço de trabalho | Registrar o teste como referência para aplicações repetidas |
Para quem trabalha com estamparia, fundição, injeção de alumínio ou usinagem de componentes estruturais, a pressão não está apenas em medir — está em medir rápido e com dados que sustentem uma decisão de engenharia.
O problema começa quando a geometria deixa de ser simples. Furos inclinados, superfícies com curvatura variável, regiões de difícil acesso e tolerâncias que misturam perfil, posição e concentricidade.
Instrumentos tradicionais, como paquímetro, micrômetro e até máquinas de medir por coordenadas, resolvem parte do trabalho, mas deixam lacunas importantes. Paquímetro não captura forma global. CMM depende de fixação, referenciamento e programação demorada.
Na rotina de chão de fábrica, isso significa gargalo no controle de qualidade e peças paradas aguardando validação.
Nesse contexto, a necessidade de escanear peça 3D deixa de ser um recurso avançado e passa a ser uma exigência operacional.
O objetivo não é substituir todos os instrumentos, mas garantir que a inspeção cubra a peça inteira, com nuvem de pontos densa, malha fiel e relatório comparativo que o time de qualidade consiga interpretar sem depender de especialista.
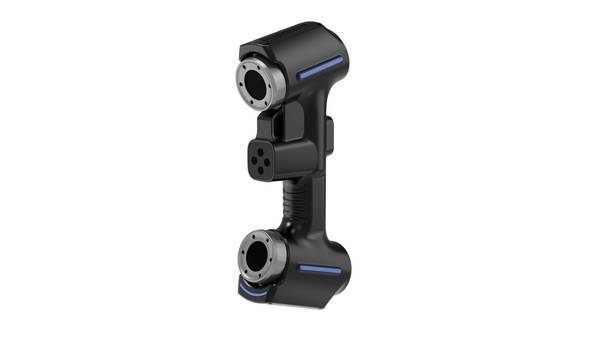
A INSVISION atua exatamente nesse ponto: fornecer um meio de capturar a superfície real da peça, comparar com o CAD nominal ou com uma peça de referência, e transformar isso em mapa de desvios acionável.
Em setores como automotivo, energia, dispositivos médicos e manutenção aeroespacial, essa capacidade muda a forma como o engenheiro enxerga o processo. Em vez de amostrar dimensões isoladas, ele passa a enxergar o comportamento geométrico completo do componente.
Essa mudança de abordagem responde a uma cobrança cada vez mais presente na indústria ocidental: decisão baseada em evidência. Com rastreabilidade, repetibilidade e documentação técnica consistente, o time de qualidade deixa de operar no escuro.
A peça passa a ser avaliada pelo que ela é, não pelo que o instrumento consegue alcançar.
Onde a medição tradicional chega ao limite
Onde a medição tradicional chega ao limite
Muita gente ainda acredita que uma máquina de medir por coordenadas resolve qualquer inspeção dimensional. Na prática, não resolve. Quando a peça tem superfícies orgânicas, rebaixos internos, paredes finas ou geometria de forma livre, o apalpador simplesmente não alcança. E mesmo quando alcança, entrega poucos pontos.
O problema aparece com mais clareza em três frentes. Primeiro, geometrias complexas: regiões côncavas, canais internos, nervuras e transições de raio pequeno viram zonas cegas para medição por contato.
O operador gasta horas tentando posicionar a ponta, e o resultado ainda é uma nuvem esparsa que não representa a superfície real. Segundo, a continuidade de dados: a medição tradicional gera pontos isolados, não um mapa completo da peça. Para análise de desvio de forma, isso é pouco.
Falta informação entre um ponto e outro. Terceiro, prazos de entrega: cada setup de medição consome tempo, e peças com múltiplas orientações exigem vários setups. O gargalo vira o laboratório de metrologia, não a usinagem.
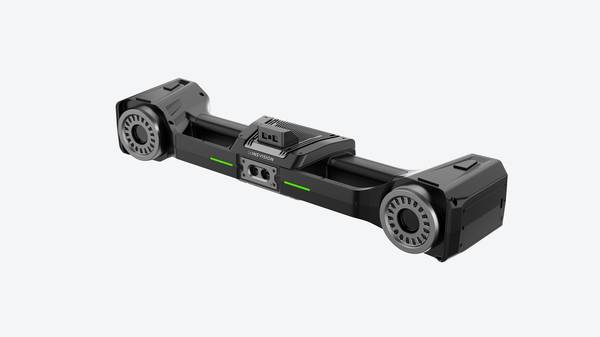
É nesse cenário que o escaneamento 3D da INSVISION entra como alternativa de engenharia, não como modismo. Em vez de capturar dezenas de pontos, o scanner levanta milhões de coordenadas em poucos minutos. A superfície aparece inteira, com suas irregularidades reais.
Para quem precisa escanear peça 3D com precisão, isso muda a conversa: o problema deixa de ser “consigo medir?” e passa a ser “como uso esse volume de dados para decidir mais rápido?”. A diferença operacional aparece logo na primeira inspeção de uma peça que antes ficava dias parada esperando laudo.
Como o escaneamento 3D entra no fluxo
Como o escaneamento 3D entra no fluxo
O ponto central é este: o escaneamento 3D não substitui apenas o paquímetro ou o relógio comparador — ele muda a ordem das decisões dentro do fluxo de inspeção.
Em vez de esperar a peça chegar à mesa de medição para descobrir um desvio, o escaneamento antecipa a comparação entre o estado real da peça e o modelo de referência. Isso vale tanto para uma primeira peça de ferramental quanto para lotes que precisam de repetibilidade.
Na prática, o fluxo começa com a captura da geometria real. Um operador posiciona a peça, define a rota de escaneamento e coleta a nuvem de pontos. Em seguida, o software alinha essa nuvem ao CAD nominal ou a uma peça de referência já aprovada.
É nesse alinhamento que a inspeção deixa de ser pontual e passa a cobrir superfícies inteiras. O relatório gerado não é um conjunto solto de cotas, mas um mapa de desvios com escala de cores.
Esse encadeamento — escanear, comparar, revisar e documentar — funciona bem em peças com geometria complexa, como carcaças fundidas, componentes automotivos estruturais e insertos de moldes. O que antes dependia de gabaritos dedicados agora pode ser resolvido com uma malha digital e uma rotina de software padronizada.
A INSVISION entra nesse fluxo com equipamentos que priorizam liberdade de movimentação e estabilidade de captura. Para o engenheiro de processos, o critério não é apenas a resolução do sensor, mas o quanto o sistema tolera variações de ambiente, preparação de superfície e posicionamento da peça.
Em oficinas com iluminação irregular ou vibração de fundo, essa robustez pesa mais do que um dado de precisão isolado em catálogo.
O relatório final é o que conecta o escaneamento à tomada de decisão. Um mapa de desvios com tolerâncias GD&T aplicadas permite que o engenheiro veja se o problema está em uma região específica da peça ou se é um erro sistemático de processo. Essa leitura muda a conversa com ferramentaria, usinagem ou montagem.
Em vez de discutir se a peça passou ou não, a equipe discute onde e por quê o desvio apareceu.

Pontos de validação antes da implantação
Pontos de validação antes da implantação
A decisão de trazer um scanner 3D para dentro da rotina de inspeção não termina na aprovação orçamentária. O que separa um projeto que entrega resultado de um equipamento que fica parado na bancada é o trabalho de validação feito antes da primeira medição oficial.
Em campo, a diferença entre o fluxo antigo e o novo aparece rápido: quem usava gabarito, relógio comparador ou máquina de medir por coordenadas passa a lidar com nuvem de pontos, malha e relatório de desvio.
O ganho de tempo só se sustenta se a equipe souber, desde o início, onde o método faz sentido e onde ele exige cuidado.
O primeiro ponto a verificar é o tamanho e a geometria da peça. Peças pequenas com detalhes internos, como carcaças de válvula ou conectores injetados, pedem resolução alta e controle de reflexo.
Já componentes maiores, como suportes estruturais ou tampas de motor, exigem planejamento de posicionamento e, muitas vezes, o uso de alvos ou marcadores para manter a precisão ao longo de toda a superfície. A pergunta certa não é “o scanner funciona?”, mas “como essa peça se comporta durante a captura?”.
Superfícies escuras, brilhantes ou translúcidas pedem preparação, e isso precisa entrar no tempo padrão da operação.
O segundo ponto é a condição do ambiente de medição. Vibração de prensas, variação de temperatura e iluminação direta afetam a repetibilidade. Em fábricas com layout enxuto, o ideal é validar o scanner no próprio posto onde ele será usado, não em uma sala de metrologia isolada.
Isso evita surpresa quando o operador tentar escanear peça 3D ao lado de uma célula de solda. A INSVISION orienta que o teste de aceite inclua uma peça real do processo, não apenas o bloco padrão do fabricante.
O terceiro ponto é a definição do entregável. Antes de validar o equipamento, valide o relatório. O time de qualidade precisa deixar claro se o resultado esperado é um mapa de desvio contra o CAD, uma malha para conferência dimensional ou um arquivo para documentação de lote.
Cada entregável muda a forma de capturar, processar e criticar o dado. Um relatório de inspeção com tolerâncias geométricas exige alinhamento consistente entre a nuvem e o modelo nominal, enquanto uma simples conferência de forma aceita critérios mais soltos.
O quarto ponto é a repetibilidade entre turnos e operadores. Um scanner pode gerar ótimos resultados na mão de um técnico treinado e dados inconsistentes na mão de outro. A validação precisa incluir dois ou três operadores diferentes, medindo o mesmo lote em horários distintos.
Se a variação entre leituras ficar próxima do limite de tolerância da peça, o processo não está pronto para liberação. Nesse caso, vale revisar fixação da peça, estratégia de varredura e critérios de aceite antes de escalar o uso.
Por fim, avalie o tempo de ciclo real. O tempo bruto de captura é só uma parte da equação. Some preparação, processamento, geração de relatório e eventuais retrabalhos de digitalização. Em peças com muitas reentrâncias, o tempo de pós-processamento pode superar o tempo de captura.
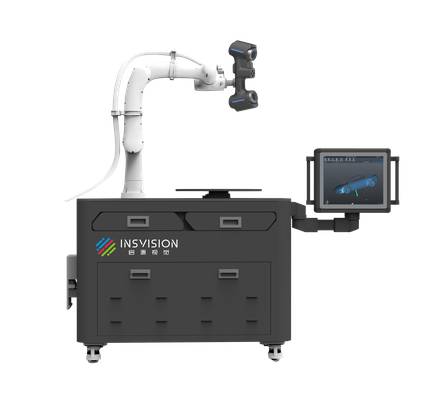
A decisão de implantar o fluxo de escanear peça 3D com INSVISION passa por essa conta completa, não pelo número de pontos por segundo do equipamento. Quando esses cinco pontos são respondidos com clareza, a implantação deixa de ser aposta e vira processo controlado.
Hangzhou Insvision Technology Co., Ltd.
Endereço: Edificio 1, no 1399, Rua Liangmu, Distrito de Yuhang, Hangzhou, Provincia de Zhejiang, 311121, China
Copyright © Hangzhou Insvision Technology Co., Ltd. Todos os direitos reservados.
Copyright © Hangzhou Insvision Technology Co., Ltd. Todos os direitos reservados.