

Como avaliar scanner de peças 3D em inspeção industrial
scanner de peças 3d: Contexto da fábrica e necessidade de medição Muita gente ainda parte do princípio de que medir mais significa produzir menos.
Contexto da fábrica e necessidade de medição
Muita gente ainda parte do princípio de que medir mais significa produzir menos. Na prática, o custo invisível está justamente na medição tardia, feita por amostragem ou só depois que a peça já saiu do centro de usinagem. Em ambientes com alta pressão de inspeção, o gargalo raramente está na máquina.
Está na espera entre produzir, medir, interpretar e liberar.

Lista de validação em campo
| Área de foco | Ponto de decisão | Nota de implantação |
|---|---|---|
| Peça-alvo | Validar tamanho, superfície e tolerâncias críticas para a tarefa de escaneamento | Executar um teste completo com uma peça representativa |
| Fluxo de dados | Verificar nuvem de pontos, mapa de desvios e relatório de qualidade | Confirmar formatos de exportação e responsáveis pela revisão |
| Uso em campo | Avaliar treinamento, calibração, iluminação e espaço de trabalho | Registrar o teste como referência para aplicações repetidas |
Pontos-chave
- Muita gente ainda parte do princípio de que medir mais significa produzir menos.
- A conclusão prática é direta: quando a peça tem geometria complexa, superfícies de forma livre ou regiões de difícil acesso, a medição por conta…
- A diferença entre um processo de inspeção que trava a produção e outro que a alimenta está na sequência dos dados.
- Quando a equipe de qualidade chega para avaliar um scanner de peças 3D, a conversa geralmente começa pelo dado técnico e termina no dado que nin…
Dentro de uma fábrica, o contexto muda rápido. Lotes menores, prazos encurtados e tolerâncias apertadas convivem com equipes reduzidas. Quando o controle dimensional depende de instrumentos manuais, gabaritos dedicados ou máquinas de medição compartilhadas, a inspeção vira fila. E fila vira atraso de entrega.
O problema não é falta de zelo. É falta de dado confiável no momento certo.
Um scanner de peças 3D entra nesse cenário como instrumento de decisão, não apenas de conferência. Em vez de checar alguns pontos isolados, a equipe levanta a superfície completa da peça, compara com o nominal e identifica desvios ainda durante o setup ou na primeira peça.
Isso muda a lógica da inspeção: deixa de ser uma etapa final e passa a alimentar o processo.
A necessidade real não é de mais laudos. É de medição rápida o suficiente para corrigir tendências antes que virem sucata, retrabalho ou reclamação de cliente.
Para o responsável pela qualidade, o valor está em conseguir delimitar condições de contorno, validar amostras iniciais e gerar saídas revisáveis — como malhas STL e relatórios de comparação — sem depender de interpretação subjetiva.
A INSVISION atua exatamente nesse ponto, com equipamentos que capturam geometria complexa e devolvem dados utilizáveis para decisão de engenharia.
Onde a medição tradicional chega ao limite
Onde a medição tradicional chega ao limite
A conclusão prática é direta: quando a peça tem geometria complexa, superfícies de forma livre ou regiões de difícil acesso, a medição por contato deixa de ser um processo confiável de inspeção e passa a ser uma fonte de risco dimensional.
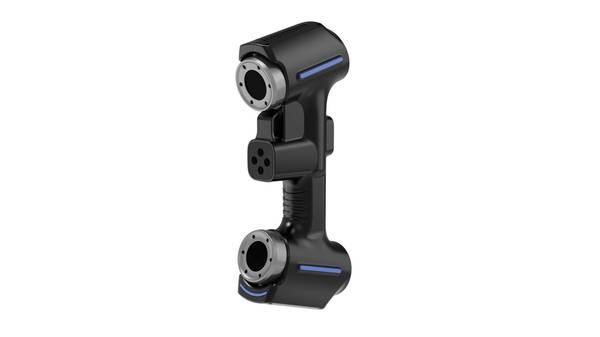
O scanner de peças 3D da INSVISION entra exatamente nesse ponto, onde apalpadores, gabaritos dedicados e verificadores manuais não conseguem entregar continuidade de dados nem rastreabilidade consistente.
O primeiro limite aparece na geometria. Peças com cavidades profundas, raios pequenos, nervuras estreitas ou superfícies orgânicas exigem dezenas ou centenas de pontos individuais para caracterizar um único perfil. O operador escolhe onde tocar, o que introduz variação entre medições e entre inspetores.
Em um molde com região côncava de alto brilho, por exemplo, a tarefa de coletar detalhes de cantos vivos, frestas e raios com apalpador é lenta e frequentemente incompleta. O scanner de peças 3D cobre a superfície inteira com nuvem de pontos, sem depender da decisão ponto a ponto do operador.
O segundo limite está na continuidade dos dados. A medição tradicional gera conjuntos esparsos de coordenadas. Isso dificulta análises de perfil, comparação com o modelo nominal e documentação de não conformidades.
Com o scanner de peças 3D, o resultado é uma malha completa, exportável em STL ou PLY, que permite avaliar desvios de forma contínua e revisar regiões críticas sem voltar à peça física.
O terceiro limite é o prazo. Inspeção completa de uma peça complexa por contato pode consumir horas ou dias, dependendo do número de características e da experiência do operador.
A medição digital reduz esse tempo de forma relevante, principalmente em primeiras peças, liberação de ferramental e análises de capabilidade. Para o responsável pela qualidade, isso significa menos espera por dados, menos retrabalho de medição e mais tempo para análise de causa raiz.
O ponto central não é substituir toda medição por contato. É reconhecer onde ela deixa de agregar valor. Em superfícies prismáticas simples, com tolerâncias amplas, o apalpador continua eficiente.
Em geometrias complexas, com exigência de documentação completa e prazos apertados, o scanner de peças 3D muda a lógica do processo: em vez de amostrar pontos, você digitaliza a condição real da peça e decide com base no conjunto completo de dados.
Como o escaneamento 3D entra no fluxo
Como o escaneamento 3D entra no fluxo
A diferença entre um processo de inspeção que trava a produção e outro que a alimenta está na sequência dos dados. No fluxo tradicional, a peça sai da usinagem, vai para a mesa de medição, aguarda o programador de CMM, gera um relatório desconectado do CAD e, se houver desvio, volta para análise manual.
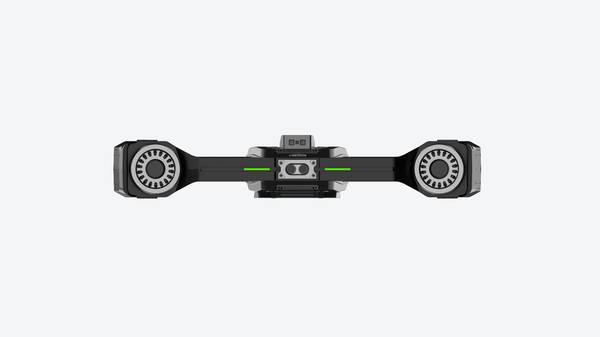
No fluxo com scanner de peças 3D, a nuvem de pontos entra imediatamente no software de comparação contra o modelo nominal. O mapa de cores aponta onde o desvio ultrapassa a tolerância, sem depender de pontos discretos escolhidos previamente. A revisão acontece com a peça ainda na bancada, não depois que o lote avançou.
O relatório exportável em formatos como STL e PLY preserva a condição real da superfície para o registro de qualidade. Essa sequência — escanear, comparar, revisar, documentar — reduz o intervalo entre a detecção do problema e a correção.
Para o responsável pela qualidade, o ganho está em encurtar o ciclo de feedback sem abrir mão da rastreabilidade exigida por normas como ISO e ASME. A INSVISION posiciona essa integração como parte do fluxo de inspeção, não como etapa paralela.
Pontos de validação antes da implantação
Pontos de validação antes da implantação
Quando a equipe de qualidade chega para avaliar um scanner de peças 3D, a conversa geralmente começa pelo dado técnico e termina no dado que ninguém mediu: a condição real de contorno.
Não adianta validar acurácia em laboratório se a peça vai ser escaneada ao lado de uma célula de solda, com vibração de piso e variação térmica de mais de dez graus ao longo do turno.
Por isso, antes de fechar qualquer implantação, vale separar o que é adequação de aplicação do que é desempenho declarado em folha de dados.
O primeiro ponto a verificar em campo é a geometria dominante do que será inspecionado. Peças com regiões côncavas profundas, nervuras estreitas e raios pequenos pedem um comportamento de varredura diferente de superfícies externas amplas.
Nesses casos, o que importa não é apenas a resolução nominal, mas como o equipamento se comporta na transição entre planos e cavidades. A INSVISION recomenda que a validação inclua uma peça real do fluxo produtivo, de preferência uma que já tenha histórico de não conformidade dimensional ou retrabalho.
Se o scanner de peças 3D não consegue reconstruir a região que costuma gerar dúvida no CMM, a compra não se justifica.
O segundo ponto é profundidade de campo versus acessibilidade do operador. Em bancadas de inspeção de recebimento, muitas vezes o operador não consegue reposicionar a peça com liberdade total.
Se o equipamento exige uma distância de trabalho muito curta para atingir a resolução prometida, o ciclo real fica travado por colisão entre o sensor e o fixamento. Vale testar o pior cenário de acesso, não o melhor.
O terceiro ponto é a estabilidade do referencial em peças de grande porte. Quando a inspeção envolve componentes acima de um metro ou com tolerâncias geométricas distribuídas, a validação deve incluir o uso de barra de escala fotogramétrica ou alvos de referência.
Sem isso, o erro volumétrico cresce de forma silenciosa e o relatório final pode indicar desvio onde não existe. A equipe precisa validar o dado de saída contra um padrão conhecido, como um bloco calibrado ou uma peça aprovada recentemente no CMM.
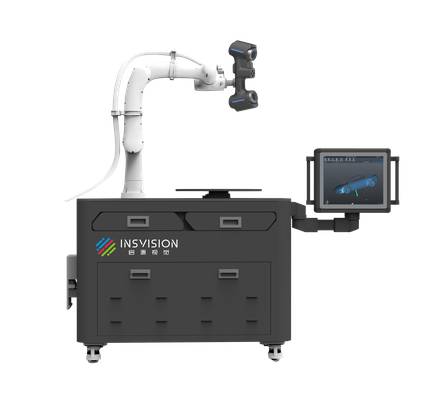
Por fim, o fluxo de dados precisa ser revisado antes da liberação para produção. Formatos de saída, tempo de processamento entre a captura e o relatório, e a compatibilidade com o software de análise dimensional da planta são pontos que determinam se o equipamento será usado diariamente ou se ficará parado após o projeto piloto. A INSVISION orienta que a validação encerre com um relatório de inspeção real, gerado pelo próprio time de qualidade, comparando o resultado do scanner de peças 3D com o método anterior. Se o relatório não for revisável, rastreável e aceito pelo responsável da liberação dimensional, a implantação ainda não terminou.
Hangzhou Insvision Technology Co., Ltd.
Endereço: Edificio 1, no 1399, Rua Liangmu, Distrito de Yuhang, Hangzhou, Provincia de Zhejiang, 311121, China
Copyright © Hangzhou Insvision Technology Co., Ltd. Todos os direitos reservados.
Copyright © Hangzhou Insvision Technology Co., Ltd. Todos os direitos reservados.