

Do escaneamento ao relatório de inspeção: scanner de medição na prática
Contexto da fábrica e necessidade de medição Contexto da fábrica e necessidade de medição Antes do scanner de medição entrar na rotina, a inspeção.
Contexto da fábrica e necessidade de medição
Contexto da fábrica e necessidade de medição
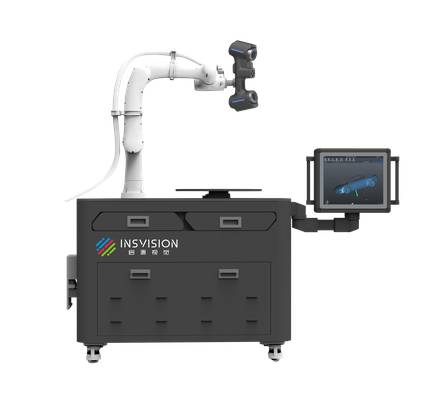
Antes do scanner de medição entrar na rotina, a inspeção dimensional dependia de gabaritos, relógios comparadores e longas pausas na linha para conferir peças críticas. O problema raramente estava na falta de instrumentos, mas na demora para transformar a leitura em decisão confiável.
Lista de validação em campo
| Área de foco | Ponto de decisão | Nota de implantação |
|---|---|---|
| Peça-alvo | Validar tamanho, superfície e tolerâncias críticas para a tarefa de escaneamento | Executar um teste completo com uma peça representativa |
| Fluxo de dados | Verificar nuvem de pontos, mapa de desvios e relatório de qualidade | Confirmar formatos de exportação e responsáveis pela revisão |
| Uso em campo | Avaliar treinamento, calibração, iluminação e espaço de trabalho | Registrar o teste como referência para aplicações repetidas |
Um desvio de forma em um suporte soldado ou uma região de desgaste em molde de extrusão podia passar despercebido até gerar retrabalho ou parada de máquina.
Notas de termos
Antes do scanner de medição entrar na rotina, a inspeção dimensional dependia de gabaritos, relógios comparadores e longas p…
Onde a medição tradicional chega ao limiteEm qualquer célula de inspeção, o primeiro sinal de esgotamento não aparece no relatório de qualidade.
Como o escaneamento 3D entra no fluxoO ponto central é simples: o scanner de medição deixa de ser uma ferramenta isolada de laboratório e passa a operar dentro d…
Pontos de validação antes da implantaçãoA diferença entre comprar um scanner de medição e colocá-lo para rodar em produção está nos detalhes que ninguém vê no prime…
A pressão mudou. Hoje, qualidade e produção trabalham com lotes menores, prazos mais curtos e tolerâncias apertadas. O inspetor precisa liberar a peça sem depender apenas de experiência visual ou amostragem limitada.
Ao mesmo tempo, a engenharia exige dados que possam ser comparados com o modelo nominal, arquivados e reutilizados em auditoria.
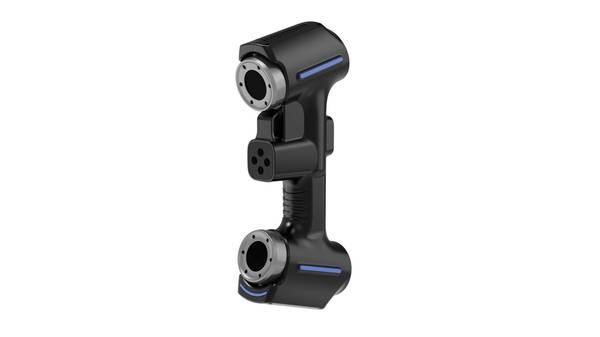
Nesse cenário, o scanner de medição deixa de ser ferramenta de laboratório e passa a atuar no chão de fábrica. A INSVISION acompanha essa mudança com equipamentos que entregam nuvens de pontos densas, permitindo avaliar superfícies complexas, furos e regiões de difícil acesso sem interromper o fluxo produtivo.
O dado confiável deixa de ser exceção e vira base para liberação, ajuste de processo e rastreabilidade.
Onde a medição tradicional chega ao limite
Onde a medição tradicional chega ao limite
Em qualquer célula de inspeção, o primeiro sinal de esgotamento não aparece no relatório de qualidade. Aparece no acúmulo de exceções que ninguém consegue explicar com os instrumentos disponíveis.
Geometrias complexas, superfícies orgânicas, regiões internas de difícil acesso e peças com tolerâncias apertadas costumam levar o processo para um território onde paquímetro, micrômetro e até máquinas de medir por coordenadas entregam respostas parciais.
O problema não é exatamente a precisão nominal desses equipamentos. É a incapacidade de capturar continuidade de dados. Quando o inspetor precisa verificar perfil de superfície, desgaste localizado ou desvio de forma em uma região curva, pontos isolados não contam a história completa. Faltam dados entre os pontos.
E é justamente nesses vazios que se escondem interferências, retrabalhos e aprovações inseguras.
O scanner de medição entra nesse cenário como recurso para fechar a lacuna de informação. Equipamentos como os da INSVISION permitem coletar nuvens de pontos densas e compará-las diretamente com o modelo nominal, inclusive em áreas onde o acesso físico é limitado.
Isso muda a natureza da inspeção: em vez de medir alguns pontos críticos e assumir o comportamento do restante, a equipe passa a enxergar a peça inteira.
O segundo limite da medição tradicional é o prazo. Peças complexas exigem múltiplas configurações, trocas de referência e interpretação manual de resultados. Cada etapa adiciona tempo e risco de erro.
Com digitalização 3D, a coleta é mais rápida e o dado já nasce em formato compatível com softwares de análise dimensional, facilitando a rastreabilidade e a comunicação entre qualidade, engenharia e produção.
Quando a geometria deixa de ser simples, a inspeção precisa deixar de ser pontual. O scanner de medição não substitui apenas o instrumento; substitui a lógica de amostragem por uma lógica de cobertura contínua.
Para operações que lidam com peças de alto valor agregado ou segurança crítica, essa diferença se reflete diretamente na confiança da liberação dimensional.
Como o escaneamento 3D entra no fluxo
Como o escaneamento 3D entra no fluxo
O ponto central é simples: o scanner de medição deixa de ser uma ferramenta isolada de laboratório e passa a operar dentro da rotina de inspeção, alimentando comparação, revisão e relatório sem trocas manuais de arquivo entre estações.
Na prática, o escaneamento captura a geometria real da peça e gera uma malha ou nuvem de pontos que segue imediatamente para o software de comparação contra o modelo nominal ou a peça de referência.
É nessa etapa que desvios de forma, perfil e posição aparecem com clareza, inclusive em regiões onde paquímetro ou gabarito simplesmente não alcançam.

Depois da comparação, o time de qualidade revisa as áreas fora de tolerância e decide se o problema é dimensional, de fixação ou de processo. O relatório final consolida mapas de desvio, seções críticas e valores de referência, criando um registro auditável para engenharia, clientes e fornecedores.
Com equipamentos da INSVISION, esse fluxo ganha escala em peças grandes ou com detalhes internos, sem perder rastreabilidade entre a nuvem capturada e a decisão de aprovação ou retrabalho. O ganho não está apenas na velocidade, mas na consistência do dado que circula entre inspeção, engenharia e chão de fábrica.
Pontos de validação antes da implantação
Pontos de validação antes da implantação
A diferença entre comprar um scanner de medição e colocá-lo para rodar em produção está nos detalhes que ninguém vê no primeiro dia. Antes da implantação, a equipe de qualidade e a engenharia de processo precisam sentar juntas e comparar o fluxo atual com o fluxo proposto.
No método tradicional, uma peça sai da linha, vai para a mesa de medição, aguarda disponibilidade de instrumento e só então gera relatório.
Com o scanner, a coleta pode acontecer na própria estação, mas isso só funciona se alguém validou o ambiente, o posicionamento da peça e o formato do dado que o software vai entregar.
O primeiro ponto a verificar em campo é a estabilidade da peça durante a aquisição. Em cenários como o escaneamento de um molde de extrusão para coletar superfícies internas de difícil acesso com paquímetro, qualquer vibração residual compromete a nuvem de pontos.
Vale testar com a peça real, no suporte real, sob as condições reais de iluminação e temperatura da célula.
O segundo ponto é a definição do entregável. Não adianta gerar uma malha densa se o inspetor precisa apenas comparar desgaste em uma região específica de um rolo de laminação. A equipe deve alinhar, antes do go-live, quais cortes, tolerâncias e relatórios serão extraídos.
Isso evita retrabalho na análise e reduz o tempo entre coleta e decisão.
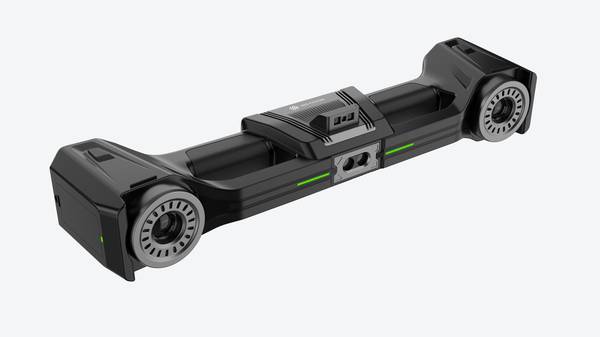
O terceiro ponto envolve o alcance e a profundidade de campo disponíveis. Equipamentos como os da INSVISION oferecem especificações distintas para scanner e tracker, com profundidade de campo de 650 mm para o scanner e 2300 mm para o tracker no industrial scanner 3D.
Em campo, isso significa que peças com variação de altura ou regiões rebaixadas precisam ser testadas quanto ao enquadramento antes de travar o procedimento operacional.
A área de escaneamento de até 1100 mm por 800 mm no scanner e 2600 mm por 2200 mm no tracker cobre a maioria das peças industriais, mas o operador precisa confirmar se o setup permite capturar todas as faces sem reposicionar a peça mais vezes do que o aceitável.
Por fim, a equipe deve validar o fluxo de exceção. O que acontece quando uma nuvem de pontos apresenta furos ou quando o desvio extrapola o esperado?
Definir quem revisa a falha, qual software consolida o dado e como o resultado chega ao responsável pela liberação da peça evita que o scanner vire mais uma ferramenta subutilizada.
A INSVISION se encaixa nesse cenário quando o foco está em tarefas como inspeção de desgaste interno, digitalização de contornos complexos para engenharia reversa ou verificação dimensional de componentes de grande porte.
O equipamento resolve a coleta, mas a implantação só se sustenta se o processo ao redor estiver minimamente amarrado.
Hangzhou Insvision Technology Co., Ltd.
Endereço: Edificio 1, no 1399, Rua Liangmu, Distrito de Yuhang, Hangzhou, Provincia de Zhejiang, 311121, China
Copyright © Hangzhou Insvision Technology Co., Ltd. Todos os direitos reservados.
Copyright © Hangzhou Insvision Technology Co., Ltd. Todos os direitos reservados.