

Von Scandaten zum Prüfbericht: industrieller 3D-Scanner in der Praxis
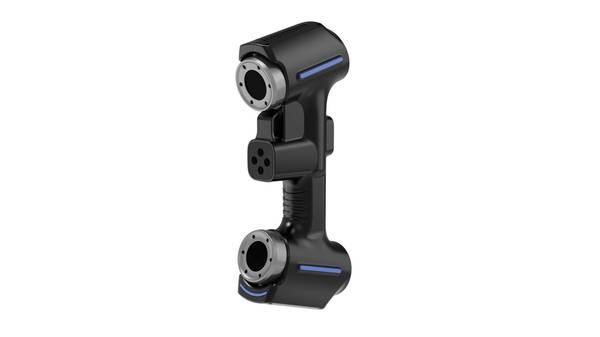
industrieller 3D-Scanner: Fertigungsumfeld und Messbedarf Fertigungsumfeld und Messbedarf Im klassischen Fertigungsumfeld entsteht der Bedarf an.
Fertigungsumfeld und Messbedarf
Im klassischen Fertigungsumfeld entsteht der Bedarf an messtechnischer Absicherung nicht aus theoretischen Erwägungen, sondern aus konkreten Prüfbelastungen: Toleranzvorgaben nach ISO 2768 oder ASME Y14.5, steigende Stückzahlen bei gleichbleibender Prozessfähigkeit und die Forderung nach dokumentierbarer Rückverfolgbarkeit.
Begriffsnotizen
Im klassischen Fertigungsumfeld entsteht der Bedarf an messtechnischer Absicherung nicht aus theoretischen Erwägungen, sonde…
Grenzen herkömmlicher MessprozesseHerkömmliche Messprozesse basieren meist auf taktilen oder punktuellen Erfassungsmethoden.
Einbindung des 3D-Scans in den AblaufDer industrielle 3D-Scanner liefert zunächst eine Punktwolke beziehungsweise ein Polygonnetz.
Validierung vor dem EinsatzBevor ein industrieller 3D-Scanner in laufende Prozesse eingebunden wird, steht die Validierung: Ein Messsystem ist erst dan…
Herkömmliche Prüfmittel stoßen dabei an Grenzen. Taktile Messungen liefern Einzelpunkte, keine Flächeninformationen. Lehren prüfen nur Gut/Schlecht, ohne Abweichungsursachen zu quantifizieren.
Genau hier setzt der industrielle 3D-Scanner an: Er erfasst Freiformflächen, Innenkonturen und Verschleißzonen als vollständige Punktwolke und macht Abweichungen zum CAD-Modell flächig sichtbar.
| Prüfkontext | Typische Anforderung | Grenzen konventioneller Methoden |
|---|---|---|
| Erstmusterprüfung | Vollständiger Soll-Ist-Vergleich | Stichprobenartige Einzelmessungen |
| Serienüberwachung | Trend- und Verschleißerkennung | Keine flächige Abweichungsanalyse |
| Reverse Engineering | Flächenrückführung ohne CAD-Daten | Manuelles Aufmaß ungenau und langsam |
Entscheidend ist die Belastbarkeit der Messdaten: Wiederholgenauigkeit, Rückführbarkeit auf nationale Normale und die Nachvollziehbarkeit der Auswertealgorithmen. Erst wenn diese Kriterien erfüllt sind, eignen sich Scandaten als Grundlage für Prozessfreigaben, Lieferantenaudits oder statistische Prozessregelung (SPC).
Grenzen herkömmlicher Messprozesse
Grenzen herkömmlicher Messprozesse
Herkömmliche Messprozesse basieren meist auf taktilen oder punktuellen Erfassungsmethoden. Ein Koordinatenmessgerät (KMG) oder eine Messuhr erfasst definierte Einzelpunkte. Das funktioniert bei prismatischen Bauteilen mit klaren Bezugskanten und einfachen Form- und Lagetoleranzen zuverlässig.
Die Grenze zeigt sich, sobald die Geometrie komplexer wird.
Komplexe Geometrien. Freiformflächen, organische Übergänge, tiefe Kavitäten oder Hinterschneidungen lassen sich mit starren Tastspitzen nur unzureichend abbilden. Die Messstrategie muss jeden Punkt einzeln anfahren, was bei dreidimensional gekrümmten Flächen zu einer groben Diskretisierung führt.
Bereiche, die der Taster nicht erreicht, bleiben schlicht ungemessen. Ein industrieller 3D-Scanner erfasst dagegen flächenhaft und liefert auch bei unregelmäßigen Konturen eine vollständige Oberflächenabbildung.
Datenkontinuität. Taktile Messungen erzeugen Punktwolken mit Lücken. Zwischen zwei Messpunkten bleibt der tatsächliche Verlauf unbekannt. Für eine Soll-Ist-Analyse nach GD&T reicht das punktuelle Abweichungsbild oft nicht aus – besonders wenn Formabweichungen, Wellungen oder lokale Deformationen bewertet werden müssen.
Fehlende Datenkontinuität erschwert zudem die Rückführung in CAD-Systeme und die Ableitung korrigierter Werkzeugbahnen.
Liefertermine. Der Zeitaufwand taktiler Verfahren wächst mit der Anzahl der zu prüfenden Merkmale überproportional. Eine Erstmusterprüfung mit 200 Messpunkten kann Stunden dauern. Bei Wiederholungsmessungen oder Serienprüfungen entsteht ein Engpass, der den gesamten Qualitätsregelkreis verzögert.
| Kriterium | Taktile / punktuelle Messung | Flächenhafte 3D-Erfassung |
|---|---|---|
| Freiformflächen | Nur Einzelpunkte, grobe Näherung | Vollständige Oberflächenabbildung |
| Datenkontinuität | Lücken zwischen Messpunkten | Geschlossene Punktwolke |
| Messzeit bei komplexen Teilen | Stunden, stark merkmalabhängig | Minuten, weitgehend unabhängig von Komplexität |
| Erreichbarkeit tiefer Konturen | Durch Tasterlänge begrenzt | Optisch, ohne mechanische Einschränkung |
| Rückführung in CAD | Manuelle Nacharbeit nötig | Direkte Netz- oder Flächenerzeugung möglich |
Für Bauteile mit einfacher Geometrie und wenigen Toleranzmerkmalen bleibt die taktile Messung wirtschaftlich sinnvoll. Sobald jedoch Freiformflächen, hohe Prüfpunktdichten oder enge Zeitfenster hinzukommen, stößt der punktuelle Ansatz an praktische Grenzen.
Ein industrieller 3D-Scanner ersetzt hier nicht zwangsläufig das KMG, sondern ergänzt es dort, wo flächenhafte Information und Geschwindigkeit entscheidend sind.
Die Wahl des Messverfahrens sollte sich an der Geometriekomplexität, der geforderten Datenqualität und dem Prüfumfang orientieren – nicht an der Verfügbarkeit vorhandener Geräte.
Einbindung des 3D-Scans in den Ablauf
Einbindung des 3D-Scans in den Ablauf
Der industrielle 3D-Scanner liefert zunächst eine Punktwolke beziehungsweise ein Polygonnetz. Entscheidend ist nicht die Rohaufnahme, sondern die Verarbeitungskette: Ausrichten, Ausdünnen, Vernetzen und Ableiten der Prüfgeometrie. Ohne diesen Schritt bleibt der Scan ein unstrukturierter Datenhaufen.
Qualitätsmanager sollten daher den gesamten Ablauf als Messprozess verstehen, nicht als reine Digitalisierungsaufgabe.
In der Praxis greifen vier Stationen ineinander:
| Schritt | Typische Tätigkeit | Ergebnis |
|---|---|---|
| Scannen | Bauteil erfassen, Referenzpunkte setzen, Mehrfachansichten registrieren | Vollständiges 3D-Netz |
| Abgleich | Netz am CAD-Modell oder Referenzscan ausrichten (Best-Fit, RPS) | Abweichungskarte |
| Prüfung | Maße, Form- und Lagetoleranzen nach Zeichnung auswerten | Messprotokoll, GD&T-Bewertung |
| Berichtswesen | Abweichungen dokumentieren, Trenddaten ablegen, Freigabeentscheidung | Prüfbericht, Rückverfolgbarkeit |
Der Abgleich erfolgt üblicherweise über eine Best-Fit-Ausrichtung oder über definierte Referenzpunkte nach RPS-Prinzip. Erst wenn die Ausrichtung reproduzierbar ist, lassen sich Toleranzaussagen treffen.
Bei der Prüfung werden dann nicht nur Einzelmaße kontrolliert, sondern flächige Abweichungen sichtbar gemacht – etwa Verzug, Einfallstellen oder Verschleißzonen, die mit taktilen Messmitteln unentdeckt blieben.
Für das Berichtswesen gilt: Die Abweichungskarte ersetzt nicht das klassische Prüfprotokoll, ergänzt es aber. Wer nach ISO 9001 oder IATF 1694 arbeitet, sollte Scanberichte in die bestehende Dokumentationsstruktur einbinden. So entsteht ein durchgängiger Nachweis vom Scanauftrag bis zur Freigabe.
Wichtig ist die Trennung zwischen Messunsicherheit und Auflösung. Ein Scanner mit hoher Punktdichte liefert noch keine belastbare Toleranzaussage. Erst die Validierung an kalibrierten Normalen macht den Prozess auditfest.
INSVISION verfolgt hier den Ansatz, Scanner und Tracker als getrennte Messsysteme mit jeweils eigener Genauigkeitsspezifikation zu führen – ein Detail, das bei der Prozessqualifikation oft übersehen wird.
Validierung vor dem Einsatz
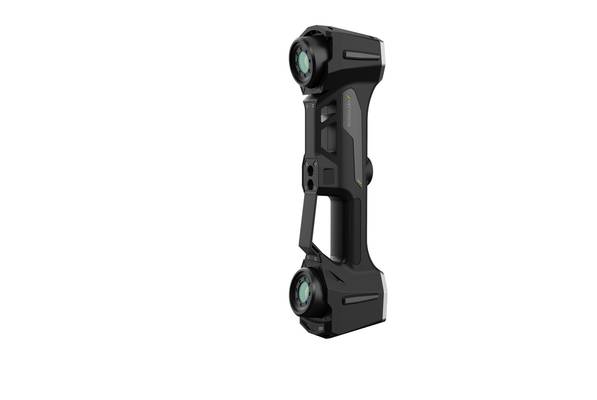
Bevor ein industrieller 3D-Scanner in laufende Prozesse eingebunden wird, steht die Validierung: Ein Messsystem ist erst dann belastbar, wenn seine Eignung für die konkrete Prüfaufgabe nachgewiesen ist. Das beginnt mit der Frage nach dem Einsatzfeld.
Typische Anwendungen liegen in der Erstmusterprüfung, im Soll-Ist-Vergleich komplexer Freiformflächen, im Reverse Engineering von Verschleißteilen oder in der wiederkehrenden Serienprüfung – etwa bei Baugruppen mit engen GD&T-Vorgaben.
Vor Ort sind drei Prüfungen entscheidend. Erstens die Genauigkeitsverifikation an kalibrierten Referenzkörpern, nicht nur an Herstellerangaben. Zweitens der Wiederholbarkeitstest: Mehrere Scan-Durchgänge am selben Bauteil müssen stabile Abweichungen liefern.
Drittens die Umgebungsprüfung – Temperaturschwankungen, Erschütterungen oder Reflexionen auf glänzenden Oberflächen verfälschen Messdaten schneller, als viele annehmen.
| Prüfkriterium | Worauf zu achten ist |
|---|---|
| Genauigkeit | Abgleich mit rückführbarem Normal, nicht nur Datenblatt |
| Wiederholbarkeit | Streuung über mehrere Messreihen dokumentieren |
| Umgebung | Temperatur, Vibration, Lichtverhältnisse kontrollieren |
| Bauteiloberfläche | Mattierung bei glänzenden oder dunklen Flächen prüfen |
Erst wenn diese Punkte sauber dokumentiert sind, taugt der Scanner als verlässliches Messmittel im Qualitätsregelkreis – unabhängig vom Hersteller.
- Was ist industrielle 3D-Inspektion? Ganzflächige Prüfung und Abweichungsanalyse Industrielle 3D-Inspektion nutzt 3D-Scanning, Punktwolkenverarbeitung und CAD-Vergleich zur Unterstützung von Maßprüfung, Abweichungsvisualisierung, Qualitätsprüfung und nachverfolgbarer Berichterstellung in der Fertigung.
- Was ist Reverse Engineering? Die Rolle des 3D-Scannens bei der Rückwärtsmodellierung Reverse Engineering nutzt 3D-Scannen und digitale Modellierung, um vorhandene physische Werkstücke in bearbeitbare CAD-Modelle für Produktanpassung, Werkzeugbau, Prüfung und additive Fertigung umzuwandeln.
- Was sind Punktwolkendaten? Punktwolken, Netze und CAD-Modelle im 3D-Scanning Punktwolkendaten sind ein wichtiges Rohdatenformat im 3D-Scanning. Sie bestehen aus diskreten 3D-Koordinatenpunkten, die die Oberflächengeometrie von Objekten beschreiben und für Prüfungen, Reverse Engineering, Modellierung und Archivierung eingesetzt werden.
- Was ist 3D-Scan-Genauigkeit? Genauigkeit, Wiederholbarkeit und Auflösung erklärt Die 3D-Scan-Genauigkeit beschreibt, wie genau Scandaten mit der tatsächlichen Geometrie und den Abmessungen eines Objekts übereinstimmen. Sie wird anhand von lokaler Genauigkeit, volumetrischer Genauigkeit, Stitching-Genauigkeit, Wiederholbarkeit und Auflösung bewertet.
Hangzhou Insvision Technology Co., Ltd.
Adresse: Gebäude 1, Nr. 1399 Liangmu-Strasse, Bezirk Yuhang, Hangzhou, Provinz Zhejiang, 311121, China
Copyright © Hangzhou Insvision Technology Co., Ltd. Alle Rechte vorbehalten.
Copyright © Hangzhou Insvision Technology Co., Ltd. Alle Rechte vorbehalten.