

複雑形状の産業部品検査で3Dスキャン技術はどう精度を担保する?
3Dスキャン技術: なぜ複雑形状部品の寸法検査は難しいのか:代表的な検査タスクと従来手法の限界 なぜ複雑形状部品の寸法検査は難しいのか:代表的な検査タスクと従来手法の限界 自動車のステアリングナックル、航空機エンジンのブレード、金型内部の冷却孔、CT装置用の精密コリメータ。
なぜ複雑形状部品の寸法検査は難しいのか:代表的な検査タスクと従来手法の限界

なぜ複雑形状部品の寸法検査は難しいのか:代表的な検査タスクと従来手法の限界
自動車のステアリングナックル、航空機エンジンのブレード、金型内部の冷却孔、CT装置用の精密コリメータ。これらに共通するのは、単純な直方体や円筒では表現できない自由曲面と、厳しい寸法公差が同時に要求される点だ。現場では今もノギスとマイクロメータが主力だが、測定箇所が奥まった位置にある場合や、断面形状が連続的に変化する部位では、測定者によって値がばらつく。固定型CMMは高精度だが、プローブが届かないアンダーカット部や、測定に時間がかかりすぎて量産ラインの全数検査に使えないという制約がある。
ISOやASMEのGD&T呼び出しが増えるほど、単点測定ではプロファイル公差や位置度を正しく評価できない。金型内部の摩耗量を定量化するには、設計モデルと実測形状の差分を面全体で捉える必要がある。INSVISIONの3Dスキャン技術は、こうした「測りにくい形状」を点群データとして短時間で取得し、CADモデルとの比較検査へつなぐ役割を担う。従来手法の「測れる箇所だけ測る」から、「形状全体を評価する」への転換点がここにある。

製品選定前に確認すべき6つの診断項目:対象物と現場の制約をマッピング
製品選定前に確認すべき6つの診断項目:対象物と現場の制約をマッピング
製造現場で3Dスキャン技術の導入が検討される際、最初に議論すべきはスキャナのカタログスペックではない。対象物の状態と測定環境の制約を、導入前にどれだけ正確にマッピングできているかが、その後の測定品質と運用定着率を左右する。特に、従来の接触式測定や専用ゲージで対応してきたラインでは、非接触スキャンへの置き換えが常に最適解とは限らない。材料の光学的特性、要求公差、現場の温湿度変動、タクトタイムの許容幅——これらを事前に整理せず導入した結果、スキャンデータの欠損や再測定の頻発に悩まされるケースは少なくない。本節では、INSVISIONの産業用3Dスキャナを例に、製品選定前に確認すべき6つの診断項目を提示する。各項目は独立したチェックリストとして機能し、対象物と現場の制約を可視化するための実務的な枠組みとなる。
① 対象物の材料・表面性状
3Dスキャン技術は対象物表面からの反射光やパターン投影を利用するため、材料と表面性状がデータ品質を直接左右する。光沢のある金属面、黒色ゴム、透明樹脂、あるいは切削油が付着した加工面では、レーザーや構造化光が乱反射・吸収され、点群データに欠損が生じやすい。自動車の防撞梁型材のようにアルミ押出材の表面が均一な場合は比較的安定したスキャンが可能だが、鋳造肌や溶接ビードが混在する部品では、表面の凹凸がノイズ源となる。
対策としては、スキャン前の表面処理が有効である。具体的には、白色スプレーや微粉末の塗布による一時的な艶消し処理、あるいは偏光フィルタの使用が挙げられる。ただし、量産ラインで毎回スプレー塗布を行うのは現実的ではない。したがって、この項目では「表面処理なしでどこまでスキャンできるか」を事前にテストカットで確認することが重要である。INSVISIONのスキャナは、光沢面や暗色面に対する露出調整機能を備えており、対象物の表面性状に応じたパラメータ設定が可能であるが、それでも材料固有の光学的制約を完全に除去できるわけではない。導入検討時には、実際のワークを持ち込んだデモ測定を必須とすべきである。
② 形状の複雑さと測定範囲
対象物の形状が複雑になるほど、単一アングルからのスキャンでは死角が増える。深いポケット、交差穴、アンダーカット、薄肉リブなどは、スキャナの光が届かずデータが欠落する典型部位である。電冰箱の放熱板押出金型のように、内部に細長い冷却流路を持つ金型では、流路内壁の摩耗状態を外部から直接スキャンすることはできない。このような場合、金型を分割するか、内視鏡的なアプローチを併用する必要がある。
一方、測定範囲の観点では、大型部品と小型精密部品では要求されるスキャナの焦点距離と視野が異なる。航空機の翼面パネルのような大型対象物では、広視野スキャンと複数回の位置合わせが必要となる。逆に、時計部品のような微小部品では、高倍率でのマクロスキャンが求められる。この項目の診断では、対象物の最大寸法、最小フィーチャーサイズ、死角となる部位の有無を図面上で事前に特定し、スキャン経路の計画に反映することが有効である。INSVISIONのindustrial 3Dスキャナーは、対象物サイズに応じて測定距離とスキャン範囲を調整できる柔軟性を持ち、複雑形状への対応力を備えている。
③ 要求される公差レベル
3Dスキャン技術を寸法検査に用いる場合、要求される公差レベルがスキャナの精度要件を決定する。一般的に、スキャン精度は要求公差の1/5から1/10以下であることが望ましいとされる。例えば、自動車の変速機部品のように公差が±0.02mmで管理される部品では、スキャナ側に少なくとも0.005mm以下の測定不確かさが求められる。一方、建築用金物や一般機械部品のように公差が±0.5mm程度であれば、エントリークラスのスキャナでも十分な場合がある。
重要なのは、カタログに記載された精度値が「理想条件下での値」であることを理解することである。現場では、温度変化、振動、スキャン距離の変動などが精度に影響を与える。したがって、この項目の診断では、要求公差を満たすために必要なスキャナ精度を算出し、さらに現場条件での精度劣化を見込んだマージンを設定することが実務的である。INSVISIONのスキャナは、冷間圧延ロールの検出のように「数模がない」状態から基準データを構築する用途でも使用されており、要求公差に応じた測定戦略の立案が可能である。
④ 測定現場の環境(温度・振動・塵埃など)
製造現場の環境条件は、スキャン結果の再現性に直接影響する。温度変動は対象物とスキャナ本体の熱膨張を引き起こし、特に大型部品では数μmから数十μmの寸法変化を生じさせる。振動はスキャン中のブレや位置ずれの原因となり、塵埃はレンズや対象物表面への付着によってデータ品質を低下させる。
この項目の診断では、測定を実施する場所の温度勾配、振動源の有無、清浄度クラスを事前に確認する。温度管理された測定室での使用が前提なのか、それともラインサイドでのインライン測定が必要なのかによって、スキャナに求められる堅牢性と環境補償機能が異なる。INSVISIONのスキャナは、工業環境での使用を想定した設計となっており、温度ドリフトの影響を抑えるためのキャリブレーション機能を備えている。ただし、極端な温度変化や強い振動が常時発生する環境では、防振台や恒温槽の併用を検討すべきである。
⑤ 1回あたりの測定に許容されるタクトタイム
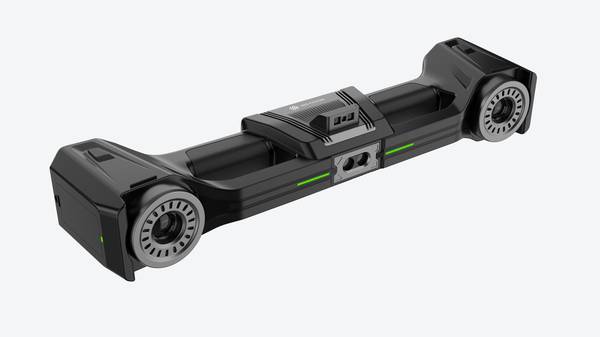
3Dスキャン技術を量産ラインに組み込む場合、測定タクトタイムの制約が導入可否を左右する。全数検査が求められるラインでは、1個あたりのスキャン時間がラインのサイクルタイム内に収まらなければならない。自動車の防撞梁型材のように、一度テンプレートを構築すればバッチ検出が可能なケースでは、スキャン時間そのものよりもデータ処理時間の方がボトルネックになりやすい。
この項目の診断では、スキャン時間とデータ処理時間を分けて評価することが重要である。スキャン時間はスキャナの速度性能に依存するが、データ処理時間は点群の密度、位置合わせの回数、検査項目の数によって変動する。INSVISIONのindustrial 3Dスキャナーは、高速スキャンと効率的なデータ処理を両立しており、自動車用ステアリングナックルの量産検査のようなタクトタイムの厳しい用途でも適用実績がある。ただし、導入前には実際のワークを用いたサイクルタイム測定を行い、ラインの要求値とのギャップを定量化することを推奨する。
⑥ データの用途(寸法検査・リバースエンジニアリング・量産品質管理など)
3Dスキャンで取得したデータの用途によって、必要なデータ品質、後処理工程、ソフトウェア要件が大きく異なる。寸法検査用途では、CADモデルとの比較による偏差マップの生成が主目的となり、幾何公差の評価が可能なソフトウェアが必要となる。リバースエンジニアリング用途では、スキャンデータからCADモデルを再構築するためのサーフェスモデリング機能が求められる。量産品質管理用途では、複数個の測定データを統計的に分析し、工程能力を評価する機能が重要となる。
この項目の診断では、データの最終的な使われ方を明確にし、それに必要なデータ形式とソフトウェア環境を特定する。例えば、オートバイのフロントフォークブラケットのリバースエンジニアリングでは、スキャンデータから滑らかなサーフェスモデルを生成し、その後の金型設計に引き渡すワークフローが想定される。INSVISIONのソリューションは、スキャンからデータ処理、CAD連携まで一貫したワークフローを提供しており、用途に応じたデータ出力が可能である。
6項目の相互関係と優先順位
これら6つの診断項目は独立しているわけではなく、相互に影響し合う。例えば、要求公差が厳しい場合(項目③)、環境条件への配慮(項目④)も厳格になる。形状が複雑な対象物(項目②)では、スキャン時間(項目⑤)が長くなる傾向がある。したがって、導入検討時には6項目を個別にチェックするだけでなく、項目間のトレードオフを考慮した総合的な判断が必要となる。
実務的には、まず対象物の材料・表面性状(項目①)と形状の複雑さ(項目②)を確認し、スキャンが技術的に成立するかを判断する。次に、要求公差(項目③)と環境条件(項目④)から、必要な精度と現場での実現可能性を評価する。最後に、タクトタイム(項目⑤)とデータ用途(項目⑥)を考慮して、運用面での成立性を確認するという順序が合理的である。
このマッピング作業を事前に行うことで、導入後の「思っていた精度が出ない」「現場のサイクルタイムに合わない」といったギャップを未然に防ぐことができる。3Dスキャン技術の導入効果を最大化するためには、スキャナの性能比較に時間を費やすよりも、自社の対象物と現場の制約を正確に把握することの方が、はるかに重要なのである。
現場で発生しがちなスキャン品質のリスク要因と事前回避のポイント
3Dスキャン技術は、計測対象を「見える化」するだけでなく、そのデータを設計・検査・製造改善に直結させる点で、もはや一部の先進工場だけの道具ではない。しかし、実際の製造現場で期待通りのスキャン品質を得るには、機材の性能以前に「キャプチャ段階で何を失敗しやすいか」を理解しているかどうかが結果を左右する。よくある誤解は、スキャナの分解能さえ高ければ現場でも正確に取れる、というものだ。実際には、アライメントのズレ、未スキャン領域、鏡面・黒色表面での反射ノイズ、温度変化による対象物の歪み誤差など、現場固有の要因がデータ品質を静かに劣化させる。本稿では、これらのリスクを事前に潰すための具体的な判断と手順を、検査工程の実務に即して整理する。
代表的なスキャン品質リスクと事前回避の考え方
| リスク要因 | 発生しやすい状況 | 事前回避のポイント | 再スキャン判断の目安 |
|---|---|---|---|
| アライメントのズレ | マーカー不足、形状が対称・反復的、移動量が大きい | 特徴点の配置確認、マーカー追加、基準面の固定 | 隣接スキャン間で段差や二重面が確認された場合 |
| 未スキャン領域の発生 | 深穴・アンダーカット、複数姿勢の取りこぼし | スキャンパス設計、姿勢変更、補助治具の使用 | 検査対象の重要寸法・GD&T指定部が欠損した場合 |
| 反射・黒色表面によるノイズ | 研磨面、メッキ、カーボン、黒色樹脂 | 一時的な粉体スプレー、偏光・露出調整、角度変更 | 表面にスパイク状の点群、面粗さが実物と乖離した場合 |
| 温度変化による歪み誤差 | 大型ワーク、アルミ・樹脂部品、屋内外の温度差 | 計測前の温度安定化、基準スケールの併用、環境記録 | 寸法が温度補正を超えて系統的にずれる場合 |
現場で最も多い失敗は、アライメントのズレを軽視したままスキャンを進め、後工程で「なんとなく全体が合っているように見えるが、検査寸法が信用できない」状態に陥ることである。特にタービンブレードやインペラのような対称形状、あるいは長尺の押出形材では、特徴が乏しい領域で位置合わせが曖昧になりやすい。この場合、点群の見た目は滑らかでも、基準面からの距離が数十ミクロン単位でずれることがある。事前にマーカーや基準球を配置し、スキャン開始前にアライメントの安定性を確認する手順を標準化しておくことが有効だ。
未スキャン領域は、検査対象の形状によっては「後から追加スキャンすれば済む」と判断されがちだが、治具から外した後の再現性が問題になる。特に固定治具やクランプ位置を変えた後に追加取得すると、最初の点群と基準がずれ、結局全体を取り直すことになる。重要なのは、最初のスキャンパス設計の段階で、深穴や隠れ面を洗い出し、必要な姿勢と治具を決めておくことだ。
鏡面・黒色表面は、3Dスキャン技術の現場適用で常に課題になる。INSVISIONの産業用3Dスキャナでも、光学的に反射の強い面や光を吸収する黒色面では、そのままでは十分な点群密度が得られないことがある。この場合、粉体スプレーの塗布や露出条件の調整で対応するのが一般的だが、スプレー膜厚が寸法精度に影響するため、基準面や嵌合部にはマスキングを施すなどの管理が必要になる。反射ノイズが残ったデータを無理に使うより、表面状態を整えてから再取得する方が、後工程の手戻りを防げる。
温度変化による歪みは、大型のアルミ部品や樹脂部品で顕著になる。工場内でも、朝と昼では対象物の温度が変わり、特に長尺物では熱膨張による寸法差が無視できなくなる。このリスクを抑えるには、計測前にワークを測定室の温度に慣らす、あるいは温度補正用の基準スケールを同時にスキャンする方法が有効だ。温度が安定していない状態で取得したデータは、再現性の検証が困難になるため、工程として温度記録を残すことを推奨する。
再スキャンの判断基準は、「見た目の異常」ではなく「検査・設計基準に対する信頼性」で決めるべきだ。例えば、重要寸法の参照面に未スキャン領域がある、アライメント誤差が許容公差の一定割合を超える、反射ノイズが面性状の評価に影響する、といった場合は、部分的な再スキャンではなく、基準を再設定した上で該当領域を取り直す方が安全である。逆に、外観確認や概略形状の把握が目的であれば、多少のノイズや欠損があっても許容できる場合がある。
INSVISIONの3Dスキャン技術を現場で安定して使うには、スキャナの操作だけでなく、対象物の表面状態、固定方法、温度環境、データの使われ方まで含めた工程設計が欠かせない。キャプチャ段階のリスクを事前に把握しておくことで、再スキャンの回数を減らし、検査データの信頼性を高めることができる。
INSVISIONの3Dスキャン技術が現場要件に適合する理由
金型の摩耗検査では、摩耗が内部の入り組んだ形状に進行すると、接触式測定器ではプローブが届かず、断面を切断しない限り定量化できないケースが少なくありません。自動車部品の量産検査では、検査対象が多品種に及ぶ一方で、タクトタイムの制約から全数検査と詳細測定の両立が難しいという現実があります。航空機ブレードの形状測定では、自由曲面の多い翼面を基準面に対して正確に位置合わせし、前縁や後縁の微妙な形状変化を捉える必要があります。冷間圧延ロールの寸法管理では、摩耗や熱膨張の影響を受ける大径円筒面の真円度と直径変化を、設備を長時間停止させずに把握することが求められます。
いずれのケースも「測りたい形状に測定器が届かない」「測定に時間がかかりすぎる」「CADモデルと実物の偏差を面で捉えにくい」という共通の制約を抱えています。INSVISIONの3Dスキャン技術は、非接触で面として形状を取り込むため、接触式では追従できない複雑形状でも短時間で点群データを取得できます。取得した点群はCADモデルや基準データと照合し、偏差をカラーマップで可視化できるため、摩耗の進行度合いや形状のばらつきを直感的に判断できます。たとえば冷間圧延ロールでは、数模がない場合でも状態の良いロールから基準データを作成し、その後の寸法変化を相対評価する運用が可能です。このように、単なる測定器の置き換えではなく、検査工程そのもののデータ取得方法を変える点が、現場要件への適合につながります。
スキャン結果の信頼性を確認するための検証チェックリスト
3Dスキャン技術の導入が進むにつれ、現場で最も問われるのは「その点群データは本当に正しいのか」という検証プロセスである。スキャナのカタログ精度と実測精度は必ずしも一致しない。振動、ワーク表面の反射特性、アライメントの累積誤差が、見かけ上は滑らかなメッシュに潜むからだ。
検証チェックリストの第一項目はアライメント誤差の確認である。複数回のスキャンをつなぐ際、ソフトウェアが表示するRMS値だけで判断してはならない。基準球やターゲットを既知の位置に配置し、結合後の座標ずれを実測する習慣が必要だ。次に基準ゲージとの照合がある。校正されたゲージブロックやボールバーをスキャンし、既知寸法との偏差を記録する。この作業は装置導入時だけでなく、使用環境が変わった後にも実施する。
繰り返し測定による再現性の確認も欠かせない。同一ワークを同一条件で3回スキャンし、各回の点群を重ね合わせてばらつきを評価する。表面性状の影響を受けやすいエッジ部と平面部では、再現性の傾向が異なることを前提に、部位別の評価を推奨する。CADデータとの比較では、形状偏差カラーマップの最大値だけを見て合否を判断しないこと。基準面の取り方、フィッティングアルゴリズムの選択が結果を左右するため、比較条件を記録として残すことが重要である。
INSVISIONの3Dスキャン技術を現場検証に組み込む際も、これらの手順は例外ではない。ISO/ASME規格に準拠した検証では、使用するゲージのトレーサビリティと測定手順の文書化が要求される。スキャン結果の信頼性は、装置性能ではなく、検証を日常業務として定着させる現場の運用力で決まる。
最適な活用シナリオと導入判断の指針
3Dスキャン技術は「測定器」ではなく「形状データ取得の手段」だと考えると、適用範囲の判断がしやすくなる。金型製造では、摩耗検査や寸法管理の場面で特に有効だ。従来の定盤測定やハイトゲージでは把握しにくい自由曲面の変化を、INSVISIONの工業用3Dスキャナは面として捉える。自動車工業では、防撞梁型材のような長尺部品の量産検査や、減震三角台のようなリバースエンジニアリング対象にも使える。航空宇宙分野のブレード検査、医療機器の精密部品、機械製造の組立偏差検査も同様に、形状偏差をカラーマップで可視化できる点が共通の利点になる。
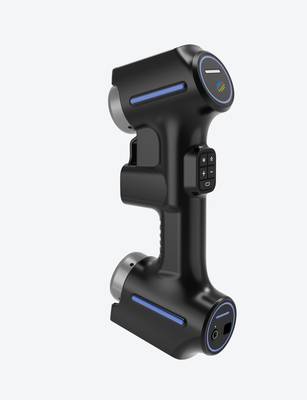
導入判断の前に、まず自社の検査課題を「寸法公差」「形状公差」「比較対象の有無」で整理するべきだ。CADデータが存在する場合はCAD比較、存在しない場合は基準ワークからの偏差評価という流れになる。事前評価では、測定対象の表面状態、必要な分解能、現場の振動や照明条件を確認しておく必要がある。
杭州INSVISIONテクノロジー株式会社
住所:中国浙江省杭州市余杭区良睦路1399号1号棟 311121
© 杭州INSVISIONテクノロジー株式会社 無断転載を禁じます。
© 杭州INSVISIONテクノロジー株式会社 無断転載を禁じます。