

3D-Scan Lösung für Automobilformen in der industriellen Prüfung richtig bewerten
3D-Scan Loesung fuer Automobilformen: Fertigungsumfeld und Messbedarf Fertigungsumfeld und Messbedarf In der Automobilformfertigung entscheidet sich Qualität.
Fertigungsumfeld und Messbedarf
In der Automobilformfertigung entscheidet sich Qualität nicht erst am fertigen Bauteil, sondern bereits in der Werkzeugauslegung, im Tryout und in der laufenden Serienbegleitung. Wer dort mit veralteten Messmitteln arbeitet, erkennt Abweichungen oft erst dann, wenn Ausschuss entstanden ist oder der Kunde reklamiert.
Der Produktionskontext ist geprägt von engen Toleranzvorgaben, komplexen Freiformflächen und einem Prüfaufkommen, das mit taktilen Verfahren kaum noch wirtschaftlich zu bewältigen ist.
Gerade bei tiefen Kavitäten, Hinterschneidungen oder großflächigen Ziehwerkzeugen stößt die klassische Messtechnik an Grenzen: Einzelpunktmessungen liefern nur Stichproben, keine flächige Aussage über den tatsächlichen Werkzeugzustand.
Validierungscheckliste für den Einsatz
| Schwerpunkt | Entscheidungspunkt | Umsetzungshinweis |
|---|---|---|
| Bauteilbezug | Größe, Oberfläche und Toleranzen mit der Scanaufgabe abgleichen | Mit einem typischen Teil einen vollständigen Testlauf durchführen |
| Datenfluss | Prüfen, ob Punktwolke, Abweichungskarte und Bericht in den QS-Prozess passen | Exportformat und Freigabeverantwortung vorab klären |
| Einsatz vor Ort | Schulung, Kalibrierung, Lichtverhältnisse und Arbeitsraum bewerten | Die Ergebnisse als Standard für Serienprüfungen dokumentieren |

Häufige Fragen
Worauf sollten Teams bei Fertigungsumfeld und Messbedarf achten?
In der Automobilformfertigung entscheidet sich Qualität nicht erst am fertigen Bauteil, sondern bereits in der Werkzeugauslegung, im Tryout und in der laufenden Serienbegleitung.
Worauf sollten Teams bei Grenzen herkömmlicher Messprozesse achten?
Viele Betriebe gehen davon aus, dass ihre bisherige Messtechnik für Automobilformen völlig ausreicht – schließlich werden Lehren, Taster und Koordinatenmessgeräte seit Jahrzehnten…
Worauf sollten Teams bei Einbindung des 3D-Scans in den Ablauf achten?
Der entscheidende Punkt vorweg: Eine 3D-Scan-Lösung für Automobilformen entfaltet ihren Nutzen nicht als isoliertes Messgerät, sondern erst dann, wenn sie fest in den bestehenden…

Die Prüfbelastung im Werkzeugbau ist hoch, weil jede Iterationsschleife Zeit kostet und jede unentdeckte Formabweichung sich direkt auf Nacharbeit, Standzeit und Liefertreue auswirkt.
Entscheider benötigen belastbare Messdaten, die nicht nur den Ist-Zustand dokumentieren, sondern auch als Grundlage für Korrekturentscheidungen dienen.
Eine 3D-Scan Lösung für Automobilformen von INSVISION setzt genau hier an: Sie erfasst die gesamte Werkzeuggeometrie flächig und liefert digitale Datensätze, die sich mit dem CAD-Modell abgleichen lassen.
So entsteht eine objektive Basis für Freigaben, Nacharbeit und die kontinuierliche Verbesserung im Werkzeuglebenszyklus.
Grenzen herkömmlicher Messprozesse
Grenzen herkömmlicher Messprozesse
Viele Betriebe gehen davon aus, dass ihre bisherige Messtechnik für Automobilformen völlig ausreicht – schließlich werden Lehren, Taster und Koordinatenmessgeräte seit Jahrzehnten eingesetzt.
Genau diese Annahme führt jedoch regelmäßig zu bösen Überraschungen, sobald die Geometrie komplexer wird oder der Termindruck steigt. Die Realität in der Formenfertigung sieht anders aus: Herkömmliche Messprozesse stoßen an drei Stellen systematisch an ihre Grenzen.
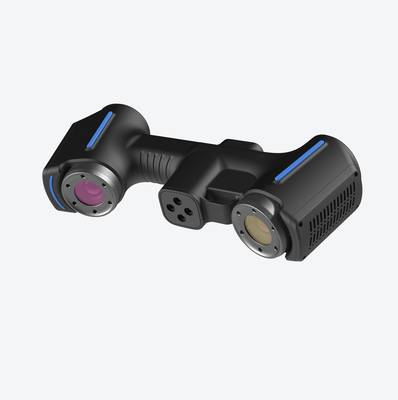
Der erste Engpass betrifft komplexe Geometrien. Tiefe Konturen, Hinterschneidungen, Freiformflächen und enge Radien lassen sich mit taktilen Messsystemen nur unzureichend erfassen. Jeder Messpunkt wird einzeln angetastet; Bereiche, die für den Taster unzugänglich sind, bleiben schlichtweg ungemessen.
Bei Automobilformen mit ihren organisch geschwungenen Flächen entstehen so zwangsläufig blinde Flecken. Der Prüfer muss entscheiden, welche Abweichungen tolerierbar sind – eine Entscheidung, die auf unvollständigen Daten beruht.
Der zweite Schwachpunkt liegt in der Datenkontinuität. Taktile Messungen liefern Punktwolken mit begrenzter Dichte. Zwischen den Messpunkten bleibt die tatsächliche Oberflächenkontur unbekannt.
Für den Soll-Ist-Vergleich einer Automobilform bedeutet das: Abweichungen, die zwischen zwei Messpunkten liegen, werden schlicht nicht erkannt. Gerade bei großflächigen Bauteilen wie Kotflügeln, Motorhauben oder Stoßfängern führt diese lückenhafte Datenbasis zu einem trügerischen Gefühl der Sicherheit.
Die Form scheint in Ordnung, bis das erste Serienteil die Abweichung sichtbar macht.
Der dritte Faktor ist der Liefertermin. Jede zusätzliche Messschleife kostet Zeit, die im Projektplan nicht vorgesehen ist. Wenn die Erstbemusterung Abweichungen zeigt, beginnt ein aufwendiger Korrekturzyklus: nacharbeiten, erneut messen, erneut bewerten.
Mit herkömmlichen Methoden kann sich dieser Zyklus mehrfach wiederholen. Die Folge sind Terminverzug, Stillstandszeiten beim Kunden und steigende Kosten für Nacharbeit.
Eine 3D-Scan-Lösung für Automobilformen von INSVISION setzt genau hier an: Sie erfasst die gesamte Oberfläche in einem Durchgang und liefert eine kontinuierliche Punktwolke, die den Soll-Ist-Vergleich auf eine vollständige Datenbasis stellt.
Damit entfällt das stückweise Abtasten ebenso wie die Unsicherheit über nicht gemessene Bereiche. Für den Formenbauer bedeutet das weniger Messschleifen, belastbare Entscheidungsgrundlagen und eine realistische Chance, den vereinbarten Liefertermin zu halten.
Einbindung des 3D-Scans in den Ablauf
Einbindung des 3D-Scans in den Ablauf
Der entscheidende Punkt vorweg: Eine 3D-Scan-Lösung für Automobilformen entfaltet ihren Nutzen nicht als isoliertes Messgerät, sondern erst dann, wenn sie fest in den bestehenden Qualitätsregelkreis eingebunden ist.
Scannen, Abgleich, Prüfung und Berichtswesen müssen als durchgehende Kette funktionieren – nicht als vier getrennte Arbeitsschritte mit Medienbrüchen dazwischen.
Der Ablauf beginnt mit dem Scannen der Form oder des daraus entnommenen Bauteils. Hier kommt es darauf an, dass die Erfassung schnell genug ist, um nicht zum Engpass zu werden.
Bei Automobilformen mit tiefen Kavitäten, Hinterschneidungen oder spiegelnden Oberflächen zeigt sich schnell, ob ein Scanner die Geometrie vollständig erfasst oder ob Nacharbeit durch manuelles Ergänzen fehlender Bereiche entsteht.
INSVISION-Systeme sind für solche Aufgabenstellungen ausgelegt, wobei die tatsächliche Erfassungszeit immer vom jeweiligen Bauteil abhängt und vor Ort verifiziert werden sollte.
Nach dem Scan folgt der Abgleich mit dem CAD-Datensatz. Die aufgenommene Punktwolke wird in die Auswertesoftware übernommen und gegen das Soll-Modell gelegt. Abweichungen werden als farbcodierte Flächenvergleiche sichtbar – nicht als abstrakte Zahlenkolonnen.
Ein Qualitätsingenieur erkennt auf einen Blick, wo die Form außerhalb der Toleranz liegt und ob es sich um lokale Abweichungen oder systematische Verzüge handelt. Diese Visualisierung reduziert den Interpretationsaufwand erheblich, gerade bei komplexen Freiformflächen, wie sie im Automobilbau üblich sind.
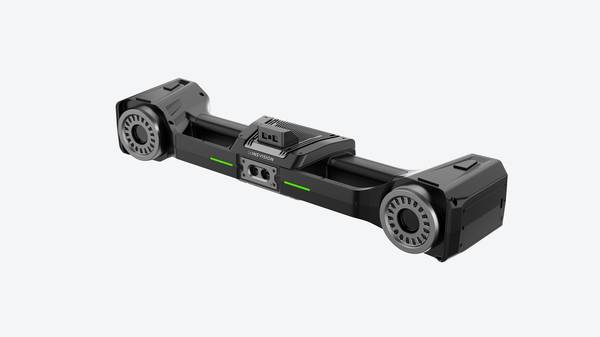
Die eigentliche Prüfung lässt sich dann gezielt auf die kritischen Bereiche konzentrieren. Statt jeden Messpunkt einzeln anzufahren, liefert der Flächenvergleich bereits die Vorauswahl: Wo stimmt die Geometrie, wo muss genauer nachgemessen werden?
Das entlastet die taktile Messtechnik und verkürzt die Gesamtdauer der Freigabeprüfung. Für Wiederholungsprüfungen an Serienformen lässt sich der Abgleichprozess als Vorlage speichern, sodass Folgeprüfungen mit deutlich reduziertem Rüstaufwand ablaufen.
Das Berichtswesen bildet den Abschluss. Aus den Abgleichdaten entstehen Prüfprotokolle, die Abweichungen, Toleranzbewertungen und Farbvergleiche dokumentieren. Diese Berichte sind für die interne Qualitätsfreigabe ebenso nutzbar wie für die Kommunikation mit dem Werkzeuglieferanten oder dem OEM-Kunden.
Der Vorteil liegt in der Nachvollziehbarkeit: Jede Abweichung ist visuell belegt und räumlich zuordenbar. Das reduziert Rückfragen und beschleunigt die Entscheidung über Nacharbeit oder Freigabe.
Validierung vor dem Einsatz
Wie stellt man sicher, dass eine 3D-Scan-Lösung für Automobilformen im laufenden Qualitätsworkflow tatsächlich funktioniert, bevor sie in Serie eingesetzt wird? Genau diese Frage stellt sich in der Praxis immer wieder – und sie ist berechtigt.
Die Validierung vor dem Einsatz entscheidet darüber, ob die Technik im Messraum ankommt oder später ungenutzt in der Ecke steht.
Für Automobilformen bieten sich vor allem großflächige Freiformflächen, tiefe Kavitäten und komplexe Hinterschneidungen als erste Testobjekte an. Ein sinnvoller Einstieg ist der Abgleich zwischen gescannten Ist-Daten und vorhandenem CAD-Modell an einer bereits vermessenen Referenzform.
Dabei lassen sich Abweichungen an kritischen Funktionsflächen, Dichtkonturen und Formtrennungen direkt sichtbar machen. Wichtig ist, die Prüfung nicht isoliert im Labor durchzuführen, sondern unter realen Umgebungsbedingungen in der Formenbauabteilung oder direkt an der Presse.
Temperaturschwankungen, Vibrationen und wechselnde Lichtverhältnisse beeinflussen das Messergebnis stärker, als viele annehmen.
Vor Ort sollten drei Dinge geprüft werden: erstens die Wiederholgenauigkeit bei mehreren Scan-Durchläufen derselben Form, zweitens der Datenabgleich mit vorhandenen Referenzmessungen aus taktilen Systemen oder Lehren, drittens die Handhabung durch das bestehende Personal.
Wenn der Scanprozess mehr Einarbeitung erfordert als die bisherige Messmethode, kippt das Projekt in der Praxis schnell. INSVISION bietet für solche Validierungsphasen die Möglichkeit, den Scan direkt am realen Werkstück durchzuführen und die erzeugten Netzdaten unmittelbar mit dem Soll-Modell zu vergleichen.
Entscheidend ist, dass die Ergebnisse in das vorhandene Prüfprotokoll überführt werden können, ohne dass ein paralleler Dokumentationsstrang entsteht.
Erst wenn diese Punkte sauber abgearbeitet sind, lohnt sich die Überführung in den Regelbetrieb. Ein überhasteter Rollout produziert sonst genau die Skepsis, die man im Qualitätsmanagement nur schwer wieder loswird.
Hangzhou Insvision Technology Co., Ltd.
Adresse: Gebäude 1, Nr. 1399 Liangmu-Strasse, Bezirk Yuhang, Hangzhou, Provinz Zhejiang, 311121, China
Copyright © Hangzhou Insvision Technology Co., Ltd. Alle Rechte vorbehalten.
Copyright © Hangzhou Insvision Technology Co., Ltd. Alle Rechte vorbehalten.