

3D-Scannen kleiner Präzisionsteile: praktische Kriterien für Fertigungsteams

3D-Scannen kleiner Präzisionsteile: Fertigungsumfeld und Messbedarf Fertigungsumfeld und Messbedarf Im Kontext der Serienfertigung kleiner Präzisionsteile –.
Fertigungsumfeld und Messbedarf
Im Kontext der Serienfertigung kleiner Präzisionsteile – etwa Ventilkomponenten, Zahnradrohlinge, Kontaktstifte oder medizintechnische Miniaturbauteile – entsteht eine spezifische Prüfbelastung, die über klassische Lehrenprüfung hinausgeht.
Die Bauteile werden in hohen Stückzahlen gefertigt, oft mit Toleranzfeldern im Hundertstelbereich. Gleichzeitig verlangen Kunden aus Automotive-OEM- oder Aerospace-Zulieferketten zunehmend digitale Nachweise statt papierbasierter Prüfprotokolle.
Der Bedarf an belastbaren Messdaten ergibt sich aus drei Faktoren. Erstens aus der Notwendigkeit, Prozessdrift früh zu erkennen, bevor Ausschuss entsteht. Zweitens aus der Pflicht, Erstmusterprüfungen nach ISO/ASME-Standards mit vollständiger Geometrieerfassung zu dokumentieren.
Drittens aus dem Wunsch, Messergebnisse direkt in CAD-Umgebungen für Soll-Ist-Vergleiche zu überführen.
Kleine Bauteile stellen dabei besondere Anforderungen: Bohrungen mit Durchmessern unter zwei Millimetern, Hinterschneidungen, dünne Wandstärken und spiegelnde Oberflächen führen bei taktilen Systemen zu langen Messzeiten oder unvollständigen Datensätzen.
Berührungslose optische Verfahren müssen wiederum mit geringen Scanbereichen und hoher Punktdichte arbeiten, um kleine Radien und Kanten nicht zu verfälschen.
Die folgende Tabelle fasst typische Prüfaufgaben und die daraus abgeleiteten Anforderungen an die Messtechnik zusammen:
| Prüfaufgabe | Typische Merkmale | Anforderung an Messdaten |
|---|---|---|
| Erstmusterprüfung (FAI) | Vollständige Geometrie, GD&T-Bezüge | Hohe Punktdichte, rückführbare Genauigkeit |
| Serienbegleitende Prüfung | Kritische Maße, Form- und Lagetoleranzen | Schnelle Erfassung, Wiederholbarkeit |
| Verschleißkontrolle an Werkzeugen | Kantenverrundung, Gratbildung | Erkennung kleiner Geometrieabweichungen |
| Reverse Engineering von Kleinteilen | Freiformflächen, komplexe Konturen | Dichte Flächennetze für CAD-Rekonstruktion |
Für kleine Präzisionsteile bedeutet belastbare Messtechnik daher nicht nur Auflösung im Submillimeterbereich, sondern auch die Fähigkeit, schwer zugängliche Konturen wie tiefe Bohrungen oder enge Taschen zu erfassen.
Genau hier setzt das 3D-Scannen kleiner Präzisionsteile als Ergänzung oder Ersatz taktiler Messverfahren an – vorausgesetzt, das eingesetzte System liefert reproduzierbare Daten unter Fertigungsbedingungen und nicht nur unter Laborbedingungen.
Grenzen herkömmlicher Messprozesse
Grenzen herkömmlicher Messprozesse
Herkömmliche Messprozesse stoßen bei kleinen Präzisionsteilen an klare technische Grenzen, sobald die Geometrie von einfachen Regelformen abweicht. Taktile Koordinatenmessgeräte erfassen Punkte sequenziell.
Freiformflächen, Hinterschneidungen oder tiefe Bohrungen erfordern entweder aufwendige Tasterkonfigurationen oder bleiben schlicht unzugänglich. Je komplexer die Kontur, desto länger die Messzeit – und desto größer die Gefahr, dass kritische Bereiche zwischen den Messpunkten unerfasst bleiben.
Die Datenkontinuität stellt ein zweites grundlegendes Problem dar. Ein taktiler Messpunkt liefert eine Koordinate mit Unsicherheitsbudget, aber keine flächige Information über Formabweichungen zwischen den Punkten.
Wer Freiformtoleranzen nach ISO 1101 oder ASME Y14.5 bewerten muss, benötigt jedoch genau diese Flächendaten. Einzelmessungen erzeugen Lücken, die nachträglich nur durch Annahmen geschlossen werden können – ein Widerspruch zu evidenzbasierter Qualitätssicherung.
Dazu kommt der Faktor Liefertermin. Erstmusterprüfungen mit herkömmlichen Verfahren binden Messraumkapazitäten über Stunden oder Tage. Bei komplexen Geometrien wächst der Aufwand überproportional, während der Termindruck in Beschaffung und Produktion konstant bleibt.
| Grenze | Auswirkung bei kleinen Präzisionsteilen |
|---|---|
| Sequenzielle Punkterfassung | Freiformflächen und Hinterschneidungen bleiben unvollständig erfasst |
| Fehlende Flächendaten | Form- und Lagetoleranzen (GD&T) lassen sich nicht flächig auswerten |
| Tiefe Bohrungen | Tasterreichweite begrenzt; Messung erfordert Sonderkonfigurationen |
| Messzeit pro Bauteil | Skaliert mit Komplexität, nicht mit Bauteilgröße |
| Datenlücken | Nachträgliche Interpolation ersetzt keine gemessenen Ist-Daten |
Für Betriebe, die Erstmuster nach PPAP oder Luftfahrt-Erstprüfungen termingerecht abschließen müssen, wird diese Kombination aus Geometriekomplexität, Datenlücken und Zeitaufwand zum Engpass.
3D-Scannen kleiner Präzisionsteile setzt genau an diesen drei Grenzen an: flächige Erfassung statt Einzelpunkte, kontinuierliche Punktwolken statt diskreter Koordinaten und deutlich verkürzte Messzeiten.
Einbindung des 3D-Scans in den Ablauf
Einbindung des 3D-Scans in den Ablauf
Der praktische Nutzen des 3D-Scannens kleiner Präzisionsteile zeigt sich erst im Zusammenspiel von Erfassung, Abgleich, Prüfung und Dokumentation.
Der Ablauf folgt dabei meist einem klaren Muster: Das Bauteil wird digitalisiert, die Punktwolke in ein Netzmodell überführt und anschließend gegen den CAD-Datensatz oder ein Referenzteil gelegt.
Beim Abgleich kommen je nach Anforderung unterschiedliche Verfahren zum Einsatz. Für flächige Geometrien genügt oft ein Best-Fit-Abgleich, bei form- und lagetolerierten Merkmalen ist ein RPS-Alignment nach definierten Bezugspunkten die bessere Wahl.
Die Prüfung selbst läuft dann über einen Soll-Ist-Vergleich: Abweichungen werden als farbcodierte Flächenrückführung ausgegeben und gegen hinterlegte Toleranzgrenzen bewertet.
| Arbeitsschritt | Typisches Ergebnis | Relevanz für die Prüfung |
|---|---|---|
| Scannen | Punktwolke / Netzmodell | Vollständige Geometrieerfassung |
| Abgleich | Ausgerichtetes Messmodell | Bezug zum CAD- oder Referenzdatensatz |
| Prüfung | Abweichungsdarstellung | Bewertung gegen GD&T-Vorgaben |
| Bericht | Messprotokoll | Rückverfolgbare Dokumentation |
Das Berichtswesen schließt den Kreislauf: Prüfprotokolle mit Abweichungsbildern, Messwerten und Freigabestatus lassen sich revisionssicher ablegen und bei Bedarf an Kunden oder Auditoren weitergeben.
Validierung vor dem Einsatz
Bevor ein 3D-Scanner für kleine Präzisionsteile in einen laufenden Messprozess übernommen wird, gehört die Eignungsprüfung vor Ort zwingend an den Anfang. Der Kern dabei: Die Messaufgabe definiert die Anforderungen, nicht umgekehrt.
Wer Form- und Lagetoleranzen im Hundertstelbereich prüfen muss, benötigt eine andere Validierungsstrategie als jemand, der lediglich Ist-Geometrien für den Soll-Ist-Vergleich digitalisieren will.
Relevant sind vor allem drei Prüfblöcke. Erstens die geometrische Auflösung an kritischen Merkmalen: kleine Bohrungen, scharfe Kanten, Freistiche oder dünnwandige Stege.
Der Scanner muss dort zuverlässig genug Messpunkte liefern, damit GD&T-Auswertungen wie Positionstoleranz oder Rundheit nicht durch Datenlücken verfälscht werden.
Zweitens die Wiederholpräzision unter realen Umgebungsbedingungen – also mit den tatsächlichen Schwingungen, Temperaturschwankungen und Beleuchtungsverhältnissen in der Halle, nicht im klimatisierten Labor.
Drittens der Abgleich mit einem rückführbaren Referenzstandard, etwa einem kalibrierten Lehrring oder einem taktil gemessenen Referenzteil. Ohne diesen Abgleich bleibt jede Scan-Abweichung eine unbelegte Zahl.
| Prüfkriterium | Typische Fragestellung | Relevanz für kleine Teile |
|---|---|---|
| Punktdichte / Auflösung | Werden Bohrungen unter 1 mm noch sicher erfasst? | Hoch – kleine Merkmale brauchen ausreichend Messpunkte |
| Wiederholpräzision | Wie stark streuen Messwerte bei 5–10 Wiederholmessungen? | Entscheidend für Prozessfähigkeitsnachweise (Cg/Cgk) |
| Referenzabgleich | Weicht der Scan von einem taktil oder optisch kalibrierten Normal ab? | Pflicht bei Erstfreigabe und Audit-Anforderungen |
| Kantenschärfe | Werden Schnittkanten und Übergänge sauber rekonstruiert? | Kritisch für Form- und Lagetoleranzen |
| Bohrungsstrategie | Genügt eine Einzelzeilen-Erfassung oder ist intelligente Bohrungserkennung nötig? | Abhängig von Tiefe-Durchmesser-Verhältnis |
Einsatzfelder, die sich nach bestandener Validierung als tragfähig erwiesen haben, liegen vor allem in der Erstmusterprüfung, im Werkzeugbau für Spritzguss- und Druckgusswerkzeuge sowie in der Verschleißkontrolle an Mikrogeometrien.
Auch die Reverse Engineering-Rückführung von Kleinstbauteilen in CAD-Systeme funktioniert zuverlässig, sofern die Scansoftware geschlossene Flächenmodelle aus dichten Punktwolken erzeugen kann.
Weniger geeignet sind dagegen hochglänzende oder transparente Oberflächen ohne Mattierungsbehandlung – hier entscheidet die Vorbereitung, nicht die Scanner-Hardware.
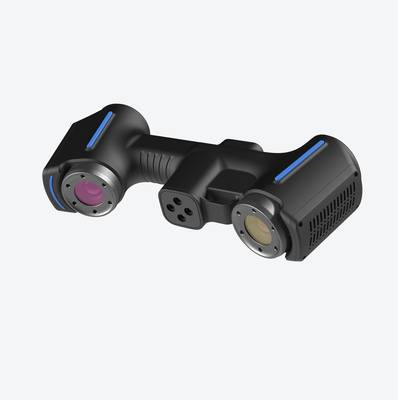
Der Validierungsaufwand selbst bleibt überschaubar. Ein definiertes Prüfteil mit bekannten Geometriemerkmalen, einige Wiederholmessungen und ein dokumentierter Abgleich genügen in den meisten Fällen, um die Eignung für den beabsichtigten Messzweck nachzuweisen.
Hersteller wie INSVISION liefern für solche Freigaben Referenzdaten und Applikationsunterstützung, doch die Verantwortung für die Freigabe bleibt beim Anwender. Entscheidend ist, dass die Validierung unter den Bedingungen stattfindet, unter denen später tatsächlich gemessen wird.
Alles andere erzeugt nur schöne Laborwerte ohne Aussagekraft für die Serienprüfung.
- Was ist industrielle 3D-Inspektion? Ganzflächige Prüfung und Abweichungsanalyse Industrielle 3D-Inspektion nutzt 3D-Scanning, Punktwolkenverarbeitung und CAD-Vergleich zur Unterstützung von Maßprüfung, Abweichungsvisualisierung, Qualitätsprüfung und nachverfolgbarer Berichterstellung in der Fertigung.
- Was ist Reverse Engineering? Die Rolle des 3D-Scannens bei der Rückwärtsmodellierung Reverse Engineering nutzt 3D-Scannen und digitale Modellierung, um vorhandene physische Werkstücke in bearbeitbare CAD-Modelle für Produktanpassung, Werkzeugbau, Prüfung und additive Fertigung umzuwandeln.
- Was sind Punktwolkendaten? Punktwolken, Netze und CAD-Modelle im 3D-Scanning Punktwolkendaten sind ein wichtiges Rohdatenformat im 3D-Scanning. Sie bestehen aus diskreten 3D-Koordinatenpunkten, die die Oberflächengeometrie von Objekten beschreiben und für Prüfungen, Reverse Engineering, Modellierung und Archivierung eingesetzt werden.
- Was ist 3D-Scan-Genauigkeit? Genauigkeit, Wiederholbarkeit und Auflösung erklärt Die 3D-Scan-Genauigkeit beschreibt, wie genau Scandaten mit der tatsächlichen Geometrie und den Abmessungen eines Objekts übereinstimmen. Sie wird anhand von lokaler Genauigkeit, volumetrischer Genauigkeit, Stitching-Genauigkeit, Wiederholbarkeit und Auflösung bewertet.
Hangzhou Insvision Technology Co., Ltd.
Adresse: Gebäude 1, Nr. 1399 Liangmu-Strasse, Bezirk Yuhang, Hangzhou, Provinz Zhejiang, 311121, China
Copyright © Hangzhou Insvision Technology Co., Ltd. Alle Rechte vorbehalten.
Copyright © Hangzhou Insvision Technology Co., Ltd. Alle Rechte vorbehalten.