

Von Scandaten zum Prüfbericht: 3D-Scanner für Reverse Engineering in der Praxis
3D-Scanner fuer Reverse Engineering: Fertigungsumfeld und Messbedarf Fertigungsumfeld und Messbedarf In vielen Betrieben des Werkzeug- und Formenbaus, der.
Fertigungsumfeld und Messbedarf
In vielen Betrieben des Werkzeug- und Formenbaus, der Automobilzulieferung und der mechanischen Fertigung hat sich der Prüfaufwand in den letzten Jahren spürbar verändert. Bauteile werden komplexer, Toleranzfenster enger, und die Zeit für die Erstbemusterung oder die laufende Qualitätskontrolle bleibt trotzdem knapp.
Wer in diesem Umfeld mit traditionellen Mitteln arbeitet, kennt die typischen Engpässe: Die taktile Messung am Koordinatenmessgerät liefert zwar präzise Einzelpunkte, stößt aber bei Freiformflächen, Hinterschneidungen oder elastischen Bauteilen schnell an Grenzen.
Lehrvorrichtungen und Grenzlehren wiederum sagen nur „gut“ oder „schlecht“, ohne die tatsächliche Geometrieabweichung sichtbar zu machen.
Auswahldimensionen und Praxischecks
| Schwerpunkt | Entscheidungspunkt | Umsetzungshinweis |
|---|---|---|
| Fertigungsumfeld und Messbedarf | In vielen Betrieben des Werkzeug- und Formenbaus, der Automobilzulieferung und der mechanischen Fertigung hat sich der Prüfaufwand in den letzten Jah… | Bauteile werden komplexer, Toleranzfenster enger, und die Zeit für die Erstbemusterung oder die laufende Qualitätskontrolle bleibt trotzdem knap… |
| Grenzen herkömmlicher Messprozesse | Die Kernaussage vorweg: Wer komplexe Bauteile mit taktilen Messmitteln, Lehren oder klassischen Messmaschinen erfassen will, stößt nicht erst bei der… | Das gilt besonders dann, wenn ein 3D-Scanner für Reverse Engineering ins Spiel kommen soll, also wenn aus einem physischen Bauteil ein vollständ… |
| Einbindung des 3D-Scans in den Ablauf | Ein weit verbreiteter Irrglaube im Messraum ist, dass ein 3D-Scanner für Reverse Engineering nach der Datenerfassung bereits den größten Teil der Arb… | In der Praxis beginnt die eigentliche Wertschöpfung erst danach – beim Abgleich, bei der Prüfung und im Berichtswesen. |
| Validierung vor dem Einsatz | Bevor ein 3D-Scanner für Reverse Engineering in den regulären Mess- oder Konstruktionsprozess übernommen wird, steht in den meisten Betrieben eine nü… | Genau dafür lohnt sich eine strukturierte Validierungsphase. |
Genau hier entsteht der Bedarf an belastbaren Messdaten, die nicht nur den Soll-Ist-Vergleich ermöglichen, sondern auch als Grundlage für Korrekturschleifen, Werkzeuganpassungen oder Reverse Engineering dienen. Ein 3D-Scanner für Reverse Engineering muss dabei mehr leisten, als nur eine Punktwolke zu erzeugen.
Gefragt sind reproduzierbare Flächendaten, die sich direkt in CAD-Systeme überführen und mit vorhandenen Nenngeometrien abgleichen lassen.
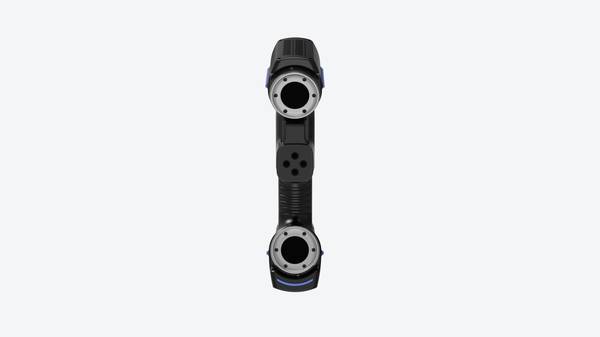
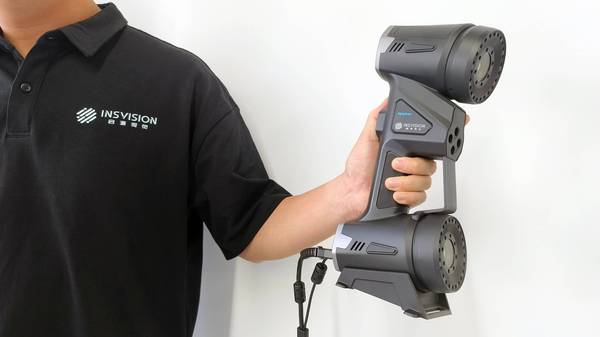
INSVISION hat seine AlphaScan-Handscanner deshalb auf genau solche Fertigungssituationen ausgelegt: schnelles Erfassen direkt am Bauteil, ohne aufwendige Vorbereitung, und eine Datenqualität, die auch bei spiegelnden oder dunklen Oberflächen noch auswertbare Ergebnisse liefert.
Entscheidend ist, dass die Messdaten nicht als isoliertes Prüfprotokoll enden. In der Praxis fließen sie in Korrekturschleifen zurück, werden für die Werkzeugfreigabe genutzt oder dienen als digitales Abbild eines Altbestands, für den keine Zeichnungen mehr existieren.
Genau dieses Zusammenspiel aus Prüfbelastung, Datenqualität und Weiterverarbeitung prägt den Messbedarf im modernen Fertigungsumfeld.
Grenzen herkömmlicher Messprozesse
Grenzen herkömmlicher Messprozesse
Die Kernaussage vorweg: Wer komplexe Bauteile mit taktilen Messmitteln, Lehren oder klassischen Messmaschinen erfassen will, stößt nicht erst bei der Genauigkeit an Grenzen, sondern viel früher – bei der Datenmenge, der Zugänglichkeit und der Frage, wie aus wenigen Messpunkten eine belastbare Geometrie wird.
Das gilt besonders dann, wenn ein 3D-Scanner für Reverse Engineering ins Spiel kommen soll, also wenn aus einem physischen Bauteil ein vollständiges digitales Modell entstehen muss.
Bei organisch geformten Flächen, tiefen Taschen, Hinterschneidungen oder Übergängen, die sich nicht sauber in Ebenen und Zylinder zerlegen lassen, liefert ein taktiles System nur eine begrenzte Punktwolke. Der Prüfer entscheidet im Vorfeld, wo gemessen wird.
Genau dort entsteht das Problem: Bereiche, die nicht angetastet werden, bleiben im Datensatz schlicht leer. Für eine klassische Maßprüfung mit definierten GD&T-Merkmalen mag das ausreichen.
Für Reverse Engineering, bei dem ein geschlossenes Flächenmodell oder ein parametrisches CAD-Modell gefordert ist, reicht es nicht. Die Konstruktion muss interpolieren, glätten, abschätzen. Aus Messlücken werden Annahmen.
Dazu kommt die Frage der Datenkontinuität. Ein taktiler Messpunkt ist exakt, aber isoliert. Zwischen zwei Messpunkten liegt nichts – keine Flächeninformation, keine Krümmung, kein Verlauf.
Bei Freiformflächen heißt das: Je komplexer die Geometrie, desto dichter müsste das Messraster sein, um den tatsächlichen Verlauf abzubilden. Praktisch explodiert damit die Messzeit, während die Aussagekraft trotzdem begrenzt bleibt.
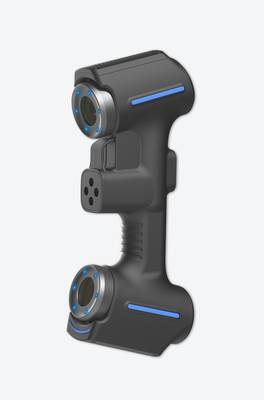
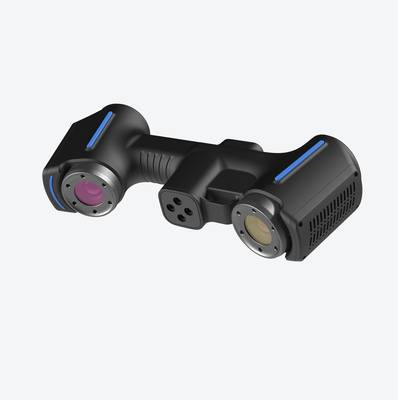
Ein Handscanner wie der AlphaScan von INSVISION kehrt dieses Verhältnis um: Statt einzelner Punkte entsteht eine zusammenhängende, flächige Punktwolke, aus der sich Krümmungsverläufe und Übergänge direkt ablesen lassen.
Der dritte Engpass betrifft die Liefertermine. In vielen Betrieben hängt der Start der Reverse Engineering-Arbeit an der Verfügbarkeit des Messraums. Koordinatenmessgeräte sind zentral belegt, die Programmierung eines Messablaufs dauert, und jede Änderung am Bauteil zieht eine Anpassung des Messprogramms nach sich.
Wer in dieser Kette arbeitet, kennt die Konsequenz: Das Bauteil wartet, der Konstrukteur wartet, der Folgetermin gerät unter Druck. Ein mobiles Scansystem verlagert die Datenerfassung direkt an das Bauteil oder in die Fertigungsumgebung.
Die Messraumkapazität bleibt für Aufgaben reserviert, die zwingend eine klimatisierte Umgebung und eine hochgenaue Einzelpunktmessung erfordern.
Herkömmliche Messprozesse sind also nicht per se ungenau. Sie sind nur für eine andere Aufgabe gebaut: das Prüfen definierter Merkmale an bekannten Geometrien.
Für das flächige Erfassen unbekannter oder stark abweichender Konturen, für das schnelle Digitalisieren von Prototypen oder Verschleißteilen und für die lückenlose Dokumentation komplexer Oberflächen sind sie strukturell ungeeignet.
Genau an dieser Trennlinie entscheidet sich, ob aus einem Reverse Engineering-Projekt ein beherrschbarer Prozess wird oder eine Kette aus Wartezeiten, Messlücken und Nacharbeit.
Einbindung des 3D-Scans in den Ablauf
Ein weit verbreiteter Irrglaube im Messraum ist, dass ein 3D-Scanner für Reverse Engineering nach der Datenerfassung bereits den größten Teil der Arbeit erledigt hat. In der Praxis beginnt die eigentliche Wertschöpfung erst danach – beim Abgleich, bei der Prüfung und im Berichtswesen.
Ohne eine saubere Einbindung des Scans in diese nachgelagerten Schritte bleibt selbst die präziseste Punktwolke nur ein unstrukturierter Datenhaufen.
Bei INSVISION wird der 3D-Scanner deshalb nicht als isoliertes Messgerät betrachtet, sondern als Teil eines durchgängigen Ablaufs.
Der Scan liefert die geometrische Basis, der Abgleich gegen CAD oder Referenzdaten macht Abweichungen sichtbar, die Prüfung bewertet diese Abweichungen anhand von Toleranzvorgaben, und das Berichtswesen dokumentiert die Ergebnisse so, dass Konstruktion, Fertigung und Qualitätssicherung damit weiterarbeiten können.
Der entscheidende Punkt ist die Datenkonsistenz. Wird das Netz bereits beim Scannen sauber aufgebaut – mit geschlossenen Flächen, korrekten Kanten und ausreichender Punktdichte – lassen sich die nachfolgenden Schritte ohne manuelle Nacharbeit durchführen.
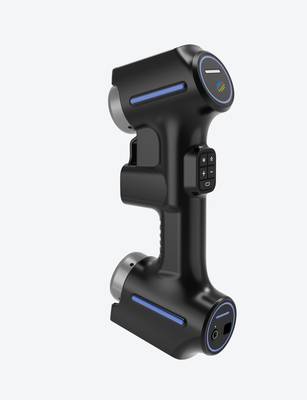
Genau darauf zielt die Prozessgestaltung mit den Handscannern von INSVISION ab: Die erfassten Geometriedaten müssen direkt in die Prüfsoftware übernommen werden können, ohne dass zwischenzeitlich Formate konvertiert oder Datensätze aufwendig repariert werden müssen.
Im Zusammenspiel mit einem Tracker, wie beim industrial 3D-Scanner-System, erweitert sich dieser Ablauf zusätzlich. Der Scanner erreicht dabei eine Genauigkeit von bis zu 0,020 mm, der Tracker bis zu 0,025 mm.
Das ist für viele Reverse Engineering-Aufgaben im Maschinenbau und in der Automobilindustrie ausreichend, um aus Scandaten direkt weiterverwendbare CAD-Modelle abzuleiten oder Bestandsbauteile gegen Sollgeometrien zu prüfen.
Der Abgleich zwischen Scan und Referenzmodell wird damit zu einem kontrollierten Prozessschritt und nicht zu einer Fehlerquelle.
Validierung vor dem Einsatz
Bevor ein 3D-Scanner für Reverse Engineering in den regulären Mess- oder Konstruktionsprozess übernommen wird, steht in den meisten Betrieben eine nüchterne Frage im Raum: Hält das System unter den Bedingungen vor Ort, was die technischen Daten versprechen? Genau dafür lohnt sich eine strukturierte Validierungsphase.
Sie verhindert, dass später im laufenden Betrieb Zeit in fehlerhafte Scandaten oder unbrauchbare Netze fließt.
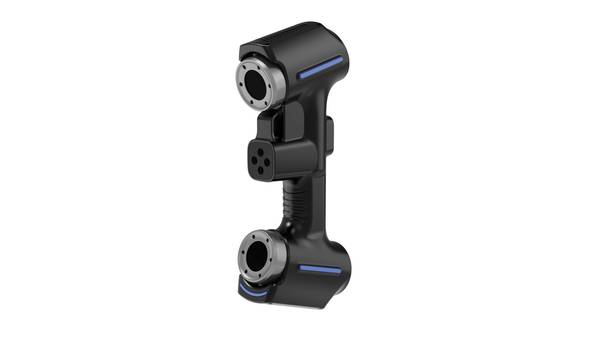
Der erste sinnvolle Schritt ist die Prüfung der Umgebungsbedingungen. Handgeführte Scanner reagieren empfindlich auf starke Erschütterungen, wechselnde Lichtverhältnisse oder reflektierende Oberflächen.
In Gießereien, Schweißereien oder direkt an Bearbeitungszentren sollte vorab getestet werden, ob das System auch bei Maschinenvibrationen und Streulicht stabile Messdaten liefert. Häufig entscheidet nicht die Genauigkeit im Labor, sondern die Wiederholbarkeit in der Halle über die Alltagstauglichkeit.
Ebenso wichtig ist die Prüfung am realen Bauteil. Ein Referenzobjekt mit bekannten Maßen – etwa ein kalibrierter Prüfkörper oder ein bereits vermessenes Altteil – zeigt schnell, ob der Scanner die geforderten Toleranzen im relevanten Größenbereich trifft.
Für das industrial 3D-Scanner-System von INSVISION gibt der Hersteller für den Scanner eine Genauigkeit von bis zu 0,020 mm an, für den Tracker bis zu 0,025 mm. Ob diese Werte am konkreten Bauteil erreicht werden, hängt jedoch von Oberfläche, Scanabstand und Einstellungen ab.
Ein kurzer Abgleich mit vorhandenen CMM-Daten oder Lehren schafft hier Klarheit.
Nicht zuletzt gehört die Datenqualität zur Validierung. Lücken im Netz, starkes Rauschen an Kanten oder unplausible Ausreißer zeigen oft erst nach der ersten Auswertung, ob die Scanstrategie passt.
Gerade bei Reverse Engineering-Projekten, bei denen aus dem Scan später CAD-Flächen abgeleitet werden, lohnt sich ein Testdurchlauf mit anschließender Prüfung der Netzqualität.
Wer diese Punkte vor der Einführung klärt, vermeidet spätere Nacharbeit und bekommt ein realistisches Bild davon, was der 3D-Scanner im eigenen Prozess tatsächlich leistet.
Hangzhou Insvision Technology Co., Ltd.
Adresse: Gebäude 1, Nr. 1399 Liangmu-Strasse, Bezirk Yuhang, Hangzhou, Provinz Zhejiang, 311121, China
Copyright © Hangzhou Insvision Technology Co., Ltd. Alle Rechte vorbehalten.
Copyright © Hangzhou Insvision Technology Co., Ltd. Alle Rechte vorbehalten.