

Comment évaluer contrôle 3D de soudures de tuyauterie pour le contrôle industriel
contrôle 3D de soudures de tuyauterie: Contexte d'atelier et besoins de mesure Contexte d’atelier et besoins de mesure Comment contrôler une soudure de.
Contexte d’atelier et besoins de mesure
Contexte d’atelier et besoins de mesure
Comment contrôler une soudure de tuyauterie sans multiplier les gabarits, sans immobiliser la ligne et sans se contenter d’un relevé visuel approximatif ? C’est la question que se posent la plupart des responsables qualité lorsqu’ils arrivent dans un atelier où les tronçons s’accumulent en attente de validation.
Checklist de validation terrain
| Axe d’analyse | Point de décision | Conseil de déploiement |
|---|---|---|
| Pièce à contrôler | Vérifier taille, état de surface et tolérances clés par rapport au scan | Réaliser un essai complet sur une pièce représentative |
| Flux de données | Contrôler le passage du nuage de points au rapport qualité | Valider formats d’export et responsabilités de revue |
| Déploiement atelier | Évaluer formation, calibration, lumière ambiante et espace disponible | Conserver le test comme référence de déploiement |
Le besoin paraît simple : vérifier la conformité géométrique du cordon, le profil du chanfrein, l’alignement des axes ou encore la position d’un piquage. En pratique, la tâche se complique dès que la pièce sort du plan théorique.
Aperçu du scénario
Une lecture pratique de l’article consiste à partir de ce scénario :
- Contexte d’atelier et besoins de mesure: Comment contrôler une soudure de tuyauterie sans multiplier les gabarits, sans immobiliser la ligne et sans se con…
- Limites des méthodes de mesure classiques: Pourquoi une jauge d’épaisseur, un gabarit ou même un bras de mesure articulé donnent-ils des résultats incohérent…
- Intégration du scan 3D dans le flux de travail: Le point essentiel à retenir : un contrôle 3D de soudures de tuyauterie ne remplace pas votre processus qualité ex…
Dans un contexte de production, la pression porte rarement sur un seul paramètre. Il faut composer avec des tolérances serrées, des délais courts et des pièces parfois lourdes ou déjà positionnées sur leur support. Un contrôle différé en salle de métrologie ne répond pas toujours au rythme de l’atelier.
À l’inverse, un simple contrôle par jauges ou comparateurs laisse des zones entières sans information exploitable. Le soudeur, lui, attend une décision : reprendre, libérer ou ajuster le poste suivant.
C’est là que le besoin de données fiables prend tout son sens. Une soudure de tuyauterie ne se résume pas à un défaut local. Il faut souvent comprendre comment la zone affectée se comporte sur quelques millimètres, si la déformation a modifié l’angle de raccordement, ou si le retrait après soudage a déplacé une bride.
Pour répondre à ces questions, l’atelier a besoin d’une acquisition rapide, directement à proximité du poste, avec un niveau de détail suffisant pour ne pas avoir à revenir sur la pièce.
L’enjeu n’est pas seulement documentaire. Dans les secteurs de l’énergie, de la chimie ou de l’aéronautique, un dossier de contrôle incomplet peut bloquer une recette finale. Les donneurs d’ordre demandent de plus en plus souvent un relevé numérique, traçable, rattaché à un repère ou à un numéro de soudure.
Le contrôle 3D de soudures de tuyauterie s’inscrit dans cette logique : capter la réalité géométrique de la zone soudée, la comparer au modèle nominal ou aux exigences du cahier de soudage, puis archiver une preuve objective.
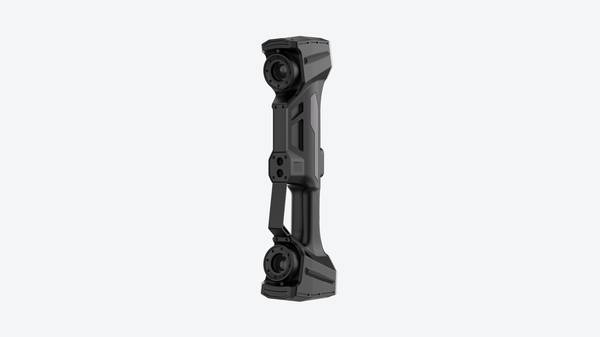
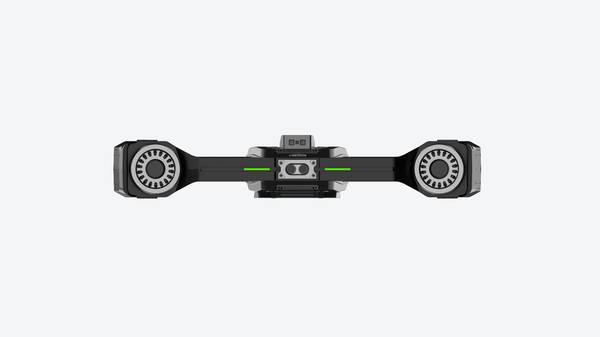
INSVISION propose sur ce créneau des scanners 3D industriels adaptés aux relevés en atelier.
Leur intérêt ne tient pas à une fiche technique spectaculaire, mais à une capacité pratique : numériser des surfaces métalliques, parfois brillantes ou sombres, sans préparation lourde, et restituer un maillage exploitable dans les logiciels de contrôle déjà présents chez les industriels.
Pour un évaluateur de solution, le point de départ n’est donc pas le scanner lui-même, mais la définition précise de ce que l’atelier doit mesurer, à quelle fréquence et avec quel niveau de preuve.
Limites des méthodes de mesure classiques
Limites des méthodes de mesure classiques
Pourquoi une jauge d’épaisseur, un gabarit ou même un bras de mesure articulé donnent-ils des résultats incohérents sur une soudure de tuyauterie ? C’est souvent la première question que se pose un responsable qualité confronté à des écarts entre le contrôle en atelier et les défauts constatés après montage.
Le problème ne vient pas toujours de l’opérateur. Il vient de la méthode elle-même.
Une soudure de tuyauterie n’est pas une surface plane ni un cylindre parfait. Le cordon présente des surépaisseurs irrégulières, des raccordements variables au métal de base, des contre-dépouilles locales.
Les outils de mesure traditionnels reposent sur un contact ponctuel ou sur une référence géométrique supposée stable. Dès que la pièce sort de ce cadre, la mesure devient fragmentaire. On relève quelques points, on interpole le reste, et c’est précisément là que les erreurs s’accumulent.
Le contrôle 3D de soudures de tuyauterie répond à cette limite en capturant la surface complète, sans présupposer une géométrie idéale.
La rupture de données constitue un second obstacle. Avec un palmer ou un comparateur, on mesure ce que l’outil peut atteindre. Le raccordement entre deux tronçons, la zone étroite près d’un piquage, l’intérieur d’un coude : autant de zones peu accessibles qui restent souvent non documentées.
Le rapport final donne l’impression d’un contrôle exhaustif, alors qu’il repose sur un échantillonnage partiel. En audit, cette lacune se paie cher, surtout lorsque les exigences portent sur des tolérances de profil ou des critères de fatigue.
Les délais aggravent la situation. Mesurer manuellement une soudure complexe demande du temps de préparation, des montages d’appui, plusieurs repositionnements. Pendant ce temps, le poste de soudage attend, le planning se tend, et la tentation de valider sur la base de contrôles partiels augmente.
Une acquisition numérique complète, comme celle proposée par les scanners industriels INSVISION, change la logique : on numérise d’abord, on analyse ensuite, sans multiplier les manipulations sur la pièce.
Ces limites expliquent pourquoi le recours à une méthode optique se généralise. Elle ne remplace pas le jugement de l’inspecteur. Elle lui fournit une base de données continue, exploitable pour comparer la soudure réelle au modèle nominal, documenter les écarts et archiver une preuve de conformité.
La question n’est plus de savoir si la méthode classique suffit, mais à partir de quelle complexité géométrique elle cesse d’être défendable.
Intégration du scan 3D dans le flux de travail
Intégration du scan 3D dans le flux de travail
Le point essentiel à retenir : un contrôle 3D de soudures de tuyauterie ne remplace pas votre processus qualité existant, il le compresse.
Au lieu de répartir la vérification sur plusieurs heures ou plusieurs jours entre le gabarit, la jauge et le rapport manuel, le scan, la comparaison, la revue et le rapport s’enchaînent dans une seule session continue. C’est ce séquençage qui change la donne, pas seulement la technologie de numérisation.
Concrètement, l’opérateur commence par stabiliser la pièce ou le tronçon de tuyauterie dans la zone de travail. Le scanneur industriel 3D INSVISION capture la géométrie réelle de la soudure et des zones adjacentes, y compris les congés, les raccordements et les éventuels défauts de surface.
Les données brutes sont enregistrées sous forme de nuage de points ou de maillage, sans interprétation manuelle à ce stade. C’est important : l’opérateur ne juge pas en direct, il enregistre.
Vient ensuite la phase de comparaison. Le logiciel aligne le scan sur le modèle nominal CAO ou sur un scan de référence. Les écarts apparaissent sous forme de cartographie colorée : surépaisseur, retrait, décalage d’axe, déformation angulaire.
Pour la tuyauterie, on regarde en particulier les tolérances géométriques comme la perpendicularité des brides, la concentricité des sections et le profil des cordons. Le tout se mesure en millimètres, avec une traçabilité immédiate.
La revue constitue le moment où l’ingénieur qualité, le soudeur et éventuellement le client examinent ensemble les résultats. Comme le scan est déjà aligné et comparé, la discussion porte sur les écarts réels, pas sur des impressions visuelles. On peut isoler une zone, faire pivoter la vue, mesurer un angle précis.
Cette revue devient plus rapide parce que chacun regarde la même donnée objective.
Enfin, le rapport est généré à partir des résultats validés. Il inclut les vues annotées, les tableaux de mesures, les écarts relevés et leur statut par rapport aux critères d’acceptation. Ce rapport peut être archivé, partagé avec le client ou intégré au dossier de lot.
Pour les industries réglementées, cette traçabilité numérique évite les ressaisies et les erreurs de transcription.
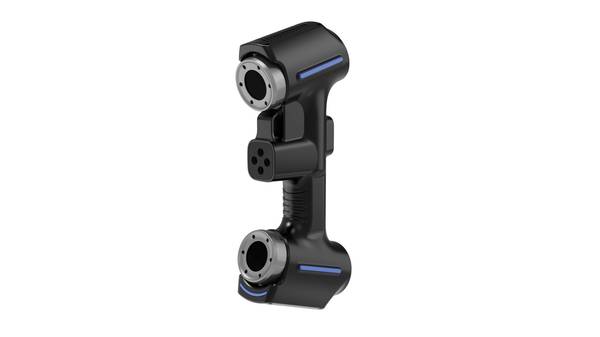
Ce flux ne fonctionne bien que si trois conditions sont réunies. D’abord, la pièce doit être accessible au scanneur, notamment pour les zones de soudure en intrados ou près des supports. Ensuite, le modèle de référence doit être fiable : un mauvais nominal produit de mauvais écarts.
Enfin, les critères d’acceptation doivent être définis avant le scan, pas après, pour éviter toute dérive d’interprétation. Ces points méritent d’être validés lors de l’évaluation initiale.
Dans la pratique, les équipes qui adoptent ce flux constatent que le temps gagné se situe surtout dans la revue et le rapport, pas uniquement dans le scan lui-même. La capture est rapide ; c’est l’interprétation qui prenait du temps auparavant.
Avec un scan 3D correctement intégré, cette interprétation s’appuie sur des données complètes et partageables, ce qui réduit les allers-retours et les litiges sur les critères visuels.
Points de validation avant déploiement
Points de validation avant déploiement
Avant d’engager un projet de contrôle 3D de soudures de tuyauterie, mieux vaut clarifier ce qui sera réellement validé sur site.
L’erreur la plus fréquente consiste à comparer des fiches techniques sans avoir défini le type de défaut recherché, l’accès à la zone et le livrable attendu par le bureau d’études ou le client final.
Le premier point à trancher concerne la nature du contrôle. S’agit-il de vérifier la géométrie globale d’un tronçon après soudage, de mesurer un profil de cordon, ou de détecter des écarts locaux de type effondrement, surépaisseur ou caniveau ? La réponse change complètement la méthode.
Un scanner industriel comme ceux proposés par INSVISION peut couvrir ces besoins, mais seulement si la densité de points et la stratégie de numérisation correspondent au défaut à caractériser.
Sur un cordon de faible largeur, une seule ligne laser bleue donne souvent un meilleur résultat qu’un balayage multi-lignes plus rapide mais moins sélectif.
Ensuite, il faut vérifier l’accessibilité réelle. Une tuyauterie en atelier se scanne rarement comme une pièce posée sur table. Présence d’échafaudages, proximité d’autres lignes, contre-jour, vibrations ambiantes : tous ces éléments influencent la stabilité du nuage de points et la répétabilité des mesures.
Une reconnaissance préalable du poste, avec quelques acquisitions tests sur une soudure représentative, évite de découvrir en production que la zone ne peut pas être couverte sans démontage.
Le troisième point porte sur le référentiel de comparaison. Le contrôle 3D n’a de sens que si le nuage de points est aligné sur un modèle nominal, un plan de tuyauterie ou une référence issue d’un scan initial.
Si le fichier CAO n’est pas à jour, ou si le repère d’alignement n’est pas clairement défini, les écarts affichés deviennent difficiles à interpréter. Dans le cas d’un suivi de déformation après soudage, il est souvent plus fiable de comparer un état avant et après sur la même zone, avec les mêmes conditions de pose.
Enfin, le format de sortie doit être validé avec les équipes qualité. Un rapport de contrôle de soudure ne se limite pas à une carte colorée. Il faut généralement des sections à des abscisses précises, des valeurs extraites selon des tolérances définies, parfois un export vers un système MES.
La capacité d’INSVISION à s’interfacer avec des bases tierces devient ici un critère pratique, mais elle ne dispense pas de figer le contenu exact du rapport avant le déploiement.
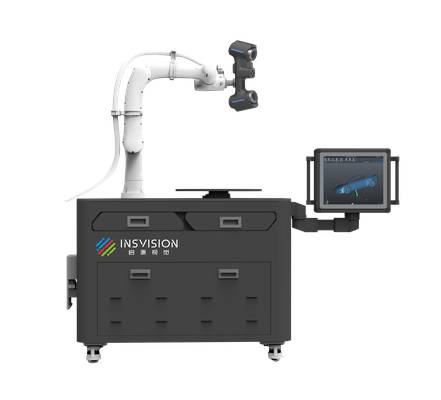
En résumé, les points à valider sur site sont moins liés à la marque du scanner qu’à la définition du défaut, à l’accessibilité, au référentiel de comparaison et au livrable qualité. C’est cette séquence qui détermine si le contrôle 3D de soudures de tuyauterie tiendra ses promesses en conditions réelles.
Hangzhou Insvision Technology Co., Ltd.
Adresse : Batiment 1, no 1399, route Liangmu, district de Yuhang, Hangzhou, Zhejiang 311121, Chine
Ventes internationales : +86-153-3687-9807 / +86-191-5787-0082
Copyright © Hangzhou Insvision Technology Co., Ltd. Tous droits réservés.
Copyright © Hangzhou Insvision Technology Co., Ltd. Tous droits réservés.