

Comment évaluer numérisation 3D de porte-fusées automobiles pour le contrôle industriel
numérisation 3D de porte-fusées automobiles: Contexte d'atelier et besoins de mesure Contrairement à une idée répandue, le goulot d’étranglement dans.
Contexte d’atelier et besoins de mesure
Contrairement à une idée répandue, le goulot d’étranglement dans l’atelier d’usinage des porte-fusées ne vient presque jamais de la machine-outil. Il se situe en amont, au niveau du contrôle dimensionnel.
Un centre d’usinage peut produire une pièce complexe en quelques minutes, mais la validation de cette même pièce mobilise souvent un technicien pendant un temps disproportionné, avec des instruments traditionnels qui ne capturent qu’une fraction de la géométrie réelle.
Le résultat est un faux sentiment de maîtrise : on mesure quelques cotes cotées, on valide, et on découvre plus tard, au montage ou chez le client, une dérive sur une surface fonctionnelle que personne n’avait réellement caractérisée.
Checklist de validation terrain
| Axe d’analyse | Point de décision | Conseil de déploiement |
|---|---|---|
| Pièce à contrôler | Vérifier taille, état de surface et tolérances clés par rapport au scan | Réaliser un essai complet sur une pièce représentative |
| Flux de données | Contrôler le passage du nuage de points au rapport qualité | Valider formats d’export et responsabilités de revue |
| Déploiement atelier | Évaluer formation, calibration, lumière ambiante et espace disponible | Conserver le test comme référence de déploiement |
Points clés
- Contrairement à une idée répandue, le goulot d’étranglement dans l’atelier d’usinage des porte-fusées ne vient presque jamais de la machine-outi…
- Quand un porte-fusée sort d’usinage, la logique de contrôle reste souvent héritée d’une époque où la pièce était plus simple.
- Beaucoup d’équipes qualité pensent encore que la numérisation 3D va ralentir leur flux, ajouter une étape supplémentaire entre la production et…
- L’intégration d’un scanner 3D dans une ligne de contrôle de porte-fusées automobiles ne se limite pas à l’achat d’un équipement.
Dans ce contexte, la pression de contrôle s’intensifie. Les exigences des donneurs d’ordres portent désormais sur la capabilité du process, pas seulement sur la conformité d’un échantillon. Il faut des données fiables, reproductibles, exploitables par l’équipe qualité comme par la production.
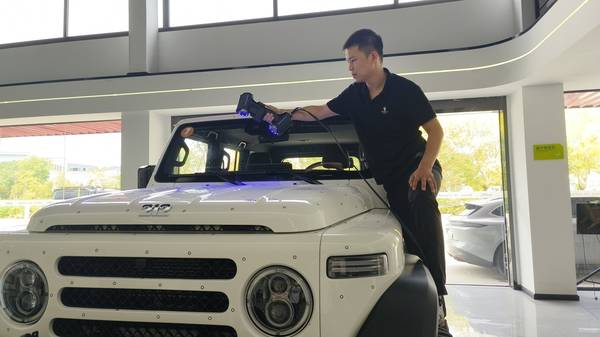
La numérisation 3D de porte-fusées automobiles avec un scanner portable AlphaScan d’INSVISION répond précisément à ce besoin : obtenir en une seule acquisition un nuage de points dense couvrant les surfaces d’appui, les alésages et les zones de transition, puis comparer l’ensemble au modèle nominal.
On ne mesure plus seulement ce qui est facile à mesurer ; on documente ce qui compte réellement pour la fonction de la pièce.
Limites des méthodes de mesure classiques
Limites des méthodes de mesure classiques
Quand un porte-fusée sort d’usinage, la logique de contrôle reste souvent héritée d’une époque où la pièce était plus simple. On pose la pièce sur un marbre, on aligne des piges, on passe le pied à coulisse, on relève quelques cotes critiques, puis on signe le rapport. Sur un porte-fusée moderne, cette approche montre vite ses limites. Les surfaces fonctionnelles ne sont plus seulement des plans et des alésages simples : ce sont des combinaisons de portées coniques, de congés de raccordement, de zones de serrage et d’interfaces qui doivent respecter des tolérances géométriques serrées, souvent avec des références croisées. Le contrôle traditionnel ne capture qu’une fraction de la géométrie réelle. Entre deux points mesurés, il y a une zone entière qui échappe à l’évaluation. C’est là que les écarts se cachent.
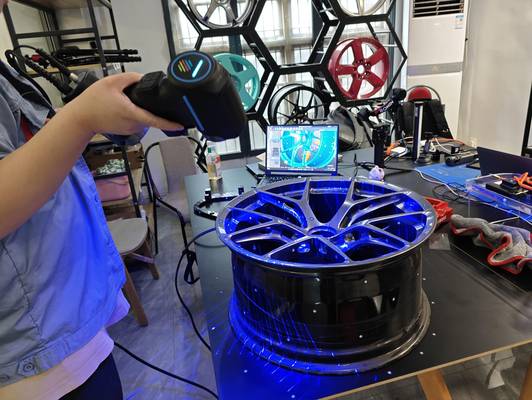
Le deuxième problème, c’est la rupture de données. Chaque instrument mesure un élément isolé. Le pied à coulisse donne une cote locale, la jauge de profondeur une autre, le comparateur une déviation ponctuelle. Mais personne ne consolide ces informations dans un modèle unique de la pièce.
Résultat : le rapport final est une collection de chiffres déconnectés, difficile à interpréter pour comprendre comment la pièce se comporte dans son ensemble. Si un défaut apparaît en production, on ne peut pas remonter facilement à la cause.
On sait que quelque chose ne va pas, mais on ne voit pas la forme complète du problème.
Les délais, enfin, pèsent lourd. Un contrôle dimensionnel complet sur un porte-fusée avec des moyens classiques demande du temps de préparation, de manipulation et de relevé manuel. Chaque changement de série ou chaque première pièce mobilise un technicien qualifié pendant une durée non négligeable.
Et si la pièce présente une géométrie complexe, le nombre de points à contrôler augmente, mais la capacité à les mesurer ne suit pas. On finit par réduire le plan de contrôle, par échantillonner moins, par accepter une incertitude qu’on n’aurait pas dû tolérer.
Dans ce contexte, la numérisation 3D de porte-fusées automobiles change la donne. Un scanner comme l’AlphaScan d’INSVISION capture la surface complète de la pièce en une seule acquisition.
Plus besoin de multiplier les instruments pour chaque élément géométrique : le nuage de points obtenu contient l’ensemble des surfaces accessibles, y compris les zones de transition que les outils classiques ne savent pas lire. On passe d’une logique de points échantillonnés à une logique de surface intégrale.
Le contrôle ne repose plus sur l’interprétation d’un opérateur qui choisit où mesurer, mais sur une comparaison systématique entre la pièce numérisée et le modèle nominal.
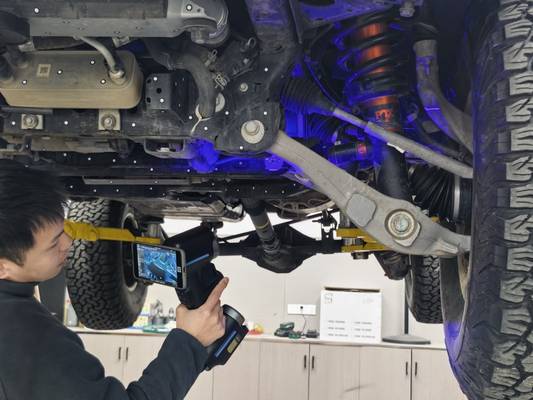
L’impact opérationnel se mesure à plusieurs niveaux. D’abord, la préparation est réduite : pas de montage complexe, pas d’alignement fastidieux sur marbre. Ensuite, la densité d’information augmente considérablement, ce qui permet de détecter des défauts de forme que les méthodes ponctuelles laissaient passer.
Enfin, le rapport de contrôle devient un livrable numérique complet, exploitable par l’ingénierie, la qualité et la production sans ressaisie manuelle. Pour un responsable qualité, c’est la fin des débats sur la fiabilité d’une mesure isolée : la donnée est là, complète et traçable.
Intégration du scan 3D dans le flux de travail
Intégration du scan 3D dans le flux de travail
Beaucoup d’équipes qualité pensent encore que la numérisation 3D va ralentir leur flux, ajouter une étape supplémentaire entre la production et la validation. Sur le terrain, c’est souvent l’inverse.
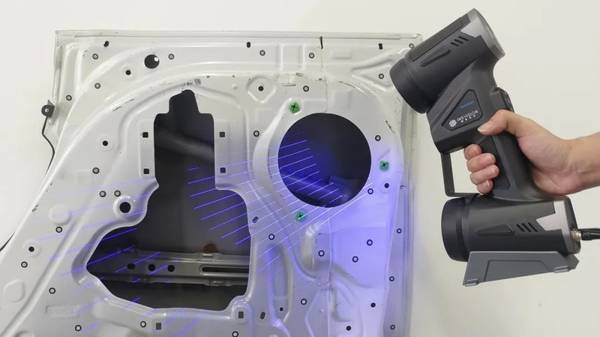
Avec un scanner portable comme l’AlphaScan d’INSVISION, la numérisation 3D de porte-fusées automobiles s’insère dans le poste de contrôle sans casser la cadence existante.
L’opérateur scanne la pièce brute ou usinée, le logiciel aligne automatiquement le nuage de points sur le modèle de référence, et la comparaison dimensionnelle s’affiche immédiatement. Les écarts sur les surfaces d’appui, les alésages ou les interfaces de montage deviennent visibles en quelques minutes.
La revue d’anomalies se fait alors directement au poste, avec les équipes usinage et qualité, sans attendre un rapport de métrologie différé. Le rapport généré reprend les sections critiques, les tolérances concernées et les captures d’écran des zones hors spécification.
Ce document part ensuite vers la production, le bureau d’études ou le client. Le flux devient continu : scan, comparaison, revue, rapport, action corrective. Rien ne reste en attente.
Pour un porte-fusée, pièce de sécurité aux interfaces multiples, cette traçabilité immédiate change la manière dont les écarts sont traités. On ne discute plus d’un chiffre abstrait sur un PV ; on regarde la cartographie couleur de la pièce réelle.
Points de validation avant déploiement
Points de validation avant déploiement
L’intégration d’un scanner 3D dans une ligne de contrôle de porte-fusées automobiles ne se limite pas à l’achat d’un équipement.
Plusieurs usines ont déjà fait évoluer leur approche en passant d’un contrôle par gabarits et machines à mesurer tridimensionnelles vers des relevés numériques complets, notamment sur les pièces de liaison entre moyeu, bras de suspension et colonne de direction.
Avant de généraliser la numérisation 3D de porte-fusées automobiles, il faut valider un certain nombre de points sur site pour éviter qu’un outil performant se retrouve sous-exploité.
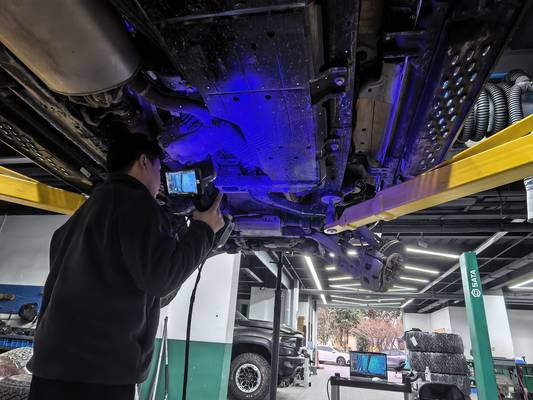
Le premier cas adapté concerne le suivi dimensionnel entre la pièce brute de forge ou de fonderie et la pièce usinée. Les porte-fusées cumulent des surfaces fonctionnelles fraisées, des alésages avec tolérances serrées et des interfaces de montage dont la dérive impacte directement le comportement du train roulant.
Un scanner portable comme l’AlphaScan d’INSVISION trouve ici sa place : il permet de relever rapidement l’état de surface du brut, puis de comparer la pièce usinée au modèle nominal sans multiplier les montages sur marbre.
Les équipes qualité disposent ainsi d’une cartographie d’écarts exploitable dès la réception des premières pièces.
Avant déploiement, plusieurs éléments doivent être vérifiés sur le terrain. La stabilité de l’environnement de mesure arrive en tête : les vibrations transmises par les lignes d’usinage voisines, les variations de température dans l’atelier ou les courants d’air près des portes de quai faussent plus facilement un relevé qu’on ne l’imagine. Il faut ensuite contrôler la préparation des surfaces. Les porte-fusées bruts présentent souvent des zones oxydées, des résidus de calamine ou des traces de lubrifiant qui modifient la réflectivité. Un protocole de nettoyage simple, appliqué au poste de contrôle, évite de longues reprises de numérisation. Enfin, la qualification du référentiel de comparaison doit être actée : les modèles CAO utilisés pour l’alignement doivent correspondre exactement aux indices de pièce en cours, faute de quoi les rapports d’écarts deviennent illisibles pour le bureau d’études.
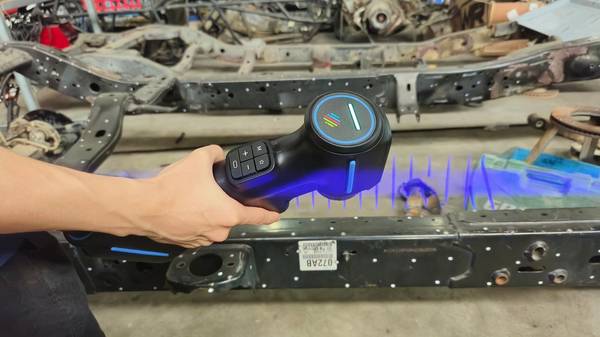
La validation passe aussi par un test sur un lot réel, pas uniquement sur des pièces étalons. On mesure quelques porte-fusées déjà contrôlés par la méthode traditionnelle, puis on confronte les écarts obtenus avec l’AlphaScan aux valeurs relevées en métrologie conventionnelle.
Cette étape permet de cadrer les tolérances d’usage interne et de rassurer les opérateurs qui devront interpréter les cartographies couleur au quotidien. Une fois ces points verrouillés, la numérisation 3D de porte-fusées automobiles peut être étendue au suivi de production sans déstabiliser le flux qualité existant.
Hangzhou Insvision Technology Co., Ltd.
Adresse : Batiment 1, no 1399, route Liangmu, district de Yuhang, Hangzhou, Zhejiang 311121, Chine
Ventes internationales : +86-153-3687-9807 / +86-191-5787-0082
Copyright © Hangzhou Insvision Technology Co., Ltd. Tous droits réservés.
Copyright © Hangzhou Insvision Technology Co., Ltd. Tous droits réservés.