

scan 3D de grandes structures soudées: critères pratiques pour les équipes de production
scan 3D de grandes structures soudées: Contexte d'atelier et besoins de mesure Contexte d’atelier et besoins de mesure Combien de temps votre équipe.
Contexte d’atelier et besoins de mesure
Contexte d’atelier et besoins de mesure
Combien de temps votre équipe passe-t-elle encore à contrôler une grande structure soudée avec un mètre, un pied à coulisse ou un gabarit de perçage ? Dans beaucoup d’ateliers de chaudronnerie, de construction métallique ou d’équipement industriel, la réponse est simple : trop.
Checklist de validation terrain
| Axe d’analyse | Point de décision | Conseil de déploiement |
|---|---|---|
| Pièce à contrôler | Vérifier taille, état de surface et tolérances clés par rapport au scan | Réaliser un essai complet sur une pièce représentative |
| Flux de données | Contrôler le passage du nuage de points au rapport qualité | Valider formats d’export et responsabilités de revue |
| Déploiement atelier | Évaluer formation, calibration, lumière ambiante et espace disponible | Conserver le test comme référence de déploiement |
Une fois les premières passes de soudure terminées, il faut vérifier les positions des brides, les cotes d’encombrement, les jeux fonctionnels, les déports et les angles. Le tout, souvent, sur une pièce qui ne rentre pas dans une machine à mesurer tridimensionnelle classique.
La pièce reste au sol, parfois encore chaude, et le contrôle devient une succession de mesures locales, longues à recouper.
Flux de travail pratique
- Contexte d’atelier et besoins de mesure — Combien de temps votre équipe passe-t-elle encore à contrôler une grande structure soudée avec un mètre, un pied à coulisse ou un…
- Limites des méthodes de mesure classiques — Quand on passe d’un contrôle sur table à une grande structure soudée, les méthodes classiques montrent vite leurs limites.
- Intégration du scan 3D dans le flux de travail — Dans un atelier de chaudronnerie ou de mécano-soudure, l’enchaînement réel des opérations compte autant que la précision du scan…
- Points de validation avant déploiement — Beaucoup d’équipes supposent qu’un scan 3D de grandes structures soudées se résume à poser le capteur, appuyer sur « acquisition…
La pression vient rarement d’un seul service. Le bureau d’études veut savoir si la structure respecte les tolérances fonctionnelles avant montage. La qualité doit documenter les écarts pour le dossier de fabrication. La production attend la libération de la pièce pour lancer la suite.
Et le client final exige un rapport de conformité exploitable, pas seulement un relevé manuscrit.
Dans ce contexte, le scan 3D de grandes structures soudées change la logique de contrôle : au lieu de mesurer quelques points choisis, on capture l’ensemble de la zone utile, puis on compare le nuage de points au modèle nominal.
Ce qui manque le plus, ce ne sont pas des outils de mesure plus précis. C’est une donnée continue, fiable et répétable, obtenue sans déplacer la pièce ni multiplier les instruments.
Les solutions de numérisation INSVISION apportent cette réponse en atelier, à condition de bien préparer le relevé, de maîtriser l’assemblage des nuages et de valider les écarts sur des références stables. La suite de l’article détaille cette démarche.
Limites des méthodes de mesure classiques
Limites des méthodes de mesure classiques
Quand on passe d’un contrôle sur table à une grande structure soudée, les méthodes classiques montrent vite leurs limites. Un bras de mesure ou une machine à mesurer tridimensionnelle impose souvent de déplacer la pièce, de la poser sur marbre, ou de multiplier les stations.
Sur un châssis mécano-soudé, un bâti de machine spéciale ou une structure aérospatiale, ce n’est tout simplement pas réaliste.
Le premier point bloquant concerne les géométries complexes. Congés de soudure, arases irrégulières, zones peu accessibles derrière des renforts, faces inclinées : la prise de points au palpeur reste lente et ne restitue qu’une image partielle de la surface réelle.
Les interpolations entre points font perdre l’information sur les déformations locales, les gauchissements ou les écarts de forme après soudage.
Ensuite viennent les ruptures de données. Avec un palpeur ou un laser tracker, chaque changement de station oblige à recaler les référentiels, à reprendre des alignements, à vérifier que les nuages de points se raccordent correctement.
Sur une grande structure, ces opérations s’accumulent et génèrent des zones sans données, souvent au niveau des raccords critiques.
Enfin, les délais s’allongent mécaniquement. Préparation, bridage, programmation, reprise des mesures : une campagne complète peut immobiliser la pièce plusieurs heures, voire plusieurs jours, alors que l’atelier attend la validation dimensionnelle pour passer à l’étape suivante.
C’est précisément sur ces trois points que le scan 3D de grandes structures soudées change l’approche : il capture l’ensemble de la surface sans contact, en une seule campagne, avec une densité de points homogène.
Intégration du scan 3D dans le flux de travail
Intégration du scan 3D dans le flux de travail
Dans un atelier de chaudronnerie ou de mécano-soudure, l’enchaînement réel des opérations compte autant que la précision du scan lui-même. Sur une grande structure soudée — un bâti de machine, un châssis de transport, une charpente tubulaire — la difficulté n’est pas seulement de capturer la surface.
Elle est de faire communiquer la mesure avec le reste du processus : le plan de contrôle, le rapport de conformité, la décision de reprise ou de libération.
Le scan 3D de grandes structures soudées s’intègre généralement en quatre étapes. D’abord, la préparation : repères photogrammétriques ou cibles positionnées sur les zones critiques, recouvrement planifié entre passes.
Ensuite, l’acquisition : l’opérateur balaie la structure par sections, en veillant à couvrir les cordons de soudure, les zones de raccordement et les surfaces fonctionnelles.
Puis vient la comparaison : le nuage de points ou le maillage est aligné sur le modèle nominal dans le logiciel de contrôle, avec analyse des écarts par rapport aux tolérances dimensionnelles ou aux exigences de planéité et d’équerrage.
Enfin, la revue et le rapport : les écarts sont visualisés sous forme de cartographie couleur, les mesures critiques extraites, et le document transmis au bureau d’études ou au service qualité.
Ce flux ne fonctionne que si chaque étape s’enchaîne sans friction. Un scan qui produit un fichier volumineux mais difficile à aligner ralentit toute la chaîne. Un format de sortie incompatible avec le logiciel de contrôle oblige à des conversions hasardeuses.
Une profondeur de champ insuffisante force l’opérateur à multiplier les passes et à multiplier les erreurs d’alignement.
Pour les structures de grande envergure, la question clé est donc la stabilité du référentiel de mesure. Sans repères fiables, l’accumulation d’erreurs entre passes peut atteindre plusieurs dixièmes de millimètre, voire davantage sur une longueur de plusieurs mètres.
L’usage d’une barre d’échelle photogrammétrique, lorsqu’il est intégré au flux, réduit cette dérive. La volumétrie annoncée pour le scanner INSVISION industrial scanner 3D — 0,015 mm + 0,035 mm/m, ou 0,015 mm + 0,025 mm/m avec barre photogrammétrique — illustre l’importance de ce choix dans la préparation du scan.
Une fois le nuage aligné, la revue ne se limite pas à constater un écart. Elle oriente la décision : reprise locale d’un cordon, ajustement d’un support, validation d’une tolérance géométrique. Le rapport final doit donc être lisible par un non-spécialiste de la métrologie.
C’est là que le choix des formats de sortie — STL, PLY, TXT — et la possibilité d’exporter des sections ou des points de contrôle prennent leur sens.
L’intégration du scan 3D ne se résume pas à l’achat d’un appareil. Elle suppose une séquence de travail claire, des repères stables, un logiciel de comparaison maîtrisé et un format de rapport adapté au circuit de décision.
C’est cette cohérence, plus que la seule résolution du capteur, qui détermine si la mesure entre réellement dans le flux de production ou reste un exercice isolé.
Points de validation avant déploiement
Points de validation avant déploiement
Beaucoup d’équipes supposent qu’un scan 3D de grandes structures soudées se résume à poser le capteur, appuyer sur « acquisition » et récupérer un maillage. Sur des assemblages de plusieurs mètres, avec déformations de soudage, reprises locales et tolérances larges, cette approche échoue presque toujours.
La valeur ne vient pas du scan lui‑même, mais de la préparation des points de validation.
Avant de déployer un système INSVISION sur site, trois éléments doivent être vérifiés.
D’abord, la stabilité de la pièce. Une grande structure soudée posée sur tréteaux peut fléchir de plusieurs dixièmes pendant l’acquisition. Il faut confirmer que les appuis reproduisent l’état fonctionnel de l’assemblage, ou au minimum un état répétable.
Ensuite, la stratégie de repères. Sur une grande structure, le scan 3D de grandes structures soudées repose sur un réseau de cibles photogrammétriques ou de barres d’échelle. Sans cela, l’erreur volumétrique s’accumule sur la longueur.
Une précision volumétrique de 0,015 mm + 0,035 mm/m n’a de sens que si l’alignement global est maîtrisé.
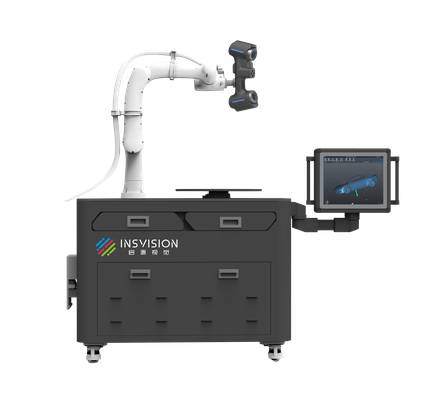
Enfin, la représentativité des zones critiques. Les cordons de soudure, les zones reprises à la meule et les interfaces usinées ne demandent pas la même résolution. Valider ces points avant déploiement évite de scanner l’intégralité de la pièce à haute densité, ce qui alourdit les fichiers et complique l’analyse.
Hangzhou Insvision Technology Co., Ltd.
Adresse : Batiment 1, no 1399, route Liangmu, district de Yuhang, Hangzhou, Zhejiang 311121, Chine
Ventes internationales : +86-153-3687-9807 / +86-191-5787-0082
Copyright © Hangzhou Insvision Technology Co., Ltd. Tous droits réservés.
Copyright © Hangzhou Insvision Technology Co., Ltd. Tous droits réservés.