

scan 3D de pièces en tôle fine: critères pratiques pour les équipes de production
scan 3D de pièces en tôle fine: Contexte d'atelier et besoins de mesure Contexte d’atelier et besoins de mesure Dans un atelier de tôlerie fine, la mesure ne.
Contexte d’atelier et besoins de mesure
Contexte d’atelier et besoins de mesure
Dans un atelier de tôlerie fine, la mesure ne commence pas au marbre. Elle commence à la sortie de la découpe laser, au poste de pliage, ou juste après une opération de soudure par points. Les pièces arrivent souvent chaudes, légèrement huilées, parfois marquées par les outils.
Le contrôleur doit savoir, en quelques minutes, si le développement de pliage correspond au modèle nominal, si les bords tombent dans la tolérance GD&T, et si le retour élastique a déplacé une face au-delà de ce que le client accepte.
Critères de sélection et contrôles terrain
| Axe d’analyse | Point de décision | Conseil de déploiement |
|---|---|---|
| Contexte d’atelier et besoins de mesure | Dans un atelier de tôlerie fine, la mesure ne commence pas au marbre. | Elle commence à la sortie de la découpe laser, au poste de pliage, ou juste après une opération de soudure par points. |
| Limites des méthodes de mesure classiques | Quand une pièce en tôle fine sort de presse, le contrôle dimensionnel repose encore souvent sur des gabarits, des piges ou une machine à mesurer trid… | Ces outils donnent des résultats ponctuels, mais ils montrent vite leurs limites dès que la géométrie se complique. |
| Intégration du scan 3D dans le flux de travail | Le point essentiel à retenir est que le scan 3D de pièces en tôle fine ne remplace pas une étape de contrôle : il transforme la séquence complète de… | Dans un atelier occidental classique, une première pièce de tôle emboutie ou découpée au laser passe par un marbre, des piges, des comparateurs… |
| Points de validation avant déploiement | Beaucoup d’équipes abordent le scan 3D de pièces en tôle fine comme un simple remplacement du palpage. | C’est une erreur. |
La pression est réelle. En production de série, un contrôle trop lent bloque l’aval. En première pièce, une validation approximative déclenche des rebuts coûteux.
Les moyens traditionnels — pied à coulisse, jauge d’épaisseur, comparateur, parfois machine à mesurer tridimensionnelle — apportent des points, mais rarement une vision complète de la surface. Or une tôle fine se déforme de manière continue. Une cloison peut être localement bonne et globalement tordue.
C’est précisément ce que le scan 3D de pièces en tôle fine doit révéler.
Le besoin n’est pas seulement géométrique. Il faut des données numériques exploitables : un maillage dense, un écart coloré par rapport au fichier CAO, un rapport de contrôle traçable. Dans les environnements ISO ou ASME, la question n’est plus « est-ce que ça a l’air bon ?
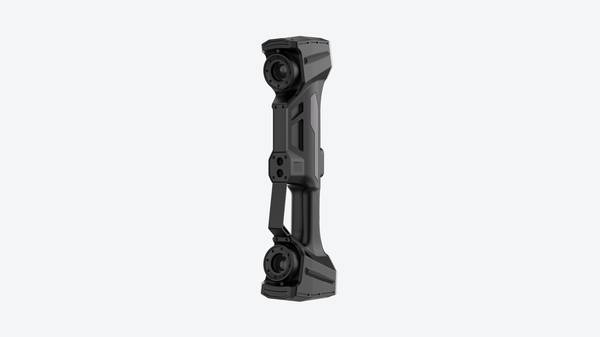
» mais « quel est l’écart mesuré, sur quelle zone, avec quelle incertitude ? ». Les scanners industriels INSVISION s’inscrivent dans cette logique : fournir un relevé de surface rapide, même sur des pièces fines, réfléchissantes ou difficiles à brider, sans dépendre d’un palpage point par point.
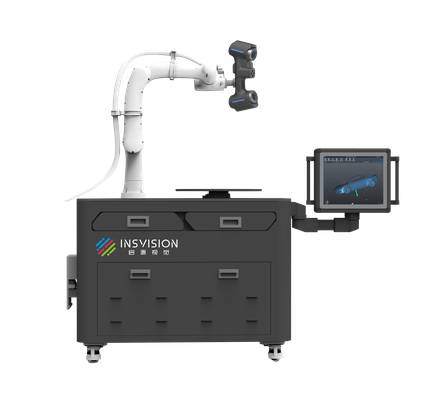
Ce contexte change aussi la manière de poser le problème. Une pièce de tôle fine bouge sous la main, vibre au passage d’un opérateur, se relâche après bridage. Le scan doit donc être rapide, répétable, et capable de capturer des bords nets sans multiplier les poses.
C’est là que la technologie de mesure optique trouve sa place : non pas pour remplacer systématiquement la MMT, mais pour donner une information de surface complète, là où le palpage ne voit que des points isolés.
Limites des méthodes de mesure classiques
Limites des méthodes de mesure classiques
Quand une pièce en tôle fine sort de presse, le contrôle dimensionnel repose encore souvent sur des gabarits, des piges ou une machine à mesurer tridimensionnelle. Ces outils donnent des résultats ponctuels, mais ils montrent vite leurs limites dès que la géométrie se complique.
Une nervure profonde, un bord tombé, un retour étroit : la zone devient difficile à palper sans déformer la tôle, et le palpeur ne passe tout simplement pas.
Le deuxième problème vient des ruptures de données. Avec un nuage de points clairsemé, on caractérise mal une surface gauche ou un congé de raccordement. L’opérateur se retrouve avec des sections complètes mais des transitions approximatives, ce qui complique l’analyse de retrait ou de retour élastique après formage.
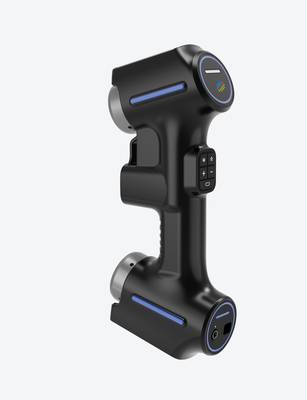
Enfin, les délais s’allongent. Préparer l’appui, multiplier les orientations, reprendre les zones inaccessibles : une campagne de mesure peut prendre plusieurs heures. Pour de la tôle fine, où la rigidité varie avec la température et le bridage, ce temps perdu fausse aussi la répétabilité.
Le scan 3D de pièces en tôle fine répond précisément à ces trois blocages : couvrir la surface complète, capter les transitions réelles et réduire le temps entre la pièce et la décision.
Intégration du scan 3D dans le flux de travail
Intégration du scan 3D dans le flux de travail
Le point essentiel à retenir est que le scan 3D de pièces en tôle fine ne remplace pas une étape de contrôle : il transforme la séquence complète de validation en une chaîne continue, traçable et beaucoup plus rapide.
Dans un atelier occidental classique, une première pièce de tôle emboutie ou découpée au laser passe par un marbre, des piges, des comparateurs, puis un rapport manuel. Ce découpage crée des temps morts et des interprétations divergentes.
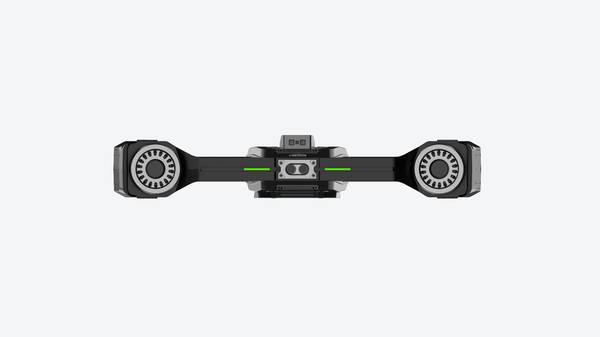
Avec un scanner industriel INSVISION, l’enchaînement devient linéaire : acquisition, alignement sur le modèle nominal, comparaison colorimétrique, revue des écarts, puis export du rapport.
La pièce fine — souvent déformable sous simple pression de palpage — est numérisée sans contact, ce qui évite d’introduire une erreur de mesure liée au maintien. Le nuage de points obtenu est comparé aux tolérances géométriques définies dans la maquette CAO.
Les zones hors tolérance apparaissent immédiatement, avec une valeur d’écart exploitable par le bureau des méthodes.
Ce flux convient particulièrement aux pièces de tôlerie automobile, aux carters énergie ou aux composants aérospatiaux de faible épaisseur, où la rigidité locale varie fortement selon les nervures, les bords tombés ou les zones percées. Le rapport généré devient un livrable qualité, pas une simple capture d’écran.
Points de validation avant déploiement
Beaucoup d’équipes abordent le scan 3D de pièces en tôle fine comme un simple remplacement du palpage. C’est une erreur. La tôle fine réagit à la chaleur, aux vibrations, au bridage et même au temps de manipulation.
Un nuage de points dense ne garantit pas une mesure exploitable si la pièce a bougé entre le début et la fin de l’acquisition. Avant de déployer un scanner INSVISION dans une cellule de contrôle, il faut valider quelques points sur site.
D’abord, la stabilité de la pièce : une tôle de 0,6 mm non bridée peut se déformer sous son propre poids. Ensuite, la préparation de surface : les zones brillantes ou huilées exigent souvent une fine couche de poudre matifiante, surtout pour les rayons et les bords découpés.
Enfin, la référence de mesure : sans alignement RPS ou sans gabarit de bridage reproductible, les comparaisons CAO seront faussées par la flexion locale. Ces vérifications prennent moins d’une heure, mais elles évitent des écarts incompréhensibles en série.
Hangzhou Insvision Technology Co., Ltd.
Adresse : Batiment 1, no 1399, route Liangmu, district de Yuhang, Hangzhou, Zhejiang 311121, Chine
Ventes internationales : +86-153-3687-9807 / +86-191-5787-0082
Copyright © Hangzhou Insvision Technology Co., Ltd. Tous droits réservés.
Copyright © Hangzhou Insvision Technology Co., Ltd. Tous droits réservés.