

escáner 3D para control de calidad: criterios prácticos para equipos de fabricación
escáner 3d para control de calidad: Contexto de planta y necesidad de medición En las plantas que trabajan con series cortas, utillajes o piezas de chapa y.
Contexto de planta y necesidad de medición
En las plantas que trabajan con series cortas, utillajes o piezas de chapa y mecanizado, la presión sobre el control dimensional ya no viene solo de producción. Viene de calidad, de ingeniería de producto y de clientes que exigen informes trazables antes de aceptar un lote.
En ese contexto, un escáner 3D para control de calidad no se evalúa como un simple instrumento de laboratorio, sino como una herramienta de decisión en planta: ¿la pieza está dentro de tolerancia o no? ¿Cuánto se desvía respecto al CAD? ¿El problema es de forma, de posición o de montaje?
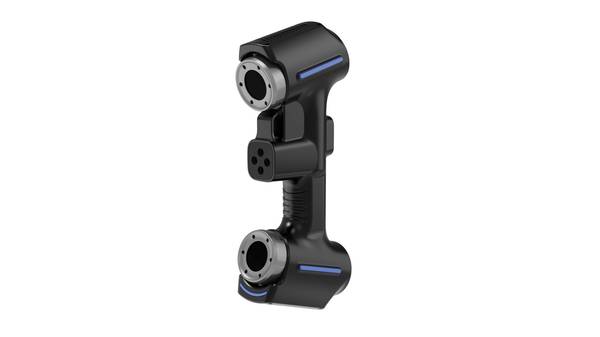
Lista de validación en planta
| Área de enfoque | Punto de decisión | Nota de implementación |
|---|---|---|
| Pieza objetivo | Validar tamaño, superficie y tolerancias críticas frente a la tarea de escaneo | Hacer una prueba completa con una pieza representativa |
| Flujo de datos | Comprobar nube de puntos, mapa de desviaciones e informe de calidad | Confirmar formatos de exportación y responsables de revisión |
| Uso en planta | Revisar formación, calibración, iluminación y espacio de trabajo | Convertir la prueba en referencia para aplicaciones repetidas |
Flujo de trabajo práctico
- Contexto de planta y necesidad de medición — En las plantas que trabajan con series cortas, utillajes o piezas de chapa y mecanizado, la presión sobre el control dimensional…
- Dónde se limita la medición tradicional — El punto crítico no suele estar en el instrumento, sino en el tipo de superficie y en la densidad de datos que exige el plano.
- Cómo encaja el escaneo 3D en el flujo — Muchos talleres todavía asumen que el control dimensional con escáner 3D termina cuando la nube de puntos aparece en pantalla.
- Puntos de validación antes de implantar — Cuando un equipo de calidad evalúa un escáner 3D para control de calidad, el error más común no está en el hardware, sino en vali…
El error más habitual en esta fase es asumir que basta con medir más puntos para tener datos fiables. No es cierto.
La fiabilidad depende de cómo se captura la geometría, de si el equipo mantiene la trazabilidad entre nube de puntos y referencia CAD, y de si el operario puede repetir la medición en condiciones reales de taller.
Por eso, antes de hablar de precisión nominal, conviene entender qué tipo de pieza se va a inspeccionar, qué tolerancias deben verificarse y en qué momento del proceso se necesita el dato.
Ese es el punto de partida para seleccionar un escáner 3D para control de calidad que no se quede en una demostración bonita y luego fracase en la línea.
Dónde se limita la medición tradicional
Dónde se limita la medición tradicional
El punto crítico no suele estar en el instrumento, sino en el tipo de superficie y en la densidad de datos que exige el plano. Un calibre o una máquina de medición por coordenadas resuelven bien un cilindro, un plano de referencia o una tolerancia de posición puntual.
El problema aparece cuando la pieza combina paredes finas, radios variables, nervaduras profundas o transiciones orgánicas.
Ahí la medición por contacto deja de ser representativa: se toman pocos puntos, se asume que la geometría entre ellos es regular y se pierde justo la información que explica una desviación de forma.
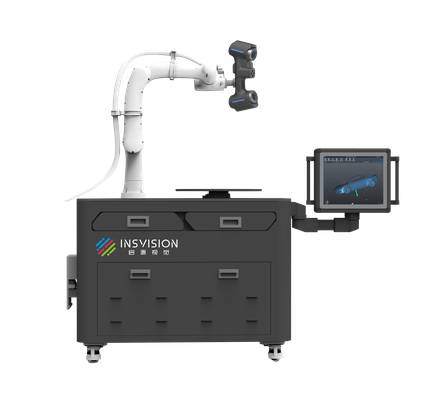
La segunda limitación es la continuidad del dato. En control dimensional moderno no alcanza con verificar diez cotas aisladas; hace falta comparar la nube completa contra el CAD para detectar hundimientos, alabeos o desplazamientos locales. La medición tradicional entrega muestras discretas, no un mapa de desviaciones.
El tercer límite es el plazo. Preparar utillajes, alinear la pieza y ejecutar rutinas punto a punto consume horas. Cuando el lote es corto o la iteración con producción es diaria, ese tiempo se vuelve insostenible.
Un escáner 3D para control de calidad, como los equipos de INSVISION, cambia la lógica: captura masiva, comparación global y trazabilidad sin depender de un operador altamente especializado en cada rutina.
Cómo encaja el escaneo 3D en el flujo
Muchos talleres todavía asumen que el control dimensional con escáner 3D termina cuando la nube de puntos aparece en pantalla.
Esa idea deja fuera la parte que realmente conecta la inspección con la producción: comparar la geometría capturada contra el CAD de referencia, revisar las desviaciones según tolerancias GD&T y convertir todo eso en un reporte que otra persona pueda aprobar o rechazar. El escaneo es solo el primer eslabón.
El flujo real funciona así. Primero se captura la pieza con un escáner 3D para control de calidad; en ese momento lo importante es tener densidad de datos suficiente en radios, caras críticas, agujeros y bordes. Después viene la comparación.
El software alinea la malla escaneada con el modelo nominal usando referencias comunes, y ahí se obtiene un mapa de desviaciones. No se trata de mirar colores bonitos: se trata de verificar si los puntos medidos caen dentro de la tolerancia especificada, ya sea perfil de superficie, posición o diámetro.
La revisión es donde muchos procesos se atoran. Si el inspector tiene que saltar entre programas, exportar mallas y reconstruir vistas cada vez, el escaneo pierde valor operativo.
Lo que funciona en planta es mantener la revisión dentro de un entorno donde se puedan aislar zonas, aplicar cotas, medir secciones y documentar cada desviación con evidencia visual. El reporte final debe quedar trazable: qué pieza, qué lote, qué criterio, qué resultado.
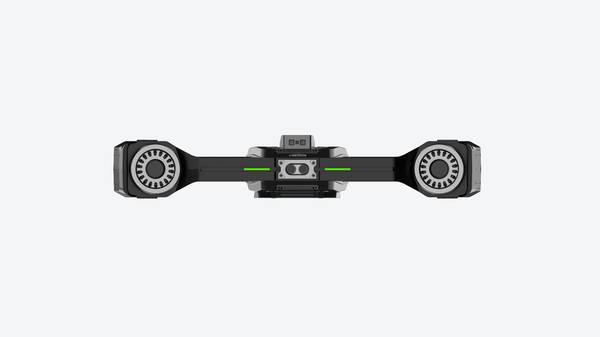
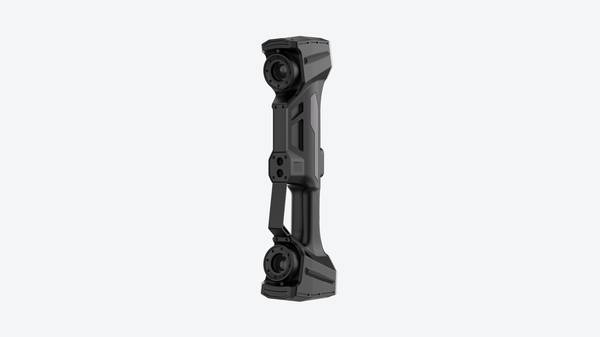
INSVISION encaja en este flujo cuando el objetivo no es solo digitalizar, sino alimentar una rutina de inspección repetible. Sus escáneres permiten capturar geometrías con distintos modos de líneas láser azules según la zona;
por ejemplo, una sola línea para agujeros profundos o múltiples líneas para superficies amplias. Esa flexibilidad importa menos por la velocidad bruta y más por evitar zonas muertas en la nube de puntos. Si el dato no se captura bien en el escaneo, ninguna comparación posterior lo corrige.
Un punto que suele subestimarse es la integración con sistemas MES o bases de datos de terceros. En entornos industriales occidentales, el reporte no vive aislado: debe asociarse a una orden de producción, un número de parte o un historial de inspección.
Cuando el flujo contempla esa conexión, el escaneo 3D deja de ser una herramienta de laboratorio y pasa a ser parte del aseguramiento de calidad diario. La recomendación práctica es clara: antes de comprar, defina qué entregable necesita después del escaneo. Si el entregable es solo una malla, hay muchas opciones.
Si el entregable es una decisión de conformidad documentada, el flujo completo importa más que la resolución del sensor.
Puntos de validación antes de implantar
Puntos de validación antes de implantar
Cuando un equipo de calidad evalúa un escáner 3D para control de calidad, el error más común no está en el hardware, sino en validar el escenario equivocado.
Antes de aprobar una inversión, conviene separar dos cosas: qué geometrías se van a inspeccionar y qué tipo de dato necesita realmente el sistema MES o el informe dimensional.
Un escáner 3D tiene sentido cuando el control por contacto resulta lento, cuando hay superficies complejas que una sonda no puede caracterizar con densidad suficiente, o cuando se requiere documentación visual de la desviación.
En piezas pequeñas con tolerancias ajustadas, el equipo debe comprobar la repetibilidad punto a punto, la estabilidad térmica y la resolución efectiva sobre acabados metálicos. En piezas grandes, el punto crítico es la alineación entre capturas y la deriva acumulada.
INSVISION cubre varios de estos frentes con modos de escaneo diferenciados: líneas láser azul para precisión, escaneo de alta velocidad y una línea única para agujeros profundos.
En planta conviene validar tres cosas antes de firmar: tiempo de ciclo real sobre la pieza de referencia, facilidad para repetir el setup entre turnos y compatibilidad del flujo de datos con el software de inspección existente.
Si el equipo no puede responder esas tres preguntas con una pieza física sobre la mesa, todavía no está listo para comparar proveedores.
Hangzhou Insvision Technology Co., Ltd.
Direccion: Edificio 1, n.o 1399, carretera Liangmu, distrito de Yuhang, Hangzhou, provincia de Zhejiang, 311121, China
Copyright © Hangzhou Insvision Technology Co., Ltd. Todos los derechos reservados.
Copyright © Hangzhou Insvision Technology Co., Ltd. Todos los derechos reservados.