

Cómo evaluar escáner 3D para inspección industrial en inspección industrial
escáner 3d para inspección industrial: Contexto de planta y necesidad de medición Contexto de planta y necesidad de medición La presión sobre la inspección.
Contexto de planta y necesidad de medición

Contexto de planta y necesidad de medición
La presión sobre la inspección dimensional no viene solo del laboratorio de metrología. En muchas plantas occidentales, el cuello de botella real está en la celda de producción: piezas que llegan al control de calidad después de mecanizado, soldadura o ensamblaje, con plazos de liberación cada vez más cortos y tolerancias que ya no admiten comprobaciones manuales aproximadas. El dato fiable deja de ser un informe final y pasa a ser una condición para continuar el flujo. Por eso, un escáner 3D para inspección industrial empieza a evaluarse con criterios de planta, no solo de precisión de catálogo.
Lista de validación en planta
| Área de enfoque | Punto de decisión | Nota de implementación |
|---|---|---|
| Pieza objetivo | Validar tamaño, superficie y tolerancias críticas frente a la tarea de escaneo | Hacer una prueba completa con una pieza representativa |
| Flujo de datos | Comprobar nube de puntos, mapa de desviaciones e informe de calidad | Confirmar formatos de exportación y responsables de revisión |
| Uso en planta | Revisar formación, calibración, iluminación y espacio de trabajo | Convertir la prueba en referencia para aplicaciones repetidas |
Notas de términos
La presión sobre la inspección dimensional no viene solo del laboratorio de metrología.
Dónde se limita la medición tradicionalDurante años, la inspección dimensional en planta se apoyó en herramientas discretas: un calibre para el diámetro, una máqui…
Cómo encaja el escaneo 3D en el flujoLa inspección dimensional deja de ser un cuello de botella cuando el escaneo 3D se integra como una estación más del proceso…
Puntos de validación antes de implantar¿Qué debe validar el equipo de calidad antes de poner un escáner 3D para inspección industrial a trabajar en planta?
Los responsables de calidad necesitan saber, sobre todo, si el equipo puede generar resultados repetibles en condiciones reales: vibración cercana, cambios de temperatura, operarios con distintos niveles de formación y series cortas que no permiten largas puestas a punto.
La inspección por contacto sigue teniendo su lugar, pero cuando hay superficies complejas, piezas de chapa, plásticos inyectados o componentes con múltiples referencias geométricas, el registro digital completo ofrece un contexto que el punto a punto no captura.
Aquí es donde la integración con el flujo de trabajo importa más que la resolución nominal. Un sistema como INSVISION se valora por la capacidad de entregar mallas utilizables y alineaciones estables sin depender de un especialista en metrología en cada turno.
La tendencia en fábricas medianas y grandes es clara: la medición se desplaza hacia la línea y el dato debe poder compararse contra el CAD o contra una pieza de referencia en minutos, no en horas.
El resultado es una inspección que deja de ser un filtro final para convertirse en parte del control de proceso. Eso cambia la conversación de compra: ya no se pregunta solo cuánto mide el equipo, sino cuánto tiempo devuelve una decisión de conformidad y cuánta variación introduce el propio método de medición.
En entornos con auditorías de cliente o requisitos ASME e ISO, esa trazabilidad del dato es tan relevante como la exactitud declarada.
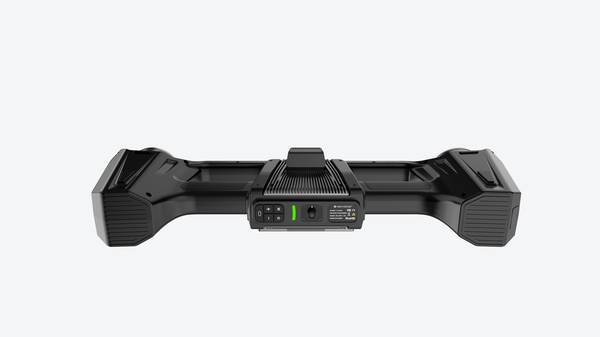
Dónde se limita la medición tradicional
Dónde se limita la medición tradicional
Durante años, la inspección dimensional en planta se apoyó en herramientas discretas: un calibre para el diámetro, una máquina de coordenadas para la posición, un perfilómetro para la rugosidad.
El flujo funcionaba mientras las piezas mantenían geometrías relativamente predecibles y el volumen de datos requerido era bajo. Hoy ese punto de partida cambió.
Los departamentos de calidad reciben componentes con superficies orgánicas, nervaduras internas, cortes por láser con ángulos compuestos y tolerancias que ya no se resuelven con una nube de puntos aislados.
La pregunta ya no es si la pieza cumple en tres cotas, sino si la desviación global de forma compromete el ensamblaje.
Ahí es donde la medición tradicional muestra sus límites más claros. Primero, ante geometrías complejas: un palpador físico necesita acceso directo, un plano de referencia estable y una estrategia de trayectoria definida.
En cavidades profundas, bordes afilados o superficies de forma libre, esa estrategia se vuelve lenta o directamente inviable.
Segundo, la continuidad de datos: el control por puntos deja zonas enteras sin verificar, y los problemas que aparecen justo entre dos puntos medidos suelen detectarse tarde, en el cliente o en el ensamblaje final.
Tercero, los plazos: preparar un programa de medición por contacto, validar utillajes y ejecutar la rutina consume horas que el lanzamiento de un lote nuevo no siempre tiene.
Un escáner 3D para inspección industrial cambia esa lógica al capturar la superficie completa y generar un mapa de desviaciones continuo. En lugar de decidir de antemano qué cotas medir, el equipo entrega la nube de puntos densa y permite evaluar la pieza completa contra el CAD nominal.
INSVISION aborda este problema con escáneres que combinan modos de líneas láser azules para distintas condiciones de superficie y acceso. Por ejemplo, la capacidad de escaneo de agujeros profundos con una sola línea láser azul permite leer zonas donde un palpador no entra o donde la óptica convencional pierde datos.
Para superficies amplias, los modos de líneas paralelas o cruzadas aceleran la captura sin sacrificar resolución.
El beneficio no es solo dimensional. Al disponer de la nube completa, el inspector puede revisar desviaciones locales, evaluar perfiles, comparar secciones contra el modelo de referencia y documentar la evidencia sin repetir la medición.
El dato deja de ser un informe aislado y se convierte en un entregable que otros procesos pueden reutilizar. Para el responsable de calidad, eso significa menos tiempo en programación y más en análisis de causas. Para el responsable de producción, menos piezas retenidas esperando veredicto.
En resumen, la medición tradicional no desaparece, pero queda reservada para tareas puntuales de verificación rápida o referencias de calibración.
Cuando la pieza exige continuidad de datos, trazabilidad completa y plazos ajustados, el escáner 3D para inspección industrial pasa a ser la herramienta principal del flujo de control. Las empresas que entienden esta transición no están comprando un instrumento más;
están redefiniendo la estación de inspección para que entregue información completa desde la primera medición.
Cómo encaja el escaneo 3D en el flujo
Cómo encaja el escaneo 3D en el flujo
La inspección dimensional deja de ser un cuello de botella cuando el escaneo 3D se integra como una estación más del proceso, no como un laboratorio aparte. El punto clave es entender que el escáner no reemplaza al CMM ni al calibre tradicional de forma aislada;
lo que cambia es la velocidad con la que la nube de puntos se convierte en una decisión de calidad. Un escáner 3D para inspección industrial bien implementado conecta cuatro momentos concretos: captura, comparación, revisión y reporte.
Si alguno de esos pasos se rompe, el equipo termina siendo una herramienta de visualización y no un instrumento de control.
En una línea de mecanizado o en una celda de soldadura, el operador escanea la pieza, el software alinea la malla contra el CAD de referencia y genera un mapa de desviaciones. Ahí empieza la parte que muchas plantas subestiman: la revisión de excepciones. No basta con ver colores en pantalla.
El inspector necesita aislar las zonas fuera de tolerancia, verificar si corresponden a superficies funcionales o a áreas sin impacto y decidir si la pieza sigue o se desvía.
INSVISION aborda esto con flujos donde la comparación no termina en una imagen bonita, sino en un conjunto de vistas medibles que el equipo de calidad puede discutir con producción en la misma estación.
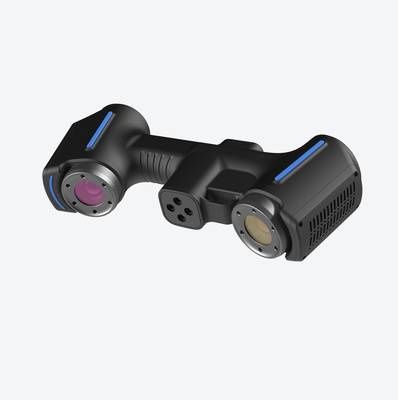
El reporte es el entregable real. Un informe claro, con capturas de las desviaciones críticas y trazabilidad de la pieza, permite que el hallazgo viaje desde la celda de inspección hasta la reunión de calidad sin reprocesos de interpretación.
En entornos occidentales, donde los sistemas ISO y ASME exigen evidencia objetiva, este paso define si el escaneo 3D se adopta como método aceptado o queda como prueba piloto permanente.
La integración con el flujo también implica decidir qué se escanea y con qué frecuencia. No todas las piezas requieren nube completa. En algunos casos, basta capturar zonas críticas definidas por el GD&T en otros, el valor está en escanear la pieza completa para detectar deformaciones que el calibre puntual no ve.
La decisión depende del riesgo de fallo y del costo de escape, no solo del tiempo de ciclo. Un escáner 3D para inspección industrial permite ajustar esa cobertura sin cambiar de herramienta, algo que en la práctica reduce la fricción entre calidad y producción.
La tendencia de fondo es clara: la inspección se está moviendo desde el control final hacia estaciones intermedias y celdas de producción. Eso exige equipos que no obliguen a llevar cada pieza a una sala metrológica.
INSVISION encaja en esa lógica cuando el escaneo se plantea como parte del flujo de trabajo del inspector, con datos que alimentan la comparación inmediata y reportes que el equipo de calidad puede revisar sin depender de un especialista en metrología. La clave no es escanear más rápido por escanear;
es cerrar el ciclo entre la captura y la decisión en el mismo turno.
Puntos de validación antes de implantar
¿Qué debe validar el equipo de calidad antes de poner un escáner 3D para inspección industrial a trabajar en planta? La respuesta no está solo en la hoja de especificaciones. Está en cómo la herramienta se integra con la rutina de medición, con los criterios de aceptación y con la revisión de excepciones.
El primer escenario adecuado es la inspección dimensional de piezas con geometrías que cambian poco entre lote y lote, pero que exigen comparación rápida contra CAD o contra una pieza maestra. Ahí el flujo típico funciona: escaneo, alineación, mapa de desviaciones y decisión.
Si la planta ya trabaja con GD&T y reportes dimensionales, el escáner encaja sin forzar el proceso.
El segundo escenario es el control de superficies complejas, fundición, plásticos o componentes conformados, donde el calibre tradicional no cubre toda la forma. En estos casos conviene validar si el equipo detecta agujeros y bordes de corte sin intervención manual.
Los productos de INSVISION incluyen modos de reescaneo de agujeros con identificación inteligente de perforaciones y cantos, lo que reduce retrabajo cuando el operador no puede reposicionar la pieza.
En planta hay que comprobar cuatro cosas antes de liberar el equipo. Primero, la estabilidad del entorno: vibración, cambios de temperatura y luz ambiente afectan la repetibilidad. Segundo, el soporte de la pieza: si la referencia de sujeción no es estable, el escaneo no será consistente.
Tercero, la entrega de datos: definir si el resultado va a un software de calidad, a un MES o a una base de datos de trazabilidad. INSVISION contempla desarrollo de interacciones con MES y bases de datos de terceros, lo que permite conectar el escaneo con el registro de inspección sin duplicar captura.
Cuarto, la revisión de excepciones: el operador debe tener un criterio claro para aceptar, rechazar o derivar una desviación. Sin ese paso, el escáner genera más información, pero no mejor decisión.
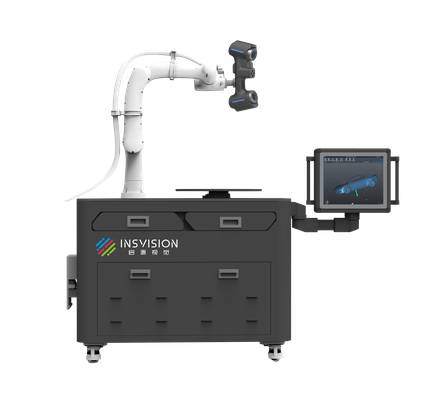
La validación final no es una prueba de laboratorio. Es una corrida con piezas reales, con el operador real y con el mismo criterio de aceptación que usará producción. Ahí se confirma si el escáner 3D para inspección industrial realmente acorta el ciclo o solo agrega una estación más.
Hangzhou Insvision Technology Co., Ltd.
Direccion: Edificio 1, n.o 1399, carretera Liangmu, distrito de Yuhang, Hangzhou, provincia de Zhejiang, 311121, China
Copyright © Hangzhou Insvision Technology Co., Ltd. Todos los derechos reservados.
Copyright © Hangzhou Insvision Technology Co., Ltd. Todos los derechos reservados.